راه اندازی کارخانه فوم پلی اتیلن بدون تعیین نوع محصول، چگالی، ضخامت، فرآیند فوم سازی و بازار مصرف امکان برآورد مالی معتبری ندارد. در این مقاله سه خانواده مهم EPE، XPE و IXPE از یکدیگر تفکیک شده اند؛ محاسبات عددی بر یک واحد تولید EPE غیر شبکه ای با ظرفیت اسمی ورودی پلیمری ۱۲۰ کیلوگرم در ساعت استوار است. تمام هزینه های مالی که برچسب «فرض مطالعاتی» دارند، ارقام نمونه به دلار آمریکا برای نشان دادن روش محاسبه هستند و قیمت تاییدشده بازار ایران یا پیشنهاد فروش تامین کننده به شمار نمی روند.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
شناخت محصول و انتخاب مسیر تولید فوم پلی اتیلن
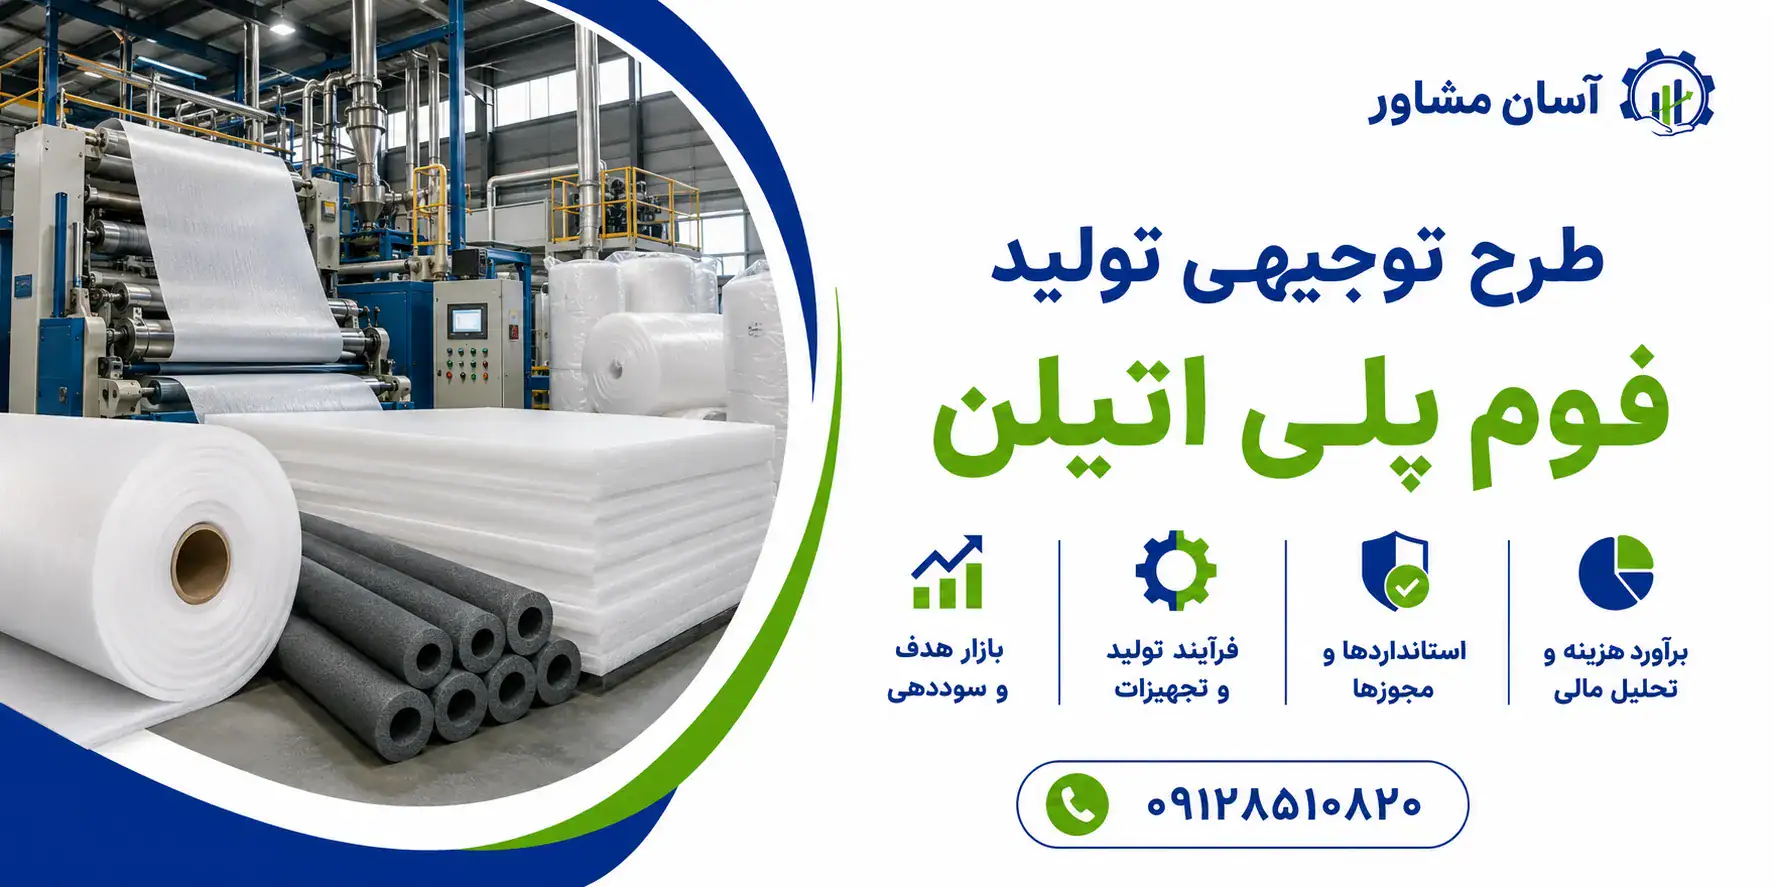
فوم پلی اتیلن ماده ای سلولی با ساختار غالبا بسته است که از رزین پلی اتیلن، عامل ایجاد سلول و افزودنی های کنترل فرآیند تولید می شود. حجم بالا در برابر جرم پایین، ضربه گیری، جذب آب نسبتا کم و امکان برش، لمینیت و شکل دهی ثانویه موجب کاربرد آن در بسته بندی صنعتی، عایق کاری منتخب، حمل و نقل، لوازم خانگی و قطعات ساختمانی شده است. با این حال خواص محصول فقط به «پلی اتیلن بودن» وابسته نیست و چگالی، ابعاد سلول ها، شبکه ای بودن، مقدار ماده بازیافتی و سابقه حرارتی نقشی تعیین کننده دارند. (منبع: شرکت پاسیفیک اینداستری؛ خط اکستروژن فوم EPE)
مقایسه EPE، XPE و IXPE از نظر فناوری و سرمایه گذاری
انتخاب این سه خانواده به معنای انتخاب سه فرمول از یک دستگاه مشترک نیست. EPE معمولا به روش اکستروژن فوم فیزیکی از مذاب پلیمر و عامل پف زا تولید می شود؛ XPE از شبکه ای شدن شیمیایی و مرحله فوم سازی حرارتی بهره می برد؛ IXPE به تابش پرتو الکترونی و سپس انبساط حرارتی وابسته است. بنابراین نیاز به تجهیزات، کنترل فرآیند، مهارت اپراتور، آزمون های کیفیت و هزینه ثابت در هر مسیر متفاوت است. (منبع: صنایع دیوت؛ تفاوت فناوری XPE و IXPE)
| ویژگی | EPE غیر شبکه ای | XPE شبکه ای شیمیایی | IXPE شبکه ای پرتویی |
|---|---|---|---|
| منطق تولید | اکستروژن و انبساط فیزیکی | کامپاند، شبکه ای شدن و پف دهی حرارتی | تولید ورق پایه، پرتودهی و پف دهی |
| نوع تجهیزات شاخص | اکسترودر فوم و تزریق عامل پف زا | میکسر، اکسترودر ورق و کوره فوم | خط ورق، شتاب دهنده الکترونی یا برون سپاری تابش، کوره |
| محصول هدف متداول | رول سبک، بسته بندی ضربه گیر، پروفیل | عایق و قطعه با پایداری ابعادی بالاتر | ورق ظریف برای کاربردهای دقیق و لمینیت |
| اثر بر تصمیم سرمایه گذاری | ورود ساده تر نسبی به تولید پیوسته | کنترل فرمول و گرمایش اهمیت بیشتر دارد | هزینه و الزامات تامین فناوری تابش بیشتر است |
جایگزین کردن EPE به جای IXPE صرفا با تغییر نام تجاری محصول یا افزودن یک دستگاه برش ممکن نیست. سرمایه گذار باید ابتدا از خریدار نهایی مشخصات عملکردی نظیر مانایی فشاری، برگشت پذیری، ضخامت مجاز، بو، کیفیت سطح و الزامات آزمون را دریافت کند؛ سپس فناوری را انتخاب کند. در نسخه عددی این مقاله، به دلیل امکان بررسی روشن ظرفیت اکسترودر و تجهیزات پایین دستی، فناوری EPE مبنا است.
محصولات قابل عرضه و مشخصات فنی هدف
یک واحد EPE می تواند در محدوده مشخصات دستگاه، رول یا شیت فومی، لایه محافظ کالا، قطعات برش خورده، بستر ضربه گیر و در صورت وجود تجهیزات و قالب اختصاصی، پروفیل های ساده تولید کند. تولید لوله یا تور فومی باید به صورت گزینه مستقل تجهیزات بررسی شود؛ هیچ اکسترودری به صورت خودکار تمام این محصولات را ارائه نمی دهد. سازندگان برای بعضی خطوط ورق EPE ضخامت حدود ۰٫۵ تا ۱۰ میلی متر و چگالی گسترده ۱۵ تا ۴۰۰ کیلوگرم بر مترمکعب گزارش کرده اند؛ این اعداد سقف توانمندی خانواده تجهیزات هستند و نه مشخصات تضمینی هر محصول. (منبع: شرکت آلمو؛ مشخصات اکسترودر فوم)
برای سناریوی پایه، محصول غالب رول و شیت EPE با چگالی هدف ۳۰ کیلوگرم بر مترمکعب فرض می شود. از نظر فیزیکی، هر تن فوم با این چگالی نزدیک به ۳۳٫۳ مترمکعب حجم هندسی دارد. چنین حجمی بر هزینه انبارداری، ابعاد رول، چیدمان بار و هزینه حمل اثر می گذارد؛ بنابراین ظرفیت انبار تنها برحسب «تن» طراحی نمی شود.
مواد اولیه و الزامات فنی فرمول تولید فوم پلی اتیلن
اصلی ترین ماده اولیه برای EPE، گرید سازگار پلی اتیلن سبک با رفتار رئولوژیکی مناسب فوم سازی است. صرف انتخاب ارزان ترین گرانول LDPE کافی نیست؛ استحکام مذاب، شاخص جریان مذاب، گستره جرم مولکولی و حساسیت به نوسان دما بر پایداری حباب و تغییرات ضخامت اثر دارند. افزودنی هسته زا، ترکیبات کنترل کننده جمع شدگی، مستربچ رنگ و در صورت نیاز اصلاح کننده های عملکردی در نسبت های محدود و کنترل شده مصرف می شوند. عامل پف زا مانند بوتان یا ایزوبوتان در تجهیزات بسته و با تمهیدات ایمنی به مذاب تزریق می شود. (منبع: شرکت رانجی ماشین؛ فرایند فوم سازی پلی اتیلن)
معیار خرید رزین و مصرف واقعی مواد
مشخصات فنی گرید باید با منحنی فرآیندی تامین کننده ماشین تطبیق داده شود. تست نمونه رزین در خط مشابه، بررسی ژل و ناخالصی، ثبات MFI و رفتار خزش یا جمع شدگی محصول بعد از تولید، از آزمون نام تجاری رزین مهم تر است. کاربرد مجدد ضایعات داخلی تنها زمانی مجاز است که کیفیت سلولی محصول و محدودیت های مشتری را مختل نکند؛ درصد مجاز ضایعات برگشتی باید با آزمون صنعتی تثبیت شود، نه یک عدد ثابت تبلیغاتی.
فرض مطالعاتی سناریوی پایه: ۴۳۲ تن جرم پلیمری و افزودنی به خط وارد می شود که ۴۲۲ تن آن LDPE و ۱۰ تن افزودنی است. عامل پف زای مصرفی در مثال ۲۵ تن در سال در نظر گرفته شده است. در موازنه ساده، ۴۱۰٫۴ تن محصول قابل فروش، ۲۱٫۶ تن دورریز و ضایعات پلیمری و ۲۵ تن عامل پف زا که عمدتا در مسیر تولید و تثبیت محصول از سامانه خارج می شود، منظور شده است. این موازنه برای پیش برآورد خرید است؛ مقدار واقعی گاز با راندمان انبساط، درجه بازیابی بخارات و فرمول محصول تغییر می کند و باید اندازه گیری شود.
| قلم | مقدار سالانه در Base Case | مبنای برآورد |
|---|---|---|
| LDPE | ۴۲۲ تن | مواد پلیمری اصلی؛ فرض مطالعاتی |
| افزودنی و مستربچ | ۱۰ تن | بر اساس فرمول نمونه؛ قابل اصلاح |
| عامل پف زای هیدروکربنی | ۲۵ تن | فرض محاسباتی؛ مصرف واقعی نیازمند آزمون |
| محصول قابل فروش | ۴۱۰٫۴ تن | ۹۵ درصد جرم ورودی پلیمری |
| ضایعات پلیمری | ۲۱٫۶ تن | ۵ درصد جرم ورودی پلیمری |
در خرید سالانه باید حداقل سه سطح قیمت شامل قیمت داخلی گرانول، هزینه حمل تا کارخانه و اثر موجودی ایمنی لحاظ شود. در مدل مالی، نرخ ۱۲۲۰ دلار به ازای هر تن LDPE صرفا فرض نمونه برای تمرین اقتصادی است و به عنوان قیمت رسمی بورس کالای ایران در مهر ۱۴۰۵ معرفی نمی شود. هر قرارداد باید بر اساس نرخ روز استعلام و متناسب با گرید واقعی اصلاح شود.
فرآیند تولید فوم پلی اتیلن EPE و کنترل نقاط بحرانی
جریان کلی تولید در فناوری مبنا به صورت «کنترل و اختلاط گرانول → ذوب و همگن سازی → تزریق کنترل شده عامل پف زا → اختلاط و کنترل دمای مذاب → عبور از دای و تشکیل ساختار سلولی → تثبیت و جمع آوری رول → برش، بسته بندی و انبارش» است. تغییر فشار و دما در امتداد این مسیر باید به نحوی مدیریت شود که سلول های فوم پیش از خروج از دای به صورت ناخواسته رشد نکنند. یکی از مهم ترین تفاوت های EPE با ورق پلاستیکی توپر همین حساسیت به تعادل فشار، دما، استحکام مذاب و زمان ماند است. (منبع: شرکت رانجی ماشین؛ مشخصات خط تولید EPE)
آماده سازی خوراک و کنترل مذاب
گرانول و افزودنی ها پس از کنترل آلودگی، بر اساس نسخه تولید توزین و مخلوط می شوند. در صورت استفاده از سیستم دوزینگ خودکار، نرخ افزودن ماده هسته زا و مستربچ با تغییر دبی خط هماهنگ می ماند. در اکسترودر، طراحی ماردون، کیفیت سیلندر، مناطق حرارتی و همگن سازی تعیین می کند که مذاب یکنواختی لازم برای ایجاد حباب های هم اندازه فراهم شود. نوسان گرانول یا خروج از محدوده دمایی می تواند به ایجاد حفره های بزرگ، پارگی ورق و افت یکنواختی چگالی منجر شود.
تزریق عامل پف زا و تنظیم فشار و دما
عامل پف زا با واحد دوزینگ مخصوص و سامانه های ایمنی به جریان مذاب وارد می شود. کیفیت اختلاط و زمان ماند باید فرصت حل شدن عامل پف زا در مذاب را فراهم کند. کاهش کنترل نشده فشار پیش از دای، چسبندگی یا انباشت رسوب در سیستم تزریق و افت عملکرد خنک کاری، ریسک بروز ناپایداری سلول ها را افزایش می دهد. دمای فرایندی و فشار به گرید رزین، هندسه دستگاه و نوع عامل پف زا وابسته اند و ارائه عدد ثابت بدون نقشه فرایندی سازنده قابل دفاع نیست.
شکل گیری سلول ها، تثبیت ابعادی و جمع آوری
پس از خروج از دای و افت فشار، هسته های سلولی رشد کرده و فوم منبسط می شود. شکل دهنده و مسیر خنک کاری، عرض و ضخامت را تثبیت می کنند. محصول ممکن است برای رسیدن به ابعاد پایدار و خروج تدریجی گازهای باقی مانده به دوره نگهداری کنترل شده نیاز داشته باشد؛ برش یا بسته بندی زودهنگام محصول ناپایدار می تواند جمع شدگی، تاب برداشتگی، پیچش رول و مغایرت ابعادی ایجاد کند. بنابراین ظرفیت پایین دستی باید با زمان تثبیت و برنامه انبارش موقت هماهنگ شود.
برش، تبدیل و بسته بندی
رول ها یا ورق های تولیدشده بر اساس سفارش به عرض یا طول مشخص بریده می شوند. در صورت تولید بسته بندی سفارشی، دستگاه های لمینیت، برش قالبی، شیارزن و چسباننده یا جوش دهنده فوم به خط افزوده می شوند. کنترل تلرانس برش و تمیزی سطح در این قسمت اهمیت دارد. همچنین ابعاد بسته باید با محدودیت بارگیری و انبارداری سنجیده شود؛ کاهش وزن مخصوص، مساله لجستیک حجمی را پررنگ تر می کند.
ماشین آلات خط تولید و ارزیابی ظرفیت واقعی تجهیزات
انتخاب ماشین آلات باید از مشخصات محصول شروع شود: چگالی قابل تضمین، عرض ورق، ضخامت هدف، وزن هر رول، کیفیت برش، توقف های لازم برای تغییر سفارش و امکان استفاده از ماده بازیافتی. در کاتالوگ یک سازنده، دستگاه EFP-۱۰۵ ظرفیت ۸۰ تا ۱۲۰ کیلوگرم بر ساعت و EFP-۱۲۰ ظرفیت ۱۲۰ تا ۱۸۰ کیلوگرم بر ساعت گزارش شده است؛ سازنده دیگر نیز برای مدل EXT90M ظرفیتی حدود ۱۵۰ کیلوگرم بر ساعت اعلام کرده است. این مقادیر تبلیغاتی و مشروط به فرمول و شرایط آزمون هستند، نه تضمین تولید واقعی در محل پروژه. (منبع: شرکت رانجی ماشین؛ مشخصات خط تولید EPE)
اکسترودر فوم و تجهیزات بالادستی
اقلام اصلی شامل مخازن ذخیره گرانول، میکسر و دوزینگ، اکسترودر ویژه فوم، فیلتر مذاب، پمپ یا سامانه دوزینگ عامل پف زا، اجزای اختلاط، دای و دستگاه جمع آوری رول است. در انتخاب اکسترودر صرف قطر ماردون ملاک نیست؛ منحنی واقعی دبی در چگالی هدف، کنترل فشار، ثبات تزریق گاز، مصرف ویژه انرژی، قطعات مصرفی و خدمات پس از فروش باید ارزیابی شود. برای کارخانه با محصول متنوع، هزینه تعویض دای و توقف خط گاه از چند درصد ظرفیت اسمی اهمیت بیشتری دارد.
برش، لمینیت و تجهیزات جانبی
در پایین دست، دستگاه رول بازکن، اسلیتر، برش ورق، تجهیزات بسته بندی و در صورت نیاز لمیناتور و پرس قالبی قرار می گیرد. اگر یک اکسترودر ۱۲۰ کیلوگرم بر ساعت تولید کند اما تجهیز برش فقط ۸۰ کیلوگرم بر ساعت توان فرآوری سفارش فعلی را داشته باشد، انبار نیمه ساخته تجمع می یابد و گلوگاه واقعی دیگر اکسترودر نیست. برای یک برنامه دو شیفت، ظرفیت برش باید بالاتر از متوسط خروجی موثر و دارای زمان کافی برای تعویض سفارش باشد.
| گروه تجهیز | نقش فنی و معیار خرید | مبنای بودجه سناریوی نمونه |
|---|---|---|
| اکسترودر و ماژول فوم | ظرفیت حدود ۱۲۰ کیلوگرم در ساعت، دای مناسب، کنترل گاز و دما | ۱۳۰ هزار دلار؛ فرض سرمایه ای نه پیش فاکتور |
| برش و تبدیل پایین دستی | اسلیتر، برش، بسته بندی و اقلام تبدیلی منتخب | ۸۰ هزار دلار؛ فرض |
| مخلوط کن، خوراک دهی و اقلام کمکی | دقت دوزینگ، سازگاری خوراک و پایداری تامین | ۵۰ هزار دلار؛ فرض |
| کنترل کیفیت و ابزار آزمایشگاهی | اندازه گیری ضخامت، چگالی، مقاومت و ظاهر | ۲۵ هزار دلار؛ فرض |
برای راستی آزمایی حدود قیمت، صفحه مشخصات یکی از سازندگان بازه ۲۹ هزار تا حدود ۱۵۸ هزار دلار را برای خانواده ماشین های اکستروژن EPE نمایش می دهد. این بازه میان مدل های متفاوت از نظر ظرفیت و دامنه تحویل تغییر می کند و به معنی قیمت قابل خرید یک خط کامل، نصب شده و تحویل ایران در مهر ۱۴۰۵ نیست. در بودجه این مقاله رقم ۱۳۰ هزار دلار برای اکسترودر و ملحقات اصلی به صورت فرض داخلی مدل انتخاب شده است. (منبع: شرکت رانجی ماشین؛ مشخصات خط تولید EPE)
برآورد ظرفیت تولید و موازنه خط در سناریوی مبنا
ظرفیت اسمی ۱۲۰ کیلوگرم در ساعت برای خوراک پلیمری، با ۲ شیفت ۸ ساعته و ۳۰۰ روز کاری، معادل ۵۷۶ تن در سال است. ضریب ۷۵ درصد برای توقف های تعمیراتی، تغییر عرض و ضخامت، تنظیم خط و زمان های فاقد تولید مفید فرض می شود؛ در نتیجه ۴۳۲ تن پلیمر و افزودنی در سال از خط عبور می کند. با فرض بازده فروش پذیر ۹۵ درصد، خروجی نهایی تقریبا ۴۱۰٫۴ تن می شود. اگر ضریب بهره برداری، راندمان و برنامه سفارش واقعی متفاوت باشد، تمام محاسبات مالی باید از ابتدا بازمحاسبه شوند.
تولید پلیمری موثر متوسط برابر ۹۰ کیلوگرم در ساعت تقویمی برنامه ریزی شده و متوسط محصول قابل فروش برابر ۸۵٫۵ کیلوگرم در ساعت برنامه ریزی شده است. نرخ محصول در هر روز کاری حدود ۱٫۳۶۸ تن و در هر شیفت حدود ۰٫۶۸۴ تن خواهد بود. محاسبه ظرفیت انبار و حمل نباید بر اساس ۱۲۰ کیلوگرم در ساعت یا ۵۷۶ تن انجام شود؛ این ارقام صرفا ظرفیت اسمی و پیش از توقف و ضایعات هستند.
در چگالی فرضی ۳۰ کیلوگرم بر مترمکعب، ۴۱۰٫۴ تن محصول حجمی برابر حدود ۱۳۶۸۰ مترمکعب در سال ایجاد می کند. تبدیل وزن به حجم یک ابزار مهم برای طراحی واقعی کارخانه است. اگر وزن متوسط رول کاهش یا چگالی محصول به ۲۵ کیلوگرم بر مترمکعب برسد، حجم خروجی همان جرم به حدود ۱۶۴۱۶ مترمکعب افزایش می یابد و فشار بیشتری بر انبار و حمل ایجاد می کند. این محاسبه مستقل از هر ادعای رشد بازار است.
کنترل کیفیت، استانداردهای مرجع و انطباق محصول
کنترل کیفیت EPE نباید به مشاهده ظاهری فوم محدود شود. ثبات چگالی و ضخامت، توزیع اندازه سلول، خواص کششی، پاسخ به فشار، میزان جذب آب، جمع شدگی و تمیزی محصول بسته به نوع کاربرد باید در دستورالعمل آزمون تعریف شود. برای فوم های پلی اولفینی انعطاف پذیر، استاندارد ASTM D4819-۱۳(۲۰۲۱)e1 به عنوان مشخصات فنی محصول و ASTM D3575-۲۰ به عنوان مجموعه روش های آزمون قابل مراجعه است. استاندارد ISO ۸۴۵:۲۰۰۶ نیز روش اندازه گیری چگالی ظاهری مواد سلولی را بیان می کند. استانداردها باید متناسب با نسخه معتبر و کاربرد محصول بررسی شوند. (منبع: استاندارد ASTM D3575-۲۰؛ روش های آزمون؛ منبع: استاندارد ASTM D4819-۱۳(۲۰۲۱)e1؛ مشخصات فوم؛ منبع: استاندارد ISO ۸۴۵:۲۰۰۶؛ اندازه گیری چگالی)
برنامه نمونه برداری و آزمون های کارخانه
پیشنهاد اولیه این است که برای هر بچ یا دوره پایدار تولید، ضخامت و عرض در چند نقطه عرضی ثبت شود، نمونه چگالی از ابتدا و انتهای رول گرفته شود و ظاهر فوم، ترک، حفره درشت و یکنواختی سطح بررسی شود. برای سفارش های حساس به ضربه یا قطعات خودرو باید آزمون های مکانیکی و پیرسازی متناسب با استاندارد مورد توافق مشتری اضافه شود. روش آزمون و حدود پذیرش دو مفهوم متفاوتند؛ صرف ادعای «مطابق ASTM» بدون عدد حد پذیرش، نمونه آزمایش و گزارش قابل ردیابی کافی نیست.
قابلیت ردیابی و الزامات کاربردی
هر رول یا بسته باید دست کم کد تولید، تاریخ، گرید مواد اولیه، مشخصات اصلی و وضعیت کنترل کیفیت داشته باشد. برای کاربرد در تماس با مواد غذایی، تجهیزات پزشکی یا قطعات دارای الزامات دود و حریق، تاییدیه های جداگانه ممکن است لازم شود و نباید از یک آزمون چگالی نتیجه گرفته شود که محصول برای همه کاربردها مجاز است. بعضی ویژگی های عملکردی مانند مقاومت در برابر آتش تنها با افزودنی و آزمون اختصاصی قابل ادعا هستند.
معرفی کد آیسیک و کد محصول فوم پلی اتیلن
در طبقه بندی بین المللی استاندارد فعالیت های اقتصادی، «ساخت محصولات پلاستیکی» در ISIC Rev.۴ با کد ۲۲۲۰ و در ISIC Rev.۳ با کد ۲۵۲۰ شناخته می شود؛ توضیح رسمی سازمان ملل برای این طبقه، تولید صفحات و ورق های پلاستیکی و فرآوری محصولات پلاستیکی با اکستروژن را در بر می گیرد. این کدها رده عمومی فعالیت اقتصادی هستند و نباید بدون بررسی به عنوان «کد محصول صنعتی اختصاصی فوم پلی اتیلن در سامانه های ایران» معرفی شوند. (منبع: بخش آمار سازمان ملل؛ طبقه بندی ISIC Rev.۴؛ منبع: بخش آمار سازمان ملل؛ طبقه بندی ISIC Rev.۳)
در درخواست جواز تاسیس، عنوان دقیق محصول مانند «ورق فوم پلی اتیلن»، «فوم پلی اتیلن رولی» یا «پروفیل فومی» باید با طبقه بندی محصول مورد تایید وزارت صنعت، معدن و تجارت تطبیق داده شود. کد محصول داخلی به نسخه جاری سامانه و ترکیب محصولات اظهارشده بستگی دارد. از آنجا که کد اختصاصی محصول در منبع رسمی عمومی و قابل راستی آزمایی در این بررسی پیدا نشد، درج یک شماره چندرقمی بدون استعلام، خطر خطای مجوز و گزارش آماری دارد.
کد تعرفه گمرکی و HS Code فوم پلی اتیلن
در نظام هماهنگ توصیف و کدگذاری کالا (HS ۲۰۱۷)، ردیف شش رقمی ۳۹۲۱۱۹ به «ورق، صفحه، فیلم و نوار پلاستیکی سلولی از سایر پلاستیک ها» اختصاص دارد. برای ورق فوم پلی اتیلن سلولی که از ردیف های مخصوص پلی استایرن، PVC، پلی یورتان یا سلولز بازتولیدشده نیست، این ردیف نقطه شروع بررسی تعرفه محسوب می شود. با این حال، کد مزبور شامل انواع دیگر ورق های پلاستیکی سلولی نیز هست و نام «فوم پلی اتیلن» در سطح شش رقمی به صورت انحصاری درج نشده است. (منبع: بخش آمار سازمان ملل؛ کد گمرکی ۳۹۲۱۱۹)
طبقه بندی نهایی محصول بسته به شکل کالا، ترکیب با لایه های دیگر، چسب دار بودن، عملیات تکمیلی یا تبدیل شدن به یک قطعه بسته بندی یا کالای ساخته شده ممکن است متفاوت شود. همچنین کد ملی تعرفه ایران معمولا طولانی تر از شش رقم بین المللی است. برای واردات و صادرات باید نسخه جاری کتاب مقررات صادرات و واردات، شرح کالا و نظر گمرک بررسی شود. بنابراین آمار ردیف ۳۹۲۱۱۹ تنها شاخص جانشین محدودی برای بازار فوم پلی اتیلن است و استفاده از آن به عنوان «بازار دقیق EPE» خطاست.
وضعیت بازار داخلی و فرصت صادرات فوم پلی اتیلن
تقاضای EPE از فعالیت صنایعی مانند لوازم خانگی، قطعات صنعتی، مبلمان، محصولات شیشه ای و حساس به ضربه و بخش هایی از ساختمان تاثیر می پذیرد. با این حال حجم تولید داخلی EPE، ظرفیت نصب شده فعال و مصرف ظاهری اختصاصی در داده عمومی قابل اتکای یافت شده برای سال ۱۴۰۵ به صورت یک سری آماری تفکیک شده در دسترس نبود. به همین علت اعلام رقم قطعی «اندازه بازار فوم پلی اتیلن ایران» یا «تعداد کارخانه های فعال» بدون مرجع ثبت رسمی یا پیمایش میدانی درست نیست.
داده قابل استناد تجارت خارجی و حدود تفسیر آن
پایگاه WITS با استفاده از داده های تجاری ثبت شده، برای سال ۲۰۲۴ گزارش می دهد که واردات اظهارشده از ایران در ردیف ۳۹۲۱۱۹ توسط قطر به ارزش ۴۲۰٫۳۲ هزار دلار و وزن ۱۷۴۲۰۷ کیلوگرم، قرقیزستان ۲۹۵٫۱۱ هزار دلار و ۴۷۱۷۴۸ کیلوگرم، جمهوری آذربایجان ۲۳۷٫۸۵ هزار دلار و ۱۳۳۶۰۴ کیلوگرم، عراق ۱۷۱٫۹۰ هزار دلار و ۲۴۰۵۸ کیلوگرم و عمان ۱۰۰٫۴۶ هزار دلار و ۱۱۳۶۶۵ کیلوگرم گزارش شده است. این اطلاعات از گزارش شرکای تجاری ایران به دست آمده و در همان صفحه با نسخه تعرفه ای HS ۱۹۸۸/۹۲ (H0) عرضه شده است؛ ممکن است پوشش ناقص داشته باشد و تنها به خانواده وسیع کالاهای سلولی مربوط است. (منبع: پایگاه WITS بانک جهانی؛ واردات از ایران در سال ۲۰۲۴)
| کشور واردکننده از ایران | سال ۲۰۲۴؛ ارزش گزارش شده | سال ۲۰۲۴؛ مقدار |
|---|---|---|
| قطر | ۴۲۰٫۳۲ هزار دلار | ۱۷۴۲۰۷ کیلوگرم |
| قرقیزستان | ۲۹۵٫۱۱ هزار دلار | ۴۷۱۷۴۸ کیلوگرم |
| جمهوری آذربایجان | ۲۳۷٫۸۵ هزار دلار | ۱۳۳۶۰۴ کیلوگرم |
| عراق | ۱۷۱٫۹۰ هزار دلار | ۲۴۰۵۸ کیلوگرم |
| عمان | ۱۰۰٫۴۶ هزار دلار | ۱۱۳۶۶۵ کیلوگرم |
جمع ارزش همین پنج ردیف ۱٫۲۲۶ میلیون دلار و جمع وزن آنها ۹۱۷٫۳ تن است؛ این جمع نه صادرات کل ایران در سال ۲۰۲۴ محسوب می شود و نه صادرات فوم پلی اتیلن. تفاوت شدید ارزش واحد میان کشورها نیز نشان می دهد مقایسه صرف قیمت دلاری هر کیلوگرم از این ردیف با قیمت EPE ساده می تواند گمراه کننده باشد؛ ترکیب محصولات، ارزش اظهارشده و پوشش آماری متفاوت است.
در سطح جهانی، WITS صادرات کره جنوبی برای همین ردیف گسترده را در سال ۲۰۲۴ حدود ۹۶۱٫۷ میلیون دلار، ایالات متحده را ۸۶۷٫۱ میلیون دلار و چین را ۵۸۳٫۸ میلیون دلار ثبت کرده است. این شاخص بیانگر جریان تجارت یک رده وسیع از محصولات سلولی است، نه فروش جهانی EPE. نتیجه کاربردی برای سرمایه گذار آن است که شناسایی بازار اختصاصی EPE باید با ریزداده های کد ملی، تفکیک کالا و مصاحبه با مصرف کنندگان صنعتی تکمیل شود. (منبع: پایگاه WITS بانک جهانی؛ صادرات جهانی در سال ۲۰۲۴)
برآورد تقاضا و ظرفیت قابل جذب
مصرف ظاهری یک کالای همگن از رابطه تولید داخلی به علاوه واردات و منهای صادرات محاسبه می شود؛ اما برای این محصول نه آمار تولید داخلی به تفکیک نوع فوم و نه سری کامل واردات و صادرات اختصاصی EPE به طور قابل دفاع فراهم نیست. از این رو در مقاله حاضر عددی برای مصرف ظاهری تولید نمی شود. در مطالعات اختصاصی باید ظرفیت فروش واقعی طرح ۴۱۰ تنی را با سبد سفارش های قابل اثبات مقایسه کرد و سپس تصمیم ظرفیت خط اتخاذ شود. رشد تعداد صنایع مصرف کننده به تنهایی تعهد خرید ایجاد نمی کند.
زمین، ساختمان و جانمایی کارخانه فوم پلی اتیلن
در سناریوی دو شیفت و ظرفیت قابل فروش نزدیک به ۴۱۰ تن، زمین تقریبی ۳۸۰۰ مترمربع و زیربنای حدود ۱۹۰۰ مترمربع به عنوان فرض مهندسی اولیه در نظر گرفته می شود. برای سالن تولید و تبدیل نزدیک به ۸۰۰ مترمربع، انبار محصول حجیم حدود ۷۰۰ مترمربع، انبار مواد اولیه و اقلام بسته بندی حدود ۲۴۰ مترمربع و آزمایشگاه، اداری و خدمات حدود ۱۶۰ مترمربع در نظر گرفته شده است. این اعداد با ارتفاع مفید، ستون گذاری، فاصله های ایمنی، ابعاد واقعی اکسترودر و ضوابط شهرک صنعتی تغییر خواهند کرد؛ طرح جانمایی اجرایی باید توسط طراح صنعتی و کارشناس ایمنی تایید شود.
اهمیت انبار محصول از محدودیت حجمی فوم ناشی می شود: تولید ۴۱۰٫۴ تن در چگالی ۳۰ کیلوگرم بر مترمکعب حدود ۱۳۶۸۰ مترمکعب حجم نظری سالانه دارد. با فرض ذخیره حدود چهار هفته تولید، فضایی نزدیک به ۱۲۰۰ تا ۱۳۰۰ مترمکعب برای خود فوم بدون احتساب مسیرهای عبور، فاصله از دیوار و حریم حریق لازم می شود. به همین دلیل افزایش سطح انبار نسبت به طرح های پلیمر توپر توجیه پذیر است. جانمایی مخازن و تجهیزات هیدروکربنی باید از فضاهای عمومی و منابع جرقه جدا شود و تعیین حریم خطر با طبقه بندی واقعی نواحی انجام گیرد.
نیروی انسانی مورد نیاز و مهارت های راه اندازی
برای یک خط EPE با دو شیفت و بخش تبدیل متوسط، حدود ۲۴ نفر به عنوان فرض اولیه کافی برای طراحی تشکیلات قابل بررسی است؛
- نزدیک به ۱۲ نفر در تولید دو شیفت
- ۴ نفر در برش و بسته بندی
- ۲ نفر در کنترل کیفیت
- ۲ نفر در تعمیرات
- ۲ نفر در انبار
- و ۲ نفر در امور فنی، مالی و مدیریت
این تقسیم بندی تعهد استخدامی یا استاندارد نیروی انسانی نیست و باید با ساختار واقعی شیفت، توقف برنامه ریزی شده، مکانیزاسیون انبار، نگهبانی و امور پیمانکاری اصلاح شود.
نیروی کلیدی پروژه تنها اپراتور اکسترودر نیست. مسئول فرایند باید رابطه فرمول، فشار، دما و چگالی را بفهمد؛ کارشناس تعمیرات باید با تجهیزات تزریق گاز و تجهیزات برقی مناسب نواحی خطر آشنا باشد و مسئول کنترل کیفیت باید داده های ضخامت، چگالی و آزمون مکانیکی را ثبت و تفسیر کند. دوره آموزش حین نصب، تحویل نقشه ها و دستورالعمل های نگهداری و موجودی قطعات یدکی بحرانی باید بخشی از قرارداد تامین دستگاه باشد.
مجوزها، ایمنی صنعتی و ملاحظات محیط زیستی
احداث واحد تولیدی در ایران به بررسی استقرار در شهرک یا پهنه مجاز، دریافت مجوزهای صنعتی متناسب با فعالیت، بررسی نظر سازمان حفاظت محیط زیست حسب مقیاس و محل، الزامات آتش نشانی و ایمنی کار و در نهایت مدارک بهره برداری نیاز دارد. جزئیات نام مجوز، مدارک و مرجع صدور باید در زمان تشکیل پرونده از سامانه رسمی جاری و دستگاه ذی ربط استعلام شود. اعلام قطعی اینکه همه خطوط EPE به یک نوع مجوز یکسان نیاز دارند، بدون شناخت ظرفیت، موقعیت و عامل پف زا معتبر نیست.
خطر اصلی عامل پف زا و پیشگیری مهندسی
استفاده از بوتان و ایزوبوتان مزیت فنی دارد اما ریسک اشتعال ایجاد می کند. مرجع OSHA برای بوتان و ایزوبوتان حد پایین انفجار حدود ۱٫۶ درصد حجمی در هوا و حد بالای حدود ۸٫۴ درصد گزارش می کند. این ارقام به معنی مجاز بودن کار در نزدیکی این غلظت ها نیست؛ منطق طراحی باید جلوگیری از نشت، تهویه و تشخیص به موقع، قطع اضطراری، اتصال و هم بندی الکتریکی، کنترل الکتریسیته ساکن، جداسازی ناحیه ذخیره و انتخاب تجهیزات مناسب ناحیه خطر باشد. (منبع: سازمان ایمنی شغلی آمریکا؛ مشخصات بوتان؛ منبع: سازمان ایمنی شغلی آمریکا؛ مشخصات ایزوبوتان)
افزون بر حریق، انتشار ترکیبات آلی فرار، ضایعات پلیمری، آلودگی بسته بندی و صدای تجهیزات از موضوعات پایش زیست محیطی هستند. تعیین روش مناسب بازیابی یا کنترل بخار بر اساس ویژگی فرایند، الزامات محلی و امکان فنی بازیافت عامل پف زا انجام می شود. ادعای «کاملا بی ضرر» یا «۱۰۰ درصد سازگار با محیط زیست» بدون ارزیابی چرخه عمر و داده آزمون قابل دفاع نیست. ضایعات تمیز EPE قابلیت بازیافت مکانیکی بالقوه دارند، ولی کیفیت خروجی بازیافتی و امکان ورود دوباره به محصول فومی باید آزموده شود.
پیش بینی وضعیت سرمایه گذاری طرح توجیهی تولید فوم پلی اتیلن
اعداد این بخش یک پیش امکان سنجی نمونه بر پایه قیمت گذاری دلاری و فرضیات روشن هستند. آنها نرخ روز ایران، ارزش کارشناسی ملک، پیش فاکتور کارخانه سازنده، هزینه قطعی مجوز یا مدل بانکی تامین مالی نیستند. هزینه تجهیزات از کاتالوگ و آگهی سازندگان فقط برای سنجش مرتبه اندازه استفاده شده، سپس هزینه های زیرساختی و اجرایی به صورت برآورد مهندسی نمونه به آن اضافه شده است. هر تصمیم اجرایی باید با سه استعلام فنی قابل مقایسه و برآورد محلی ساختمان و زمین به روز شود.
فرض های مالی و فنی واحد مبنا
خط تولید EPE با خوراک پلیمری اسمی ۱۲۰ کیلوگرم بر ساعت، دو شیفت ۸ ساعته در ۳۰۰ روز کاری و ضریب بهره برداری موثر ۷۵ درصد، سالانه ۴۳۲ تن ماده پلیمری را فرآوری می کند. با راندمان ۹۵ درصد، مقدار محصول قابل فروش ۴۱۰٫۴ تن در سال است؛ فرض شده تمام مقدار قابل فروش در طول سال عرضه و فروخته می شود. زمین ۳۸۰۰ مترمربع، زیربنا حدود ۱۹۰۰ مترمربع و نیروی انسانی ۲۴ نفر است. سال مرجع مدل مهر ۱۴۰۵ است، اما ارقام قیمت به دلار صرفا فرض نمونه اند و نرخ مرجع تاییدشده بازار در این ماه محسوب نمی شوند.
برآورد سرمایه ثابت، تجهیزات و هزینه راه اندازی
برای تفکیک سرمایه ثابت از قیمت دستگاه، اجزای اصلی پروژه به طور مستقل بودجه گذاری شده اند. در مدل نمونه، هزینه زمین ۱۳۵ هزار دلار با فرض ۳۸۰۰ مترمربع و بهای میانگین محاسباتی حدود ۳۵٫۵ دلار برای هر مترمربع لحاظ شده است؛ این مبلغ قیمت بازار زمین صنعتی در ایران نیست. ساختمان و زیربنا ۳۳۰ هزار دلار و هزینه محوطه سازی ۵۵ هزار دلار منظور می شود. مجموع تجهیزات اکستروژن، پایین دستی و خوراک دهی ۲۶۰ هزار دلار است. سایر اقلام شامل تجهیزات کنترل کیفیت، ایمنی فرایند، جابه جایی، حمل، نصب، مهندسی، قطعات اولیه و ذخیره پیش بینی نشده هستند.
| جزء سرمایه ثابت | مبلغ فرضی (هزار دلار) |
|---|---|
| زمین | ۱۳۵ |
| محوطه سازی و آماده سازی سایت | ۵۵ |
| ساختمان و سازه | ۳۳۰ |
| اکسترودر EPE و اجزای اصلی | ۱۳۰ |
| تجهیزات برش و تبدیل | ۸۰ |
| میکسر، خوراک دهی و اقلام کمکی | ۵۰ |
| تجهیزات فرایندی، ایمنی و زیرساخت فنی | ۱۲۰ |
| آزمایشگاه و ابزار کنترل کیفیت | ۲۵ |
| لیفتراک و تجهیزات جابه جایی | ۳۵ |
| حمل، نصب، آموزش و راه اندازی | ۹۰ |
| طراحی، مهندسی و هزینه های پیش از بهره برداری | ۵۰ |
| قطعات یدکی اولیه و ذخیره پیش بینی نشده | ۱۲۰ |
| جمع سرمایه ثابت با زمین | ۱۲۲۰ |
سرمایه ثابت بدون خرید زمین برابر ۱۰۸۵ هزار دلار و با زمین ۱۲۲۰ هزار دلار است. سهم تجهیزات اکسترودر و برش در این سناریو تنها بخشی از سرمایه ثابت کل است؛ اشتباه گرفتن قیمت یک اکسترودر ۳۰ تا ۱۵۰ هزار دلاری با سرمایه احداث کارخانه باعث حذف فضای انبار، الزامات ایمنی و نصب و راه اندازی از مدل مالی می شود. ظرفیت محصول و مشخصات قابل تضمین باید در قرارداد ماشین آلات ثبت شوند و بودجه نهایی بر اساس شرایط حمل، مالیات و تعرفه واقعی بازبینی شود.
برآورد سرمایه در گردش بر اساس چرخه نقدینگی
در این سناریو هزینه خرید سالانه مواد اولیه بر پایه نرخ های فرضی حدود ۵۵۸ هزار دلار است. با دوره پوشش ۴۵ روز برای مواد اولیه در سال مالی ۳۶۰ روزه، موجودی ماده اولیه نزدیک به ۶۹٫۸ هزار دلار محاسبه می شود. موجودی محصول و کالای در جریان ساخت حدود ۴۷ هزار دلار، مطالبات با ۳۵ روز وصول بر مبنای درآمد سالانه نزدیک به ۱۰۳٫۷ هزار دلار و ذخیره نقد عملیاتی ۳۲ هزار دلار در نظر گرفته شده است. اگر پرداخت به تامین کننده با متوسط ۲۰ روز اعتبار انجام شود، حدود ۳۱ هزار دلار از نیاز مالی کسر می شود.
جمع این اجزا در مثال حدود ۲۱۸ هزار دلار است که برای جلوگیری از دقت کاذب به ۲۲۰ هزار دلار گرد می شود. بنابراین سرمایه گذاری اولیه نمونه از ۱۲۲۰ هزار دلار سرمایه ثابت به علاوه ۲۲۰ هزار دلار سرمایه در گردش، برابر حدود ۱۴۴۰ هزار دلار است. تامین مواد اولیه وارداتی، دوره ثبت سفارش یا بلوکه شدن نقدینگی می تواند نیاز سرمایه در گردش را تغییر دهد؛ به همین علت این بخش نباید صرفا درصدی از سرمایه ثابت فرض شود.
هزینه سالانه تولید و درآمد نمونه
برای محاسبه نمونه، بهای LDPE برابر ۱۲۲۰ دلار در هر تن، افزودنی ها ۲۱۰۰ دلار در هر تن و عامل پف زا ۹۰۰ دلار در هر تن فرض شده است. حاصل مصرف سالانه ۴۲۲ تن LDPE، ۱۰ تن افزودنی و ۲۵ تن عامل پف زا در مجموع ۵۵۸۳۴۰ دلار هزینه مواد می شود. هزینه بسته بندی معادل ۶۵ دلار به ازای هر تن محصول قابل فروش، یعنی حدود ۲۶۶۷۶ دلار فرض شده است. هزینه دستمزد و مزایا ۱۲۲ هزار دلار، هزینه انرژی و مصرفی ۴۲ هزار دلار، نگهداری ۲۸ هزار دلار، حمل و لجستیک ۳۷ هزار دلار و کنترل کیفیت، اداری و سایر هزینه های جاری ۴۰ هزار دلار فرض می شود.
بر این اساس هزینه نقدی عملیاتی سالانه نمونه حدود ۸۵۴۰۱۶ دلار است. اگر قیمت متوسط فروش ترکیب رول و محصول تبدیلی به طور فرضی ۲۶۰۰ دلار به ازای هر تن و مقدار فروش ۴۱۰٫۴ تن باشد، درآمد سالانه حدود ۱۰۶۷۰۴۰ دلار خواهد بود. تفاوت درآمد و هزینه نقدی عملیاتی نمونه، حدود ۲۱۳۰۲۴ دلار در سال یا نزدیک به ۲۰ درصد فروش است. این مقدار تقریبی قبل از استهلاک، بهره تامین مالی، مالیات و تغییرات سرمایه در گردش است و نباید با سود خالص قابل تقسیم یا جریان نقد آزاد پروژه اشتباه شود.
با تقسیم سرمایه گذاری اولیه نمونه ۱٫۴۴ میلیون دلار بر این مازاد نقدی عملیاتی نمونه، نسبتی در حدود ۶٫۸ سال به دست می آید که فقط نشان دهنده مرتبه اندازه بازگشت حسابی و پیش از لحاظ مالیات، تامین مالی، سرمایه گذاری مجدد، زمان ساخت و ارزش زمانی پول است. این نسبت دوره بازگشت تنزیل شده، IRR یا NPV نیست. محاسبه معتبر این شاخص ها نیازمند برنامه ساخت، استهلاک، مالیات، تامین مالی، عمر طرح و جریان نقدی سال به سال است.
چک لیست شاخص های کلیدی سناریوی مبنا
شاخص های زیر همگی به یک خط EPE با فرض های یکسان مربوطند؛ هزینه های مالی بر حسب دلار آمریکا و صرفا به عنوان مثال آموزشی پیش امکان سنجی هستند. بازه تغییر واقعی هزینه و فروش در مرحله مطالعات اختصاصی تعیین می شود.
| شاخص | مقدار و وضعیت |
|---|---|
| فناوری مبنا | EPE؛ اکستروژن و فوم سازی فیزیکی |
| ظرفیت اسمی خوراک | ۱۲۰ کیلوگرم در ساعت |
| برنامه تولید | ۳۰۰ روز، ۲ شیفت، هر شیفت ۸ ساعت |
| ظرفیت اسمی سالانه | ۵۷۶ تن خوراک پلیمری |
| ضریب بهره برداری موثر | ۷۵ درصد؛ فرض |
| بازده محصول قابل فروش | ۹۵ درصد؛ فرض |
| تولید و فروش سالانه | ۴۱۰٫۴ تن؛ فرض |
| LDPE مورد نیاز | ۴۲۲ تن در سال؛ فرض |
| زمین / زیربنا | ۳۸۰۰ / ۱۹۰۰ مترمربع؛ برآورد |
| کارکنان | ۲۴ نفر؛ برآورد |
| ماشین آلات اصلی و تبدیل | ۲۶۰ هزار دلار؛ فرض |
| سرمایه ثابت بدون زمین | ۱۰۸۵ هزار دلار؛ فرض |
| سرمایه ثابت با زمین | ۱۲۲۰ هزار دلار؛ فرض |
| سرمایه در گردش | ۲۲۰ هزار دلار؛ فرض |
| کل سرمایه اولیه | ۱۴۴۰ هزار دلار؛ فرض |
| درآمد سالانه | ۱۰۶۷ هزار دلار؛ فرض قیمت فروش |
| هزینه نقدی عملیاتی سالانه | ۸۵۴ هزار دلار؛ فرض |
| مازاد نقدی عملیاتی سالانه | ۲۱۳ هزار دلار؛ قبل از مالیات و استهلاک؛ فرض |
نتیجه این پیش برآورد آن است که هزینه خرید پلیمر و انتخاب قیمت فروش معتبر، نقش مرکزی در اقتصاد واحد دارند. در مقابل، صرف مشاهده بهای دستگاه اکسترودر یا وجود تقاضا برای محصولات بسته بندی، به تنهایی برای نتیجه گیری درباره سودآوری کافی نیست. سرمایه گذار پیش از خرید ماشین باید سفارش های واقعی، قرارداد تامین رزین، امکان تامین ایمن عامل پف زا و شرایط قانونی محل احداث را بررسی کند.
ریسک های اجرایی و معیار تصمیم گیری برای سرمایه گذار
ریسک فنی اصلی، انتخاب خطی است که در کاتالوگ ظرفیت بالایی دارد اما در ضخامت و چگالی مورد نیاز خریدار به دبی پایدار نمی رسد. توصیه عملی، اجرای تست پذیرش کارخانه سازنده با گرید مشخص رزین و ثبت خروجی، چگالی، عرض، ضخامت، درصد ضایعات و مصرف مواد در یک دوره پیوسته است. ریسک دوم، طراحی ضعیف انبار و مسیر انتقال محصول حجیم است؛ فوم سبک ممکن است به دلیل نسبت حجم به وزن، هزینه عملیاتی بالایی در نگهداری و ارسال ایجاد کند.
ریسک ایمنی به ماهیت اشتعال پذیر عامل پف زا وابسته است و نمی توان با تعدیل کیفیت تهویه یا تجهیزات برقی آن را جبران کرد. ریسک اقتصادی نیز به اختلاف بین قیمت فروش محصول و هزینه رزین، ترکیب سبد محصول و دوره وصول وجه مربوط می شود. ورود به پروژه زمانی توجیه قوی تری دارد که محصول هدف با آزمون مشتری تایید شده باشد، ظرفیت واقعی دستگاه در شرایط مورد نیاز نشان داده شود، تامین مواد اولیه مشخص باشد و سرمایه در گردش متناسب با موجودی و مطالبات پیش بینی شود.
این مقاله مرحله شناخت و غربالگری اولیه را پوشش می دهد. مرحله بعد باید شامل مطالعات بازار اختصاصی محصول، نمونه سازی، جانمایی کارخانه، تحلیل خطر فرایند، استعلام رسمی ماشین آلات، برآورد محلی ساختمان، زمان بندی اجرا و مدل جریان نقدی باشد. هیچ رقم نمونه این مقاله به تنهایی مجوز شروع ساخت یا ادعای بازده تضمینی نیست.