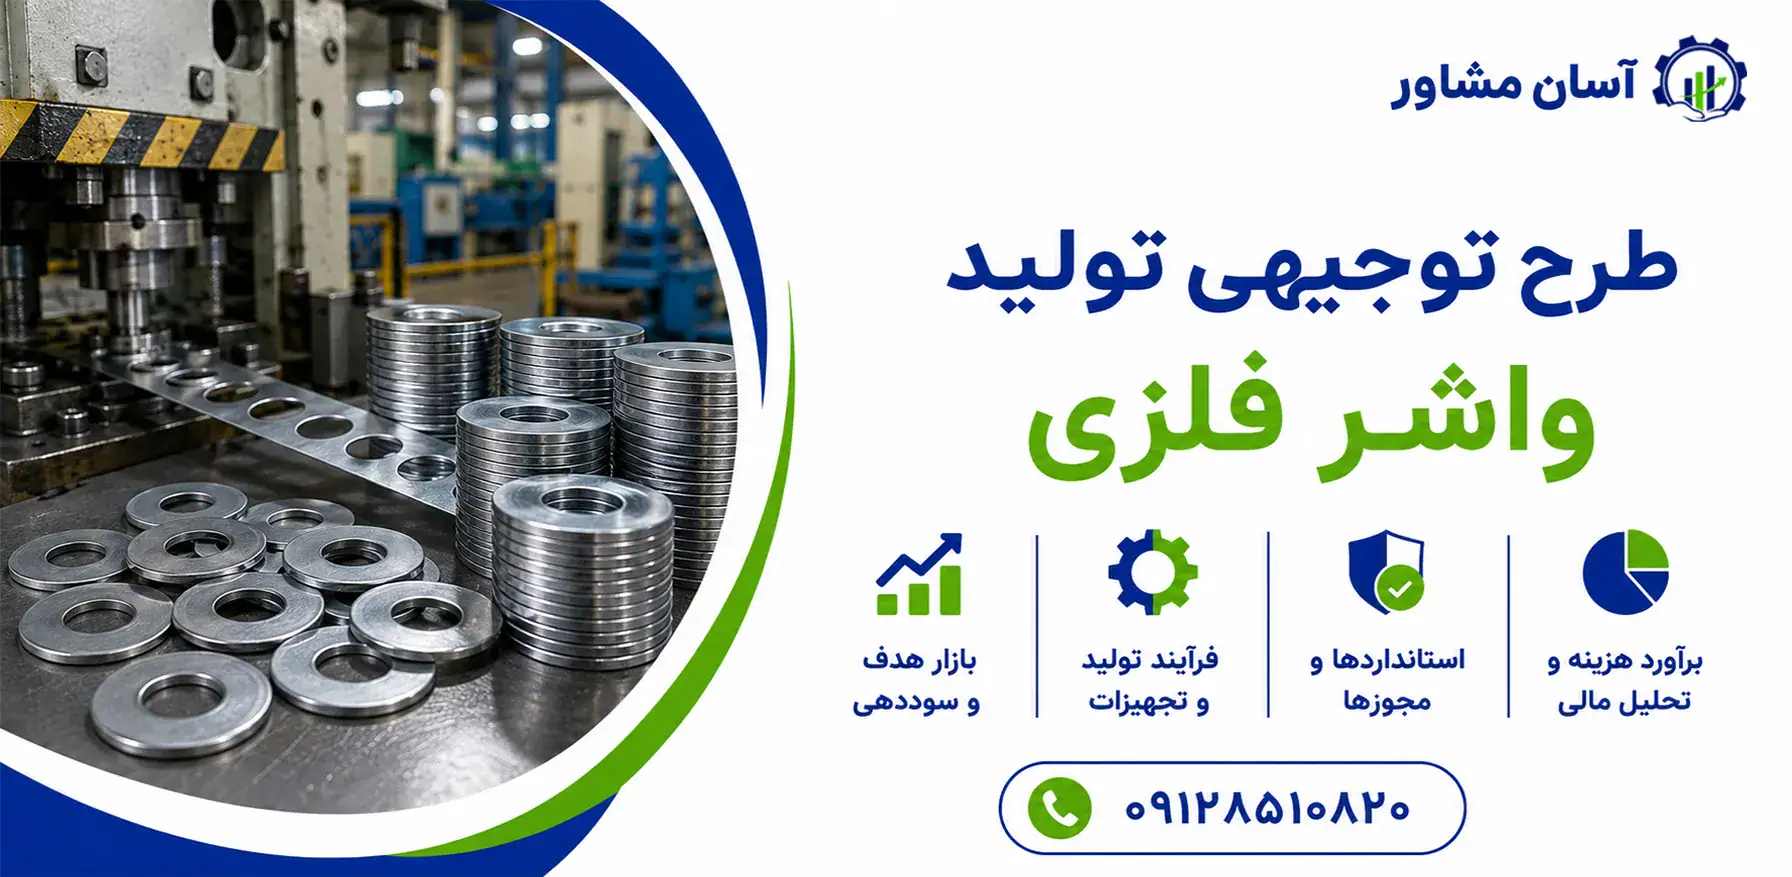
واشر فلزی قطعه ای کوچک در اتصال پیچ و مهره است، اما تصمیم برای تولید صنعتی آن به مراتب پیچیده تر از ظاهر محصول است. قطر داخلی و بیرونی، ضخامت، سختی، جنس ورق، تلرانس، نوع پوشش و مقدار ضایعات پرسکاری مستقیما بر انتخاب ماشین آلات و بهای تمام شده اثر می گذارند. به همین دلیل، یک خط اقتصادی برای تولید واشر تخت فولادی را نمی توان بدون تغییر در قالب، مواد اولیه و عملیات تکمیلی به خط واشر فنری یا واشر آب بندی خاص تبدیل کرد.
در طرح توجیهی تولید واشر فلزی، مبنای پیش امکان سنجی یک واحد تولید واشر تخت از فولاد کم کربن با ظرفیت طراحی ۱۸۰ تن محصول قابل قبول در سال در ایران است. خط شامل چهار پرس مکانیکی، تغذیه خودکار نوار، قالب های چند حفره ای، پلیسه گیری، بازرسی و بسته بندی خواهد بود. آبکاری روی به پیمانکار بیرونی سپرده می شود؛ بنابراین قیمت و الزامات یک خط آبکاری مستقل در سرمایه ثابت این سناریو منظور نشده است. همه مبالغ مالی بر حسب دلار آمریکا و به عنوان فرض مطالعاتی اکتبر ۲۰۲۶ ارائه می شوند، نه قیمت قطعی بازار ایران یا پیشنهاد فروش سازنده.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
ماهیت طرح تولید واشر فلزی انتخاب سبد محصول
واشر فلزی در ساده ترین شکل، حلقه ای با سوراخ مرکزی است که بین سر پیچ یا مهره و سطح قطعه قرار می گیرد. کارکرد اصلی واشر تخت، توزیع فشار تماس، حفاظت نسبی از سطح تکیه گاه و فراهم کردن سطح اتکای مناسب برای اتصال است. این قطعه به تنهایی آب بندی مطمئن ایجاد نمی کند؛ برای کنترل نشتی معمولا به واشر آب بندی با هندسه، جنس یا لایه نرم مشخص نیاز است. همین تمایز در انتخاب محصول و تعریف بازار اهمیت دارد.
تفاوت واشر تخت، فنری و انواع قفلی
| محصول | وظیفه و ویژگی اصلی | پیامد برای خط تولید |
|---|---|---|
| واشر تخت معمولی | توزیع بار زیر پیچ و مهره؛ سری عادی یا بزرگ | برش و پانچ ورق؛ مناسب سناریوی مبنا |
| واشر تخت سخت کاری شده | تحمل فشار سطحی بالاتر در اتصال مشخص | مواد مناسب، کنترل سختی و احتمالا عملیات حرارتی |
| واشر فنری شکاف دار | ایجاد رفتار فنری در شرایط طراحی شده؛ کارایی ضد شل شدن باید با آزمون اتصال تایید شود | شکل دهی، عملیات حرارتی و کنترل ویژگی فنری |
| واشر دندانه دار یا قفلی | ایجاد گیر مکانیکی موضعی با سطح تماس | قالب فرم دهی متفاوت و ارزیابی عملکرد اتصال |
| واشر بشقابی (Belleville) | تحمل بار فنری محوری در محدوده تغییر شکل مشخص | فولاد فنر، قالب ویژه، عملیات حرارتی و آزمون بار-تغییر مکان |
| واشر آب بندی فلزی یا ترکیبی | تامین آب بندی با هندسه یا لایه مخصوص | فناوری و کنترل کیفی مستقل از واشر تخت معمولی |
در شروع فعالیت، تولید طیف محدودی از اندازه های پرمصرف واشر تخت فولادی، برای مثال گروه های سازگار با اتصالات M6 تا M16، از نظر سرمایه قالب و کنترل کیفیت قابل دفاع تر از پوشش همزمان همه انواع واشر است. عدد M در این کاربرد به اندازه اسمی رزوه پیچ اشاره دارد، نه اینکه قطر سوراخ واشر دقیقا برابر همان عدد باشد. ابعاد واقعی باید از استاندارد محصول و نقشه مصوب استخراج شوند.
معیار انتخاب محصول اقتصادی
سبد اولیه بهتر است بر پایه سه عامل بسته شود: سفارش بالقوه قابل اثبات، تناسب ضخامت و جنس با ظرفیت پرس، و هزینه قالب در برابر تیراژ. واشرهای کم حجم با جنس فولاد زنگ نزن یا ابعاد غیرمعمول ممکن است قیمت فروش بیشتری داشته باشند، اما نرخ سایش قالب، قیمت ورق، محدودیت تغذیه و دوره موجودی آنها نیز متفاوت است. در این سناریو، واشرهای فنری و آب بندی خاص صرفا فرصت توسعه آینده هستند و وزن آنها در ظرفیت و صورت مالی وارد نشده است.
مواد اولیه و بازده مصرف نوار فولادی
ماده اصلی برای واشر تخت معمولی، ورق یا نوار فولادی کم کربن با قابلیت برشکاری سرد، سطح یکنواخت و ضخامت کنترل شده است. در سفارش صنعتی، نام تجاری ورق کافی نیست: گواهی ترکیب شیمیایی، وضعیت سطح، تلرانس ضخامت، خواص مکانیکی، جهت نورد، پهنای نوار و شرایط تحویل باید در مشخصات خرید دیده شوند. فولادهای کم کربن مناسب پرسکاری، از جمله گریدهای مرتبط با خانواده DC01 در صورت انطباق با نقشه محصول، نقطه شروع قابل بررسی هستند؛ انتخاب نهایی به استحکام و کلاس محصول وابسته است.
برای محصولات ضد خوردگی، استفاده از فولاد زنگ نزن یا فلزات غیرآهنی گاهی مناسب است، ولی نمی توان بهای خرید و نیروی برش آنها را با فولاد کم کربن یکسان فرض کرد. فلز سخت تر یا ضخیم تر، نیروی پانچ و سایش ابزار را بالا می برد. همچنین نوار نامناسب با موج دار بودن یا تاب زیاد می تواند باعث شکست سنبه و افت نرخ تولید شود. کنترل کیفیت ورودی از این جهت مستقیما هزینه قالب و توقف خط را کاهش می دهد.
محاسبه واقعی پرت در واشر حلقوی
ضایعات واشر فقط لبه های بیرونی نوار نیستند؛ دیسک داخلی سوراخ نیز از هر قطعه جدا می شود. برای نمونه مهندسی، اگر قطر بیرونی یک واشر ۲۲ میلی متر، قطر سوراخ ۱۲ میلی متر و ضخامت ۲٫۵ میلی متر باشد، جرم هندسی آن با چگالی ۷۸۵۰ کیلوگرم بر مترمکعب حدود ۵٫۲۴ گرم است. نسبت سطح حلقه به دیسک بیرونی در همین مثال نزدیک به ۷۰ درصد است؛ به این مقدار باید اتلاف ناشی از فاصله بین قطعات، کناره نوار و راه اندازی را نیز افزود. از این رو برآورد بازده فلز بدون طراحی آرایش برش یا Nesting می تواند به خطای جدی در سرمایه در گردش منجر شود.
فرض مدل پایه: بازده جرمی محصول قابل قبول برابر ۶۵ درصد مواد ورودی در نظر گرفته شده است. بنابراین برای تولید ۱۸۰ تن واشر سالم، حدود ۲۷۶٫۹ تن نوار وارد خط می شود و تقریبا ۹۶٫۹ تن ضایعات فلزی قابل تفکیک ایجاد می گردد. این نسبت یک ضریب مصوب یا متوسط رسمی صنعت نیست و باید با نقشه هر واشر، آرایش قالب و گزارش واقعی تولید اصلاح شود. فروش قراضه قابل بازیافت، بخشی از هزینه خرید فلز را جبران می کند، ولی ارزش قراضه با قیمت نوار درجه یک برابر نیست.
استفاده مجدد از دیسک سوراخ مرکزی برای قطعات کوچک تر فقط وقتی ممکن است که ابعاد، کیفیت سطح، فرایند برداشت و بازار محصول جانبی اجازه دهند. نباید ارزش بالقوه این راهکار را از روز نخست به عنوان درآمد قطعی شناسایی کرد.
معرفی کد آیسیک و کد محصول تولید واشر فلزی
در طبقه بندی بین المللی فعالیت های اقتصادی ISIC Rev.4، رده ۲۵۹۹ با عنوان «تولید سایر محصولات فلزی ساخته شده که در جای دیگر طبقه بندی نشده اند» به طور صریح ساخت واشر، پرچ و اقلام بدون رزوه مشابه را نیز در بر می گیرد. این کد، کد فعالیت است و نباید آن را با شناسه یک محصول یا مجوز خاص در سامانه های صنعتی ایران یکی دانست. در طبقه بندی مرکزی محصولات سازمان ملل CPC نسخه ۲٫۱ نیز گروه ۴۲۹۴۴ انواع اتصال دهنده های فلزی شامل واشر را در بر می گیرد. (منبع: سازمان ملل، طبقه بندی ISIC رده ۲۵۹۹)
نکته اجرایی: برای جواز تاسیس، شناسه محصول ملی، عنوان فعالیت و ظرفیت مصوب باید از فهرست جاری سامانه مجوزدهی وزارت صنعت، معدن و تجارت استعلام شود. در منابع عمومی بررسی شده، شماره اختصاصی معتبر و قطعی «کد محصول صنعتی ایران» برای همه انواع واشر فلزی احراز نشد؛ بنابراین ارائه یک کد ملی حدسی به عنوان شناسه رسمی صحیح نیست. تفکیک واشر تخت، فنری و محصولات خاص می تواند در تعریف محصول مجوز موثر باشد.
کد تعرفه گمرکی و HS Code واشر فلزی
کد تعرفه را جنس فلز و نوع واشر تعیین می کند. از نظر تحلیل بازار، داده های واشر تخت فولادی را نباید با انواع فنری، واشر مسی و واشرهایی که همراه مجموعه های پیچ و مهره اظهار می شوند، بی توجه تجمیع کرد.
| کد شش رقمی HS | شرح قابل استفاده برای بررسی تجارت | حدود کاربرد |
|---|---|---|
| 731821 | واشرهای فنری و قفلی از آهن یا فولاد | مستقل از واشر تخت ساده |
| 731822 | سایر واشرهای آهنی یا فولادی | شاخص اصلی مطالعه واشر تخت فولادی |
| 741521 | واشرها، از جمله فنری و قفلی، از مس | برای محصولات مسی، نه فولادی |
| 761610 | اتصال دهنده ها از آلومینیوم، شامل واشر | قلم گسترده تر؛ آمار مختص واشر نیست |
این کدها در سطح شش رقمی بین المللی مطرح هستند. ردیف ملی ۸ یا ۱۰ رقمی، حقوق ورودی و ممنوعیت ها ممکن است در سال های مختلف تغییر کنند و باید با جدول تعرفه معتبر سال ثبت سفارش تطبیق داده شوند. برای مثال استفاده از کل رقم ۷۶۱۶۱۰ به عنوان حجم واردات «واشر آلومینیومی» باعث بیش برآورد بازار می شود، زیرا اقلام اتصال دهنده دیگر را نیز شامل می شود. (منبع: سازمان ملل، نگاشت طبقه بندی CPC با HS)
بازار داخلی، واردات و قابلیت صادرات واشر فلزی
واشر مصرفی طیف وسیعی از صنایع خودروسازی، ماشین سازی، تولید تجهیزات برقی، تعمیرات صنعتی، سازه و صنایع انرژی است. با این حال، فهرست کاربردها به خودی خود اندازه تقاضای قابل دستیابی را ثابت نمی کند. ارزیابی سرمایه گذاری باید از داده تجارت خارجی آغاز شود و سپس تولید داخلی، گردش موجودی، تفاوت کیفی محصولات و سفارش های قابل شناسایی را به آن اضافه کند.
داده قابل استناد تجارت ایران
مطابق پایگاه WITS مبتنی بر UN Comtrade، ارزش واردات اظهارشده ایران برای گروه 731822 در سال ۲۰۲۳ حدود ۴٫۷۱ میلیون دلار با وزن ۱٬۰۷۶٫۵۳ تن بوده است. از این مقدار، مبدا چین حدود ۳٫۵۶ میلیون دلار و ۹۴۶٫۱۸ تن و مبدا ترکیه حدود ۰٫۶۴ میلیون دلار و ۲۱٫۷۳ تن ثبت شده است. میانگین ارزش گمرکی حسابی کل این قلم حدود ۴٫۳۸ دلار بر کیلوگرم است. این عدد میانگین سبد وارداتی با کیفیت ها و وزن های متفاوت است؛ قیمت خرده فروشی یا قیمت فروش کارخانه داخلی محسوب نمی شود. (منبع: بانک جهانی، واردات ایران در WITS، سال ۲۰۲۳)
برای سال ۲۰۲۴ در داده های آینه ای گزارش کشورهای صادرکننده، صادرات چین به مقصد ایران تحت همین کد حدود ۲٫۹۱ میلیون دلار و ۱٬۰۴۶٫۳۸ تن و صادرات ترکیه حدود ۰٫۳۰ میلیون دلار و ۳۷٫۲۷ تن گزارش شده است. جمع این دو ردیف نباید به عنوان «کل واردات قطعی ایران در ۲۰۲۴» منتشر شود؛ داده آینه ای می تواند از نظر زمان ثبت، روش ارزش گذاری، مبدا یا پوشش گزارش با آمار واردات اظهارشده ایران متفاوت باشد. (منبع: بانک جهانی، گزارش آینه ای WITS برای واشر تخت، ۲۰۲۴)
در گروه 731821 نیز داده آینه ای ۲۰۲۴ نشان می دهد فقط چین حدود ۰٫۹۸ میلیون دلار و ۱۵۰٫۵ تن واشر فنری یا قفلی به مقصد ایران گزارش کرده است. این آمار وجود جریان تجارت در گروه متفاوتی را تایید می کند، اما مبنای مالی خط تولید واشر تخت در این مقاله نیست. (منبع: بانک جهانی، گزارش آینه ای WITS برای واشر فنری، ۲۰۲۴)
تفسیر اندازه بازار و محدودیت داده ها
برای تخمین مصرف ظاهری به رابطه «تولید داخلی + واردات – صادرات» نیاز است، اما در این بررسی سری معتبر و هم مبنای تولید و صادرات سالانه همه واشرهای فولادی ایران به دست نیامد. در نتیجه، اعلام ظرفیت بازار کل کشور یا نرخ رشد قطعی آن از داده واردات به تنهایی قابل دفاع نیست. حتی گروه ۷۳۱۸۲۲ محصولات با اندازه، جنس و ارزش واحد متفاوتی را شامل می شود؛ در عمل بخشی از آن ممکن است جایگزین فنی واشر ساده تولیدی خط پیشنهادی نباشد.
ظرفیت ۱۸۰ تن سناریوی مبنا معادل حدود ۱۶٫۷ درصد وزن واردات گروه ۷۳۱۸۲۲ در سال ۲۰۲۳ است و فروش مفروض ۱۴۴ تن، حدود ۱۳٫۴ درصد همان وزن تاریخی خواهد بود. این صرفا مقایسه مقیاس است و به معنای امکان تصاحب این سهم از واردات نیست. برای تصمیم نهایی باید فهرست خریداران صنعتی، استاندارد و تناژ سفارش هر اندازه، قیمت تحویلی و شرایط جایگزینی واردات با داده واقعی پروژه بررسی شود.
در صادرات نیز وجود تقاضا در کشورهای همسایه به معنی دسترسی تضمینی به بازار نیست. برای نمونه WITS واردات واشر فنری یا قفلی عراق را در ۲۰۲۴ حدود ۳۳۴٫۸۶ هزار دلار ثبت کرده است؛ این رقم مربوط به یک کد و یک سال است و نباید با اندازه کل بازار اتصال دهنده های عراق یکسان فرض شود. صادرات واشر تخت مستلزم انطباق دقیق با استاندارد سفارش، گواهی پوشش و بسته بندی مقاوم در حمل، به علاوه بررسی تعرفه و مقررات مقصد است. (منبع: بانک جهانی، واردات واشر فنری عراق در WITS، ۲۰۲۴)
فرآیند تولید واشر تخت فلزی در مقیاس صنعتی
برای واشر تخت متعارف، هسته فرآیند بر پایه Blanking و Piercing در قالب پرس است: نوار از رول باز، صاف و با گام کنترل شده تغذیه می شود؛ سوراخ مرکزی و مرز بیرونی واشر برش می خورند؛ قطعه پس از خروج از قالب پلیسه گیری، کنترل و در صورت نیاز برای پوشش محافظ ارسال می شود. ترتیب سوراخ کاری و برش خارجی به طراحی قالب بستگی دارد. مسیر اصلی سناریو چنین است:
کنترل نوار ورودی ← بازکردن و صاف کردن رول ← تغذیه سروو ← پانچ و برش در پرس ← جداسازی ضایعات ← پلیسه گیری و شستشوی ضروری ← بازرسی ابعادی ← آبکاری برون سپاری ← کنترل پوشش ← شمارش و بسته بندی
آماده سازی نوار و تنظیم تغذیه
رول خریداری شده باید از نظر شناسه ذوب، عرض و ضخامت، وضعیت لبه و عیب سطحی کنترل شود. سپس دستگاه رول بازکن و صاف کن، تنش های هندسی و تاب نوار را تا محدوده قابل قبول کاهش می دهد. گام تغذیه متناسب با آرایش پانچ ها و پهنای نوار تنظیم می شود. خطای تغذیه، فاصله ایمن بین سوراخ ها را تغییر می دهد و علاوه بر ضایعات، می تواند به شکست قالب یا توقف پرس منجر شود.
در تجهیزات اتوماتیک، سنسور وجود نوار، کنترل انتهای رول، حفاظت اضافه بار و توقف اضطراری ضروری است. دستگاه ۳ در ۱ شامل بازکن، صاف کن و فیدر سروو برای ظرفیت های بالاتر مناسب است؛ در کارگاه کوچک می توان از آرایش تفکیکی استفاده کرد. انتخاب این دو گزینه باید بر اساس قیمت واقعی، عرض و ضخامت نوار و سرعت ضربه انجام شود.
پانچ سوراخ داخلی و برش محیطی
سنبه داخلی ابتدا یا همزمان با برش خارجی، سوراخ مرکزی را شکل می دهد. لقی سنبه و ماتریس باید مطابق جنس و ضخامت ورق و کیفیت لبه مورد انتظار طراحی شود؛ لقی بسیار کم تنش و فرسایش ابزار را بالا می برد و لقی بیش از حد، پلیسه و افت دقت ایجاد می کند. به عنوان نقطه شروع طراحی، دامنه چند درصد ضخامت در هر سمت برای فولاد کم کربن قابل بررسی است، ولی عدد نهایی بدون آزمون برش و توصیه سازنده قالب تعیین نمی شود.
نیروی مورد نیاز با محیط کل برش، ضخامت و مقاومت برشی ماده افزایش می یابد. برای واشر نمونه با قطر بیرونی ۲۲، قطر داخلی ۱۲ و ضخامت ۲٫۵ میلی متر و مقاومت برشی فرضی ۳۰۰ مگاپاسکال، نیروی خالص برش هر قطعه حدود ۸۰ کیلونیوتن است. با دو قطعه در هر ضربه، حدود ۱۶۰ کیلونیوتن نیروی خالص به دست می آید؛ نیروی جداکردن قطعه، ضریب اطمینان، سیکل بارگذاری، ظرفیت انرژی پرس و فاصله از نقطه مرگ نیز باید در انتخاب لحاظ شوند. در این مثال، پرس مکانیکی ۴۵ تنی از نظر نیروی اسمی یک گزینه اولیه است، نه تایید نهایی کفایت آن برای همه اندازه ها.
جداسازی قطعه سالم، سوراخ مرکزی و شبکه قراضه
برای جلوگیری از اختلاط محصول با ضایعات، خروجی قطعات حلقوی، دیسک های سوراخ و اسکلت نوار بهتر است مسیر مستقل داشته باشد. کاهش توقف به دلیل انباشت قراضه، یکی از پیش شرط های دستیابی به سرعت برنامه ریزی شده است. ثبت تناژ نوار ورودی، واشر سالم، ضایعات قابل فروش و قطعات مردود به تفکیک سفارش، امکان محاسبه بازده واقعی را فراهم می کند.
پلیسه گیری، تمیزکاری و پوشش محافظ
پس از پرسکاری، پلیسه های تیز باید تا حدود مجاز محصول برطرف شوند. برای تیراژهای حجمی، پرداخت لرزشی با مواد ساینده متناسب گزینه قابل بررسی است؛ اما پرداخت بیش از حد می تواند لبه، قطر و ضخامت موثر واشر را تغییر دهد. قطعات پیش از آبکاری باید از روغن، آلودگی و پلیسه مزاحم پاک شوند. در سناریوی مبنا آبکاری روی در کارگاه تخصصی بیرونی انجام می شود تا سرمایه گذاری حمام ها، تصفیه پساب و کنترل فرایند شیمیایی به خط پرس افزوده نشود.
در صورت سفارش واشر فولادی با سختی بالا، خطر تردی هیدروژنی ناشی از پوشش الکترولیتی باید متناسب با جنس و شرایط قطعه ارزیابی شود. استاندارد ISO ۴۰۴۲:۲۰۲۲ و اصلاحیه ۲۰۲۶ آن برای سامانه های آبکاری اتصال دهنده ها مرجع مرتبطی است و شامل قطعات بدون رزوه مانند واشر نیز می شود. زمان، ضخامت و نوع پوشش نباید صرفا از ظاهر محصول نتیجه گیری شود. (منبع: سازمان ISO، استاندارد آبکاری ISO ۴۰۴۲:۲۰۲۲)
بازرسی نهایی و بسته بندی
برای هر کد محصول باید برنامه کنترل قطر داخلی، بیرونی، ضخامت، تختی، کیفیت لبه، مقدار پوشش و تعداد یا وزن بسته وجود داشته باشد. وزن کشی شمارشی تنها پس از تایید پایداری وزن واحد قابل استفاده است؛ مخلوط شدن دو سایز مشابه یا تفاوت ضخامت می تواند باعث خطای شمارش شود. بسته بندی ضد رطوبت و برچسب دارای کد محصول، جنس، پوشش، شماره بچ و تعداد یا وزن، ردیابی شکایت و بازگشت محصول را امکان پذیر می کند.
مهندسی قالب و محاسبه ظرفیت پرس
در این صنعت، قالب عامل تعیین کننده اقتصاد خط است. قالب ساده تک مرحله ای ارزان تر و مناسب نمونه سازی یا سری کوچک است، اما افزایش دفعات جابه جایی و پایین بودن تیراژ می تواند قیمت تمام شده را بالا ببرد. قالب مرکب (Compound) یا پیش رونده (Progressive) بسته به آرایش قطعه می تواند چند عملیات را در چرخه هماهنگ انجام دهد. تصمیم نهایی به تعداد اندازه ها، مقدار سفارش، نرخ ضربه مورد نیاز، محدودیت پهنای نوار و پیچیدگی تعمیرات بستگی دارد.
برای سناریوی چهار پرس، به طور مطالعاتی خروجی دو واشر در هر ضربه و میانگین ۵ گرم برای هر واشر قابل قبول فرض شده است. سرعت برنامه ریزی هر پرس ۶۰ ضربه در دقیقه است؛ با ۲۵۰ روز کاری، یک شیفت هشت ساعته و ضریب اثربخشی کل تجهیزات ۶۵ درصد، ظرفیت محاسباتی چهار دستگاه برابر است با:
۴ پرس × ۶۰ ضربه/دقیقه × ۲ قطعه/ضربه × ۵ گرم × ۶۰ دقیقه × ۲٬۰۰۰ ساعت × ۰٫۶۵ = ۱۸۷٫۲ تن در سال
ظرفیت قابل برنامه ریزی طرح با حاشیه محدود برای تغییر مدل و عدم قطعیت جرم قطعه، ۱۸۰ تن در سال در نظر گرفته شده است. این عدد به شرط تحقق دو خروجی سالم در هر ضربه و ضریب اثربخشی یادشده است. اگر میانگین وزن قطعه به ۳ گرم کاهش یابد، حتی با همان سرعت و تعداد حفره، ظرفیت وزنی حدود ۴۰ درصد افت خواهد کرد؛ بنابراین عبارت «۶۰ ضربه در دقیقه» بدون جرم و تعداد خروجی برای تعریف ظرفیت کارخانه کافی نیست.
نکته مهم دیگر اینکه OEE معادل نرخ فروش یا ضریب استفاده تجاری نیست. OEE به توقف، سرعت واقعی و کیفیت قطعات مربوط است؛ نرخ بهره برداری مالی جداگانه بر فروش قابل تحقق اعمال می شود. همچنین توان دستگاه پلیسه گیری، پیمانکار پوشش، واحد شمارش و زمان تعویض قالب باید با خروجی پرس ها متوازن باشد تا تجهیز پایین دستی گلوگاه نشود.
ماشین آلات و تجهیزات خط تولید واشر فلزی
پرس مکانیکی با تغذیه کنترل شده برای تولید انبوه واشر تخت متعارف معمولا مناسب تر از پرس هیدرولیک کند است؛ با این حال، در ضخامت های زیاد، ابعاد خاص یا شکل دهی عمیق ممکن است انتخاب تغییر کند. خرید پرس فقط بر اساس ظرفیت اسمی تن، بدون بررسی طول ضربه، انرژی فلایویل، تعداد ضربه مجاز، ابعاد میز، فضای نصب قالب و سامانه حفاظت خطرناک است.
| تجهیز | وظیفه و مشخصات اولیه سناریو | بازه یا بودجه مطالعاتی دلار |
|---|---|---|
| چهار پرس مکانیکی C-frame حدود ۴۵ تن | حدود ۶۰ ضربه در دقیقه در برنامه تولید؛ حفاظت قالب و اپراتور | ۴۰٬۰۰۰ تا ۸۰٬۰۰۰ برای چهار دستگاه |
| چهار مجموعه رول بازکن، صاف کن و فیدر | مناسب عرض نوار و ضخامت سفارش؛ کنترل گام تغذیه | ۲۰٬۰۰۰ تا ۶۰٬۰۰۰ مجموع بسته به سطح اتوماسیون |
| قالب های صنعتی چند حفره ای | طراحی و ساخت متناسب با سبد سایز؛ قطعات یدکی سنبه و ماتریس | بودجه مدل مبنا ۳۶٬۰۰۰ |
| پرداخت لرزشی و جداسازی | حذف پلیسه با کنترل ابعاد و زبری | حدود ۳٬۰۰۰ تا ۸٬۰۰۰ برای تجهیز پایه، بدون خط شستشوی کامل |
| بازرسی، شمارش، بسته بندی، جابه جایی | کولیس و میکرومتر، گیج، سختی سنجی خدماتی، ترازو و لیفتراک | بودجه ترکیبی مدل مبنا ۳۸٬۰۰۰ |
این قیمت ها پیشنهاد قطعی یا قیمت تحویلی ایران نیستند. در بررسی اکتبر ۲۰۲۶، در صفحه عرضه یک پرس ۴۵ تنی مدل JH21-۴۵ ساخت شرکت Nanjing Beke، بهای نمونه نمایشی ۱۱٬۸۰۰ دلار برای هر دستگاه درج شده است. این مبلغ صرفا شاهدی برای مقایسه مرتبه بزرگی هزینه خرید یک پرس است و قیمت قطعی تحویل در ایران محسوب نمی شود. مشخصات، سطح اتوماسیون، هزینه حمل، نصب، قالب، مالیات و خدمات پس از فروش باید در استعلام واقعی مشخص شود. (منبع: شرکت Nanjing Beke، فهرست پرس ۴۵ تنی JH21-۴۵)
در ارزیابی خرید لازم است با ارسال نقشه سه سایز نماینده، از تامین کننده تایید کتبی نیروی برش، عرض نوار، تعداد خروجی، سرعت پایدار، عمر قالب تا تعمیر و زمان تعویض قالب خواسته شود. بودجه قالب به شکل اولیه کافی نیست؛ تعدد بیش از حد سایزها یا دقت بالا ممکن است هزینه ابزار را به طور محسوسی افزایش دهد. برای جلوگیری از توقف، موجودی سنبه، فنر قالب، بوش و حسگرهای پرمصرف نیز در نظر گرفته شود.
ظرفیت تولید و موازنه سالانه مواد
در Base Case، ظرفیت اسمی قابل برنامه ریزی ۱۸۰ تن واشر سالم است. روزهای کاری ۲۵۰ روز و زمان حضور برنامه ریزی ۲٬۰۰۰ ساعت در سال خواهد بود. خروجی محصول سالم در ظرفیت طراحی به طور متوسط ۷۲۰ کیلوگرم در روز یا ۹۰ کیلوگرم در هر ساعت برنامه ریزی شده است؛ خروجی هنگام کارکرد واقعی پرس بالاتر است، زیرا توقف ها قبلا در ضریب OEE وارد شده اند.
با بازده فلزی ۶۵ درصد، تولید ظرفیت کامل به حدود ۲۷۶٫۹ تن ورق یا نوار در سال نیاز دارد و ۹۶٫۹ تن قراضه ایجاد می کند. در مدل مالی سال بهره برداری، به جای فروش تمام ظرفیت، ۸۰ درصد ظرفیت تجاری یعنی ۱۴۴ تن محصول سالم فرض می شود. نیاز ورق متناظر ۲۲۱٫۵ تن و قراضه متناظر ۷۷٫۵ تن است. این دو تراز را نباید با هم جابه جا کرد: اندازه ساختمان و تجهیزات بر اساس ظرفیت طراحی، اما درآمد و بخشی از سرمایه در گردش بر اساس فروش سال بهره برداری محاسبه می شوند.
برای کنترل برنامه، چهار شاخص ماهانه پیشنهاد می شود:
- بازده نوار به واشر قابل قبول
- میزان ضایعات غیرقابل فروش
- زمان خواب پرس به تفکیک علت
- و اختلاف بین محصول تولیدشده و محصول مورد تایید کنترل کیفیت.
کاهش تنها یک واحد درصد در بازده ماده اولیه، در تناژهای بالا می تواند هزینه فلز و گردش نقد را تغییر دهد و باید به صورت واقعی اندازه گیری شود.
کنترل کیفیت و استانداردهای فنی واشر
استاندارد محصول از نقشه مهندسی، جنس، دقت ابعادی و عملکرد مورد انتظار آغاز می شود. ISO 7089:2000 برای واشر تخت سری عادی و درجه محصول A، ISO 7090:2000 برای نوع پخ دار، ISO 7091:2000 برای سری عادی درجه C و ISO 7093-1:2000 برای سری بزرگ درجه A از مراجع فنی مرتبط هستند. طبق فهرست رسمی ISO، ویرایش ISO ۷۰۸۹:۲۰۰۰ همچنان منتشرشده است، هرچند پروژه تجدیدنظر آن در جریان قرار دارد؛ استفاده از پیش نویس به جای استاندارد معتبر جاری اشتباه است. (منبع: سازمان ISO، فهرست استانداردهای واشر؛ منبع: سازمان ISO، استاندارد ISO ۷۰۸۹:۲۰۰۰)
کنترل ابعاد و ویژگی های مکانیکی
در آغاز هر بچ یا پس از هر تنظیم قالب باید قطر سوراخ، قطر بیرونی، ضخامت و میزان پلیسه با نمونه تاییدشده مقایسه شود. فواصل نمونه برداری براساس پایداری فرآیند و ریسک محصول تعیین می شوند. اندازه گیری صرفا تصادفی در پایان روز کافی نیست؛ شکست سنبه یا تغییر گام تغذیه ممکن است طی همان شیفت هزاران قطعه نامنطبق ایجاد کند.
اگر مشتری واشر سخت کاری شده یا واشر مخصوص اتصال پرمقاومت می خواهد، روش آزمون سختی و معیار پذیرش باید در قرارداد تعریف شود. برای واشر فنری، آزمون ابعادی به تنهایی نشان دهنده عملکرد قفل کنندگی نیست. آزمون سامانه پیچ و مهره از نظر رفتار گشتاور و نیروی گیره می تواند به عنوان روش ارزیابی کاربرد مطرح شود؛ ISO 16047 به آزمون گشتاور/نیروی گیره اتصال دهنده ها می پردازد، نه اینکه گواهی عمومی ضد شل شدن هر نوع واشر باشد. (منبع: سازمان ISO، استاندارد آزمون ISO ۱۶۰۴۷)
کیفیت پوشش و ردیابی محصول
برای واشر آبکاری شده، ضخامت، یکنواختی و چسبندگی پوشش و معیار خوردگی باید بر پایه سفارش کنترل شوند. آزمون مه نمکی بدون تعریف ساعت و معیار پذیرش، تضمین عمر واقعی در محیط بهره برداری نیست. هر محموله ارسالی به پیمانکار پوشش باید ردیابی بچ، تعداد، وزن، وضعیت سطح و الزامات پوشش مشخص داشته باشد؛ پس از برگشت نیز لازم است احتمال اختلاط سایزها و تغییر ابعاد موثر بررسی شود.
مجوزهای صنعتی، الزامات ایمنی و محیط زیست
برای احداث واحد در ایران، مسیر اجرایی معمولا با تعیین محصول و ظرفیت، بررسی کاربری محل و شرایط شهرک یا محدوده صنعتی، ثبت درخواست جواز تاسیس از درگاه های رسمی مربوط و سپس اقدامات مرتبط با احداث و پروانه بهره برداری ادامه می یابد. شرایط استقرار، استعلام های محیط زیستی، ایمنی، آتش نشانی و سایر تاییدیه ها با مکان و فناوری انتخابی تغییر می کنند. هیچ کد یا مجوزی صرفا با اتکا به نام عمومی «تولید واشر» قطعی نمی شود و نسخه به روز ضوابط باید در زمان اقدام بررسی شود.
مهم ترین خطرات فنی خط پرس، تماس با نقطه عمل قالب، پرتاب قطعه یا قراضه، صدای ضربه، جابه جایی رول سنگین و بریدگی ناشی از لبه تیز است. حفاظ ثابت و اینترلاک، پرده نوری متناسب با ارزیابی خطر، کنترل دو دستی در کاربرد مجاز، ایمنی تغذیه خودکار، روش قفل و برچسب گذاری انرژی و آموزش تعویض قالب باید در طراحی خط دیده شوند. استفاده از تجهیزات ایمنی جایگزین تعیین فاصله ایمن و روش کاری استاندارد نیست.
در سناریوی برون سپاری پوشش، ضایعات اصلی داخل سایت شامل اسکلت ورق، دیسک مرکزی، روغن مصرف شده، لجن و مواد مصرفی پرداخت در صورت ایجاد است. فروش ضایعات فولادی به بازیافت کننده مجاز و جداسازی روغن از قراضه ضروری است. اگر سرمایه گذار بعدا آبکاری داخلی یا عملیات حرارتی راه اندازی کند، ارزیابی آلایندگی، پساب، تهویه، ایمنی شیمیایی و سرمایه گذاری آن یک پروژه توسعه مستقل خواهد بود.
زمین، ساختمان و چیدمان کارخانه
برای چهار پرس اتوماتیک و جریان یک طرفه مواد، زمینی حدود ۹۰۰ تا ۱٬۲۰۰ مترمربع و زیربنای اولیه حدود ۴۵۰ تا ۵۵۰ مترمربع یک تخمین مطالعاتی قابل بررسی است. در سناریوی مالی، زمین ۱٬۰۰۰ مترمربع و ساختمان حدود ۵۰۰ مترمربع مبنا قرار گرفته است. این ابعاد از نقشه اجرایی و ضوابط سطح اشغال شهرک صنعتی استخراج نشده اند و باید با ابعاد واقعی دستگاه ها، شعاع مانور رول و لیفتراک و محل بارگیری اصلاح شوند.
تقریبا ۲۲۰ تا ۲۶۰ مترمربع از زیربنا می تواند برای پرس ها، تغذیه نوار، دسترسی ایمن و مسیر انتقال قطعات اختصاص یابد. انبار ورق سنگین و قراضه به همراه فضای دریافت و ارسال، حدود ۱۳۰ تا ۱۶۰ مترمربع، و نواحی بازرسی، پرداخت، بسته بندی و مدیریت به طور مجموع حدود ۱۲۰ تا ۱۵۰ مترمربع دیگر لازم دارند. کف محل پرس و انبار رول باید از نظر بارگذاری و لرزش بررسی شود؛ قرارگیری رول سنگین نزدیک مسیر رفت و آمد کارکنان بدون جداسازی فیزیکی مناسب نیست.
ارتفاع مفید سالن برای حمل قالب و جابه جایی رول، مسیر نصب جرثقیل سقفی احتمالی، تهویه محل پرداخت، خروج اضطراری و توسعه آینده باید از ابتدا پیش بینی شود. انتخاب سایت بر مبنای قیمت زمین به تنهایی، بدون ارزیابی دسترسی کامیون، محدودیت صدا و شرایط زیرساختی، ممکن است هزینه پروژه را بالا ببرد. برای ماشین آلات انتخابی، نیاز برق و هوای فشرده در مشخصات فنی هر تامین کننده اخذ می شود؛ این مقاله برآورد مستقل تاسیسات ارائه نمی کند.
نیروی انسانی و سازمان بهره برداری
برای یک شیفت و سطح اتوماسیون مفروض، حدود ۱۲ تا ۱۴ نفر نیروی مستقیم و پشتیبان می تواند نقطه شروع مطالعات باشد. ترکیب نمونه شامل اپراتورهای پرس و تغذیه، سرپرست شیفت، تکنسین قالب و تعمیرات، کنترل کیفیت، نیروی پرداخت و بسته بندی، مسئول انبار و بخشی از فعالیت های مدیریتی و اداری است. این تعداد به میزان برون سپاری قالب سازی، تعمیرات و آبکاری و همچنین شیوه بسته بندی وابسته است.
توانایی تنظیم پرس و تشخیص خرابی قالب، مهارتی کلیدی است. افزایش تعداد نیروی عمومی بدون اپراتور و قالب ساز ماهر لزوما بهره وری را بهتر نمی کند. آموزش باید روی دستور کار هر سایز، پایش نخستین نمونه تاییدشده، ایمنی توقف و تعویض قالب و ثبت واقعی ضایعات متمرکز باشد. تعداد نهایی و هزینه نیروی انسانی تنها با برنامه شیفت و قراردادهای کار قابل قطعی شدن است.
پیش بینی وضعیت سرمایه گذاری طرح توجیهی تولید واشر فلزی
برای جلوگیری از ترکیب قیمت ها و ظرفیت های ناسازگار، برآورد حاضر فقط به خط واشر تخت فولادی ۱۸۰ تن در سال مربوط است؛ چهار پرس مکانیکی، خروجی دو قطعه در هر ضربه، ضریب OEE معادل ۶۵ درصد و پوشش برون سپاری شده مفروض است. تمام مبالغ این بخش دلار آمریکا، سطح قیمت مطالعاتی اکتبر ۲۰۲۶ هستند. نرخ تبدیل دلار به ریال در مدل وارد نشده تا یک نرخ ارز روزانه و غیرقابل تعمیم، نتیجه را دچار دقت کاذب نکند.
قیمت تجهیزات و سرمایه ثابت
برای چهار پرس حدود ۴۵ تن، در جدول سرمایه گذاری ۵۰ هزار دلار تخصیص یافته است که از نظر مرتبه بزرگی با نمونه قیمت نمایشی حدود ۱۱٫۸ هزار دلار برای یک مدل مشخص ۴۵ تنی قابل مقایسه است، اما بودجه چهار دستگاه، قیمت قراردادی قابل استناد نیست. ۳۰ هزار دلار برای چهار مجموعه تغذیه نوار با آرایش اقتصادی، ۳۶ هزار دلار برای قالب های چند سایز و قطعات یدکی اولیه و ۳۸ هزار دلار برای تجهیزات پرداخت، کنترل، شمارش، بسته بندی و جابه جایی فرض شده است. این ترکیب الزام به خرید از کشور مشخصی ایجاد نمی کند؛ در نسخه اختصاصی باید پیشنهاد سازندگان ایرانی و خارجی در سطح مشخصات برابر مقایسه شوند.
| جزء سرمایه ثابت | برآورد مبنا، هزار دلار |
|---|---|
| زمین ۱٬۰۰۰ مترمربع با فرض ۳۵ دلار بر مترمربع | ۳۵ |
| ساختمان حدود ۵۰۰ مترمربع با فرض متوسط ۲۱۰ دلار بر مترمربع | ۱۰۵ |
| آماده سازی محوطه، راه دسترسی و زیرسازی | ۱۵ |
| چهار پرس مکانیکی | ۵۰ |
| مجموعه های رول بازکن، صاف کن و فیدر | ۳۰ |
| قالب ها و لوازم اولیه ابزار | ۳۶ |
| پرداخت، بازرسی، بسته بندی و جابه جایی | ۳۸ |
| تجهیزات جانبی، حفاظت و آماده سازی داخلی | ۲۲ |
| حمل، نصب، راه اندازی و آموزش | ۲۰ |
| مهندسی، مقدمات و هزینه پیش از بهره برداری | ۱۲ |
| ذخیره پیش بینی نشده مطالعاتی | ۳۷ |
| جمع سرمایه ثابت با زمین | ۴۰۰ |
بر این اساس، سرمایه ثابت بدون زمین ۳۶۵ هزار دلار و با زمین ۴۰۰ هزار دلار برآورد شده است. قیمت فرضی زمین و ساختمان داده بازار مکان مشخص نیست و فقط برای بستن مدل به کار رفته است. این برآورد مالکیت کامل سایت را فرض می کند و شامل هزینه تامین مالی، مالیات های احتمالی، تاخیر گمرکی یا توسعه آبکاری داخلی نیست. در صورت اجاره سالن آماده، بخشی از سرمایه ثابت حذف می شود ولی تعهد اجاره و هزینه تغییرات ساختمانی به مدل عملیات منتقل خواهد شد.
سرمایه در گردش و موجودی مواد اولیه
سرمایه در گردش در خط واشر به دلیل پرداخت پیش از دریافت وجه کالا برای خرید نوار، ساخت محصول، ارسال به پیمانکار پوشش و وصول مطالبات اهمیت دارد. در سال فروش ۱۴۴ تن، مصرف نوار ۲۲۱٫۵ تن خواهد بود. با قیمت فرضی ۹۵۰ دلار برای هر تن نوار قابل مصرف، خرید سالانه فلز حدود ۲۱۰٫۵ هزار دلار است. موجودی یک و نیم ماهه نوار، نزدیک ۲۷٫۷ تن و معادل ۲۶٫۳ هزار دلار ارزش خرید دارد. این مقدار شامل نیازهای اضافی ناشی از حداقل سفارش یا واردات طولانی مدت نیست.
با فرض موجودی محصول آماده در حدود نیم ماه، چند روز کالای در جریان تولید و نزد پیمانکار پوشش، ۴۵ روز دوره وصول مطالبات، مانده نقد عملیاتی و کسر بخشی از اعتبار خرید از تامین کننده، نیاز خالص اولیه سرمایه در گردش در مدل حدود ۹۵ هزار دلار در نظر گرفته می شود. برای درک اجزا، فقط مانده مطالبات ۴۵ روزه فروش ۴۵۳٫۶ هزار دلاری، تقریبا ۵۵٫۹ هزار دلار است و موجودی نوار ۲۶٫۳ هزار دلار دیگر جذب می کند. این رقم باید با چرخه پرداخت و وصول قراردادی بازسازی شود؛ تبدیل آن به درصد ثابت سرمایه ثابت، اطلاعات مهم دوره وصول را پنهان می کند.
بنابراین سرمایه گذاری اولیه مبنا حدود ۴۹۵ هزار دلار است: ۴۰۰ هزار دلار سرمایه ثابت به علاوه ۹۵ هزار دلار سرمایه در گردش. با توجه به نبود استعلام رسمی ماشین آلات و محل استقرار، رقم قابل اتکای اجرایی باید در قالب بازه و با ذخیره عدم قطعیت بازنگری شود؛ این عدد یک پیش برآورد است نه درخواست قطعی تامین مالی.
قیمت مواد، فروش مفروض و هزینه های عملیاتی
مدل سال بهره برداری بر فروش ۱۴۴ تن واشر سالم، معادل ۸۰ درصد ظرفیت طراحی، و قیمت متوسط فرضی ۳٫۱۵ دلار بر کیلوگرم محصول نهایی استوار است. بنابراین درآمد فروش واشر حدود ۴۵۳٫۶ هزار دلار به دست می آید. این قیمت، فرض مطالعاتی است و نباید از آن نتیجه گرفت همه اندازه ها و پوشش ها در بازار ایران در اکتبر ۲۰۲۶ با همین نرخ معامله می شوند.
با بازده ۶۵ درصد، حدود ۷۷٫۵ تن قراضه به وجود می آید. اگر قراضه با فرض ۲۹۰ دلار بر تن فروخته شود، اعتبار فروش ضایعات نزدیک به ۲۲٫۵ هزار دلار خواهد بود. در مقابل، خرید نوار حدود ۲۱۰٫۵ هزار دلار، هزینه پیمانکاری پوشش با فرض ۳۵۰ دلار برای هر تن محصول حدود ۵۰٫۴ هزار دلار، بسته بندی با نرخ مفروض ۸۰ دلار بر تن حدود ۱۱٫۵ هزار دلار و حمل و جابه جایی متغیر با نرخ ۷۰ دلار بر تن حدود ۱۰٫۱ هزار دلار است.
برای هزینه های سالانه، ۷۲ هزار دلار دستمزد و مزایای جمعی نیروی انسانی، ۱۶ هزار دلار تعمیر قالب و نگهداری و ۱۹ هزار دلار سایر هزینه های عمومی، خدمات و عملیات فرض شده است. با این فروض، مجموع درآمد حاصل از محصول و قراضه نزدیک ۴۷۶٫۱ هزار دلار و هزینه عملیاتی نقدی تقریبی ۳۸۹٫۵ هزار دلار است. تفاوت این دو یعنی حدود ۸۶٫۶ هزار دلار مازاد عملیاتی قبل از استهلاک، تامین مالی و مالیات. این عدد «سود خالص» نیست؛ پس از استهلاک و هزینه مالی و مالیاتی می تواند به طور محسوسی کمتر شود.
ارزیابی قابلیت اتکا و شاخص های مالی
اگر صرفا مازاد نقدی عملیاتی ۸۶٫۶ هزار دلار با سرمایه گذاری اولیه ۴۹۵ هزار دلار مقایسه شود، نسبت ساده سرمایه به این مازاد حدود ۵٫۷ سال است. این نسبت یک شاخص ابتدایی و دوره بازگشت تنزیل شده یا تعهد بازگشت سرمایه نیست؛ هزینه نوسازی قالب ها، مالیات، تغییر موجودی، هزینه تامین مالی و رشد یا افت واقعی سفارش ها می توانند جریان نقد آزاد را عوض کنند. محاسبه IRR و NPV معتبر نیازمند برنامه چندساله فروش، مالیات، ساختار تامین مالی، استهلاک، نرخ تنزیل و ارزش باقی مانده است و بدون آنها عدد اعلام نمی شود.
در سناریوی مبنا، هر کیلوگرم محصول فروخته شده از نظر مصرف نوار به تقریبا ۱٫۵۳۸ کیلوگرم ورق ورودی نیاز دارد و حدود ۰٫۵۳۸ کیلوگرم قراضه ایجاد می کند. این نسبت، در کنار قیمت نوار و قیمت فروش، مستقیما بر حاشیه هر کیلوگرم اثر می گذارد. بنابراین پیش از تصمیم سرمایه گذاری، آزمایش واقعی حداقل چند قالب نمونه و توافق مشخصات محصول از هر جدول مالی عمومی مهم تر است.
شاخص های کلیدی یک سناریوی واحد
| شاخص | Base Case مطالعاتی |
|---|---|
| محصول | واشر تخت فولادی؛ آبکاری برون سپاری |
| ظرفیت قابل برنامه ریزی | ۱۸۰ تن محصول سالم در سال |
| فروش سال بهره برداری | ۱۴۴ تن؛ ضریب بهره برداری تجاری ۸۰ درصد |
| روز و شیفت کاری | ۲۵۰ روز؛ یک شیفت هشت ساعته |
| تجهیزات پرس | چهار پرس حدود ۴۵ تن |
| OEE تولید | ۶۵ درصد در محاسبه ظرفیت |
| بازده نوار | ۶۵ درصد محصول قابل قبول |
| نوار مورد نیاز در ظرفیت طراحی | حدود ۲۷۶٫۹ تن در سال |
| نوار مورد نیاز در سال فروش ۸۰ درصد | حدود ۲۲۱٫۵ تن در سال |
| زمین و زیربنا | حدود ۱٬۰۰۰ و ۵۰۰ مترمربع |
| نیروی انسانی | تقریبا ۱۲ تا ۱۴ نفر |
| سرمایه ثابت با زمین | حدود ۴۰۰ هزار دلار |
| سرمایه در گردش | حدود ۹۵ هزار دلار |
| کل سرمایه اولیه | حدود ۴۹۵ هزار دلار |
| فروش محصول در سال مبنا | حدود ۴۵۳٫۶ هزار دلار، صرفا فرض مدل |
چه اطلاعاتی برای طرح توجیهی اختصاصی لازم است؟
سرمایه گذار پیش از تعهد خرید دستگاه باید یک بسته داده مشخص آماده کند:
- نقشه و استاندارد حداقل پنج سایز منتخب
- وزن و جنس هر محصول
- حجم سفارش احتمالی به تفکیک سایز
- نرخ قبول و رد قطعه
- طرح نوار و ضایعات واقعی
- استعلام پرس و قالب با ظرفیت تضمین شده
- پیشنهاد پیمانکار پوشش
- قیمت واقعی زمین یا اجاره و شرایط تامین مالی.
بدون این اطلاعات، مقایسه عدد سرمایه گذاری با کارخانه های دیگر یا تبدیل ساده ارقام دلار به تومان ممکن است تصمیم نادرست ایجاد کند.
جمع بندی و معیار تصمیم برای راه اندازی کارخانه
تولید واشر فلزی، به ویژه واشر تخت فولادی استاندارد، از نظر فنی با خط پرسکاری و قالب مناسب قابل اجراست؛ اما مزیت اقتصادی آن خودکار نیست. سه تعیین کننده اصلی عبارت اند از تناسب سبد محصول با سفارش واقعی، بازده مصرف نوار و قابلیت دستیابی به نرخ تولید پایدار با قالب ایمن. تفاوت چند درصدی در بازده فلز، کاهش وزن متوسط قطعه و توقف های مکرر تعویض قالب می توانند بر هزینه هر کیلوگرم محصول اثر زیادی داشته باشند.
در این بررسی، برای ظرفیت ۱۸۰ تن محصول سالم در سال، برآورد اولیه ۴۰۰ هزار دلار سرمایه ثابت با زمین و ۹۵ هزار دلار سرمایه در گردش به دست آمد. این مبالغ بر اساس فرض های یک سناریوی مشخص محاسبه شده اند، نه فهرست قیمت مصوب ایران. داده تجارت خارجی نیز وجود واردات معنادار واشر فولادی را نشان می دهد، ولی بدون اطلاعات تولید داخل و سفارش های واقعی نمی توان فروش یا سود را تضمین کرد.
گام بعدی مناسب، پیش امکان سنجی اختصاصی با نقشه محصول، آزمون قالب، استعلام ماشین آلات و مطالعه سفارش است. چنین بررسی ای باید مشخص کند آیا ظرفیت ۱۸۰ تن با سبد واقعی بازار و امکانات سرمایه گذار متناسب است یا کارخانه به ظرفیت، فناوری و سرمایه در گردش متفاوتی نیاز دارد. محتوای حاضر برای ارزیابی اولیه تهیه شده و جایگزین طراحی اجرایی، اخذ مجوز، استعلام قیمت رسمی و مدل مالی اختصاصی نیست.