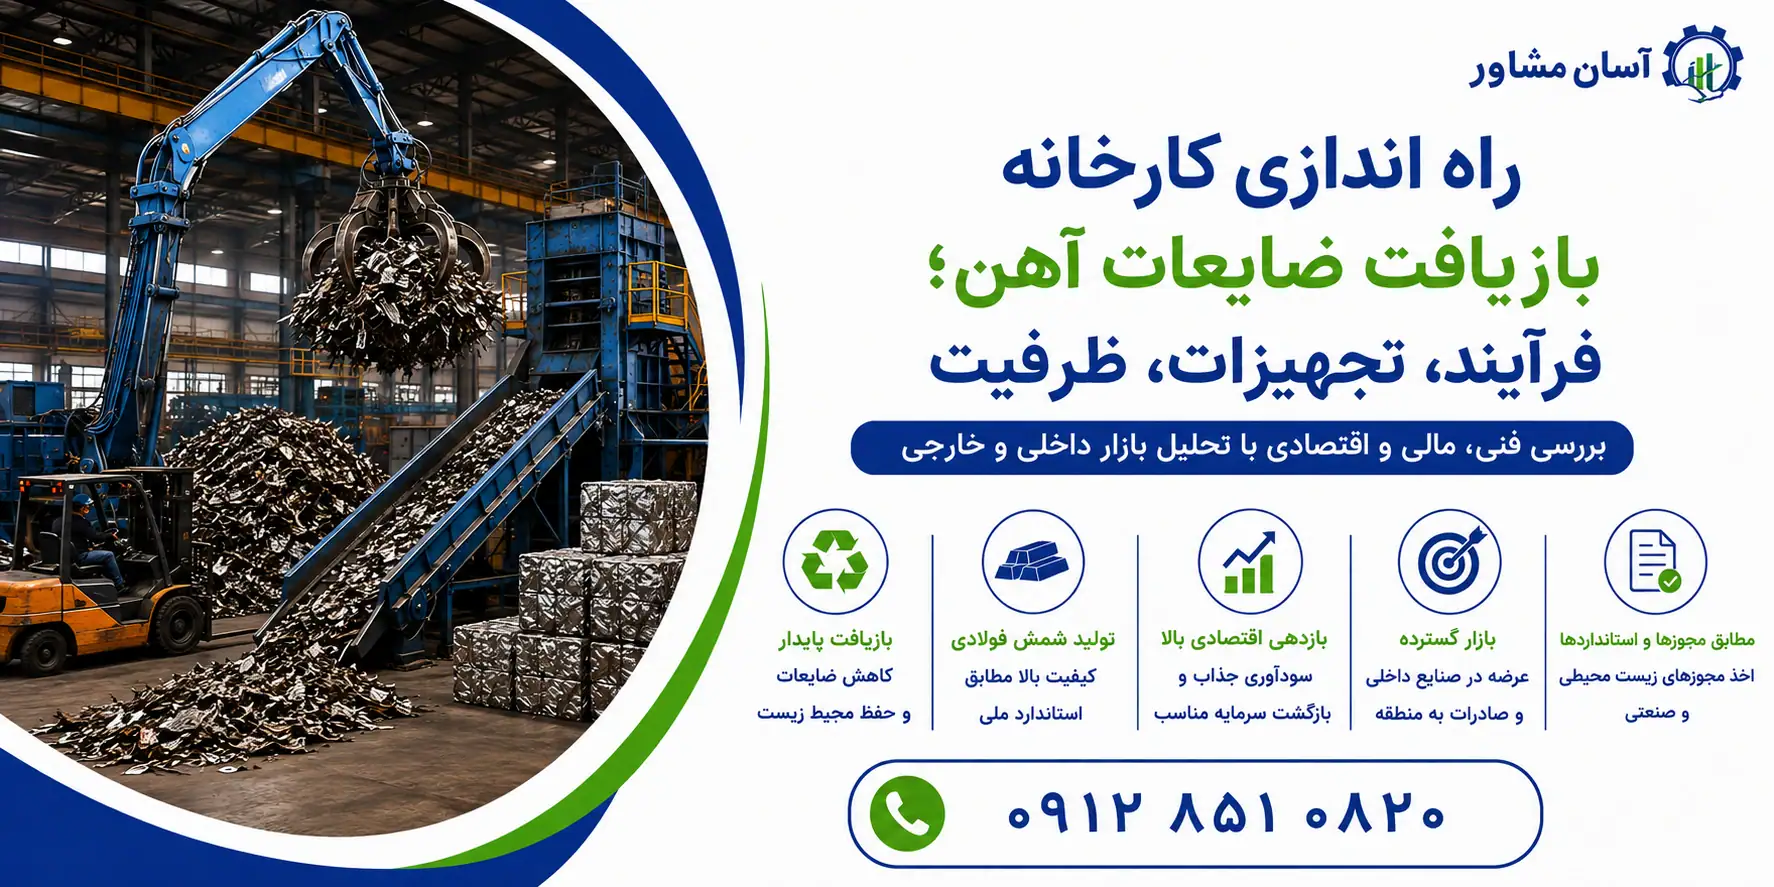
راه اندازی کارخانه بازیافت ضایعات آهن زمانی توجیه صنعتی پیدا میکند که واحد بتواند قراضه ناهمگون ورودی را به محصولی با ابعاد، چگالی، خلوص و ترکیب قابلقبول برای فولادساز یا ریختهگری تبدیل کند. بنابراین ارزش افزوده کارخانه صرفاً از خردکردن، برش یا پرس آهن ایجاد نمیشود؛ ارزش اصلی در کاهش آلودگی، تفکیک گریدها، افزایش چگالی، کنترل ابعاد، بازیابی فلزات و تحویل محصولی با مشخصات کیفی تعریفشده است.
محدوده این مقاله یک کارخانه فرآوری مکانیکی آهن قراضه بدون واحد ذوب است:
دریافت قراضه ← توزین و بازرسی ← تفکیک و قرنطینه بار نامناسب ← آمادهسازی ← برش، پرس یا خردایش ← جداسازی ← کنترل کیفیت ← دپوی محصول ← فروش قراضه فرآوریشده
اگر زنجیره پس از این مرحله وارد کوره، تنظیم آنالیز مذاب و ریختهگری مداوم شود، پروژه دیگر صرفاً کارخانه بازیافت قراضه نیست و وارد حوزه فولادسازی میشود. این سناریو در مقاله مادر «طرح توجیهی بازیافت آهن قراضه و تولید شمش فولادی» بهصورت مستقل بررسی میشود.
از دید فولادساز، کیفیت قراضه مستقیماً بر کیفیت و اقتصاد ذوب اثر میگذارد. انجمن جهانی فولاد نیز به اهمیت کنترل ترکیب قراضه و عناصر باقیماندهای مانند مس و قلع در زنجیره فولاد اشاره کرده است. به همین دلیل یک کارخانه حرفهای بازیافت نباید فقط تناژ محصول را افزایش دهد؛ بلکه باید کیفیت و یکنواختی خوراک فولادسازی را نیز بهبود دهد.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
سناریوی مرجع ۳۰ هزار تن در سال
برای اینکه محاسبات مقاله از حالت کلی خارج شود، یک کارخانه با ظرفیت اسمی ۳۰ هزار تن محصول فرآوریشده در سال بهعنوان سناریوی مرجع در نظر گرفته میشود. این ظرفیت توصیه ثابت برای همه پروژهها نیست و فقط برای توضیح منطق مهندسی ظرفیت، بالانس مواد، طراحی یارد و انتخاب تجهیزات استفاده میشود.
| شاخص | سناریوی مرجع |
| محصول هدف | قراضه آهنی فرآوریشده آماده مصرف صنعتی |
| ظرفیت اسمی محصول | ۳۰,۰۰۰ تن در سال |
| روز کاری مبنا | ۳۰۰ روز |
| تولید متوسط | حدود ۱۰۰ تن محصول در روز |
| فرآیند پایه | تفکیک + برش + فشردهسازی |
| خردکن قراضه (Shredder) | در سناریوی پایه الزامی نیست |
| واحد ذوب | ندارد |
| مشتری هدف | فولادسازی، ریختهگری یا واحد فرآوری بزرگتر |
| مهمترین محدودیت | تأمین پایدار خوراک |
| مهمترین شاخص کیفیت | بازده فلزی و انطباق محصول با مشخصات مشتری |
| مهمترین شاخص مالی | حاشیه عملیاتی به ازای هر تن محصول قابل فروش |
ظرفیت واقعی کارخانه باید پس از مطالعه منابع قراضه، نوع خوراک، ساعات کار، بازار فروش و ظرفیت واقعی تجهیزات تثبیت شود.
تعریف محصول قبل از انتخاب ماشین آلات
یکی از اشتباهات متداول این است که ابتدا دستگاه انتخاب شود و سپس برای محصول آن مشتری پیدا شود. در طراحی صحیح، ترتیب باید برعکس باشد:
مشتری هدف ← مشخصات محصول موردنیاز مشتری ← انواع قراضه قابل تأمین ← نمودار جریان فرآیند ← ظرفیت ← تجهیزات
اگر مشتری حداکثر ابعاد مشخص، چگالی حداقل، مقدار محدود مواد خارجی یا کنترل عناصر خاصی را درخواست کند، خط فرآوری باید از ابتدا برای دستیابی به همین ویژگیها طراحی شود.
در معاملات حرفهای قراضه نیز محصول بر اساس مشخصاتی مانند ابعاد، شرایط فیزیکی، میزان مواد خارجی، تمیزی، ترکیب و شکل تحویل تعریف میشود.
بنابراین عناوینی مانند «آهن ضایعاتی»، «درجه یک» یا «سوپر ویژه» که در بازار داخلی استفاده میشوند، برای طراحی مهندسی کارخانه بهتنهایی کافی نیستند.
محصولات قابل تولید در کارخانه فرآوری قراضه
بسته به خوراک و تجهیزات، کارخانه میتواند محصولات مختلفی تولید کند:
| محصول | شکل فرآوری | مشتری محتمل |
| قراضه سنگین آماده ذوب | برش و تفکیکشده | فولادسازی و ریختهگری |
| قراضه سبک فشرده | بسته یا عدل فشرده | فولادسازی |
| قراضه آهنی خردشده | خردایش و جداسازیشده | فولادسازی |
| قراضه تمیز تولیدی | تفکیک بر اساس منشأ و گرید | مصرفکنندگان حساستر |
| براده فشرده | بریکت یا محصول متراکم | فولادسازی و ریختهگری |
| قراضه آلیاژی تفکیکشده | جداسازی فولاد زنگنزن و آلیاژی | بازار تخصصی |
| فلزات غیرآهنی بازیابیشده | محصول جانبی جداسازی | واحدهای بازیافت غیرآهنی |
هرچه محصول خروجی از نظر ابعاد، چگالی و ترکیب یکنواختتر باشد، امکان فروش مستقیم آن به مصرفکننده صنعتی و انعقاد قراردادهای پایدار افزایش پیدا میکند.
خوراک کارخانه و استاندارد پذیرش آهن قراضه
انواع قراضه ورودی و اثر آنها بر طراحی خط
خوراک مهمترین متغیر طراحی کارخانه است. دو کارخانه با ظرفیت یکسان اما خوراک متفاوت ممکن است به تجهیزات کاملاً متفاوتی نیاز داشته باشند.
۱. قراضه تولیدی تمیز
این گروه شامل سرقیچی ورق، قطعات حاصل از پرسکاری، قطعات مردود و ضایعات مستقیم خطوط تولید است. مزیت اصلی آن معمولاً یکنواختی بیشتر، آلودگی کمتر و امکان شناخت بهتر جنس فولاد است.
در بسیاری از موارد این خوراک نیازمند فرآوری پیچیده نیست و مراحل اصلی آن میتواند شامل:
تفکیک ← کاهش ابعاد ← افزایش چگالی
باشد.
۲. قراضه سنگین ساختمانی و صنعتی
تیرآهن، پروفیل، سازههای فولادی، ماشینآلات و قطعات بزرگ در این گروه قرار میگیرند.
محدودیت اصلی این خوراک معمولاً بزرگ بودن ابعاد قطعات است. بنابراین قیچی هیدرولیک قراضه (Scrap Shear) معمولاً از خردکن اهمیت بیشتری پیدا میکند.
۳. قراضه سبک
ورقهای نازک، بدنهها و قطعات کمچگالی فضای زیادی اشغال میکنند. مسئله اصلی این مواد اغلب چگالی حجمی پایین است که باعث افزایش فضای یارد، دفعات جابهجایی و هزینه حمل میشود.
در این شرایط استفاده از پرس فشردهسازی یا عدلبندی (Baler) میتواند توجیه پیدا کند.
۴. براده و تراشه ماشینکاری
این خوراک از نظر روغن، رطوبت، سطح تماس بالا و احتمال اکسیداسیون با قراضه معمولی تفاوت دارد.
اگر حجم براده قابل توجه باشد باید تجهیزاتی برای:
تخلیه مایع، روغنگیری، جداسازی گریز از مرکز و بریکتسازی
بررسی شوند.
مخلوط کردن براده روغنی با قراضه خشک میتواند هم کیفیت محصول و هم شرایط ایمنی و محیط زیست کارخانه را تحت تأثیر قرار دهد.
۵. قراضه گالوانیزه و قلع اندود
این مواد از نظر محتوای آهنی ارزشمند هستند، اما پوشش روی یا قلع میتواند برای برخی مصرفکنندگان محدودیت ایجاد کند.
بنابراین بهتر است در صورت امکان این گروه از قراضه کربنی تمیز تفکیک شود.
۶. قراضه حاوی مس
مس از عناصر باقیمانده مهم در فولادسازی است و حذف آن پس از ورود به مذاب بسیار دشوار میشود. کابلها، موتورهای الکتریکی و سایر قطعاتی که مس به آهن متصل است بهتر است قبل از تولید محصول آهنی تمیز از جریان اصلی جدا شوند.
۷. خودرو و محصولات پایان عمر
این خوراک چندجزئی است و علاوه بر فولاد میتواند شامل پلاستیک، لاستیک، سیم، مس، آلومینیوم، شیشه، روغن، سوخت، باتری و قطعات الکترونیکی باشد.
بنابراین خودرو یا تجهیزات پایان عمر نباید بدون آمادهسازی وارد خردکن شوند. ابتدا باید عملیات آلودگیزدایی، تخلیه مایعات و جداسازی اجزای خطرناک و ارزشمند انجام شود.
استاندارد و معیارهای پذیرش خوراک
کارخانه نباید تمام محمولههای آهنی را صرفاً براساس وزن باسکول خریداری کند.
| پارامتر | اثر عملیاتی |
| منشأ محموله | شناخت جنس و ریسک |
| نوع و گرید | تعیین مسیر فرآوری |
| وزن | محاسبات خرید و موجودی |
| ابعاد | سازگاری با تجهیزات |
| چگالی حجمی | اثر بر یارد، حمل و ظرفیت |
| رطوبت | وزن غیرمفید و ریسک عملیاتی |
| خاک و بتن | کاهش بازده |
| پلاستیک و لاستیک | افزایش پسماند و آلودگی |
| فلزات غیرآهنی | ارزش بازیابی یا آلودگی محصول |
| روغن و گریس | آلودگی و خطر حریق |
| مخازن بسته | خطر انفجار |
| باتری و اجزای خطرناک | ایمنی و محیط زیست |
| فولاد زنگنزن و آلیاژی | جلوگیری از اختلاط گریدها |
| عناصر باقیمانده | قابلیت فروش به مشتری |
| وضعیت پرتویی | کنترل در خوراکهای دارای ریسک |
نتیجه بررسی هر محموله بهتر است در یکی از چهار گروه ثبت شود:
پذیرش ← پذیرش با کاهش گرید یا قیمت ← قرنطینه ← رد محموله
به این ترتیب کیفیت محموله مستقیماً در قیمت خرید و عملکرد اقتصادی کارخانه منعکس میشود.
کنترل ناخالصی و مواد خارجی در قراضه
یکی از شاخصهای واقعی کیفیت قراضه، درصد مواد غیرمفید همراه آن است.
بهعنوان یک معیار بینالمللی، مقررات اتحادیه اروپا برای برخی قراضههای آهن و فولاد که شرایط خروج از طبقهبندی پسماند را دارند، حداکثر مواد خارجی را ۲ درصد وزنی در نظر گرفته و بر کنترل روغن، گریس و سایر آلودگیها تأکید کرده است.
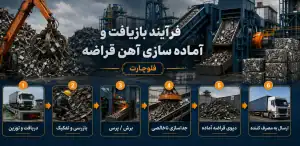
فرآیند بازیافت و آماده سازی آهن قراضه
دریافت، توزین و شناسایی محموله
تمام کامیونهای ورودی باید پیش از تخلیه توزین شوند. برای هر محموله یک شناسه ثبت میشود و اطلاعاتی مانند تأمینکننده، نوع بار، وزن، تاریخ، قرارداد خرید و نتیجه بازرسی به آن اختصاص پیدا میکند.
باسکول فقط وسیله محاسبه مبلغ خرید نیست؛ اطلاعات آن مبنای:
بالانس مواد + ارزیابی تأمینکننده + تطبیق موجودی واقعی و ثبتشده
خواهد بود.
بازرسی اولیه
محموله پیش از تخلیه باید از نظر وجود اجسام بسته، سیلندر، مواد قابل اشتعال، باتری، اجزای غیرآهنی بزرگ، آلودگی شدید، روغن و سایر موارد مشکوک بازرسی شود.
محمولهای که وضعیت آن مشخص نیست نباید مستقیماً در یارد اصلی تخلیه شود و بهتر است محوطه قرنطینه مستقل برای آن پیشبینی شود.
تفکیک اولیه
هدف تفکیک فقط جدا کردن آهن از مواد غیرآهنی نیست. قراضه باید براساس مسیر فرآوری و نوع فروش دستهبندی شود.
بهطور نمونه میتوان گروههای زیر را جدا نگه داشت:
قراضه سنگین، قراضه سبک، ضایعات تولیدی، براده، قراضه گالوانیزه، فولاد زنگنزن و آلیاژی، قطعات بزرگ و خوراک مختلط
اختلاط قراضه تمیز با بار کمکیفیت میتواند ارزش کل دپو را کاهش دهد.
آماده سازی ابعادی
قطعات بزرگتر از ظرفیت تجهیزات بعدی باید پیش از ادامه فرآیند کاهش ابعاد پیدا کنند.
در خطوط صنعتی، قیچی هیدرولیک قراضه راهکار اصلی برای کاهش ابعاد قطعات بزرگ و سنگین است.
برش حرارتی میتواند برای قطعات خاص استفاده شود، اما برای عملیات مستمر معمولاً نیروی انسانی، مصرف سوخت، دود و الزامات ایمنی بیشتری ایجاد میکند.
فشرده سازی قراضه سبک
پرس عدلبندی یا فشردهسازی برای افزایش چگالی قراضه سبک استفاده میشود.
مزیت اصلی آن:
کاهش حجم ذخیرهسازی + کاهش تعداد جابهجایی + بهبود حمل + تولید محصول با ابعاد قابل کنترل
است.
با این حال، پرس نباید ابزاری برای پنهان کردن مواد نامطلوب داخل بسته باشد. کیفیت قراضه قبل از فشردهسازی باید کنترل شود.
خردایش
خردکن قراضه زمانی توجیه پیدا میکند که هدف فقط کوچک کردن قطعات نباشد، بلکه لازم باشد اجزای متصل به یکدیگر آزاد شوند تا جداسازی مؤثر انجام شود.
یک مسیر معمول میتواند به این صورت باشد:
خوراکدهی کنترلشده ← خردایش ← دانهبندی و جداسازی هوایی ← جداسازی مغناطیسی ← بازیابی فلزات غیرآهنی ← مدیریت پسماند باقیمانده
جداسازی مغناطیسی
پس از خردایش، آهنربای صنعتی یا جداکننده مغناطیسی اصلیترین تجهیز بازیابی بخش آهنی است.
توزیع یکنواخت خوراک روی نوار اهمیت زیادی دارد؛ زیرا انباشت ضخیم و نامنظم مواد میتواند بازده جداسازی را کاهش دهد.
بازیابی فلزات غیرآهنی
پس از جداسازی بخش آهنی، جریان باقیمانده ممکن است حاوی آلومینیوم، مس، برنج، فولاد زنگنزن و مواد غیرفلزی باشد.
بسته به حجم و ارزش مواد، میتوان از تجهیزاتی مانند:
جداکننده جریان گردابی (Eddy Current Separator)، جداسازی هوایی و سامانههای جداسازی حسگری
استفاده کرد.
نصب این تجهیزات زمانی توجیه دارد که ارزش فلز بازیابیشده بتواند سرمایهگذاری و هزینه بهرهبرداری آن را جبران کند.
کنترل نهایی و دپوی محصول
محصول نهایی قبل از انتقال به یارد محصول باید از نظر مشخصات مورد توافق با مشتری کنترل شود.
یارد محصول فرآوریشده باید از یارد خوراک خام جدا باشد تا از اختلاط مجدد محصول با مواد آلوده جلوگیری شود.
مسیر فرآوری براساس نوع خوراک
تمام قراضهها نباید به اجبار از یک مسیر فرآوری عبور داده شوند.
برای قراضه سنگین:
دریافت ← بازرسی ← تفکیک ← قیچی هیدرولیک ← کنترل ابعاد ← کنترل کیفیت ← محصول
برای قراضه سبک:
دریافت ← تفکیک ← پرس فشردهسازی ← کنترل بسته ← محصول
برای خوراک مختلط و محصولات پایان عمر:
آلودگیزدایی ← پیشتفکیک ← خردایش ← جداسازی مغناطیسی ← جداسازی فلزات غیرآهنی ← کنترل کیفیت
برای براده ماشینکاری:
دریافت ← کنترل روغن و رطوبت ← روغنگیری ← فشردهسازی یا بریکتسازی ← ذخیره محصول
وجود چند مسیر فرآوری متناسب با خوراک معمولاً منطقیتر از عبور همه مواد از یک دستگاه است.
انتخاب ماشین آلات کارخانه بازیافت آهن
قیچی، پرس یا خردکن؛ کدام مناسب تر است؟
| معیار | قیچی هیدرولیک | پرس فشردهسازی | خردکن |
| مسئله اصلی | ابعاد بزرگ | چگالی پایین | خوراک چندجزئی |
| خوراک مناسب | قراضه سنگین | قراضه سبک | خوراک مختلط و خودرو |
| محصول | قراضه برشخورده | قراضه فشرده | قراضه خردشده |
| پیچیدگی خط | متوسط | متوسط | بالا |
| سرمایهگذاری نسبی | متوسط | متوسط | بالا |
| مصرف برق | متوسط | متوسط | زیاد |
| مهمترین قطعات سایشی | تیغه | اجزای هیدرولیک و سطوح پرس | چکش، آستر و شبکه |
| نیاز به جداسازی | محدود | محدود | زیاد |
| تولید پسماند | محدود | محدود | قابل توجه |
| الزامات محیط زیستی | متوسط | متوسط | بیشتر |
| قابلیت بازیابی فلزات غیرآهنی | محدود | محدود | بالا در صورت نصب خط جداسازی |
چه زمانی خرید خردکن تصمیم مناسبی نیست؟
خرید خردکن صرفاً برای اینکه خط «کاملتر» به نظر برسد توجیه ندارد.
قبل از سرمایهگذاری باید مشخص شود:
چه سهمی از خوراک بدون خردایش قابل فروش نیست؟
خردایش چه افزایش قیمتی برای محصول آهنی ایجاد میکند؟
چه مقدار فلز غیرآهنی قابل بازیابی است؟
هزینه برق، قطعات سایشی، تعمیرات، کنترل گردوغبار و دفع پسماند چقدر است؟
اقتصاد خردکن را میتوان بهصورت زیر تحلیل کرد:
ارزش افزوده سالانه = افزایش ارزش محصول آهنی + درآمد محصولات جانبی + صرفهجویی حمل یا دفع − هزینه انرژی − قطعات سایشی − تعمیرات − نیروی انسانی − هزینه پسماند − هزینه سرمایه
اگر نتیجه این محاسبات قابل قبول نباشد، ترکیب قیچی و پرس میتواند انتخاب اقتصادیتری باشد.
مشخصات فنی قیچی هیدرولیک هنگام استعلام
اعلام عبارتی مانند «قیچی ۶۳۰ تن» برای مقایسه دو دستگاه کافی نیست.
در درخواست استعلام فنی حداقل این موارد باید مشخص شوند:
| مشخصه | اهمیت |
| نیروی برش | توان واقعی دستگاه |
| ابعاد محفظه خوراک | محدودیت ابعاد ورودی |
| عرض تیغه | مشخصات هندسی برش |
| حداکثر مقطع قابل برش | محدودیت واقعی خوراک |
| زمان هر سیکل | اثر بر ظرفیت |
| ظرفیت تضمینشده | تن بر ساعت واقعی |
| خوراک مبنای تضمین | شرایطی که ظرفیت براساس آن تضمین میشود |
| توان نصبشده | زیرساخت برق |
| فشار و آرایش هیدرولیک | عملکرد سیستم |
| قابلیت کار مستمر | تناسب با بهرهبرداری صنعتی |
| عمر تیغه | هزینه قطعات مصرفی |
| زمان تعویض تیغه | مدت توقف تعمیراتی |
| سامانه کنترل | سطح خودکارسازی |
| عیبیابی از راه دور | پشتیبانی سازنده |
| بسته قطعات یدکی | کاهش ریسک توقف |
مهمترین عدد، ظرفیت واقعی و تضمینشده بر روی خوراک مشخص پروژه است، نه فقط نیروی اسمی قیچی.
مشخصات کلیدی پرس فشرده سازی
برای پرس نیز باید حداقل مشخصات زیر تعیین شوند:
نیروی پرس، ابعاد محفظه خوراک، ابعاد بسته خروجی، چگالی بسته، زمان سیکل، ظرفیت ساعتی، توان نصبشده، مشخصات سیستم هیدرولیک، نحوه خروج بسته و قابلیت کار مستمر.
چگالی بسته باید با خوراک واقعی پروژه بررسی شود؛ زیرا چگالی حاصل از ورق نازک با قراضه مختلط یکسان نیست.
مشخصات کلیدی خردکن قراضه
در خردکن، فقط قدرت موتور نباید مبنای انتخاب باشد.
موارد مهم عبارتاند از:
- نوع و ابعاد خوراک مجاز؛
- ابعاد دهانه ورودی؛
- مشخصات روتور؛
- آرایش و تعداد چکشها؛
- ابعاد شبکه خروجی؛
- ظرفیت اسمی و ظرفیت تضمینشده؛
- مصرف ویژه انرژی به ازای هر تن؛
- میزان مصرف قطعات سایشی؛
- درصد بازیابی بخش آهنی؛
- توزیع ابعادی محصول؛
- نوع تجهیزات جداسازی پس از خردکن؛
- ظرفیت سیستم غبارگیری؛
- سیستم حفاظت در برابر حریق؛
- کنترل صدا؛
- درصد پسماند باقیمانده؛
- مدت زمان تعویض قطعات سایشی؛
- فهرست قطعات یدکی بحرانی.
بهترین روش ارزیابی دستگاه، آزمایش با خوراک نماینده پروژه است، نه اتکا به ظرفیت درجشده در کاتالوگ.
دامنه تأمین و مقایسه پیشنهاد سازندگان
دو پیشنهاد با قیمتهای متفاوت فقط زمانی قابل مقایسه هستند که دامنه تأمین آنها یکسان باشد.
باید مشخص شود پیشنهاد فروش شامل چه اقلامی است:
دستگاه + موتور + واحد هیدرولیک + تابلو برق + PLC + نوار نقاله + پیچهای فونداسیون + نصب + راهاندازی + آموزش + قطعات یدکی + حمل
و چه اقلامی خارج از تعهد سازنده قرار دارد.
بنابراین پیشنهاد ارزانتر با دامنه تأمین ناقص الزاماً گزینه اقتصادیتر نیست.
ضمانت عملکرد هنگام خرید تجهیزات
در قرارداد تجهیزات اصلی بهتر است شاخصهای قابل اندازهگیری تعیین شوند:
- ظرفیت تضمینشده؛
- نوع و مشخصات خوراک مرجع؛
- ابعاد محصول؛
- چگالی بسته در صورت استفاده از پرس؛
- مصرف انرژی؛
- درصد آمادهبهکاری پس از دوره تثبیت؛
- صدا و انتشار آلاینده در صورت تعهد سازنده؛
- بازده بازیابی در تجهیزات جداسازی؛
- روش آزمون پذیرش تجهیزات.
بدون تعیین خوراک مرجع، ضمانت ظرفیت سازنده معنی دقیقی ندارد.
عملکرد واقعی خط بازیافت
ظرفیت واقعی خط چگونه محاسبه می شود؟
- ظرفیت کل کارخانه برابر جمع ظرفیت اسمی دستگاهها نیست.
- ظرفیت واقعی خط توسط گلوگاه فرآیند تعیین میشود.
به بیان ساده:
ظرفیت کارخانه = کمترین ظرفیت واقعی میان دریافت، تفکیک، فرآوری، جداسازی و بارگیری محصول
برای سناریوی ۳۰ هزار تن محصول در سال:
۳۰,۰۰۰ ÷ ۳۰۰ = ۱۰۰ تن محصول در روز
اگر بازده کل فرآوری را صرفاً برای مثال ۹۵ درصد در نظر بگیریم، خوراک سالانه حدود ۳۱,۵۸۰ تن خواهد بود.
اگر کارخانه در دو شیفت و مجموعاً ۱۶ ساعت در روز فعالیت کند و ۸۰ درصد زمان برنامهریزیشده واقعاً قابل استفاده باشد، ظرفیت ورودی موردنیاز حدود ۸.۲ تن در ساعت خواهد بود.
اگر همین ظرفیت در یک شیفت ۸ ساعته تولید شود، ظرفیت موردنیاز به حدود ۱۶.۴ تن در ساعت افزایش پیدا میکند.
بنابراین تعداد شیفت، درصد آمادهبهکاری تجهیزات و نوع خوراک میتوانند انتخاب ماشینآلات را بهطور اساسی تغییر دهند.
ظرفیت اسمی با ظرفیت پایدار عملیاتی یکسان نیست
ممکن است سازنده ظرفیت یک دستگاه را ۱۵ تن در ساعت اعلام کند، اما این عدد بدون مشخص شدن شرایط آزمون ارزش مهندسی محدودی دارد.
ظرفیت واقعی به عوامل زیر وابسته است:
نوع خوراک، ابعاد، چگالی، روش خوراکدهی، مهارت اپراتور، زمان جابهجایی، مقدار دوبارهکاری، وضعیت تیغه یا چکش و توقفهای تعمیراتی
شاخص های کلیدی عملکرد کارخانه
مدیریت کارخانه بهتر است حداقل شاخصهای زیر را بهصورت روزانه یا ماهانه پایش کند:
| شاخص | کاربرد |
| تناژ ورودی روزانه | ارزیابی قدرت شبکه تأمین |
| تناژ فرآوری در ساعت | ظرفیت واقعی خط |
| بازده آهنی قابل فروش | کیفیت خوراک و فرآیند |
| بازیابی فلزات غیرآهنی | ارزش محصولات جانبی |
| درصد آمادهبهکاری تجهیزات | قابلیت بهرهبرداری |
| توقف پیشبینینشده | قابلیت اطمینان تجهیزات |
| کیلوواتساعت به ازای هر تن | بهرهوری برق |
| هزینه قطعات سایشی به ازای هر تن | کنترل هزینه مصرفی |
| هزینه تعمیرات به ازای هر تن | عملکرد نگهداری |
| نرخ رد محموله | کیفیت خرید |
| نرخ کاهش گرید محصول | کیفیت خروجی |
| روزهای موجودی | سرمایه قفلشده |
| هزینه فرآوری هر تن | کارایی عملیاتی |
| حاشیه عملیاتی هر تن | نتیجه اقتصادی |
کارخانهای که این اطلاعات را ثبت نکند، نمیتواند دقیقاً تشخیص دهد کاهش سود ناشی از خرید نامناسب، افت فرآیند، تعمیرات، موجودی بالا یا شرایط فروش است.
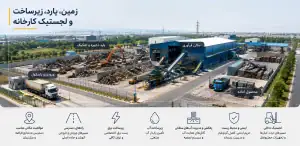
زمین، محوطه، زیرساخت و لجستیک کارخانه
طراحی محوطه قراضه
محوطه کارخانه باید براساس جریان مواد طراحی شود، نه فضای باقیمانده بعد از نصب تجهیزات.
چیدمان پایه:
دروازه ورودی ← باسکول ← بازرسی ← قرنطینه ← محوطه قراضه خام ← فرآوری ← محوطه محصول ← بارگیری و خروج
مسیر خوراک خام و محصول نهایی بهتر است تا حد امکان با یکدیگر تقاطع نداشته باشند.
تعیین موجودی موردنیاز یارد
موجودی باید براساس تعداد روز ذخیره خوراک محاسبه شود.
در سناریوی مثال و بازده ۹۵ درصد، ورودی روزانه حدود: ۱۰۵ تن است. در نتیجه موجودی ۱۰ روزه تقریباً ۱,۰۵۰ تن و موجودی ۲۰ روزه ۲,۱۰۰ تن خواهد بود.
به همین دلیل دو کارخانه با ظرفیت یکسان ولی سیاست ذخیرهسازی متفاوت میتوانند به زمین بسیار متفاوتی نیاز داشته باشند.
تبدیل موجودی وزنی به مساحت یارد
مساحت یارد فقط تابع وزن ذخیرهشده نیست.
رابطه مفهومی را میتوان چنین نوشت:
سطح ناخالص ذخیره = وزن موجودی ÷ (چگالی حجمی × ارتفاع مؤثر دپو × ضریب بهرهبرداری از یارد)
چگالی حجمی قراضه سبک، قراضه سنگین و قراضه فشرده تفاوت زیادی دارد.
بنابراین استفاده از یک عدد ثابت مترمربع به ازای هر تن برای تمام کارخانهها قابل اتکا نیست و چگالی حجمی باید برای خوراک واقعی پروژه تعیین شود.
زون بندی و تفکیک نواحی یارد
یارد کارخانه بهتر است حداقل شامل این نواحی باشد:
- قراضه سنگین خام؛
- قراضه سبک؛
- قراضه تولیدی تمیز؛
- قطعات بزرگ نیازمند کاهش ابعاد؛
- براده و تراشه؛
- فولاد آلیاژی و زنگنزن؛
- محوطه قرنطینه؛
- مواد مردود؛
- محصولات غیرآهنی؛
- پسماند؛
- محصول آهنی فرآوریشده.
محوطه قرنطینه باید از سایر دپوها جدا باشد تا یک محموله مشکوک باعث آلودگی یا اختلاط کل موجودی نشود.
روسازی، زهکشی و کنترل رواناب
طراحی سطح یارد فقط به مقاومت روسازی مربوط نمیشود.
روغن، سوخت، مایعات هیدرولیک و آلودگی همراه قراضه میتوانند در زمان بارندگی وارد رواناب سطحی شوند.
به همین دلیل در نقاط حساس باید مواردی مانند:
سطح نفوذناپذیر، کنترل رواناب، مهار نشت، نظافت منظم، جداسازی باتریها، حوضچه جمعآوری و در صورت نیاز جداکننده روغن از آب
بررسی شود. طراحی زهکشی باید از مرحله مهندسی اولیه پروژه انجام شود، نه بعد از راهاندازی کارخانه.
برق موردنیاز کارخانه چگونه تعیین می شود؟
عدد برق باید پس از تهیه فهرست بارهای الکتریکی مشخص شود.
برای هر تجهیز باید موارد زیر تعیین شوند:
- توان نصبشده؛
- توان واقعی هنگام کار؛
- جریان راهاندازی؛
- ضریب کارکرد؛
- میزان همزمانی تجهیزات؛
- روش راهاندازی موتور؛
- ضریب توان؛
- هارمونیکها در تجهیزات مرتبط؛
- ظرفیت رزرو برای توسعه.
جمع توان نامی موتورهای کارخانه برابر با حداکثر دیماند واقعی نیست.
خط قیچی و پرس از نظر زیرساخت برق با کارخانه دارای خردکن بزرگ و خط جداسازی چندمرحلهای قابل مقایسه نیست.
بنابراین امکان تأمین برق باید قبل از خرید قطعی تجهیزات و ترجیحاً قبل از نهایی کردن زمین بررسی شود.
آب و سایر تأسیسات جانبی
در کارخانه مکانیکی بازیافت آهن، آب معمولاً ماده اصلی فرآیند نیست، اما ممکن است برای:
- کنترل گردوغبار؛
- آتشنشانی؛
- شستوشوی محدود؛
- مصارف عمومی؛
- برخی سیستمهای خنککاری؛
موردنیاز باشد.
هوای فشرده نیز در خطوط مجهز به سامانههای جداسازی حسگری، محرکهای پنوماتیک و تجهیزات ابزار دقیق اهمیت بیشتری پیدا میکند.
مکان یابی کارخانه
بهترین محل الزاماً ارزانترین زمین نیست. در مکانیابی باید همزمان سه موضوع بررسی شوند:
هزینه حمل قراضه ورودی + هزینه حمل محصول خروجی + کیفیت زیرساخت محل
یک رابطه مقدماتی:
هزینه سالانه لجستیک = مجموع هزینه حمل خوراک ورودی + مجموع هزینه حمل محصول خروجی
است.
ممکن است زمینی با قیمت بالاتر ولی نزدیک منابع اصلی قراضه و مصرفکنندگان، از نظر کل هزینه پروژه اقتصادیتر باشد.
لجستیک سناریوی ۳۰ هزار تنی
در سناریوی بازده ۹۵ درصد:
ورودی سالانه حدود ۳۱,۵۸۰ تن و محصول حدود ۳۰ هزار تن خواهد بود.
اگر بار مفید هر کامیون را صرفاً برای مثال ۲۰ تن در نظر بگیریم:
- حدود ۱,۵۸۰ سرویس ورودی در سال؛
- حدود ۱,۵۰۰ سرویس خروج محصول؛
- مجموعاً حدود ۳,۰۸۰ سرویس بارگیریشده در سال
ایجاد میشود.
این مقدار بهطور متوسط بیش از ۱۰ تردد کامیون باردار در هر روز کاری ایجاد میکند.
بنابراین ورودی کارخانه، باسکول، فضای انتظار، شعاع گردش و محل بارگیری باید از ابتدای طراحی متناسب با این ترافیک تعیین شوند.
کنترل کیفیت، ایمنی و محیط زیست
کنترل کیفیت باید از مرحله خرید شروع شود و تا بارگیری محصول ادامه پیدا کند.
برای هر محموله یا بچ محصول بهتر است اطلاعات زیر قابل ردیابی باشند:
تأمینکننده خوراک ← تاریخ فرآوری ← مسیر فرآوری ← وزن ← گرید ← نتیجه کنترل کیفیت ← مشتری
این قابلیت ردیابی زمانی اهمیت پیدا میکند که مشتری یک محموله را به علت آلودگی یا عدم انطباق رد کند.
پارامترهای مهم کنترل کیفیت
با توجه به نوع مشتری میتوان این موارد را کنترل کرد:
- گرید؛
- حداکثر ابعاد؛
- چگالی حجمی؛
- ابعاد بسته فشرده؛
- مقدار مواد خارجی؛
- رطوبت؛
- روغن و گریس؛
- آلودگی فلزات غیرآهنی؛
- مس، قلع و سایر عناصر باقیمانده؛
- اختلاط فولاد زنگنزن یا آلیاژی؛
- وضعیت پرتویی در صورت نیاز.
تعداد آزمایشها باید براساس ریسک خوراک تعیین شود. قراضه تمیز حاصل از یک خط تولید مشخص با خوراک مخلوط جمعآوریشده از منابع متعدد، سطح کنترل یکسانی نیاز ندارد.
کاربرد OES و XRF در کنترل کیفیت
برای همه کارخانهها نیاز یکسانی وجود ندارد.
اگر هدف تولید قراضه عمومی برای فولادسازی باشد، کنترل منشأ، ظاهر، ابعاد و آلودگی میتواند بخش اصلی کنترل کیفیت را تشکیل دهد.
اما اگر کارخانه قصد جداسازی فولادهای آلیاژی و زنگنزن با ارزش بالاتر را داشته باشد، استفاده از تجهیزاتی مانند آنالایزر دستی XRF یا سایر روشهای شناسایی مواد میتواند توجیه داشته باشد.
سرمایهگذاری در این تجهیزات زمانی منطقی است که تفکیک دقیقتر باعث افزایش قابل توجه ارزش فروش محصول شود.
غبارگیری و کنترل آلایندگی خط خردایش
خردکن نباید بهعنوان یک دستگاه مستقل خریداری شود.
در خطوط خردایش، نوع خوراک و میزان پلاستیک، لاستیک، روغن و مواد همراه میتواند روی مقدار گردوغبار و بخارات تولیدشده اثر بگذارد.
بنابراین مجموعه موردنیاز ممکن است شامل:
خردکن + سیستم خوراکدهی + تجهیزات جداسازی + جمعآوری و کنترل گردوغبار + حفاظت در برابر حریق + مدیریت پسماند
باشد. نادیده گرفتن این تجهیزات میتواند باعث کمبرآورد شدن سرمایهگذاری واقعی خط شود.
ایمنی و HSE در کارخانه آهن قراضه
مخازن و سیلندرها
مخزن بسته، سیلندر گاز یا هر جسمی که احتمال وجود فشار یا مواد قابل اشتعال در آن وجود دارد نباید مستقیماً وارد قیچی، پرس یا خردکن شود.
انرژی ذخیره شده در تجهیزات هیدرولیک
قیچی و پرس دارای نیروهای هیدرولیکی بسیار بالا هستند. خطر فقط هنگام تولید وجود ندارد؛ رفع گیر، تعویض تیغه و تعمیرات میتواند پرخطرتر باشد.
پیش از ورود فرد به محدوده خطر باید منابع:
برقی + هیدرولیکی + پنوماتیکی + انرژی ناشی از وزن و حرکت قطعات
ایزوله شوند.
برای این منظور باید دستورالعمل مشخص قفل و برچسبگذاری انرژی (Lockout/Tagout) تدوین شود.
ایمنی در خروجی پرس
در برخی پرسها نیروی ذخیرهشده روی در خروجی بستهها زیاد است و خرابی قفل مکانیکی میتواند خطر جدی ایجاد کند. به همین دلیل بازرسی دورهای مکانیزم قفل، لولاها، جکها و سیستم ایمنی در باید جزئی از برنامه تعمیرات پیشگیرانه باشد.
حریق
روغن، پلاستیک، لاستیک، باتری، سیم و مواد قابل اشتعال همراه قراضه میتوانند ریسک حریق را افزایش دهند.
ظرفیت و نوع سیستم آتشنشانی باید براساس ماهیت واقعی خوراک و نقاط خطر کارخانه تعیین شود، نه فقط براساس مساحت ساختمان.
کنترل پرتویی قراضه
منابع پرتوزای گمشده در موارد خاص میتوانند وارد جریان قراضه شوند.
برای واحدهایی که با حجم زیاد قراضه، منابع ناشناخته یا خوراک پرریسک کار میکنند، پایش پرتویی ورودی و در صورت توجیه استفاده از سامانه پایش پرتویی دروازهای قابل بررسی است.
این موضوع به معنی الزام نصب چنین تجهیزی برای تمام کارخانهها نیست و تصمیم باید براساس نوع خوراک و الزامات قانونی گرفته شود.
در صورت نصب سیستم، روش واکنش باید مشخص باشد:
اعلام هشدار ← توقف خودرو ← جداسازی محموله ← کنترل مجدد ← انتقال به محدوده امن ← اطلاع به مرجع مسئول
تأمین قراضه و مدیریت خرید
شبکه تأمین خوراک
قبل از تعیین ظرفیت باید نقشه تأمین قراضه منطقه تهیه شود.
برای هر منبع بالقوه حداقل این اطلاعات ثبت میشوند:
تناژ + نوع قراضه + نوسان ماهانه + کیفیت + فاصله + قیمت + شرایط پرداخت
منابع میتوانند شامل صنایع فلزی، قطعهسازان، ماشینسازان، پروژههای ساختمانی و تخریب، مراکز اسقاط، بازرگانان قراضه و واحدهای صنعتی دارای تولید مستمر ضایعات باشند.
هزینه واقعی خرید قراضه درب کارخانه
قیمت اعلامی فروشنده فقط بخشی از هزینه خرید است.
هزینه قراضه تحویل کارخانه = قیمت خرید + بارگیری + حمل + تخلیه + سایر هزینههای معامله
پس از آن اثر بازده نیز باید لحاظ شود.
به همین دلیل شعاع اقتصادی تأمین برای تمام قراضهها یکسان نیست. قراضه سبک کمچگالی نسبت به قراضه سنگین یا فشرده حساسیت بیشتری به هزینه حمل دارد.
چرا قراضه ارزان تر الزاماً خرید بهتری نیست؟
فرض کنید تأمینکننده اول قراضه را ارزانتر میفروشد اما بار او حاوی خاک، بتن، رطوبت و مواد غیرآهنی بیشتری است.
برای مقایسه صحیح باید هزینه واقعی خوراک به ازای محصول قابل فروش محاسبه شود.
رابطه کاربردی:
هزینه تعدیلشده خوراک = (هزینه قراضه تحویل کارخانه − ارزش محصولات جانبی بازیابیشده) ÷ بازده قابل فروش
در این حالت ممکن است تأمینکنندهای با قیمت اسمی بالاتر در عمل خوراک اقتصادیتری ارائه کند.
نظام امتیازدهی تأمین کنندگان
بهتر است عملکرد تأمینکنندگان فقط با قیمت مقایسه نشود و برای هرکدام کارنامه مشخصی ثبت شود.
| شاخص | کاربرد |
| قیمت تحویل کارخانه | هزینه واقعی خرید |
| بازده آهنی | ارزش واقعی محموله |
| مقدار آلودگی | هزینه تفکیک و پسماند |
| رطوبت | وزن غیرمفید |
| نرخ رد محموله | کیفیت تأمین |
| یکنواختی گرید | پایداری عملیات |
| قابلیت اتکای تحویل | امکان برنامهریزی تولید |
| شرایط پرداخت | اثر بر سرمایه در گردش |
| عدم انطباق ایمنی | ریسک عملیاتی |
پس از چند ماه ثبت داده، واحد خرید میتواند قراردادها را براساس ارزش کل محموله مدیریت کند، نه فقط قیمت روز هر کیلوگرم قراضه.
هزینه، سرمایه در گردش و اقتصاد کارخانه بازیافت آهن
قبل از مشخص شدن نمودار فرآیند نمیتوان سرمایهگذاری کارخانه را با یک عدد معتبر اعلام کرد.
برآورد سرمایه ثابت بهتر است حداقل به بستههای زیر تقسیم شود:
| بخش سرمایهگذاری | اجزا |
| زمین و محوطه | زمین، تسطیح و آمادهسازی |
| عملیات عمرانی | روسازی، فونداسیون و ساختمان |
| دریافت مواد | باسکول، ورودی و کنترل |
| جابهجایی مواد | هندلر، لودر و مگنت |
| فرآوری | قیچی، پرس یا خردکن |
| جداسازی | آهنربا و تجهیزات بازیابی فلزات |
| انتقال مواد | فیدر و نوار نقاله |
| برق | ترانس، تابلو، کابل و کنترل |
| محیط زیست | غبارگیری، زهکشی و مدیریت پسماند |
| ایمنی و آتشنشانی | تجهیزات HSE |
| تعمیرگاه | ابزار و تجهیزات تعمیراتی |
| نصب | نصب مکانیکی و الکتریکی |
| مهندسی | طراحی و مدیریت پروژه |
| قطعات یدکی | قطعات راهاندازی و ذخیره اولیه |
| پیشبینی هزینههای احتمالی | ذخیره احتیاطی پروژه |
پس از محاسبه سرمایه ثابت، سرمایه در گردش باید جداگانه برآورد شود.
سرمایه در گردش؛ ریسک پنهان پروژه
در کارخانه بازیافت آهن قراضه، بخش مهمی از سرمایه در گردش برای خرید و نگهداری خوراک مصرف میشود. در سناریوی ۳۰ هزار تن محصول در سال و با فرض بازده ۹۵ درصد، حدود ۳۱٬۵۸۰ تن قراضه در سال یا بهطور متوسط ۱۰۵ تن در روز موردنیاز است.
با فرض قیمت متوسط ۴۶ هزار تومان به ازای هر کیلوگرم قراضه، ارزش خوراک مصرفی روزانه کارخانه حدود ۴٫۸ میلیارد تومان خواهد بود.
| دوره ذخیره خوراک | مقدار قراضه | سرمایه موردنیاز |
| ۱۰ روز | حدود ۱٬۰۵۰ تن | حدود ۴۸٫۴ میلیارد تومان |
| ۲۰ روز | حدود ۲٬۱۰۰ تن | حدود ۹۶٫۸ میلیارد تومان |
| ۳۰ روز | حدود ۳٬۱۵۰ تن | حدود ۱۴۵٫۳ میلیارد تومان |
بنابراین برای این ظرفیت، فقط تأمین موجودی ۱۰ تا ۲۰ روزه قراضه حدود ۴۸ تا ۹۷ میلیارد تومان سرمایه نیاز دارد. افزایش قیمت قراضه نیز مستقیماً این رقم را بالا میبرد؛ برای مثال افزایش قیمت از ۴۵ به ۴۸ هزار تومان به ازای هر کیلوگرم، سرمایه موردنیاز برای موجودی ۲۰ روزه را حدود ۶٫۳ میلیارد تومان افزایش میدهد.
این ارقام فقط مربوط به موجودی مواد اولیه هستند. در محاسبه کامل سرمایه در گردش باید موجودی محصول، مطالبات مشتریان و هزینههای جاری نیز لحاظ و اعتبار تأمینکنندگان یا پیشدریافت مشتریان از آن کسر شود.
در نتیجه، تعداد روزهای نگهداری قراضه فقط یک تصمیم انبارداری نیست و میتواند تأثیر قابل توجهی بر نیاز مالی و بازده سرمایهگذاری کارخانه داشته باشد.
اقتصاد فرآوری هر تن قراضه
سود کارخانه را نمیتوان از اختلاف ساده قیمت خرید قراضه خام و قیمت فروش محصول محاسبه کرد.
رابطه دقیقتر:
حاشیه مشارکت هر تن = درآمد فروش − هزینه خوراک تعدیلشده با بازده − هزینه فرآوری − حمل محصول − هزینه پسماند
هزینه فرآوری میتواند شامل:
- برق؛
- نیروی انسانی؛
- قطعات سایشی؛
- تعمیرات؛
- سوخت تجهیزات متحرک؛
- کنترل کیفیت؛
- ایمنی و محیط زیست؛
- سایر مواد مصرفی
باشد. سپس هزینههای ثابت، استهلاک و هزینه تأمین مالی نیز برای محاسبه سود نهایی اضافه میشوند.
درآمد محصولات جانبی
اگر خط دارای تجهیزات بازیابی فلزات غیرآهنی باشد، اقتصاد پروژه فقط به محصول آهنی محدود نیست.
آلومینیوم، مس، برنج، فولاد زنگنزن و سایر فلزات بازیابیشده میتوانند درآمد جانبی ایجاد کنند.
اما نرخ بازیابی این مواد نباید خوشبینانه فرض شود و بهتر است با آزمایش خوراک واقعی یا داده عملیاتی قابل اتکا تعیین شود.
محاسبه نقطه سربه سر کارخانه
یکی از شاخصهای کاربردی:
تناژ سربهسر = هزینه ثابت سالانه ÷ حاشیه مشارکت هر تن
است.
اگر حاشیه هر تن به دلیل افزایش قیمت خوراک یا کاهش قیمت فروش افت کند، کارخانه برای پوشش هزینه ثابت باید تناژ بیشتری فرآوری کند.
این محاسبه نشان میدهد حداقل فروش سالانه موردنیاز برای جلوگیری از زیان چه مقدار است.
آیا راه اندازی کارخانه بازیافت ضایعات آهن سودآور است؟
برای این فعالیت نمیتوان یک نرخ بازده یا حاشیه سود ثابت برای همه پروژهها اعلام کرد.
دو کارخانه با تجهیزات مشابه میتوانند نتایج اقتصادی کاملاً متفاوتی داشته باشند؛ زیرا سودآوری بیش از هر چیز به این متغیرها وابسته است:
هزینه واقعی خوراک تحویل کارخانه + بازده فرآوری + هزینه عملیات + مشخصات محصول + قیمت فروش + تعداد روز موجودی
یک کارخانه کوچک با شبکه تأمین قوی، بازده بالا، موجودی کنترلشده و مشتری مستقیم ممکن است عملکرد اقتصادی بهتری از خط بزرگ مجهز به خردکن ولی فاقد خوراک کافی داشته باشد.
بنابراین سؤال اصلی سرمایهگذار نباید فقط این باشد:
«قیمت دستگاه بازیافت آهن چقدر است؟»
سؤال مهمتر این است:
«برای تولید هر تن محصول قابل فروش، پس از در نظر گرفتن کیفیت خوراک و بازده فرآیند چه مقدار قراضه، سرمایه در گردش و هزینه عملیاتی نیاز است و چه میزان حاشیه واقعی باقی میماند؟»
پاسخ این سؤال مبنای واقعی تصمیم احداث کارخانه است.
بهره برداری، تعمیرات و نیروی انسانی
نگهداری و تعمیرات؛ هزینه ای که در قیمت خرید دستگاه دیده نمی شود
-
قیچی هیدرولیک
قطعات مهم شامل:
تیغهها، سیلندرهای هیدرولیک، پمپها، شیلنگها، آببندها، پینها و صفحات سایشی هستند.
فرسودگی تیغه میتواند زمان سیکل، مصرف انرژی و کیفیت برش را تحت تأثیر قرار دهد.
-
پرس فشرده سازی
کنترل موارد زیر اهمیت زیادی دارد:
پاکیزگی روغن هیدرولیک، آببندی سیلندرها، قفل در، راهنمای حرکت رام، وضعیت شیلنگها و خستگی سازه
-
خردکن
هزینه تعمیرات خردکن میتواند یکی از متغیرهای مهم اقتصاد پروژه باشد.
قطعات اصلی سایشی شامل:
چکشها، پینها، شبکهها، آسترها، یاتاقانها، روتور، سیستم انتقال قدرت و اجزای نوار نقاله
هستند.
بنابراین هنگام استعلام باید علاوه بر قیمت دستگاه، میزان مصرف سالانه قطعات سایشی و فهرست قطعات یدکی بحرانی پیشنهادی سازنده نیز دریافت شود.
نیروی انسانی کارخانه چگونه تعیین می شود؟
بهجای اعلام یک عدد ثابت، ساختار نیروی انسانی باید از وظایف عملیاتی استخراج شود.
در هر شیفت باید وظایفی مانند:
دریافت و باسکول، مدیریت یارد، تفکیک، بهرهبرداری از تجهیزات، کنترل کیفیت، تعمیرات، HSE و بارگیری محصول
پوشش داده شوند.
سپس نیروهای روزکار مانند خرید، فروش، مدیریت، مالی و برنامهریزی اضافه میشوند.
با افزایش خودکارسازی ممکن است تعداد نیروی تفکیک دستی کاهش پیدا کند، اما نیاز به:
تکنسین هیدرولیک، برقکار صنعتی، متخصص PLC و تعمیرکار مکانیک
افزایش مییابد. بنابراین خودکارسازی الزاماً به معنی حذف نیروی انسانی نیست؛ بلکه ترکیب مهارتی کارکنان را تغییر میدهد.
مراحل اجرا، مجوزها و ارزیابی نهایی سرمایه گذاری
مراحل صحیح اجرای پروژه
مسیر منطقی اجرای کارخانه بهتر است چنین باشد:
مطالعه منابع خوراک ← تعریف مشتری و مشخصات محصول ← انتخاب ظرفیت ← طراحی مفهومی فرآیند ← آزمایش خوراک در صورت نیاز ← انتخاب محل ← بررسی مجوز و زیرساخت ← مهندسی پایه ← تهیه درخواست استعلام و دریافت پیشنهاد تجهیزات ← مدل سرمایهگذاری و هزینههای عملیاتی ← تصمیم سرمایهگذاری ← مهندسی تفصیلی ← خرید تجهیزات ← عملیات عمرانی ← نصب ← راهاندازی بدون بار ← راهاندازی با خوراک ← افزایش تدریجی تولید تا ظرفیت پایدار
سفارش ماشینآلات پیش از تثبیت خوراک، مشتری، محل و زیرساخت، ریسک پروژه را افزایش میدهد.
مجوزهای کارخانه بازیافت آهن
نوع مجوز به مرز واقعی فرآیند بستگی دارد.
جمعآوری ساده ضایعات، برش و پرس صنعتی، اسقاط خودرو، خردایش مکانیکی و کارخانه دارای واحد ذوب از نظر مقررات یک فعالیت واحد محسوب نمیشوند.
پیش از خرید زمین باید موارد زیر مشخص شوند:
عنوان دقیق فعالیت + ظرفیت + فرآیند + امکان استقرار + الزامات محیط زیستی + برق + دسترسی جادهای + شرایط آتشنشانی
اگر خوراک شامل خودروهای فرسوده باشد، مقررات و مجوزهای تخصصی مراکز اسقاط نیز باید جداگانه بررسی شوند.
تفاوت کارخانه بازیافت با کارخانه تولید شمش
این دو پروژه نباید در برآورد سرمایه و تجهیزات با یکدیگر مخلوط شوند.
کارخانه مورد بررسی این مقاله در نقطه:
تولید قراضه فرآوریشده آماده مصرف صنعتی
متوقف میشود. از این مرحله به بعد:
تشکیل سبد شارژ ← ذوب در کوره ← کنترل و تنظیم ترکیب شیمیایی ← انتقال مذاب ← ریختهگری مداوم ← تولید بیلت
متعلق به کارخانه فولادسازی است.
افزودن واحد ذوب میتواند مصرف برق، سرمایهگذاری، زمین، نیروی انسانی، الزامات محیط زیستی و سرمایه در گردش پروژه را بهطور اساسی تغییر دهد.
سناریوی یکپارچه بازیافت تا تولید بیلت باید در «طرح توجیهی بازیافت آهن قراضه و تولید شمش فولادی» بررسی شود.
ارزیابی نهایی سرمایه گذاری
احداث کارخانه بازیافت ضایعات آهن زمانی قابل دفاع است که پیش از سرمایهگذاری پنج موضوع اصلی مشخص شده باشند:
خوراک قابل تأمین، مشخصات محصول، ظرفیت واقعی، مشتری و اقتصاد هر تن فرآوری.
پس از تثبیت این موارد میتوان درباره انتخاب قیچی، پرس، خردکن و تجهیزات جداسازی تصمیم گرفت.
در پروژهای با قراضه صنعتی و ساختمانی نسبتاً تمیز ممکن است خطی متشکل از تجهیزات جابهجایی، قیچی و پرس مناسبتر باشد. در مقابل، خوراک پیچیده و چندجزئی میتواند استفاده از خردکن و خط جداسازی پیشرفته را توجیه کند.
مزیت رقابتی کارخانه الزاماً در داشتن بزرگترین ماشینآلات نیست؛ بلکه در خرید صحیح خوراک، تفکیک دقیق، افزایش بازده، کاهش توقف تجهیزات، تولید محصول یکنواخت و مدیریت سرمایه در گردش شکل میگیرد.
بنابراین مطالعات امکانسنجی این پروژه باید شبکه تأمین قراضه، طراحی فرآیند، انتخاب تجهیزات، لجستیک و اقتصاد پروژه را بهصورت یکپارچه بررسی کند.