بازیافت آهن قراضه و تبدیل آن به شمش فولادی یکی از مسیرهای ورود به زنجیره فولاد است که در آن ضایعات آهنی پس از کنترل، تفکیک و آماده سازی وارد واحد فولادسازی شده و به فولاد مذاب تبدیل می شوند. مذاب پس از تنظیم ترکیب شیمیایی و کنترل کیفیت، از طریق ماشین ریخته گری مداوم به بیلت فولادی قابل مصرف در واحدهای نورد تبدیل می شود.
بنابراین پروژه مورد بررسی در این مقاله صرفا یک مرکز خرید و فروش ضایعات یا واحد پرس قراضه نیست. محدوده طرح از ورود آهن قراضه به کارخانه تا تولید و فروش بیلت فولادی ادامه دارد.
مسیر کلی فعالیت به صورت زیر است:
دریافت آهن قراضه ← تفکیک و آمادهسازی ← ذوب ← تنظیم آنالیز فولاد ← ریختهگری مداوم ← تولید بیلت فولادی
اقتصاد این کارخانه بیش از هر عامل دیگری به چهار متغیر وابسته است:
قیمت و کیفیت آهن قراضه، بازیابی فلزی، هزینه انرژی و قیمت فروش شمش.
به همین دلیل اختلاف ظاهری بین قیمت هر کیلوگرم قراضه و قیمت شمش را نمی توان سود کارخانه دانست. برای تولید یک تن محصول قابل فروش بیش از یک تن خوراک فلزی وارد چرخه می شود و هزینه برق، فروآلیاژ، نسوز، تعمیرات، نیروی انسانی، افت تولید، سرمایه در گردش و هزینه تامین مالی نیز باید از این فاصله قیمت کسر شوند.
برای اینکه محاسبات فنی و مالی مقاله با یکدیگر سازگار باشند، یک کارخانه با ظرفیت اسمی ۵۰ هزار تن بیلت فولادی در سال به عنوان سناریوی مرجع در نظر گرفته شده است.
این ظرفیت یک توصیه ثابت برای تمام سرمایه گذاران نیست. ظرفیت اقتصادی هر پروژه باید با توجه به میزان قراضه قابل تامین در منطقه، توان برق قابل تخصیص، فاصله تا مشتریان نورد، منابع مالی و امکان توسعه آتی تعیین شود.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
شاخص های سریع طرح بازیافت آهن قراضه و تولید شمش
جدول زیر تصویری اولیه از سناریوی مورد بررسی ارائه می کند. جزئیات و مبانی هر عدد در بخش تخصصی مربوط به آن بررسی خواهد شد و بنابراین در ادامه مقاله این جدول دوباره تکرار نمی شود.
| شاخص | برآورد مقدماتی طرح |
| ظرفیت اسمی تولید | ۵۰,۰۰۰ تن بیلت در سال |
| محصول اصلی | بیلت فولادی |
| فناوری مبنای بررسی | کوره القایی متوسط فرکانس + CCM |
| ظرفیت کوره مرجع | حدود ۱۰ تن در هر Heat |
| خوراک فلزی خارجی موردنیاز | حدود ۵۴,۰۰۰ تا ۵۵,۵۰۰ تن در سال |
| مصرف کل برق | حدود ۵۸۰ تا ۶۵۰ kWh/t |
| مصرف برق سالانه | حدود ۲۹ تا ۳۲.۵ GWh |
| دیماند برق قابل بررسی | حدود ۷ تا ۸ MW |
| زمین موردنیاز | حدود ۲ تا ۲.۵ هکتار |
| اشتغال مستقیم مقدماتی | حدود ۷۰ تا ۸۰ نفر |
| زمان قابل بررسی برای اجرای Greenfield | حدود ۱۲ تا ۱۶ ماه |
| سرمایه ثابت بدون زمین | حدود ۵.۸۶ میلیون دلار |
| سرمایه در گردش | حدود ۱.۳۶ میلیون دلار |
| کل منابع مالی بدون زمین | حدود ۷.۲۲ میلیون دلار |
| هزینه عملیاتی تولید هر تن | حدود ۲۵۹ دلار به ازای هر تن |
| IRR مقدماتی سناریوی پایه | حدود ۳۵ درصد |
| دوره بازگشت سرمایه | حدود ۳ سال |
| مهم ترین ریسک اقتصادی | فاصله قیمت قراضه تا شمش |
| تاریخ مبنای مدل مالی | شهریور ۱۴۰۵ |
اعداد فوق برآورد مقدماتی سناریوی مقاله هستند و جایگزین مطالعات امکان سنجی اختصاصی پروژه نیستند. محل احداث، هزینه اتصال برق، ترکیب واقعی خوراک، گرید شمش، استعلام سازندگان تجهیزات، نرخ تامین مالی و شرایط قراردادهای خرید و فروش می توانند نتیجه نهایی را تغییر دهند.
کد آیسیک بازیافت آهن قراضه و تولید شمش فولادی
در این پروژه باید میان فعالیت آمادهسازی و بازیافت قراضه و محصول نهایی واحد فولادسازی تفکیک قائل شد. عنوان و کد محصول نهایی باید دقیقاً با فرآیند تولید، نوع محصول و اطلاعات ثبتشده در جواز تأسیس مطابقت داشته باشد.
| فعالیت یا محصول | کد قابل مشاهده در سوابق صنعتی | توضیح |
| بازیافت فولاد و چدن (آهن قراضه) | 3710412308 | مرتبط با فعالیت بازیافت و فرآوری قراضه آهنی |
| انواع شمش فولاد ساده کربنی و کمآلیاژی | 2710412456 | عنوان عمومیتر شمش فولادی در برخی مجوزهای صنعتی |
| بیلت فولاد ساده کربنی و کمآلیاژی حاصل از فرآیند ذوب | 2710512457 | عنوان منطبقتر با محصول سناریوی این مقاله |
از آنجا که محصول نهایی سناریوی مورد بررسی بیلت حاصل از ذوب و ریختهگری مداوم است، کد ۲۷۱۰۵۱۲۴۵۷ از نظر عنوان محصول تطابق بیشتری با پروژه دارد. با این حال، کد نهایی نباید صرفاً بر اساس اطلاعات مقاله انتخاب شود و باید هنگام ثبت درخواست جواز تأسیس، براساس آخرین اطلاعات سامانه وزارت صمت و گرید و مشخصات دقیق محصول کنترل شود.
کد تعرفه گمرکی آهن قراضه و شمش فولادی
در طبقه بندی HS، گروه 7204 به ضایعات و قراضه چدن، آهن یا فولاد اختصاص دارد. مهم ترین ردیف های مرتبط با خوراک این کارخانه عبارت اند از:
| HS Code | شرح |
| 72041000 | قراضه و ضایعات چدن |
| 72042100 | قراضه فولاد زنگ نزن |
| 72043000 | قراضه آهن یا فولاد پوشیده شده با قلع |
| 72044100 | تراشه، براده و ضایعات حاصل از ماشینکاری |
| 72044900 | سایر قراضه و ضایعات آهن یا فولاد |
| 72045000 | شمش حاصل از ذوب مجدد ضایعات آهن یا فولاد |
یک نکته مهم در طبقه بندی محصول نهایی وجود دارد. اگر کارخانه پس از ذوب، کنترل ترکیب و ریخته گری، بیلت فولادی تجاری قابل مصرف در نورد تولید کند، محصول صرفا به دلیل استفاده از قراضه در گروه ۷۲۰۴ طبقه بندی نمی شود. محصولات نیمه ساخته آهن یا فولاد غیرآلیاژی در خانواده 7207 قرار می گیرند و ردیف نهایی به ترکیب شیمیایی، شکل مقطع و مشخصات محصول بستگی دارد.
چه نوع آهن قراضه ای برای تولید شمش مناسب است؟
قیمت هر تن قراضه به تنهایی معیار مناسب برای انتخاب خوراک نیست. در فولادسازی، آنچه اهمیت دارد مقدار فلز قابل بازیابی و ترکیب واقعی محموله است.
دو محموله با وزن مشابه می توانند از نظر چگالی، رطوبت، میزان زنگ زدگی، آلودگی و عناصر ناخواسته تفاوت زیادی داشته باشند و در نتیجه هزینه واقعی تولید متفاوتی ایجاد کنند.
| نوع خوراک | وضعیت مصرف | مهم ترین کنترل |
| قراضه سنگین صنعتی و سازه ای | مناسب | ترکیب، ابعاد و قطعات بسته |
| ورق و ضایعات تمیز تولیدی | بسیار مناسب | تفکیک گرید |
| قراضه درجه یک و ویژه | مناسب | آنالیز و قیمت خرید |
| قراضه سبک | قابل استفاده پس از آماده سازی | چگالی پایین |
| براده و تراشه ماشینکاری | مشروط | روغن، رطوبت و اکسیداسیون |
| قراضه گالوانیزه | محدود و کنترل شده | روی و انتشار دود |
| قراضه قلع اندود | محدود | ورود قلع به مذاب |
| قراضه حاوی مس | نامطلوب برای بسیاری از گریدها | دشواری حذف مس |
| فولاد آلیاژی و زنگ نزن | فقط با تفکیک دقیق | کروم، نیکل و سایر عناصر |
| قطعات چدنی | متناسب با فرمول شارژ | کربن و سیلیسیم |
| مخازن، سیلندرها و قطعات بسته | بدون ایمن سازی غیرقابل شارژ | خطر انفجار |
طبقه بندی هایی مانند «درجه یک»، «ویژه»، «سوپر ویژه» و «سنگین» در بازار خرید و فروش قراضه کاربرد دارند، اما برای کارخانه فولادسازی کافی نیستند.
سیستم خرید کارخانه بهتر است برای هر محموله حداقل اطلاعات زیر را ثبت کند:
- منبع قراضه
- نوع و گرید تقریبی
- ابعاد
- چگالی حجمی
- میزان آلودگی
- رطوبت
- وجود فلزات غیرآهنی
- شرایط ایمنی بار
- نتیجه بازرسی یا نمونه برداری در محموله های حساس
این کنترل در سناریوی کوره القایی اهمیت بیشتری دارد؛ زیرا IF ابزار موثری برای ذوب است اما در حذف بعضی عناصر باقیمانده، توان پالایش محدودی دارد. بنابراین قراضه ارزان با مقدار بالای مس، قلع، روی یا سایر عناصر نامطلوب ممکن است در نهایت خوراک اقتصادی محسوب نشود.
قیمت آهن قراضه در سال ۱۴۰۵
قیمت قراضه ثابت نیست و حتی در یک روز نیز با نوع بار، شهر، تناژ محموله، کیفیت و شرایط تسویه تغییر می کند. برای داشتن یک نقطه مرجع، قیمت های مشاهده شده در بازار در ۳ شهریور ۱۴۰۵ به صورت تقریبی در محدوده زیر قرار داشته اند:
| نوع آهن قراضه | قیمت تقریبی |
| قراضه سبک | حدود ۴۰,۰۰۰ تومان/kg |
| قراضه درجه یک | حدود ۴۲,۰۰۰ تومان/kg |
| قراضه سنگین | حدود ۴۳,۰۰۰ تومان/kg |
| قراضه سوپر ویژه | حدود ۴۶,۰۰۰ تومان/kg |
این ارقام نرخ رسمی یا تضمین خرید کارخانه نیستند. هزینه حمل، درصد ناخالصی، حجم قرارداد و شرایط پرداخت می توانند قیمت نهایی تحویل درب کارخانه را تغییر دهند.
برای مدل مالی این مقاله، نرخ ۴۴,۵۰۰ تومان به ازای هر کیلوگرم خوراک فلزی خریداری شده به عنوان یک فرض محافظه کارانه در نظر گرفته شده است. این عدد میانگین ساده چهار قیمت بازار فوق نیست؛ بلکه فرض مدل مالی برای سبد خرید کارخانه است و می تواند شامل سهم بیشتر قراضه های سنگین و باکیفیت تر و تفاوت قیمت تحویل درب کارخانه باشد.
در یک پروژه واقعی باید Weighted Average Purchase Price براساس سهم هر گرید در Charge Mix، هزینه حمل، افت وزنی، ناخالصی، شرایط پرداخت و محل تحویل محاسبه شود. بنابراین نرخ ۴۴,۵۰۰ تومان صرفاً مبنای سناریوی مالی مقاله است و قیمت قطعی خرید قراضه محسوب نمی شود.
قیمت شمش فولادی در سال ۱۴۰۵
در معاملات نزدیک به زمان به روزرسانی این مقاله، قیمت شمش فولادی در محدوده حدود ۶۴ هزار تومان به ازای هر کیلوگرم قرار داشته است.
در مدل مالی سناریوی مرجع، قیمت فروش ۶۴,۶۱۴ تومان به ازای هر کیلوگرم مبنا قرار گرفته است.
این نرخ فقط یک قیمت پایه برای محاسبات اقتصادی در شهریور ۱۴۰۵ است و نباید به عنوان قیمت قطعی فروش در سال های آینده تلقی شود.
قیمت واقعی بیلت به عوامل زیر وابسته است:
- گرید 3SP یا 5SP
- ابعاد بیلت
- کارخانه تولیدکننده
- شرایط عرضه در بورس کالا
- نرخ ارز
- وضعیت صادرات
- میزان تقاضای واحدهای نورد
- هزینه حمل تا مقصد
- شرایط پرداخت
در نتیجه در گزارش امکان سنجی اختصاصی، قیمت خوراک و قیمت محصول باید به صورت دو متغیر مستقل سناریوسازی شوند؛ زیرا افزایش قیمت قراضه الزاما همزمان و به همان نسبت با افزایش قیمت شمش اتفاق نمی افتد.
انتخاب کوره مناسب برای کارخانه ۵۰ هزار تنی؛ IF یا EAF؟
برای تولید فولاد از قراضه میتوان از فناوریهای مختلف ذوب استفاده کرد، اما انتخاب کوره باید با ظرفیت کارخانه، کیفیت خوراک، گرید محصول، سرمایهگذاری و زیرساخت برق هماهنگ باشد. در سناریوی ۵۰ هزار تن بیلت در سال این مقاله، کوره القایی متوسطفرکانس بهعنوان فناوری مبنا در نظر گرفته شده است.
| معیار | کوره القایی IF | کوره قوس الکتریکی EAF |
| مقیاس مناسب | کوچک تا متوسط | متوسط تا بسیار بزرگ |
| تناسب با کارخانه ۵۰ هزار تنی | مناسبتر برای سناریوی مورد بررسی | قابل اجرا، اما معمولاً سرمایهبرتر |
| خوراک | نیازمند قراضه کنترلشده و Charge Mix مشخص | انعطاف بیشتر در استفاده از قراضه، DRI، HBI و چدن |
| توان پالایش مذاب | محدودتر؛ حساسیت بالا به کیفیت خوراک | قابلیت بیشتر برای عملیات متالورژیکی |
| سرمایهگذاری اولیه | معمولاً کمتر در ظرفیتهای کوچک و متوسط | معمولاً بیشتر |
| الزامات بهرهبرداری | ساختار سادهتر، بدون مصرف الکترود گرافیتی | تجهیزات، الکترود، اکسیژن و سیستمهای جانبی بیشتر |
برای ظرفیت مورد بررسی، مزیت اصلی کوره القایی سرمایهگذاری اولیه پایینتر و سادگی بیشتر خط است. با این حال، این انتخاب زمانی مناسب است که کیفیت قراضه ورودی بهخوبی کنترل شود؛ زیرا امکان حذف عناصری مانند مس و قلع در کوره القایی بسیار محدود است و اصلاح برخی ناخالصیها نیز نسبت به EAF دشوارتر خواهد بود.
در سناریوی پایه، آرایش One Power–Two Furnaces شامل یک سیستم قدرت مشترک و دو بدنه کوره حدود ۱۰ تنی قابل بررسی است. در این آرایش یک بدنه میتواند در حال ذوب باشد و بدنه دوم برای آمادهسازی، تعمیر یا تعویض نسوز استفاده شود؛ بنابراین الزاماً دو سیستم قدرت مستقل موردنیاز نیست.
آیا کوره ۱۰ تنی برای تولید ۵۰ هزار تن بیلت کافی است؟
با فرض تولید اسمی ۵۰ هزار تن بیلت در سال و Yield حدود ۹۷ درصد در مرحله ریختهگری، حدود ۵۱.۵ هزار تن فولاد مذاب باید در سال به CCM تحویل شود. با Heat اسمی ۱۰ تن، تعداد ذوب موردنیاز در حدود:
۵,۱۵۰ Heat در سال
خواهد بود.
این مقدار معادل حدود: ۱۵.۶ Heat در روز با ۳۳۰ روز کاری تا ۱۷.۲ Heat در روز با ۳۰۰ روز کاری است.
بنابراین کوره ۱۰ تنی از نظر مرتبه ظرفیت با کارخانه ۵۰ هزار تنی هماهنگ است، مشروط بر اینکه وزن واقعی Tap، زمان Tap-to-Tap، Availability کوره و توقفهای تعمیراتی امکان دستیابی به این تعداد Heat را فراهم کنند.
در مرحله خرید تجهیزات، سازنده باید ظرفیت واقعی آرایش One Power–Two Furnaces را تضمین کند و ظرفیت CCM نیز براساس مقطع بیلت، تعداد رشته، سرعت ریختهگری و ظرفیت تاندیش با واحد ذوب بالانس شود.
در صورتی که پروژه در آینده به ظرفیتهای بسیار بالاتر، استفاده گسترده از قراضه مختلط یا تولید گریدهای حساستر حرکت کند، استفاده از آرایش EAF + LF + CCM باید مجدداً از نظر فنی و اقتصادی بررسی شود.
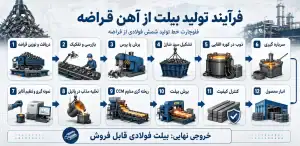
فرآیند تولید بیلت از آهن قراضه
فرآیند اصلی کارخانه از ورود قراضه آغاز شده و با تحویل بیلت قابل فروش پایان می یابد:
دریافت و توزین قراضه ← بازرسی و تفکیک ← برش یا پرس ← تشکیل سبد شارژ ← ذوب ← سربارهگیری ← نمونهگیری و تنظیم آنالیز فولاد ← تخلیه مذاب در پاتیل ← ریختهگری مداوم (CCM) ← برش بیلت ← کنترل کیفیت ← انبار محصول
۱.دریافت و آماده سازی قراضه
قراضه ورودی ابتدا توزین و بازرسی می شود. در این مرحله باید مواد نامناسب مانند مخازن بسته، سیلندرها، قطعات دارای رطوبت، فلزات غیرآهنی و بارهای مشکوک از جریان تولید جدا شوند.
سپس خوراک براساس نوع خود آماده می شود:
- قطعات بزرگ با قیچی هیدرولیک برش می خورند.
- قراضه سبک در صورت نیاز فشرده می شود.
- مواد با گرید یا ترکیب متفاوت به صورت جداگانه نگهداری می شوند.
- برگشتی های تمیز داخلی دوباره وارد چرخه می شوند.
هدف از آماده سازی فقط کوچک کردن ابعاد نیست. چگالی مناسب قراضه باعث استفاده بهتر از حجم کوره، کاهش دفعات شارژ و بهبود پایداری عملیات ذوب می شود.
۲.تشکیل سبد شارژ
پس از آماده سازی، مواد براساس گرید هدف شمش ترکیب می شوند.
سبد شارژ می تواند شامل:
قراضه فولادی + برگشتی داخلی + مقدار کنترل شده DRI یا چدن + مواد اصلاحی
باشد.
نسبت این مواد برای همه کارخانه ها ثابت نیست. ترکیب مناسب باید به شکلی انتخاب شود که مذاب با حداقل افت و کمترین نیاز به اصلاح شیمیایی به آنالیز هدف نزدیک شود.
در فولاد ساده کربنی، کنترل عناصر زیر اهمیت ویژه دارد:
C، Mn، Si، P و S
و در صورت استفاده از قراضه متنوع، عناصر باقیمانده مانند Cu، Cr، Ni و Sn نیز باید کنترل شوند.
۳.ذوب در کوره القایی
قراضه به صورت مرحله ای وارد بوته می شود. با اعمال جریان الکتریکی و ایجاد میدان الکترومغناطیسی، فلز گرم و ذوب شده و حرکت طبیعی مذاب باعث یکنواخت شدن نسبی دما و ترکیب می شود.
در طول ذوب، شارژ جدید به تدریج اضافه می شود تا ظرفیت بوته تکمیل شود.
هم زدن الکترومغناطیسی به یکنواختی مذاب کمک می کند، اما به معنی حذف عناصر نامطلوب نیست. این موضوع یکی از دلایل اصلی اهمیت تفکیک قراضه در این فناوری است.
۴.سرباره گیری و کنترل مذاب
در جریان ذوب، اکسیدها و ناخالصی های غیر فلزی وارد فاز سرباره می شوند. سرباره باید در زمان مناسب کنترل و خارج شود.
در کوره القایی نمی توان انتظار داشت قراضه ای با فسفر، گوگرد یا عناصر باقیمانده بالا صرفا در مرحله ذوب به طور کامل اصلاح شود.
به همین دلیل در این کارخانه:
جلوگیری از ورود خوراک نامناسب اقتصادی تر از اصلاح مذاب نامناسب است.
این اصل هم بر کیفیت محصول اثر دارد و هم بر مصرف فروآلیاژ، مواد سرباره ساز و زمان هر Heat.
۵.نمونه گیری و تنظیم ترکیب شیمیایی
پیش از تخلیه مذاب، نمونه برای آنالیز سریع گرفته می شود.
آزمایشگاه با استفاده از OES ترکیب شیمیایی مذاب را بررسی کرده و براساس نتیجه، مواد اصلاحی مانند فروسیلیس، سیلیکومنگنز، فرومنگنز یا کربن اضافه می شوند.
مقدار فروآلیاژ مصرفی را نمی توان به عنوان یک عدد ثابت برای همه پروژه ها اعلام کرد؛ زیرا به آنالیز خوراک و گرید نهایی محصول وابسته است.
۶.تخلیه مذاب و عملیات پاتیلی
پس از رسیدن مذاب به محدوده موردنیاز دما و ترکیب شیمیایی، فولاد از کوره در پاتیل تخلیه و برای انتقال به CCM آماده میشود.
برای تولید بیلتهای ساختمانی ساده امکان طراحی خط بدون Ladle Furnace نیز وجود دارد، اما حذف یا نصب LF نباید صرفاً براساس ظرفیت کارخانه تصمیمگیری شود. موارد زیر در این تصمیم مؤثر هستند:
گرید محصول، حدود مجاز گوگرد و فسفر، دقت موردنیاز در کنترل آنالیز، افت دمای مذاب، فاصله زمانی بین ذوب و ریختهگری و نیاز به Sequence Casting.
LF میتواند امکان کنترل دقیقتر دما، اصلاح ترکیب شیمیایی، گوگردزدایی و هماهنگی بهتر بین Melt Shop و CCM را فراهم کند؛ در مقابل، نصب آن به سرمایهگذاری بیشتر، مصرف برق، الکترود، نسوز و سیستم غبارگیری اضافی نیاز دارد.
بنابراین در سناریوی ۵۰ هزار تنی این مقاله، LF تجهیز الزامی فرض نشده است و تصمیم نهایی باید بعد از تعیین گرید بیلت و بررسی Time–Temperature Balance بین کوره القایی و CCM انجام شود.
۷.ریخته گری مداوم CCM
فولاد مذاب از پاتیل وارد تاندیش شده و از آنجا به قالب مسی آبگرد CCM هدایت می شود.
در قالب، پوسته اولیه بیلت شکل می گیرد و محصول وارد ناحیه خنک کاری ثانویه می شود. با ادامه انجماد، شمش توسط رول ها هدایت شده و در طول موردنیاز برش می خورد.
برای این پروژه، Billet Caster موردنیاز است و مشخصات آن باید با ابعاد و گرید محصول هدف هماهنگ شود.
در مدل فنی مقاله، راندمان تبدیل فولاد مذاب ورودی به CCM به بیلت قابل فروش ۹۷ درصد فرض شده است. این عدد یک فرض امکانسنجی برای انجام بالانس مواد است و نباید به عنوان راندمان تضمینشده تجهیزات تلقی شود.
مقدار واقعی Yield به عواملی مانند مقطع بیلت، تعداد Heatهای متوالی، Tundish Skull، Head و Tail Crop، توقفهای ریختهگری، Reject محصول، پاشش و شرایط بهرهبرداری وابسته است. راندمان نهایی باید پس از انتخاب CCM و دریافت ضمانتهای عملکردی سازنده مشخص شود.
۸.محصول نهایی و کنترل اولیه
پس از خروج بیلت از ماشین ریختهگری مداوم و برش در طول موردنظر، محصول برای کنترل ابعادی و کیفی آماده میشود. مشخصات نهایی بیلت باید براساس نیاز واحدهای نورد هدف تعیین شود؛ زیرا مقطع، طول و گرید محصول مستقیماً بر قابلیت فروش آن اثر دارند.
مشخصات بیلت قابل تولید
| مشخصه | سناریوی قابل بررسی |
| نوع محصول | بیلت فولادی |
| مقاطع متداول بیلت | ۱۰۰×۱۰۰، ۱۲۵×۱۲۵، ۱۳۰×۱۳۰ ، ۱۵۰×۱۵۰ mm |
| مقطع مبنای پروژه | پس از شناسایی نوردکاران هدف تعیین شود |
| طول تجاری | ۶ و ۱۲ متر |
| گریدهای متداول | 3SP و 5SP |
| روش تولید | Continuous Casting |
پس از برش، بیلت ها از نظر:
- ابعاد مقطع
- طول
- کیفیت سطح
- ترک
- خمیدگی
- آنالیز شیمیایی
- شماره Heat
کنترل می شوند و سپس برای ارسال به مشتری در انبار محصول قرار می گیرند.
مهم ترین اصل در این مرحله قابلیت ردیابی هر Heat است؛ یعنی در صورت بروز مشکل کیفی باید بتوان محصول را به نتیجه آزمایشگاه و حتی محموله های خوراک مصرف شده مرتبط کرد.
بالانس مواد کارخانه تولید شمش از آهن قراضه
برای محاسبه مواد اولیه کارخانه باید میان سه مفهوم تفکیک شود:
افت متالورژیکی مرحله ذوب، افت ناخالص مرحله ریختهگری و برگشتی فلزی قابل بازیافت داخل کارخانه.
در مدل مقاله، راندمان فلزی مرحله ذوب حدود ۹۳ درصد و Yield بیلت قابل فروش در CCM حدود ۹۷ درصد فرض شده است.
بر این اساس:
| جریان مواد | به ازای یک تن بیلت | در ظرفیت ۵۰ هزار تن |
| بیلت قابل فروش | ۱,۰۰۰ kg | ۵۰,۰۰۰ تن |
| فولاد مذاب موردنیاز در ورودی CCM | حدود ۱,۰۳۱ kg | حدود ۵۱,۵۴۶ تن |
| کل شارژ فلزی موردنیاز کوره با Yield ذوب ۹۳٪ | حدود ۱,۱۰۹ kg | حدود ۵۵,۴۲۶ تن |
| افت ناخالص مرحله CCM | حدود ۳۱ kg | حدود ۱,۵۴۶ تن |
| برگشتی فلزی قابل بازیافت داخلی | وابسته به نوع افت و Recovery واقعی کارخانه | نیازمند تعیین در طراحی |
| خوراک فلزی خارجی | کل شارژ منهای برگشتی فلزی قابل بازیافت | حدود ۵۳,۸۸۰ تا ۵۵,۴۲۶ تن در سال |
نکته مهم این است که کل اختلاف میان فولاد مذاب ورودی به CCM و بیلت قابل فروش را نمیتوان «برگشتی داخلی» فرض کرد. بخشی از این اختلاف ممکن است شامل Head و Tail Crop، Tundish Skull یا Reject قابل بازیافت باشد، اما بخشی نیز میتواند مربوط به اکسیداسیون، Scale، پاشش یا سایر تلفات غیرقابل برگشت باشد.
در بدبینانهترین حالت که هیچیک از افت ناخالص CCM به عنوان برگشتی مؤثر در بالانس منظور نشود، خوراک خارجی به حدود ۵۵.۴ هزار تن در سال میرسد. در حالت نظری که کل ۱,۵۴۶ تن افت CCM قابل بازیافت و برگشت به کوره باشد، خوراک خارجی حدود ۵۳.۹ هزار تن خواهد بود.
برای مطالعات مقدماتی، بهتر است نیاز تأمین خارجی به صورت بازه حدود ۵۴ تا ۵۵.۵ هزار تن در سال بررسی شود تا مدل تأمین خوراک به یک فرض خوشبینانه وابسته نباشد.
برآورد هزینه های مستقیم و عملیاتی تولید شمش فولادی به ازای هر تن
| آیتم | مبنای محاسبه | هزینه تقریبی (دلار/تن بیلت) |
| قراضه خریداریشده | ۱.۰۸ تا ۱.۱۱ تن خوراک × ۲۱۶ دلار/تن | ۲۳۳ تا ۲۴۰ |
| برق | حدود ۵۸۰ تا ۶۵۰ kWh/t | ۴ تا ۸ |
| فروآلیاژ و اصلاح ترکیب | FeSi، FeMn، کربن و مواد اصلاح آنالیز متناسب با گرید | ۳ تا ۶ |
| مواد نسوز | جداره کوره، پاتیل، تاندیش و تعمیرات نسوز | ۲ تا ۴ |
| سربارهساز و مواد مصرفی | آهک، مواد سربارهساز، مواد نمونهگیری و مصرفی | ۱ تا ۲ |
| آب، گاز و هوای فشرده | آب جبرانی، گاز کمکی و یوتیلیتی | ۰.۵ تا ۱.۵ |
| تعمیر و نگهداری | قطعات مصرفی، تعمیرات مکانیکی و برقی | ۳ تا ۵ |
| نیروی انسانی | تولید، QC، تعمیرات، HSE، اداری و پشتیبانی | ۳ تا ۵ |
| حمل خوراک تا کارخانه | وابسته به فاصله تأمینکنندگان | ۳ تا ۷ |
| سربار کارخانه | خدمات، بیمه، اداری، انبار، امنیت و سایر هزینهها | ۲ تا ۴ |
| جمع هزینه تولید | مجموع هزینههای مستقیم و عملیاتی | حدود ۲۵۵ تا ۲۸۳ دلار/تن بیلت |
| سناریوی میانی پیشنهادی | برای برآورد مقدماتی مقاله | حدود ۲۶۸ تا ۲۷۰ دلار/تن بیلت |
میزان تأمین ماهانه خوراک
بر مبنای بازه فوق، کارخانه در ظرفیت اسمی به حدود:
۴,۵۰۰ تا ۴,۶۰۰ تن خوراک فلزی خارجی در ماه
نیاز خواهد داشت.
اگر بخشی از Charge Mix از DRI، چدن یا سایر منابع فلزی تأمین شود، مقدار خرید «قراضه» به همان نسبت کاهش پیدا میکند؛ بنابراین مقدار خوراک فلزی خارجی و مقدار قراضه خریداریشده دو مفهوم یکسان نیستند.
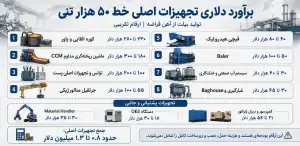
ماشینآلات خط بازیافت آهن قراضه و تولید شمش
برای احداث کارخانه ۵۰ هزار تنی تولید بیلت از آهن قراضه، قیمت خط تولید را نمیتوان فقط براساس قیمت کوره ذوب محاسبه کرد. علاوه بر کوره القایی و سیستم قدرت، تجهیزات آمادهسازی قراضه، ماشین ریختهگری مداوم، انتقال مذاب، غبارگیری، آزمایشگاه، خنککاری، هوای فشرده و زیرساخت برق نیز بخش قابل توجهی از سرمایهگذاری ماشینآلات را تشکیل میدهند.
در جدول زیر، مشخصات مبنای تجهیزات متناسب با سناریوی کارخانه ۵۰ هزار تن در سال همراه با دامنه تقریبی قیمت دلاری ارائه شده است. این ارقام برای برآورد مقدماتی سرمایهگذاری هستند و عمدتاً بر مبنای قیمتهای اعلامی سازندگان و تأمینکنندگان بینالمللی تجهیزات در سال ۲۰۲۶ تنظیم شدهاند.
قیمت تقریبی تجهیزات
| تجهیز | تعداد | ظرفیت و مشخصات مبنا | قیمت تقریبی تجهیزات | سهم تقریبی از سرمایه ثابت طرح |
| Material Handler | ۱ دستگاه | کلاس حدود ۲۰ تا ۳۰ تن | ۳۰ تا ۳۵ هزار دلار | حدود ۰.۵ تا ۰.۶٪ |
| قیچی هیدرولیک قراضه | ۱ دستگاه | حدود ۶۳۰ تن، ظرفیت حدود ۸ تا ۱۵ t/h | ۶۰ تا ۸۰ هزار دلار | حدود ۱ تا ۱.۴٪ |
| Baler قراضه | ۱ دستگاه | حدود ۵ تا ۱۰ t/h | ۵۰ تا ۱۰۰ هزار دلار | حدود ۰.۹ تا ۱.۷٪ |
| کوره القایی و Power Supply | ۱ سیستم با ۲ بدنه | هر بدنه حدود ۱۰ تن، توان حدود ۶ MW | ۲۳۰ تا ۲۸۰ هزار دلار | حدود ۳.۹ تا ۴.۸٪ |
| جرثقیل متالورژیکی | ۱ دستگاه | حدود ۲۰ تن، مناسب حمل پاتیل مذاب | ۵۵ تا ۱۰۰ هزار دلار | حدود ۰.۹ تا ۱.۷٪ |
| ماشین ریختهگری مداوم CCM | ۱ خط | متناسب با Heat ده تنی و ظرفیت سالانه ۵۰ هزار تن | ۱۸۰ تا ۳۰۰ هزار دلار | حدود ۳.۱ تا ۵.۱٪ |
| سیستم غبارگیری Baghouse | ۱ مجموعه | حدود ۳۰ تا ۶۰ هزار m³/h همراه Hood، Duct و Fan | ۳۰ تا ۶۵ هزار دلار | حدود ۰.۵ تا ۱.۱٪ |
| دستگاه OES | ۱ دستگاه | آنالیز مستقیم ترکیب شیمیایی فولاد | ۱۸ تا ۳۰ هزار دلار | حدود ۰.۳ تا ۰.۵٪ |
| سیستم آب صنعتی و خنککاری | ۱ مجموعه | مدار کوره، CCM، پمپها و برج خنککننده | حدود ۳۰ تا ۶۰ هزار دلار | حدود ۰.۵ تا ۱٪ |
| ترانس، تابلو و تجهیزات اصلی پست | ۱ مجموعه | حدود ۱۰ تا ۱۲.۵ MVA | حدود ۱۰۰ تا ۲۰۰ هزار دلار | حدود ۱.۷ تا ۳.۴٪ |
| کمپرسور و سیستم هوای فشرده | ۲ دستگاه | یک واحد فعال و یک رزرو، حدود ۶ تا ۸ bar | حدود ۶ تا ۱۸ هزار دلار | حدود ۰.۱ تا ۰.۳٪ |
| دیزل ژنراتور اضطراری | ۱ دستگاه | حدود ۵۰۰ تا ۷۵۰ kVA برای بارهای حیاتی | حدود ۱۵ تا ۳۶ هزار دلار | حدود ۰.۳ تا ۰.۶٪ |
* سهم تقریبی با فرض سرمایه ثابت حدود ۵.۸۶ میلیون دلار برای سناریوی پایه مقاله محاسبه شده است و صرفاً برای نمایش وزن نسبی تجهیزات در کل سرمایهگذاری استفاده میشود.
آرایش پیشنهادی کوره
برای ظرفیت مورد بررسی، استفاده از یک سیستم قدرت با دو بدنه کوره القایی حدود ۱۰ تنی قابل بررسی است. در آرایش One Power–Two Furnaces یک سیستم قدرت مشترک بین دو بدنه استفاده میشود؛ بهطوریکه یک بدنه میتواند در حال ذوب باشد و بدنه دیگر برای آمادهسازی، تعمیر یا تعویض نسوز مورد استفاده قرار گیرد.
این آرایش نسبت به خرید دو سیستم قدرت مستقل سرمایهگذاری پایینتری دارد، اما سازنده باید ظرفیت واقعی تولید، وزن Tap، زمان Tap-to-Tap و امکان دستیابی به تعداد Heat موردنیاز کارخانه را تضمین کند.
بخشهایی مانند سیستم شارژ کوره، گرم و خشککردن پاتیل، قالب و Oscillation سیستم CCM، Secondary Cooling، Withdrawal & Straightening، Dummy Bar، Roller Table، سیستم هیدرولیک، PLC، Hood و Duct غبارگیر، پمپهای آب، Scale Pit، UPS، تابلوهای حفاظت و تجهیزات تعمیرگاهی نیز باید در Scope نهایی قراردادها مشخص شوند. این تجهیزات ممکن است داخل قیمت پکیج اصلی کوره یا CCM باشند یا بهصورت جداگانه قیمتگذاری شوند.
وضعیت استفاده از Shredder
Shredder در سناریوی پایه کارخانه ۵۰ هزار تنی تجهیز الزامی خط محسوب نمی شود. در صورتی که خوراک کارخانه عمدتا قراضه سنگین و صنعتی باشد، ترکیب قیچی هیدرولیک، Baler و تجهیزات تفکیک می تواند نیاز بخش آماده سازی را تامین کند.
استفاده از Shredder زمانی قابل بررسی است که سهم قراضه سبک، بدنه خودرو، ورق های حجیم یا سایر ضایعات کم چگالی در خوراک کارخانه قابل توجه باشد یا کارخانه قصد داشته باشد قراضه خرد شده را به عنوان محصول مستقل نیز عرضه کند.
زمین، جانمایی و انتخاب محل کارخانه
برای کارخانه مرجع با ظرفیت ۵۰ هزار تن بیلت در سال، زمینی در حدود ۲۰,۰۰۰ تا ۲۵,۰۰۰ مترمربع، معادل ۲ تا ۲.۵ هکتار برای بررسی اولیه مناسب است. مساحت واقعی به شکل زمین، شرایط شهرک صنعتی، حریمهای استقرار، مسیرهای تردد، ظرفیت ذخیره قراضه و امکان توسعه آتی بستگی دارد.
بهجای تفکیک سایت به تعداد زیادی فضای کوچک، میتوان زمین کارخانه را در شش زون اصلی در نظر گرفت:
| زون اصلی | اجزای مهم | مساحت تقریبی |
| یارد و آمادهسازی قراضه | دریافت، دپو، تفکیک، قیچی و پرس | ۴,۷۰۰ تا ۶,۰۰۰ مترمربع |
| سالن فولادسازی | کوره، پاتیل، CCM و Cooling Bed | حدود ۲,۵۰۰ تا ۳,۰۰۰ مترمربع |
| انبار محصول | ذخیره و بارگیری بیلت | ۱,۵۰۰ تا ۲,۰۰۰ مترمربع |
| تاسیسات و بخشهای پشتیبان | پست برق، غبارگیر، تعمیرگاه، آزمایشگاه، اداری و باسکول | حدود ۲,۱۰۰ تا ۳,۰۰۰ مترمربع |
| راههای داخلی و فضای مانور | تردد کامیون و تجهیزات جابهجایی | ۳,۵۰۰ تا ۴,۵۰۰ مترمربع |
| حریم و توسعه آتی | فضای باز، زهکشی، حریم ایمنی و توسعه | ۴,۰۰۰ تا ۶,۰۰۰ مترمربع |
| زمین کل پیشنهادی | با لحاظ شکل زمین و فضاهای مشترک | حدود ۲۰,۰۰۰ تا ۲۵,۰۰۰ مترمربع |
سالن اصلی فولادسازی شامل واحد ذوب و ریختهگری مداوم میتواند حدود ۲,۵۰۰ تا ۳,۰۰۰ مترمربع سطح اشغال داشته باشد. ارتفاع سالن باید متناسب با جرثقیل متالورژیکی، ارتفاع پاتیل و تاندیش، CCM و نیازهای تعمیراتی تعیین شود.
جانمایی و معیار انتخاب محل
جریان مواد در سایت بهتر است تا حد امکان خطی و بدون برگشت طراحی شود:
ورودی و باسکول ← یارد قراضه ← آمادهسازی خوراک ← سالن ذوب ← CCM ← انبار بیلت ← خروج محصول
این آرایش تعداد جابهجاییهای داخلی را کاهش میدهد و امکان تفکیک بهتر مسیر کامیونهای ورودی، محصول خروجی و تردد کارکنان را فراهم میکند. پست برق نیز بهتر است در نزدیکی سالن ذوب جانمایی شود تا طول کابلهای پرجریان کاهش یابد.
در انتخاب زمین، قیمت زمین بهتنهایی معیار مناسبی نیست. مهمترین عوامل عبارتاند از امکان قانونی استقرار واحد ذوب، ظرفیت قابل تخصیص شبکه برق، دسترسی به آب صنعتی، فاصله تا منابع قراضه، فاصله تا واحدهای نورد، امکان تردد کامیون سنگین، شرایط محیطزیستی و امکان توسعه آینده.
استقرار در یک شهرک صنعتی دارای زیرساخت مناسب میتواند اجرای پروژه را سادهتر کند، اما قبل از خرید یا واگذاری زمین باید بهصورت مکتوب مشخص شود که فعالیت فولادسازی در محل مجاز است و برق، آب، دسترسی جادهای و ظرفیت توسعه موردنیاز پروژه قابل تأمین هستند.
برای این طرح، دسترسی به برق و فاصله اقتصادی تا منابع قراضه و مشتریان بیلت از مهمترین عوامل انتخاب محل کارخانه محسوب میشوند؛ بنابراین بررسی زیرساخت و لجستیک باید قبل از خرید قطعی زمین انجام شود.
برق، آب و یوتیلیتی موردنیاز کارخانه
در کارخانه ۵۰ هزار تنی تولید بیلت از آهن قراضه، برق مهم ترین زیرساخت پروژه است و امکان تامین آن باید پیش از نهایی شدن محل احداث بررسی شود. مصرف کل برق کارخانه حدود ۲۹ تا ۳۲.۵ گیگاوات ساعت در سال برآورد می شود و پیک بار می تواند به حدود ۷ تا ۸ مگاوات برسد. برای بررسی اولیه، قدرت قراردادی حدود ۸ تا ۱۰ مگاوات و پست برق در محدوده ۱۰ تا ۱۲.۵ MVA قابل بررسی است.
آب عمدتا در مدار بسته خنک کاری کوره و CCM گردش می کند و مصرف آب تازه برای جبران تلفات سیستم خواهد بود. گاز طبیعی نیز در کوره القایی سوخت اصلی ذوب نیست و بیشتر برای گرم کردن پاتیل، خشک کردن نسوز و مصارف جانبی استفاده می شود. هوای فشرده نیز برای تجهیزات پنوماتیکی، ابزار دقیق و بخش های کنترلی خط موردنیاز است.
| زیرساخت | نیاز مقدماتی کارخانه ۵۰ هزار تنی |
| مصرف ویژه برق | حدود ۵۸۰ تا ۶۵۰ kWh/t |
| مصرف سالانه برق | حدود ۲۹ تا ۳۲.۵ GWh |
| پیک بار کارخانه | حدود ۷ تا ۸ MW |
| قدرت قراردادی قابل بررسی | حدود ۸ تا ۱۰ MW |
| ظرفیت پست برق | حدود ۱۰ تا ۱۲.۵ MVA |
| آب تازه جبرانی | ۵۰–۱۰۰ هزار m³/Year |
| گاز طبیعی کمکی | حدود ۱۵۰ تا ۳۰۰ هزار Nm³/year |
| هوای فشرده | حدود ۱ تا ۱.۷۵ میلیون Nm³/year |
| فشار هوای فشرده | حدود ۶ تا ۸ bar |
| دیزل ژنراتور اضطراری | حدود ۵۰۰ تا ۷۵۰ kVA |
دیزل ژنراتور برای تامین برق کوره در نظر گرفته نمی شود و فقط باید بارهای حیاتی مانند پمپ های خنک کاری، PLC و تجهیزات توقف ایمن را پوشش دهد. مقادیر نهایی برق، آب، گاز و هوای فشرده نیز باید پس از انتخاب تجهیزات و دریافت Load List و Consumption List سازندگان نهایی شوند.
نیروی انسانی، لجستیک و برنامه اجرای کارخانه
برای کارخانه ۵۰ هزار تنی تولید بیلت، حدود ۷۰ تا ۸۰ نفر نیروی مستقیم قابل بررسی است و در سناریوی پایه حدود ۷۵ نفر در نظر گرفته می شود. بخش های تولیدی به صورت سه شیفت فعالیت می کنند و نیروهای مدیریتی، اداری، بازرگانی و بخشی از تعمیرات عمدتا در شیفت روز مستقر خواهند بود. تعداد نهایی کارکنان به سطح اتوماسیون، برون سپاری خدمات و ساختار بهره برداری کارخانه وابسته است.
| بخش فعالیت | تعداد تقریبی |
| مدیریت و سرپرستی | ۶ |
| کوره، شارژ و انتقال مذاب | ۱۵ |
| CCM و ریخته گری | ۹ |
| یارد قراضه و آماده سازی خوراک | ۷ |
| آزمایشگاه و کنترل کیفیت | ۵ |
| برق، ابزار دقیق و تعمیرات | ۱۱ |
| تاسیسات، HSE و محیط زیست | ۶ |
| انبار، لجستیک، باسکول و نگهبانی | ۸ |
| مالی، اداری، منابع انسانی و بازرگانی | ۸ |
| جمع تقریبی | ۷۵ نفر |
در بهره برداری سه شیفت، می توان حدود ۱۵ نفر نیروی عملیاتی در هر شیفت را به عنوان مبنای اولیه بررسی کرد. خدماتی مانند تعمیرات سنگین نسوز، حمل خارج از سایت و برخی سرویس های تخصصی نیز قابلیت برون سپاری دارند.
لجستیک و انبارش
ورود قراضه و خروج بیلت مجموعا بیش از ۱۰۰ هزار تن جابه جایی بار در سال ایجاد می کنند. با فرض متوسط ۲۰ تن بار مفید در هر کامیون، حدود ۵ تا ۵.۲ هزار سرویس بارگیری شده در سال یا به طور متوسط ۱۵ تا ۱۶ کامیون در روز کاری قابل انتظار است.
| شاخص لجستیکی | برآورد مقدماتی |
| مجموع بار ورودی و خروجی | بیش از ۱۰۰ هزار تن در سال |
| تعداد سرویس کامیون | حدود ۵,۰۰۰ تا ۵,۲۰۰ سرویس در سال |
| متوسط تردد بارگیری شده | حدود ۱۵ تا ۱۶ کامیون در روز |
| ظرفیت پیشنهادی ورودی سایت | بیش از ۲۰ تردد بار سنگین در روز |
| باسکول فاز اول | ۱ دستگاه ۶۰ تنی |
| موجودی پیشنهادی بیلت | حدود ۱۰ روز فروش |
| ظرفیت انبار بیلت | حدود ۱,۴۰۰ تا ۱,۵۰۰ تن |
برای فاز نخست یک باسکول ۶۰ تنی می تواند کافی باشد، اما بهتر است در Master Plan فضای نصب باسکول دوم برای توسعه آینده پیش بینی شود.
زمان اجرای پروژه
برای یک پروژه Greenfield در این مقیاس، زمان اجرای مقدماتی از شروع مهندسی تا رسیدن به راه اندازی تجاری حدود ۱۲ تا ۱۶ ماه قابل بررسی است. بخشی از فعالیت ها به صورت همزمان انجام می شوند.
| مرحله | زمان تقریبی |
| تثبیت سایت، محصول و مطالعات | ماه ۱ تا ۲ |
| مهندسی و قرارداد تجهیزات اصلی | ماه ۲ تا ۳ |
| عملیات عمرانی و ساخت تجهیزات | ماه ۳ تا ۸ |
| اجرای برق، پست و تاسیسات | ماه ۵ تا ۱۰ |
| نصب تجهیزات | ماه ۸ تا ۱۲ |
| تست سرد و Hot Commissioning | ماه ۱۲ تا ۱۴ |
| افزایش تدریجی ظرفیت | ماه ۱۴ تا ۱۶ |
مهم ترین عوامل موثر بر برنامه زمانی پروژه تامین برق، مجوز استقرار و زمان ساخت تجهیزات اصلی مانند کوره، سیستم قدرت، CCM و جرثقیل متالورژیکی هستند. در بسیاری از پروژه ها، اتصال برق می تواند مسیر بحرانی اجرای کارخانه باشد؛ بنابراین موافقت اولیه تامین برق بهتر است قبل از سفارش قطعی تجهیزات دریافت شود.
افزایش تدریجی ظرفیت تولید
کارخانه فولادسازی معمولا از ابتدای بهره برداری با ظرفیت کامل کار نمی کند. پس از راه اندازی، زمان لازم است تا ترکیب شارژ، Cycle Time کوره، کنترل آنالیز و هماهنگی بین ذوب و CCM تثبیت شود.
| مرحله بهره برداری | ظرفیت قابل بررسی |
| تولید آزمایشی | ۲۰ تا ۳۰ درصد |
| ماه های نخست تولید تجاری | ۵۰ تا ۶۰ درصد |
| مرحله تثبیت | ۷۰ تا ۸۰ درصد |
| بهره برداری پایدار | ۸۵ تا ۹۰ درصد ظرفیت اسمی |
برای مدل مالی این مقاله، ظرفیت اسمی کارخانه ۵۰ هزار تن بیلت در سال در نظر گرفته شده، اما فرض نمیشود کارخانه از ابتدای بهرهبرداری با ظرفیت کامل فعالیت کند. سناریوی تولید شامل حدود ۳۵ هزار تن در سال اول، ۴۲.۵ هزار تن در سال دوم و ۴۵ هزار تن در سال پایدار است.
بنابراین تولید سال پایدار معادل حدود ۹۰ درصد ظرفیت اسمی خواهد بود. در تحلیل اقتصادی، درآمد و هزینههای متغیر سال پایدار باید بر مبنای تولید ۴۵ هزار تن محاسبه شوند، در حالی که طراحی تجهیزات، زمین، برق و سایر زیرساختهای اصلی براساس ظرفیت اسمی ۵۰ هزار تن انجام میشود.
بررسی بازار بازیافت آهن قراضه و تولید شمش فولادی
بازار این پروژه باید از دو سمت بررسی شود: تامین خوراک فلزی و فروش بیلت. در ظرفیت ۵۰ هزار تن، اندازه بازار ملی شمش به تنهایی نگرانی اصلی پروژه نیست؛ مسئله مهم تر، دسترسی پایدار به قراضه مناسب، فاصله حمل تا مشتری و حفظ حاشیه اقتصادی میان قیمت خوراک و محصول است.
وضعیت بازار شمش فولادی ایران
ایران در سال ۲۰۲۵ حدود ۳۲ میلیون تن فولاد خام تولید کرده و همچنان در میان ده تولیدکننده بزرگ فولاد جهان قرار داشته است. در سال ۱۴۰۴ نیز تولید فولاد خام کشور حدود ۳۲.۱ میلیون تن گزارش شده است.
برای این طرح، آمار بیلت و بلوم اهمیت بیشتری از کل فولاد کشور دارد. در ۱۰ ماهه ۱۴۰۴ وضعیت بازار فولاد میانی به صورت زیر بوده است:
| شاخص | مقدار |
| تولید بیلت و بلوم | ۱۶.۶۸۶ میلیون تن |
| تولید اسلب | ۱۰.۵۹۴ میلیون تن |
| کل تولید فولاد میانی | ۲۷.۲۸۰ میلیون تن |
| صادرات بیلت و بلوم | ۴.۹۲۵ میلیون تن |
| کل صادرات فولاد میانی | حدود ۶.۶۹ میلیون تن |
| مصرف ظاهری فولاد میانی | حدود ۲۰.۶ میلیون تن |
| واردات | بسیار محدود |
این ارقام نشان می دهند بازار داخلی و صادراتی فولاد میانی ایران در مقیاسی بسیار بزرگ تر از ظرفیت کارخانه مورد بررسی فعالیت می کند.
اگر تولید ۱۰ ماهه بیلت و بلوم با همان متوسط ماهانه ادامه پیدا کند، تولید سالانه آن در محدوده تقریبی ۲۰ میلیون تن قرار می گیرد. بنابراین یک کارخانه ۵۰ هزار تنی سهمی در حدود ۰.۲۵ درصد از این بازار تولیدی خواهد داشت.
از این نظر، چالش اصلی پروژه پیدا کردن تقاضای کلان در سطح کشور نیست؛ بلکه باید بتوان محصول را با قیمت، کیفیت و هزینه حمل رقابتی به مشتری مشخص فروخت.
صادرات و واردات شمش فولادی
در ۱۰ ماهه ۱۴۰۴ حدود ۴.۹۲۵ میلیون تن بیلت و بلوم صادر شده که معادل نزدیک به ۲۹.۵ درصد تولید این گروه محصول در همان دوره است.
در مقابل، واردات فولاد میانی در مقایسه با تولید داخلی بسیار محدود بوده است.
مزیت اقتصادی واحد جدید باید از ترکیب زیر ایجاد شود:
خوراک مناسب + هزینه تبدیل رقابتی + دسترسی به نوردکار + کیفیت پایدار محصول
بازار آهن قراضه
شرایط بازار خوراک با بازار شمش متفاوت است.
برای تولید، مصرف و صادرات فولاد کشور آمار رسمی نسبتا منظم وجود دارد، اما برای میزان واقعی تولید و جمع آوری آهن قراضه در ایران در سال ۱۴۰۴ و ۱۴۰۵، یک آمار عمومی جامع و به روز که بتوان آن را با اطمینان به عنوان اندازه کل بازار کشور استفاده کرد در دسترس نیست.
به همین دلیل در طرح توجیهی واقعی، به جای استناد به یک عدد کلی درباره «میزان قراضه ایران»، باید Supply Mapping منطقه پروژه تهیه شود.
این بررسی باید مشخص کند:
- تامین کنندگان عمده چه کسانی هستند؟
- هر تامین کننده چه حجمی می تواند عرضه کند؟
- کیفیت قراضه چگونه است؟
- فاصله حمل تا کارخانه چقدر است؟
- آیا تامین کننده قرارداد بلندمدت می پذیرد؟
- قراضه مورد عرضه چه سهمی از مواد نامناسب یا آلوده دارد؟
- رقبا برای خرید همین خوراک چه واحدهایی هستند؟
برای کارخانه مورد بررسی، امکان تامین مستمر خوراک در شعاع اقتصادی حمل یکی از مهم ترین شروط انتخاب محل محسوب می شود.
نقش آهن اسفنجی در بازار خوراک
سهم بالای کوره های الکتریکی در فولادسازی ایران به این معنی نیست که فولاد کشور عمدتا از قراضه تولید می شود.
در سال ۲۰۲۵ حدود ۹۱.۹ درصد تولید فولاد خام ایران در مسیر Electric Furnace طبقه بندی شده است، اما ساختار فولادسازی کشور وابستگی بالایی به DRI دارد و بیش از ۷۰ درصد فولاد ایران با استفاده از آهن اسفنجی تولید می شود.
بنابراین در بررسی اقتصادی خوراک، قراضه نباید جدا از آهن اسفنجی تحلیل شود.
اگر هزینه هر واحد آهن قابل بازیابی از DRI مناسب تر باشد، فولادساز می تواند سهم آهن اسفنجی را در Charge Mix افزایش دهد. در مقابل، دسترسی به قراضه تمیز و رقابتی می تواند سهم Scrap را افزایش دهد.
این انعطاف برای کارخانه جدید اهمیت دارد؛ زیرا وابستگی کامل به یک نوع خوراک می تواند ریسک تامین را افزایش دهد.
تجارت جهانی آهن قراضه
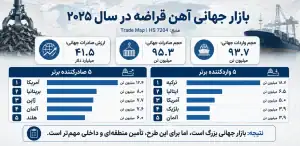
برای بررسی بازار خارجی آهن قراضه، کد HS 7204 مبنا قرار گرفته است. این گروه ضایعات و قراضه چدن، آهن یا فولاد و برخی محصولات حاصل از ذوب مجدد قراضه را پوشش میدهد و برای شناخت جریان تجارت بینالمللی قراضه آهنی قابل استفاده است.
براساس دادههای Trade Map، ارزش صادرات جهانی گروه HS ۷۲۰۴ در سال ۲۰۲۵ حدود ۴۱.۵ میلیارد دلار بوده است. در همین سال حجم صادرات جهانی قراضه حدود ۹۵.۳ میلیون تن و حجم واردات حدود ۹۳.۷ میلیون تن گزارش شده است. با توجه به تفاوت گرید و کیفیت انواع قراضه، در تحلیل این بازار حجم تجارت در کنار ارزش دلاری اهمیت بیشتری دارد.
بزرگترین صادرکنندگان آهن قراضه در سال ۲۰۲۵
| رتبه | کشور | حجم صادرات تقریبی |
| ۱ | ایالات متحده آمریکا | ۱۲.۴ میلیون تن |
| ۲ | بریتانیا | ۸.۰ میلیون تن |
| ۳ | ژاپن | ۷.۷ میلیون تن |
| ۴ | آلمان | ۷.۶ میلیون تن |
| ۵ | هلند | ۶.۰ میلیون تن |
ایالات متحده بزرگترین صادرکننده در میان کشورهای بررسیشده است و در کنار آن کشورهای اروپایی و ژاپن نقش قابل توجهی در عرضه بینالمللی قراضه دارند. با این حال قرار گرفتن یک کشور در میان صادرکنندگان بزرگ لزوماً به معنای ارزان یا اقتصادی بودن قراضه آن برای کارخانه مورد بررسی نیست؛ زیرا قیمت نهایی به گرید، کیفیت، کرایه حمل و شرایط تجارت بستگی دارد.
بزرگترین واردکنندگان آهن قراضه در سال ۲۰۲۵
| رتبه | کشور | حجم واردات تقریبی |
| ۱ | ترکیه | ۱۸.۷ میلیون تن |
| ۲ | ایتالیا | ۶.۵ میلیون تن |
| ۳ | ایالات متحده آمریکا | ۵.۰ میلیون تن |
| ۴ | بلژیک | ۳.۹ میلیون تن |
| ۵ | آلمان | ۳.۹ میلیون تن |
ترکیه با حدود ۱۸.۷ میلیون تن واردات با فاصله مهمترین بازار وارداتی قراضه در سال ۲۰۲۵ بوده و نزدیک به یکپنجم واردات جهانی این گروه را به خود اختصاص داده است. حضور کشورهایی مانند آمریکا، آلمان و بلژیک در هر دو سمت صادرات و واردات نیز نشان میدهد تجارت قراضه علاوه بر کسری یا مازاد داخلی، تحت تأثیر گرید، کیفیت، فاصله حمل و نیاز واحدهای فولادسازی قرار دارد.
روند تجارت جهانی قراضه
حجم صادرات جهانی قراضه در فاصله سالهای ۲۰۲۴ تا ۲۰۲۵ در سطحی نسبتاً باثبات باقی مانده و از حدود ۹۵.۹ میلیون تن به ۹۵.۳ میلیون تن رسیده است. در همین دوره، ترکیه با واردات حدود ۱۸.۷ میلیون تن در سال ۲۰۲۵ همچنان یکی از مهمترین بازارهای وارداتی قراضه جهان محسوب میشود و ژاپن نیز با افزایش صادرات از حدود ۶.۵ به ۷.۷ میلیون تن، جایگاه خود را در میان عرضهکنندگان مهم قراضه تقویت کرده است.
این تغییرات نشان میدهد بازار قراضه بزرگ و فعال است، اما جریان تجارت آن میتواند تحت تأثیر قیمت فولاد، نرخ ارز، هزینه حمل دریایی، سیاستهای صادراتی و سطح فعالیت فولادسازان الکتریکی تغییر کند.
جایگاه بازار جهانی در تصمیمگیری این طرح
برای کارخانه ۵۰ هزار تنی مورد بررسی، نیاز سالانه خوراک فلزی خارجی حدود ۵۴ تا ۵۵.۵ هزار تن است؛ رقمی بسیار کوچک در مقایسه با تجارت حدود ۹۵ میلیون تنی جهانی قراضه. با این حال این مقایسه بهتنهایی اثبات نمیکند که واردات قراضه برای پروژه اقتصادی است.
اولویت تأمین این کارخانه باید بر قراضه منطقهای و داخلی، قرارداد با تأمینکنندگان عمده و در صورت لزوم استفاده مکمل از DRI یا سایر خوراکهای فلزی متمرکز باشد. واردات زمانی قابل بررسی است که قیمت تحویلشده در کارخانه، کیفیت خوراک و شرایط قانونی آن نسبت به منابع داخلی مزیت داشته باشد.
به همین دلیل دادههای Trade Map در این مقاله بیشتر برای شناخت ساختار تجارت جهانی، کشورهای بزرگ عرضهکننده و مصرفکننده و روند بازار استفاده میشوند. تصمیم واقعی درباره محل احداث و تأمین خوراک باید بر پایه Supply Mapping منطقهای، حجم قابل تأمین، کیفیت قراضه، فاصله حمل، قیمت تحویل درب کارخانه و رقابت سایر فولادسازان برای خرید همان خوراک انجام شود.
همچنین باید توجه داشت که آمار HS ۷۲۰۴ فقط تجارت بین کشورها را نشان میدهد و معادل کل تولید، جمعآوری یا مصرف داخلی قراضه در هر کشور نیست.
چشمانداز کوتاه بازار جهانی فولاد
وضعیت بازار جهانی فولاد بر قیمت قراضه و بیلت اثرگذار است. براساس پیشبینی درجشده در مبانی این مقاله، تقاضای جهانی فولاد برای سال ۲۰۲۶ حدود ۱.۷۲۴ میلیارد تن و برای سال ۲۰۲۷ حدود ۱.۷۶۲ میلیارد تن در نظر گرفته شده است.
بنابراین توجیه اقتصادی کارخانه نباید بر فرض رشد دائمی قیمت جهانی فولاد استوار باشد. مزیت رقابتی پروژه باید از تأمین قراضه با قیمت مناسب، Yield مناسب، کنترل مصرف انرژی، هزینه تبدیل رقابتی، کیفیت پایدار بیلت و فاصله حمل مناسب تا مشتری ایجاد شود.
ارزیابی بازار برای کارخانه ۵۰ هزار تنی
از نظر اندازه بازار، ظرفیت مورد بررسی قابلیت جذب دارد و حجم بازار داخلی و صادراتی محدودیت جدی برای فروش ۵۰ هزار تن محصول در سال ایجاد نمی کند.
اما تایید نهایی بازار باید مشروط به چهار موضوع باشد:
| عامل تصمیم | شرط قابل قبول |
| تامین خوراک | وجود چند منبع مستقل و قابل اتکا در شعاع اقتصادی حمل |
| بازار فروش | شناسایی چند نوردکار مصرف کننده گرید و مقطع محصول |
| کیفیت | امکان تولید Heatهای پایدار مطابق نیاز مشتری |
| اقتصاد | حفظ Spread مناسب پس از هزینه تبدیل و حمل |
بنابراین در این پروژه، مطالعه منطقه ای تامین قراضه از بررسی کلی اندازه بازار فولاد اهمیت بیشتری دارد.
بازار شمش در کشور وجود دارد؛ مسئله تعیین کننده این است که کارخانه بتواند خوراک مناسب را با قیمت رقابتی تهیه کرده و محصول را با کیفیت ثابت و هزینه حمل منطقی به مشتری تحویل دهد.
مجوزهای لازم برای کارخانه بازیافت آهن قراضه و تولید شمش فولادی
اجرای این پروژه به دریافت مجوز صنعتی، تایید محل استقرار و تامین زیرساخت های اصلی وابسته است. خرید قطعی زمین قبل از مشخص شدن امکان استقرار فعالیت ذوب و تامین برق، می تواند ریسک قابل توجهی برای سرمایه گذار ایجاد کند.
مسیر کلی اجرای قانونی پروژه را می توان به صورت زیر در نظر گرفت:
تعریف محصول و ظرفیت ← جواز تاسیس ← تایید محل استقرار ← تامین زمین و زیرساخت ← ساخت و نصب تجهیزات ← تولید آزمایشی ← بازدید دستگاه های مرتبط ← پروانه بهره برداری
مهم ترین مجوزها و تاییدهای موردنیاز عبارت اند از:
| موضوع | مجوز یا اقدام اصلی | مرجع مرتبط |
| شروع سرمایه گذاری | جواز تاسیس صنعتی | وزارت صمت |
| محل پروژه | تایید استقرار و استعلام محیط زیست | اداره کل حفاظت محیط زیست استان |
| زمین | قرارداد شهرک صنعتی یا مدارک قانونی زمین | شرکت شهرک های صنعتی یا مرجع مربوط |
| ساختمان | مجوز احداث حسب محل پروژه | مرجع قانونی محل |
| برق | موافقت تامین قدرت صنعتی | شرکت برق ذی ربط |
| آب | تخصیص یا قرارداد تامین | مرجع تامین کننده |
| گاز | تایید انشعاب | شرکت گاز |
| بهره برداری | پروانه بهره برداری صنعتی | وزارت صمت |
عنوان محصول و ظرفیت مندرج در جواز تاسیس باید با پروژه واقعی همخوانی داشته باشد؛ زیرا تغییر اساسی ظرفیت یا محصول در مراحل بعد می تواند نیازمند اصلاح مجوز باشد.
آیا کارخانه ۵۰ هزار تنی نیاز به EIA دارد؟
تعیین شمول یا عدم شمول ارزیابی اثرات زیستمحیطی (EIA) برای کارخانه ذوب فولاد صرفاً براساس ظرفیت اسمی واحد امکانپذیر نیست.
در فهرست طرحها و پروژههای مشمول ارزیابی اثرات زیستمحیطی، برای «کارخانجات ذوب با هر عنوان» معیارهای متفاوتی متناسب با نوع و حساسیت منطقه محل استقرار تعیین شده است. در برخی پهنهها کارخانه ذوب در هر مقیاس مشمول ارزیابی است و در برخی مناطق دیگر آستانههای ظرفیت بالاتر اعمال میشود.
بنابراین صرف اینکه ظرفیت سناریوی این مقاله ۵۰ هزار تن در سال و کمتر از ۳۰۰ هزار تن است، برای نتیجهگیری درباره عدم شمول EIA کافی نیست.
وضعیت نهایی پروژه باید پس از تعیین مختصات محل احداث و بررسی نوع پهنه محیطزیستی از اداره کل حفاظت محیط زیست استان استعلام شود.
همچنین شمول EIA با تأیید محیطزیستی محل استقرار یکسان نیست. حتی در شرایطی که پروژه با توجه به ظرفیت و محل احداث مشمول تهیه گزارش کامل EIA نباشد، رعایت ضوابط استقرار و اخذ تأییدهای محیطزیستی موردنیاز همچنان الزامی خواهد بود.
در نتیجه برای کارخانه ۵۰ هزار تنی این مقاله، نمیتوان پیش از مشخص شدن محل احداث، حکم قطعی درباره شمول یا عدم شمول EIA صادر کرد.
استقرار در شهرک صنعتی یا خارج از شهرک؟
برای چنین فعالیتی، استقرار در شهرک صنعتی دارای زیرساخت و پهنه مناسب معمولا مسیر اجرایی قابل پیش بینی تری ایجاد می کند.
اما قبل از واگذاری زمین باید کتبا مشخص شود:
امکان استقرار واحد ذوب وجود دارد یا خیر؛
چه میزان برق قابل تخصیص است؛
آیا امکان توسعه آینده وجود دارد؛
آب و شبکه فاضلاب چه ظرفیتی دارند؛
و چه محدودیت های محیط زیستی برای فعالیت فولادسازی اعمال می شود.
بنابراین وجود قطعه زمین خالی در یک شهرک صنعتی به تنهایی دلیل کافی برای انتخاب محل کارخانه نیست.
HSE در کارخانه ذوب قراضه
سطح ریسک این کارخانه نسبت به بسیاری از صنایع سبک بالاتر است؛ زیرا فولاد مذاب، برق فشار متوسط، جرثقیل، قراضه با منشا نامشخص و تجهیزات داغ همزمان در سایت وجود دارند.
مهم ترین ریسک های عملیاتی عبارت اند از:
| ریسک | پیامد | کنترل پایه |
| قراضه مرطوب | انفجار و پرتاب مذاب | کنترل و خشک بودن شارژ |
| سیلندر یا مخزن بسته | انفجار | جداسازی پیش از شارژ |
| تماس با مذاب | سوختگی شدید | PPE و Exclusion Zone |
| خرابی پاتیل | ریزش مذاب | کنترل نسوز و PM |
| قطع آب خنک کاری | آسیب کوره و تجهیزات | پمپ N+۱ و برق اضطراری |
| خرابی جرثقیل | سقوط پاتیل | جرثقیل متالورژیکی و بازرسی |
| برق فشار متوسط | برق گرفتگی و Arc Flash | LOTO و Permit |
| دود و غبار | مواجهه تنفسی | Hood و Baghouse |
| ورود مواد پرتوزا | آلودگی خط و محصول | کنترل قراضه ورودی |
| تردد ماشین آلات | برخورد | جداسازی مسیر نفر و خودرو |
برآورد سرمایه گذاری طرح
برآورد مالی این مقاله بر مبنای یک کارخانه با ظرفیت اسمی ۵۰ هزار تن بیلت در سال تهیه شده است. با توجه به اینکه قیمت تجهیزات فولادسازی، هزینه اتصال برق، نرخ ارز، سطح ساخت داخل، محل اجرای پروژه و شرایط قرارداد سازندگان میتوانند سرمایهگذاری نهایی را تغییر دهند.
| شاخص | برآورد مقدماتی |
| ظرفیت اسمی کارخانه | ۵۰,۰۰۰ تن بیلت در سال |
| تولید پایدار مبنای مدل مالی | حدود ۴۵,۰۰۰ تن در سال |
| نرخ بهرهبرداری پایدار | حدود ۹۰٪ ظرفیت اسمی |
| قیمت خرید خوراک فلزی در سناریوی پایه | حدود ۲۱۶ دلار به ازای هر تن |
| قیمت فروش مبنای بیلت | حدود ۳۱۳ دلار به ازای هر تن |
| هزینه عملیاتی اعلامشده در مدل مقدماتی | حدود ۲۵۹ دلار به ازای هر تن بیلت |
| IRR مقدماتی سناریوی پایه | حدود ۳۵ درصد |
| دوره بازگشت سرمایه | حدود ۳ سال |
| تاریخ مبنای مدل | شهریور ۱۴۰۵ |
فقط ۵ درصد تغییر نامطلوب همزمان در دو سمت خرید و فروش می تواند نرخ بازده پروژه را از بیش از ۲۳ درصد به محدوده تک رقمی کاهش دهد.
بنابراین مهم ترین مفهوم اقتصادی پروژه Spread قراضه تا بیلت است، نه صرفا قیمت اسمی شمش.
تحلیل SWOT طرح
| نقاط قوت | نقاط ضعف |
| ظرفیت پروژه در مقایسه با بازار ملی بیلت کوچک و قابل مدیریت است | حساسیت بالا به قیمت و کیفیت قراضه |
| امکان اجرای مینی میل با سرمایه پایین تر از مجتمع های بزرگ | نیاز به برق صنعتی با قدرت بالا |
| قابلیت بازیافت برگشتی های فلزی داخل کارخانه | محدودیت پالایش در سناریوی کوره القایی |
| امکان تمرکز فروش روی چند نوردکار منطقه ای | نیاز قابل توجه به سرمایه در گردش |
| قابلیت توسعه مرحله ای | وابستگی عملکرد به کنترل کیفیت خوراک |
| فرصت ها | تهدید ها |
| بازار گسترده واحدهای نورد داخلی | محدودیت و قطعی برق صنایع فولادی |
| صادرات شمش به عنوان بازار مکمل | رقابت شدید برای خرید قراضه |
| امکان توسعه به ظرفیت بالاتر یا نورد | رکود بازار محصولات طویل |
| انعطاف استفاده از قراضه و DRI | ورود قراضه نامناسب و افت کیفیت |
| توسعه اقتصاد چرخشی و بازیافت فلزات | نوسان ارز و تغییر مقررات انرژی و صادرات |
ارزیابی نهایی سرمایه گذاری
بررسی فنی، بازار و مالی نشان می دهد احداث کارخانه ۵۰ هزار تنی بازیافت آهن قراضه و تولید بیلت فولادی از نظر مقیاس بازار و امکان اجرا قابل بررسی است. عوامل تعیین کننده بیشتر در سمت تامین پایدار قراضه، دسترسی به برق صنعتی و حفظ فاصله اقتصادی مناسب میان قیمت خوراک و قیمت فروش بیلت قرار دارند.
بنابراین پیش از تصمیم نهایی باید شبکه تامین خوراک، ظرفیت و هزینه اتصال برق، مشتریان هدف، مشخصات فنی تجهیزات و مدل واقعی CAPEX و OPEX براساس محل اجرای پروژه تثبیت شوند. در صورت مناسب بودن این شرایط، پروژه می تواند به عنوان یک مینی میل منطقه ای با ظرفیت قابل مدیریت و قابلیت توسعه آینده مورد بررسی جدی سرمایه گذاری قرار گیرد.
اگر قصد راه اندازی واحد بازیافت آهن قراضه و تولید شمشرا دارید، قبل از انتخاب ظرفیت و خرید تجهیزات باید تامین قراضه، فناوری ذوب، سرمایه گذاری، بازار فروش و زیرساخت های پروژه بررسی شوند. برای دریافت مشاوره رایگان و ارزیابی اولیه طرح، درخواست خود را ثبت کنید تا کارشناسان آسان مشاور شرایط پروژه شما را بررسی کنند.