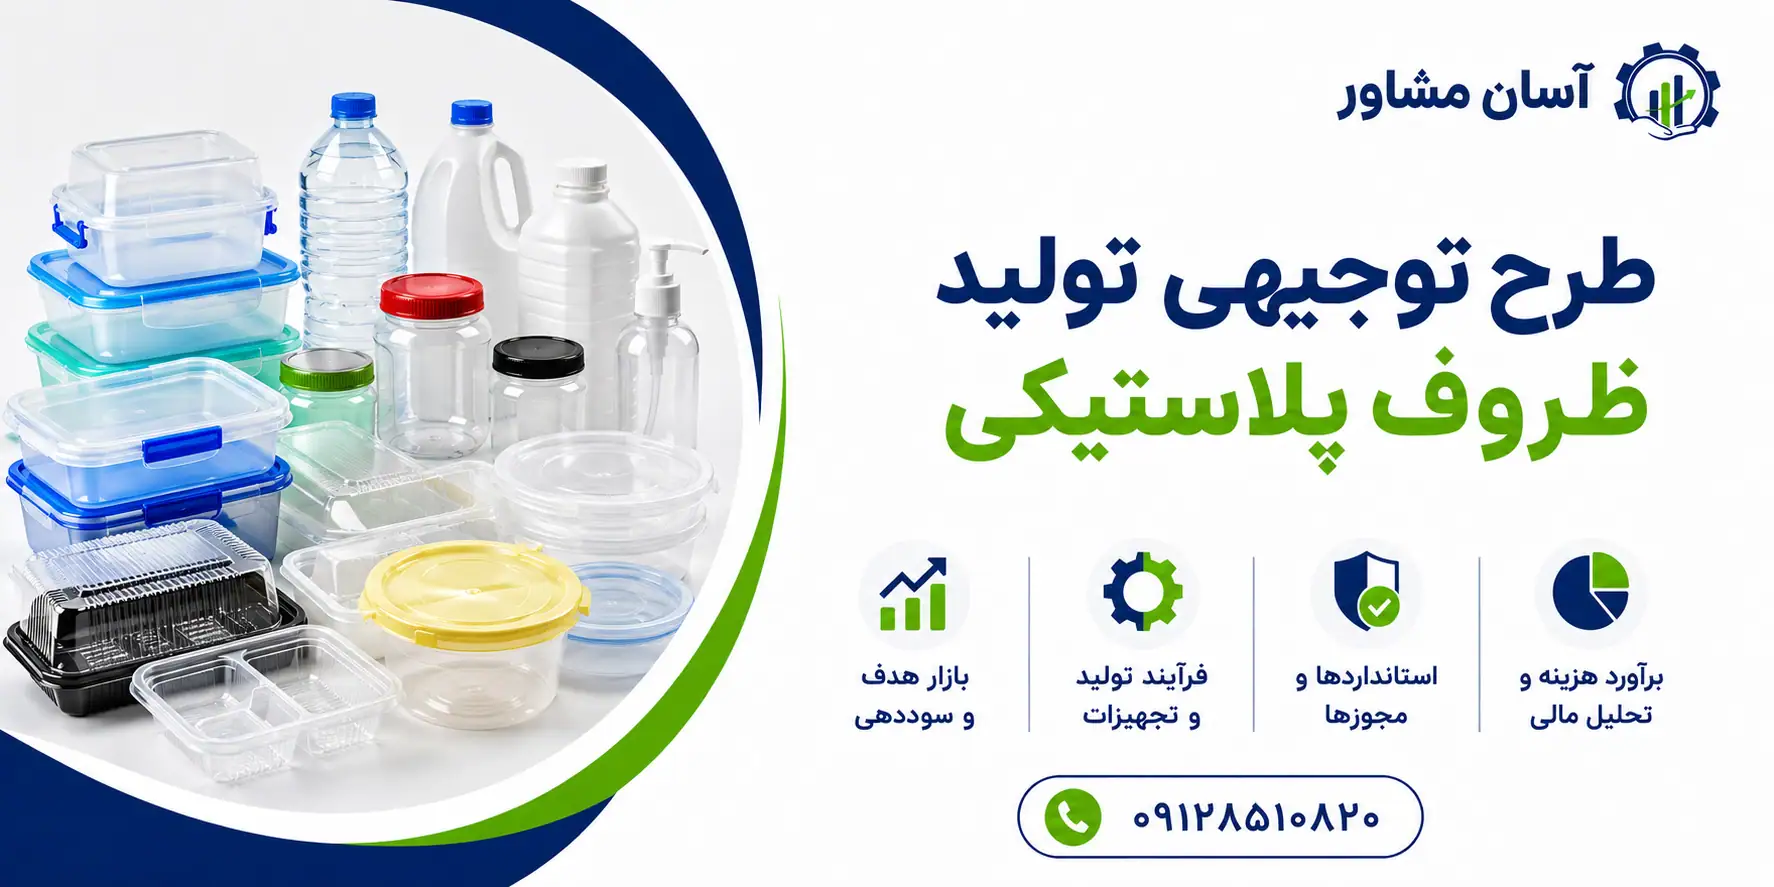
تولید ظروف پلاستیکی یک فعالیت واحد با یک فناوری ثابت نیست. ظرف نگهداری خانگی با دیواره ضخیم معمولا به دستگاه تزریق و قالب دقیق نیاز دارد، ظرف غذای کم عمق و سبک غالبا با اکستروژن ورق و ترموفرمینگ تولید می شود و بطری یا گالن توخالی به فناوری قالب گیری بادی وابسته است. تفاوت این مسیرها مستقیما بر مقدار سرمایه ثابت، وزن محصول، ضایعات، ظرفیت ساعتی، مصرف مواد اولیه و کیفیت مورد انتظار اثر می گذارد. بنابراین اولین تصمیم سرمایه گذار، انتخاب خانواده محصول و فناوری سازگار با آن است، نه خرید یک «دستگاه تولید ظروف پلاستیکی» بدون مشخصات.
در طرح توجیهی تولید ظروف پلاستیکی، طیف محصولات و روش های تولید معرفی می شود، اما برای حفظ سازگاری اعداد، محاسبات پیش امکان سنجی بر یک واحد تولید ظروف غذایی کم عمق از پلی پروپیلن (PP) بر پایه اکستروژن ورق و ترموفرمینگ انجام شده است. سناریوی مبنا یک خط ورق ۳۰۰ کیلوگرم در ساعت با ۲۸۰ روز کاری، دو شیفت هشت ساعته و اثربخشی ۸۵ درصد است که سالانه حدود ۸۴۰ تن ظرف سالم تولید می کند. تمام ارقام مالی به دلار آمریکا و در سطح فرض مطالعاتی سال ۱۴۰۵ / ۲۰۲۶ بیان می شوند، مگر آنکه منبع رسمی و سال دیگری تصریح شده باشد. نرخ های زمین، ساخت، مواد و فروش، استعلام بازار ایران نیستند و باید در مطالعات اختصاصی جایگزین شوند.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
طرح تولید ظروف پلاستیکی؛ انتخاب محصول و فناوری
ظروف پلاستیکی از نظر جنس، ضخامت، شکل، کاربرد و تعداد دفعات مصرف تفاوت دارند. ظرف یکبار مصرف خوراک آماده، جعبه چندبار مصرف آشپزخانه، بطری نوشیدنی، قوطی مواد شوینده و سطل صنعتی با وجود اشتراک در ماده پایه، یکسان تولید نمی شوند. پیش از تعیین ظرفیت باید وزن هر قطعه، حجم اسمی، ابعاد دهانه و کف، مقاومت حرارتی، مقاومت ضربه، قابلیت درب بندی و تماس احتمالی با غذا مشخص شود.
| خانواده محصول | پلیمرهای رایج | فناوری مناسب | معیار فنی تعیین کننده |
|---|---|---|---|
| ظرف غذای کم عمق، سینی، لیوان و درب سبک | PP، PET و گاهی PS | اکستروژن ورق + ترموفرمینگ | ضخامت ورق، کشش عمقی، یکنواختی دیواره و راندمان چیدمان قالب |
| ظرف نگهداری ضخیم، کاسه و جعبه چندبار مصرف | PP و PE | تزریق پلاستیک | تناژ گیره، سیکل تزریق، قالب چندحفره ای و زمان خنک کاری |
| بطری شفاف نوشیدنی | PET | تولید پریفرم + کشش بادی | وزن پریفرم، کیفیت دهانه، نسبت کشش و نفوذپذیری |
| گالن و بطری دسته دار | HDPE | اکستروژن بادی | توزیع ضخامت دیواره، پاریسون و آزمون نشتی |
| ظروف فومی خاص | PS یا مواد ویژه | اکستروژن فوم + شکل دهی | الزامات کاربرد، فرآیند فوم و محدودیت های محیط زیستی |
کدام فناوری برای کدام سفارش اقتصادی تر است؟
ترموفرمینگ زمانی مزیت دارد که قطعه دیواره نسبتا نازک، سطح گسترده و تیراژ بالا داشته باشد. در این روش بخشی از ورق به صورت شبکه باقیمانده پس از برش جدا می شود؛ پس نسبت سطح مفید به سطح ورق و قابلیت بازگرداندن ضایعات به فرآیند، متغیرهای اصلی اقتصاد خط هستند. تزریق برای قطعات دارای لبه ضخیم، قفل درب، دستگیره یا هندسه پیچیده بهتر است، ولی هزینه قالب، تناژ دستگاه و سیکل خنک کاری اهمیت بیشتری پیدا می کند. در قالب گیری بادی، کنترل ضخامت دیواره، آب بندی دهانه، نشتی و فشار هوای فرایندی معیارهای اصلی هستند. تفاوتی که در قیمت ماشین آلات مشاهده می شود اغلب از همین تفاوت کاربری ناشی است؛ هیچ قیمت واحدی را نمی توان به همه ظروف تعمیم داد.
در ارزیابی محصول غذایی، صرف آنکه یک پلیمر با عنوان «گرید غذایی» فروخته می شود کافی نیست. فرمولاسیون واقعی، مستربچ، شرایط تماس با غذای چرب یا اسیدی، دمای استفاده، زمان تماس و نتایج آزمون مهاجرت باید با هم انطباق داشته باشند.
مواد اولیه، انتخاب گرید و مدیریت ضایعات پلیمری
پلی پروپیلن برای بسیاری از ظروف غذای سبک به دلیل چگالی کم، قابلیت فرآوری و برخی ویژگی های حرارتی انتخاب می شود. با این حال PP هموپلیمر و کوپلیمر، گریدهای اکستروژن و تزریق و مواد دارای شاخص جریان مذاب متفاوت، رفتار یکسان ندارند. در تولید ورق ترموفرمینگ، پایداری مذاب، کنترل افتادگی ورق، مقاومت ضربه و قابلیت دوخت درب مهم است. PET در بسته بندی شفاف و نسبتا سخت مطلوب است، اما کنترل رطوبت و خشک کردن آن پیش از فرآوری اهمیت بالاتری دارد. پلی اتیلن، به ویژه HDPE، در ظروف بادی و برخی محصولات تزریقی کاربرد بیشتری دارد. PS و انواع فومی آن را نیز باید به تناسب مقررات و شرایط استفاده ارزیابی کرد.
مشخصات خرید مواد اولیه و افزودنی ها
برای هر محموله باید موارد زیر کنترل شوند:
- گرید و شرکت سازنده
- شاخص جریان مذاب (MFR یا MFI) مطابق روش مناسب
- دانسیته
- رنگ و میزان ژل یا آلودگی
- گواهی آنالیز
- شماره بچ
- مدارک مرتبط با کاربرد غذایی
رنگ، عامل هسته زا، آنتی استاتیک یا هر افزودنی دیگر باید سازگاری فنی و مجوز کاربرد مورد نظر داشته باشد. اضافه کردن مستربچ نامناسب ممکن است ضمن افزایش ظاهر نامطلوب، آزمون مهاجرت مواد را نیز تحت تاثیر قرار دهد.
در سناریوی نمونه، متوسط وزن یک ظرف سالم ۱۷ گرم فرض شده است؛ پس هر تن محصول تقریبا معادل ۵۸٬۸۲۴ ظرف است. این نسبت برای ظرف ۱۰ گرمی یا ۳۵ گرمی تغییر می کند و نمی توان ظرفیت کارخانه را بدون مشخص کردن وزن واحد به تعداد تبدیل کرد.
ضایعات داخلی با مواد بازیافتی پس از مصرف یکسان نیستند
در خط ترموفرمینگ، شبکه باقیمانده از پانچ و قطعات معیوب تمیز و قابل ردیابی می توانند تحت روش کنترل شده آسیاب شوند. این مواد با ضایعات جمع آوری شده از مصرف کننده، که ممکن است آلودگی ناشناخته و محدودیت تماس غذایی داشته باشند، تفاوت اساسی دارند. در مدل مبنا ۸۰ درصد شبکه برش و ۵۰ درصد قطعات مردود، پس از کنترل و در صورت مجاز بودن، به همان خط بازگردانده می شود. این نسبت ها فرض فرآیندی هستند، نه مجوز بهداشتی برای استفاده آزادانه از مواد بازیافتی. اگر محصول برای تماس غذایی تاییدیه چنین بازگردانی را نداشته باشد، ضریب بازیافت داخلی باید در مدل مالی کاهش یابد و نیاز خرید گرانول بالا رود.
فرآیند تولید ظروف پلاستیکی به روش اکستروژن و ترموفرمینگ
مسیر منتخب از گرانول PP آغاز می شود، در دستگاه ورق ساز به ورق پیوسته تبدیل می گردد، پس از گرم شدن مجدد در قالب چندحفره ای شکل می گیرد، پانچ و جدا می شود و بعد از کنترل کیفیت به بسته بندی می رسد. ضایعات تمیز به مسیر آماده سازی برمی گردند. در خط غیرپیوسته، ورق ساز و ترموفرمینگ به واسطه رول انبارشده از هم جدا می شوند؛ در خط پیوسته، کنترل سرعت و توقف دو دستگاه پیچیده تر است اما جابه جایی رول کاهش پیدا می کند.
مسیر عمومی مواد: پذیرش گرانول و افزودنی ← اختلاط و تغذیه کنترل شده ← ذوب و فیلتراسیون ← خروج ورق از دای تخت ← کالیبراسیون و خنک کاری ← گرم کردن و شکل دهی ترموفرمینگ ← برش و جمع آوری ← آزمون و بسته بندی. شبکه برش تاییدشده ← آسیاب و دوزینگ کنترل شده ← بازگشت محدود به تغذیه اکسترودر.
۱. پذیرش مواد، دوزینگ و آماده سازی خوراک
گرانول ورودی باید از نظر آلودگی، رطوبت غیرمعمول، یکنواختی رنگ و اسناد رهگیری کنترل شود. سیستم دوزینگ وزنی، نسبت گرانول نو، مستربچ و مواد بازگشتی را پایدارتر از اختلاط دستی نگه می دارد. برای PET خشک کردن دقیق متناسب با مشخصات گرید ضروری است؛ در PP نیز تمیزی و شرایط نگهداری مواد و مستربچ نباید نادیده گرفته شود. نسبت مواد بازگشتی به گونه ای تنظیم می شود که بوی نامطلوب، ذرات سیاه، تغییر MFR و افت استحکام پدید نیاید.
۲. ذوب در اکسترودر و تولید ورق یکنواخت
در اکسترودر، مارپیچ و سیلندر با پروفیل دمایی مناسب پلیمر را ذوب و همگن می کنند. مذاب از مجموعه فیلتر و دای تخت عبور کرده و میان غلتک های کالیبراسیون به ضخامت معین تبدیل می شود. دمای واقعی باید برای گرید خریداری شده، ویسکوزیته و تنظیم دستگاه اعتبارسنجی شود؛ کپی یک دمای ثابت برای تمام PPها می تواند باعث تخریب یا موج دار شدن ورق شود. تغییر ضخامت در عرض ورق، نوسان فشار مذاب و عیب دهانه دای مستقیما به تغییر وزن ظرف و کاهش قابلیت شکل دهی منجر می شود.
در نمونه بررسی شده، نرخ عملیاتی ورق ساز هنگام کار ۳۰۰ کیلوگرم در ساعت فرض می شود. این عدد توان نصب شده دستگاه نیست، بلکه نرخ تولید ورق سالم هنگام کار پایدار است؛ زمان تعویض فیلتر، تنظیم دستگاه، تغییر رنگ و توقفات در ضریب اثربخشی ۸۵ درصد منظور می شود. تولید بیشتر از این نرخ با افزایش سرعت مارپیچ، بدون بررسی ظرفیت خنک کاری، یکنواختی ضخامت یا تجهیزات پایین دستی، لزوما ممکن نیست.
۳. پیش گرم کردن ورق و شکل دهی در قالب
ورق در کوره ترموفرمینگ به پنجره مناسب شکل پذیری می رسد و سپس با خلأ، فشار هوا، حرکت مکانیکی قالب یا ترکیبی از آنها روی حفره های قالب شکل می گیرد. ضخامت دیواره در گوشه ها و نواحی کشیده شده یکسان نیست؛ هندسه قطعه، نسبت عمق به دهانه، دمای نقاط مختلف ورق و طراحی پلاگ می توانند آن را تغییر دهند. در PP به دلیل جمع شدگی هنگام سرد شدن و تغییر رفتار ورق با دما، لازم است پنجره فرآیندی در آزمون صنعتی تعیین شود.
برای کنترل ظرفیت، یک قالب ۱۶ حفره ای با ۱۵ سیکل در دقیقه و وزن نظری ۱۷ گرم در نظر گرفته می شود. ظرفیت نظری قطعات شکل گرفته برابر است با ۱۶ × ۱۵ × ۶۰ × ۰٫۰۱۷ = ۲۴۴٫۸ کیلوگرم در ساعت؛ در حالی که سهم مفید ۷۵ درصد از ورق ۳۰۰ کیلوگرمی، برابر ۲۲۵ کیلوگرم در ساعت است. بنابراین در این آرایش، ظرفیت وزنی قالب هنگام کار پایدار با نیاز ورق ساز سازگار است و گلوگاه اصلی مدل، ورق ساز است. این تطبیق باید برای وزن و هندسه محصول واقعی از نو محاسبه شود.
۴. پانچ، جداسازی، کنترل لبه و بسته بندی
خروجی قالب هنوز شبکه اتصال بین ظروف را دارد. برش باید بدون پلیسه، شکست لبه یا تغییر شکل دهانه باشد. مکانیسم چیدمان و شمارش، در بسیاری از کارخانه ها گلوگاهی پنهان است: اگر تفکیک و بسته بندی نتواند تعداد قطعات تولیدی در دقیقه را تحویل بگیرد، ماشین شکل دهی با سرعت اسمی کار نخواهد کرد. برای ظروف غذایی بسته بندی باید از آلودگی گرد و غبار و تماس غیرضروری دست جلوگیری کند؛ مشخصات کیسه و کارتن نیز بر اساس تعداد قطعه، مقاومت فشاری و شرایط حمل تعیین شود.
۵. کنترل ماده بازگشتی و ردیابی تولید
آسیاب شبکه برش باید از جریان مواد ناسازگار تفکیک شود و ذرات ریز و گرد و غبار پیش از دوزینگ کنترل شوند. ثبت شماره بچ گرانول، نسبت بازگشتی، زمان تولید، قالب، وزن قطعه و نتیجه آزمون اجازه می دهد یک محموله نامنطبق مشخص شود. استفاده چندباره و نامحدود از مواد بازگشتی، حتی اگر ظاهرا تمیز باشند، تصمیم درستی نیست؛ تعداد چرخه های حرارتی و کیفیت پلیمر باید تحت کنترل بماند.
ظرفیت اسمی، موازنه مواد و تعداد واقعی ظروف
یک اشتباه رایج، ضرب ظرفیت درج شده روی پلاک بزرگ ترین دستگاه در ۲۴ ساعت و ۳۶۵ روز است. در طرح نمونه، ۲۸۰ روز کاری × ۲ شیفت × ۸ ساعت = ۴۴۸۰ ساعت برنامه ریزی شده در سال است. اثربخشی کلی خط، شامل توقف، تنظیم و افت سرعت، ۸۵ درصد در نظر گرفته می شود. در نتیجه خروجی سالانه ورق ۳۰۰ × ۴۴۸۰ × ۰٫۸۵ = ۱٬۱۴۲٫۴ تن است؛ این عدد جرم ورق عبور کرده از دستگاه است و با جرم ظروف قابل فروش برابر نیست.
فرض می شود سهم ظرف شکل گرفته از جرم ورق ۷۵ درصد و سهم شبکه پانچ ۲۵ درصد باشد. بنابراین شکل دهی سالانه ۸۵۶٫۸ تن قطعه ایجاد می کند و ۲۸۵٫۶ تن شبکه جداشده خواهد داشت. اگر ۲ درصد قطعات شکل گرفته مردود شوند، جرم ظروف سالم برابر ۸۳۹٫۷ تن و قطعات مردود ۱۷٫۱ تن است. با وزن ۱۷ گرم به ازای هر ظرف، تولید سالم تقریبا ۴۹٫۴ میلیون عدد در سال خواهد بود؛ میانگین روز کاری نزدیک ۱۷۶ هزار ظرف و میانگین هر ساعت برنامه ریزی شده ۱۱ هزار ظرف است.
| جزء موازنه مواد در سناریوی مبنا | تن در سال | نوع داده |
|---|---|---|
| ورق خروجی اکسترودر، شامل مواد بازگشتی | ۱٬۱۴۲٫۴ | محاسبه از ظرفیت و اثربخشی |
| قطعات شکل گرفته قبل از رد کیفی | ۸۵۶٫۸ | سهم مفید فرضی ۷۵ درصد |
| ظروف سالم نهایی | ۸۳۹٫۷ | فرض مردودی ۲ درصد |
| شبکه باقیمانده برش | ۲۸۵٫۶ | فرض چیدمان قالب |
| بازگشت تاییدشده شبکه به فرایند | ۲۲۸٫۵ | فرض بازیافت داخلی ۸۰ درصد |
| بازگشت تاییدشده قطعات مردود | ۸٫۶ | فرض بازیافت داخلی ۵۰ درصد |
| خرید خالص گرانول جدید و افزودنی ها | ۹۰۵٫۴ | موازنه جرم پس از بازگشت داخلی |
| ضایعات خروجی از چرخه داخلی | ۶۵٫۷ | قابل فروش یا دفع مطابق کیفیت |
رابطه موازنه جرم این است: ۹۰۵٫۴ تن خوراک جدید = ۸۳۹٫۷ تن ظرف سالم + ۶۵٫۷ تن ضایعات خروجی از چرخه داخلی. ضایعاتی که دوباره در اکسترودر گردش می کنند نباید به عنوان خرید تازه یا تولید مضاعف شمرده شوند. نسبت خرید خالص مواد به محصول سالم در این مثال حدود ۱٫۰۷۸ تن به ازای یک تن ظرف سالم است. چنانچه بازگردانی داخلی مجاز نباشد، مصرف خرید جدید می تواند تا جرم ورق یعنی حدود ۱٬۱۴۲ تن افزایش یابد؛ بنابراین بررسی قابلیت استفاده از آسیاب تمیز، یک موضوع مالی تعیین کننده است.
با ضریب اثربخشی ثابت، ظرفیت نظری فروش محصول در صورت نبود توقف حدود ۹۸۸ تن در سال است، اما عدد عملیاتی مبنا ۸۴۰ تن است. در برآورد درآمد، همین تولید قابل تحویل مبنا قرار می گیرد، نه ظرفیت نظری حاصل از ۱۰۰ درصد دسترس پذیری تجهیزات. ظرفیت قرارداد فروش و موجودی محصول باید در مدل اجرایی جداگانه تعیین شود.
ماشین آلات خط تولید و معیار انتخاب تجهیزات
فروشندگان معمولا دستگاه ترموفرمینگ را مستقل از اکسترودر، قالب، آسیاب، چیلر و بسته بندی قیمت گذاری می کنند. ارزیابی فنی باید ابتدا حداکثر عرض و ضخامت ورق، توان شکل دهی، تعداد ایستگاه، ابعاد قالب و چرخه پایدار را بررسی کند و سپس ظرفیت انتقال، برش، جمع آوری و آسیاب به آن متصل شود. یک دستگاه چند ایستگاهی گران تر ممکن است با کاهش کار دستی و ضایعات توجیه شود، اما فقط در صورت وجود تیراژ مناسب محصول مشخص.
| تجهیز اصلی | وظیفه و معیار انتخاب | بودجه نمونه خط منتخب، دلار آمریکا |
|---|---|---|
| اکسترودر ورق PP به همراه دای و کلندر | تولید ۳۰۰ کیلوگرم ورق در ساعت، کنترل ضخامت و فشار مذاب | ۱۲۰٬۰۰۰ |
| ترموفرمینگ چند ایستگاهی | ظرفیت موثر دست کم ۲۲۵ کیلوگرم قطعه شکل گرفته در ساعت | ۱۴۰٬۰۰۰ |
| دو مجموعه قالب و ابزار پانچ | ابعاد دهانه، ۱۶ حفره نمونه، کیفیت لبه و قابلیت تعویض محصول | ۶۰٬۰۰۰ |
| دوزینگ، میکسر، آسیاب و انتقال مواد | جداسازی خوراک، رهگیری ضایعات و کنترل درصد بازگشتی | ۵۵٬۰۰۰ |
| شمارش، چیدمان و بسته بندی | جلوگیری از گلوگاه پایین دستی و آلودگی محصول | ۵۵٬۰۰۰ |
| تجهیزات آزمون و آزمایشگاه | وزن، ابعاد، آزمون مکانیکی و کنترل بچ | ۲۵٬۰۰۰ |
| تجهیزات جانبی فرایند و سرمایش | پشتیبانی فنی کارکرد پیوسته ماشین ها | ۸۰٬۰۰۰ |
| شبکه برق صنعتی و ابزار دقیق در محدوده طرح | توزیع و کنترل فنی تجهیزات | ۶۰٬۰۰۰ |
| لیفتراک و جابه جایی داخلی | انتقال رول، مواد و کارتن | ۳۰٬۰۰۰ |
| جمع تجهیزات و اقلام مستقیم | فرض بودجه ۲۰۲۶، نه پیش فاکتور فروشنده | ۶۲۵٬۰۰۰ |
برای مقایسه با قیمت های پیشنهادی تجهیزات، یک آگهی فروش اکسترودر ورق PP قیمت ۷۵ هزار دلار و یک آگهی ترموفرمینگ صنعتی بازه ۵۰ تا ۹۰ هزار دلار را درج کرده اند؛ در همان مجموعه آگهی های ترموفرمینگ، نمونه های بیش از ۲۰۰ هزار دلار نیز دیده می شود. این ارقام قیمت های اعلامی فروشندگان در صفحات مشاهده شده در مهر ۱۴۰۵ هستند، نه قیمت معامله قطعی، استعلام رسمی یا بازه قابل تعمیم به همه خطوط. (منبع: آگهی فنی و قیمت اکسترودر ورق PP شرکت Wylong)؛ (منبع: آگهی فنی و قیمت ترموفرمینگ شرکت Rayburn). این قیمت ها قابل جمع مستقیم برای رسیدن به بهای خط نصب شده نیستند؛ مشخصات فنی، نوع قرارداد، قالب، خدمات و کشور مبدا تفاوت دارند. بودجه ۱۲۰ و ۱۴۰ هزار دلاری جدول، فرض مطالعاتی برای تجهیزات منتخب است، نه قیمت قطعی بازار.
پیش از سفارش باید موارد زیر دریافت یا بررسی شوند:
- برگه فنی برای محصول مرجع ۱۷ گرمی
- درصد تضمین شده ضایعات
- سرعت تحت آزمون پذیرش کارخانه (FAT)
- توان نصب شده
- هوای فشرده و سرمایش مورد نیاز دستگاه خاص
- فهرست قطعات یدکی
- نقشه قالب
- سرویس محلی و شرایط راه اندازی
ظرفیت تضمینی باید بر اساس کیلوگرم یا عدد ظرف سالم در ساعت باشد، نه صرفا سیکل خالی دستگاه. تفاوت خطوط ساخت ایران و تجهیزات وارداتی نیز باید بر اساس کیفیت قالب، سیستم کنترل، گارانتی، تامین قطعه و هزینه کل مالکیت سنجیده شود؛ عنوان کشور سازنده به تنهایی معیار عملکرد نیست.
کنترل کیفیت، ایمنی تماس غذایی و عمر مصرف ظرف
در خط ظروف غذایی، کیفیت را نباید تنها به ظاهر براق یا شفاف خلاصه کرد. پرونده محصول باید شامل نقشه ابعادی، تلرانس وزن، ضخامت دیواره و کف، آزمون مقاومت در چیدمان، مقاومت درب بندی و نشتی در صورت کاربرد، و نتایج سازگاری ماده با شرایط واقعی تماس غذایی باشد. برای هر سفارش باید مشخص شود ظرف با غذای سرد، داغ، چرب، اسیدی یا غذای نیازمند گرم کردن تماس پیدا می کند و این تماس چه مدت ادامه می یابد.
کنترل های فرآیندی و آزمون محصول
در شروع هر شیفت و پس از تغییر بچ، وزن چند نمونه از حفره های مختلف، شکل لبه و ضخامت نقاط بحرانی کنترل شود. به عنوان مثال، تغییر میانگین وزن ۱۷ به ۱۸ گرم، با ثابت بودن تعداد ظروف، مصرف رزین به ازای هر میلیون ظرف را از ۱۷ به ۱۸ تن افزایش می دهد؛ یعنی افزایش تقریبی ۵٫۹ درصدی مصرف ماده. پایش جداگانه حفره ها می تواند نشان دهد افت ضخامت یا پلیسه مربوط به کدام بخش قالب است. شاخص های روزانه شامل ضایعات برش، درصد مردودی، زمان توقف، نرخ تولید سالم و نتیجه شکایت فنی مرتبط با بچ هستند.
برای ظروف در تماس با غذا، چارچوب هایی مانند مقررات اتحادیه اروپا ۱۰/۲۰۱۱ و اصلاحیه 2025/351 یا ضوابط مرتبط FDA، از جمله 21 CFR 177.1520 برای پلیمرهای الفینی، نمونه های مرجع فنی هستند. این اسناد به معنی تایید خودکار محصول تولیدی در ایران نیستند و باید همزمان با الزامات قانونی سازمان های متولی در ایران و کشور مقصد بررسی شوند. در صادرات به اتحادیه اروپا، موضوع مواد بازیافتی تحت مقررات ویژه EU 2022/1616 نیز اهمیت دارد. گواهی عمومی فروشنده رزین جای آزمون محصول نهایی و اظهار انطباق معتبر را نمی گیرد. (منبع: اتحادیه اروپا، متن تلفیقی مقررات مواد پلاستیکی در تماس با غذا، ۱۰/۲۰۱۱، ویرایش ژوئیه ۲۰۲۶؛ منبع: اتحادیه اروپا، مقررات مواد پلاستیکی بازیافتی در تماس با غذا، ۲۰۲۲/۱۶۱۶)؛ (منبع: مقررات رسمی FDA آمریکا، پلیمرهای الفینی ۲۱ CFR ۱۷۷.۱۵۲۰).
بسته بندی، انبارداری و ادعای ماندگاری
ظروف پلاستیکی عموما مانند مواد غذایی تاریخ انقضای واحد ندارند؛ با این حال تابش فرابنفش، گرما، گرد و غبار، فشار چیدمان و مهاجرت احتمالی مواد در شرایط نامناسب می توانند کارکرد آنها را کاهش دهند. زمان نگهداری قابل قبول باید با آزمون پایداری محصول، شرایط انبار و الزامات خریدار مشخص شود. روی کارتن حداقل نام محصول، تعداد، وزن، شماره بچ، تاریخ تولید و شرایط نگهداری ثبت شود. هر ادعای «قابل استفاده مجدد»، «مناسب مایکروویو» یا «سازگار با محیط زیست» نیاز به مستندات اختصاصی دارد.
معرفی کد آیسیک و کد محصول ظروف پلاستیکی
طبقه بندی بین المللی فعالیت اقتصادی برای تولید محصولات پلاستیکی در ISIC Rev.۴، کلاس ۲۲۲۰ تحت عنوان «ساخت محصولات پلاستیکی» است. شرح این کلاس در سازمان ملل صراحتا شامل تولید ظروف بسته بندی، بطری ها، جعبه ها و همچنین ظروف سفره و آشپزخانه پلاستیکی می شود. این کد فعالیت اقتصادی است و نباید با کد محصول خاص، کد تعرفه گمرکی یا کد یک گرید ماده اولیه اشتباه گرفته شود.
در سامانه های صنعتی ایران ممکن است شناسه فعالیت و ردیف محصول بر اساس ویرایش طبقه بندی و عنوان دقیق کالا متفاوت باشد. از این رو کد محصول صنعتی ملی مشخص و تاییدشده برای تمام انواع ظروف پلاستیکی قابل اعلام نیست؛ کد نهایی باید پس از تعیین نام محصول، ماده و فناوری، از فهرست معتبر وزارت صمت یا مرجع مجوز مربوط استخراج و در جواز تاسیس ثبت شود. نوشتن یک عدد بدون تطبیق با عنوان محصول می تواند موجب خطا در ظرفیت مندرج در مجوز و آمار تولید شود. (منبع: سازمان ملل، طبقه بندی بین المللی فعالیت های اقتصادی ISIC، کلاس ۲۲۲۰).
کد تعرفه گمرکی و HS Code ظروف پلاستیکی
در آمار تجارت جهانی، ظروف سفره و آشپزخانه پلاستیکی در سطح شش رقمی غالبا با HS 392410 شناخته می شوند. اما همه «ظروف پلاستیکی» زیر این ردیف قرار نمی گیرند. ظروف مخصوص بسته بندی و حمل کالا می توانند به ردیف هایی از فصل 3923 تعلق داشته باشند؛ برای نمونه 392310 برای بعضی جعبه ها و محفظه ها، 392330 برای بعضی بطری ها و ظروف مشابه و 392390 برای اقلام بسته بندی دیگر مطرح می شود. تشخیص دقیق تابع ماهیت و کاربرد کالای واقعی و قواعد طبقه بندی تعرفه است.
| کد HS در سطح شش رقم | دامنه کلی کالا | محدودیت کاربرد در تحلیل بازار |
|---|---|---|
| 392410 | ظروف سفره و آشپزخانه پلاستیکی | ترکیبی از محصولات یکبار مصرف و چندبار مصرف؛ نه فقط ترموفرمینگ |
| 392310 | جعبه و محفظه پلاستیکی برای بسته بندی یا حمل | برای تمام ظروف غذا به طور خودکار قابل استفاده نیست |
| 392330 | بطری، فلاسک و ظروف مشابه پلاستیکی | بیشتر مناسب گروه بطری و محفظه توخالی |
| 392390 | سایر اقلام پلاستیکی بسته بندی یا حمل | زیرردیف باقیمانده که به شرح دقیق کالا وابسته است |
طبقه بندی شش رقمی بین المللی با ردیف هشت یا ده رقمی تعرفه ملی ایران، نرخ حقوق ورودی و الزامات استاندارد الزاما یکسان نیست. برای صادرات یا واردات تجهیزات و محصول، شرح فنی، تصویر، ابعاد و کاربرد باید با نسخه اجرایی کتاب مقررات صادرات و واردات و نظر گمرک تطبیق داده شود. آمار ردیف ۳۹۲۴۱۰ برای ارزیابی جهت کلی صادرات مفید است، ولی اندازه بازار ظرف ۱۷ گرمی PP را مستقلا نشان نمی دهد. (منبع: سازمان ملل، فهرست کدهای تعرفه کالاهای پلاستیکی بسته بندی در ردیف ۳۹۲۳).
بازار ظروف پلاستیکی ایران و فرصت تجارت خارجی
برای سنجش بازار باید بین آمار تولید داخلی، صادرات کالای نهایی، مصرف انواع ظروف و بازار محصول منتخب تفاوت قائل شد. دستیابی به تعداد واحدهای فعال، ظرفیت نصب شده و تولید واقعی همه تولیدکنندگان ظروف پلاستیکی به داده تلفیقی رسمی و تفکیک دقیق محصول نیاز دارد.
صادرات قابل مشاهده در داده های WITS
داده های گزارشگر ایران در پایگاه WITS/UN Comtrade برای HS ۳۹۲۴۱۰ نشان می دهد ارزش صادرات از ۹۱٫۷ میلیون دلار در ۲۰۲۱ به ۱۱۰٫۹ میلیون دلار در ۲۰۲۲ و ۱۱۷٫۱ میلیون دلار در ۲۰۲۳ رسیده است. وزن متناظر به ترتیب حدود ۶۷٫۳، ۸۱٫۸ و ۸۸٫۲ هزار تن بوده است. این ارقام تاریخی هستند، نه پیش بینی سال ۱۴۰۵ و نه فقط صادرات ظروف یکبار مصرف. متوسط ارزش صادرات گزارش شده در ۲۰۲۳ حدود ۱٫۳۳ دلار برای هر کیلوگرم به دست می آید؛ این میانگین برای مجموعه متنوعی از محصولات است و نباید به عنوان قیمت فروش کارخانه فرضی در این مقاله استفاده شود.
| سال میلادی | ارزش صادرات ایران، میلیون دلار | وزن صادرات، هزار تن | منبع و پوشش |
|---|---|---|---|
| ۲۰۲۱ | ۹۱٫۷ | ۶۷٫۳ | WITS، HS ۳۹۲۴۱۰، گزارشگر ایران |
| ۲۰۲۲ | ۱۱۰٫۹ | ۸۱٫۸ | WITS، HS ۳۹۲۴۱۰، گزارشگر ایران |
| ۲۰۲۳ | ۱۱۷٫۱ | ۸۸٫۲ | WITS، HS ۳۹۲۴۱۰، گزارشگر ایران |
داده های تاریخی جدول از گزارش های سالانه بانک جهانی استخراج شده اند: (منبع: WITS، صادرات ظروف پلاستیکی ایران در سال ۲۰۲۱؛ منبع: WITS، صادرات ظروف پلاستیکی ایران در سال ۲۰۲۲؛ منبع: WITS، صادرات ظروف پلاستیکی ایران در سال ۲۰۲۳).
در سال ۲۰۲۳، عراق حدود ۹۶ میلیون دلار از صادرات ثبت شده این ردیف را به خود اختصاص داده و پس از آن افغانستان با ۶٫۸ میلیون دلار، عمان با ۳٫۹ میلیون دلار، آذربایجان با ۲٫۸ میلیون دلار و ترکمنستان با ۱٫۵ میلیون دلار ثبت شده اند. این تمرکز جغرافیایی به معنی آن نیست که هر کارخانه جدید بتواند سهمی از این ارقام را بدون بررسی استاندارد محصول و الزامات ورود مقصد کسب کند.
واردات، اختلاف آمار و محدودیت محاسبه تقاضای ظاهری
در همان پایگاه، گزارش مستقیم ایران برای واردات ردیف ۳۹۲۴۱۰ در ۲۰۲۳ تنها ۵٫۳۶ هزار دلار و حدود ۴۱٫۹ تن نشان می دهد؛ در حالی که گزارش صادرات برخی شرکای تجاری به مقصد ایران برای همین ردیف، به ویژه چین و ترکیه، مقادیر بسیار بالاتری را منعکس می کند. اختلاف ممکن است از پوشش گزارش، مناطق آزاد، زمان ثبت، طبقه بندی یا تفاوت آمار آینه ای ناشی شده باشد، اما بدون بررسی داده خام گمرکی نمی توان یک علت را قطعی دانست. بنابراین این مقاله از چنین داده های ناسازگاری برای ساخت عدد ظاهرا دقیق «اندازه بازار داخلی» استفاده نمی کند. (منبع: WITS، واردات گزارش شده ایران در سال ۲۰۲۳؛ منبع: WITS، صادرات شرکای تجاری به مقصد ایران در سال ۲۰۲۳).
از نظر نظری، مصرف ظاهری = تولید داخلی + واردات – صادرات است؛ اما تا زمانی که آمار تولید برای همان تعریف کالا و واردات سازگار در اختیار نباشد، خروجی این رابطه معتبر نیست. برای مطالعه اختصاصی باید تعداد واحدهای فعال، مصرف واقعی رزین در این کاربرد، ظرفیت ماشین ها، تولید فروش رفته، واردات طبقه بندی شده و داده گمرکی جدید با دامنه کالایی مشخص گردآوری شود.
ملاحظات صادرات محصول منتخب
ظروف کم وزن و حجیم ممکن است پیش از رسیدن به محدودیت وزنی کامیون، فضای بارگیری را پر کنند. بنابراین در ارزیابی صادرات باید تعداد ظرف در کارتن، امکان تو در تو قرار گرفتن، پایداری بارچینی، وزن ناخالص هر پالت و کیفیت لبه در حمل طولانی آزمون شود. برای بازارهای غذایی، مدارک تماس با غذا و وضعیت مواد بازگشتی، چاپ یا لیبل و مستندات بچ ممکن است هزینه آماده سازی کالا را افزایش دهند. تحلیل صادرات باید بر پایه نمونه تاییدشده و هزینه تحویل مقصد باشد، نه تنها ارزش آماری صادرات ملی.
زمین، ساختمان و جانمایی کارخانه تولید ظروف پلاستیکی
برای سناریوی یک خط اکستروژن و ترموفرمینگ با ظرفیت حدود ۸۴۰ تن ظرف سالم در سال، زمین حدود ۲۴۰۰ مترمربع و زیربنای سرپوشیده نزدیک ۱۲۰۰ مترمربع به عنوان فرض مهندسی اولیه در نظر گرفته می شود. این مساحت شامل حدود ۶۰۰ مترمربع فضای تولید و سرویس خط، ۲۵۰ مترمربع انبار مواد و مواد بازگشتی، ۲۲۰ مترمربع انبار محصول و حدود ۱۳۰ مترمربع اداری، آزمایشگاه و خدمات است. ارقام بخش های ساختمان صرفا برای بررسی جانمایی هستند و بدون نقشه کارخانه، الزامات شهرک صنعتی و مسیر تردد قطعی نیستند.
به دلیل حجم بالای بسته های ظروف، انبار محصول ممکن است زودتر از انبار رزین به محدودیت حجمی برسد. ارتفاع مفید ساختمان، دهانه ستون ها، فضای تعویض دای و بیرون آوردن مارپیچ، مسیر جابه جایی رول و قالب، جداسازی ناحیه گردوغبار آسیاب از بسته بندی محصول غذایی و تردد لیفتراک باید پیش از خرید ساختمان بررسی شوند. در محوطه باقیمانده، مسیر بارگیری، ایمنی حریق، محل موقت ضایعات و امکان توسعه خط دوم پیش بینی می شود. سرمایه گذار نباید صرف داشتن زمین به ابعاد کافی را معادل امکان استقرار خط بداند.
بودجه سناریو برای زمین ۶۵ دلار به ازای هر مترمربع و برای زیربنای ساختمانی ۲۵۰ دلار به ازای هر مترمربع را صرفا به عنوان فرض مدل مالی در نظر می گیرد؛ در نتیجه ارزش فرضی زمین ۱۵۶ هزار دلار و ساختمان ۳۰۰ هزار دلار است. این ارقام نرخ رسمی شهرک های صنعتی ایران یا برآورد قیمت در استان مشخص نیستند و باید با محل دقیق و شرایط واگذاری زمین جایگزین شوند.
نیروی انسانی و سازماندهی بهره برداری
برای دو شیفت در روز و یک خط نیمه خودکار تا خودکار، حدود ۲۳ نفر برای مرحله بهره برداری پایدار فرض می شود. ترکیب نمونه نیروی انسانی شامل موارد زیر است:
- حدود ۱۲ نفر اپراتور ورق سازی، ترموفرمینگ، بسته بندی و کنترل خط در دو شیفت
- ۳ نفر کنترل کیفیت و آزمایشگاه
- ۲ نفر تعمیرات
- ۲ نفر انبار و حمل داخلی
- ۴ نفر مدیریت، برنامه ریزی، خرید و امور اداری
تعداد واقعی با سطح اتوماسیون بسته بندی، نوع قرارداد تعمیرات و نقش نیروی خدماتی تغییر خواهد کرد.
نکته عملی این است که نیروی کمتر لزوما هزینه کمتر ایجاد نمی کند. اگر سیستم جمع آوری و بسته بندی خودکار نصب نشود، تعداد نیروهای پایین دستی، خطای شمارش و توقف فرمینگ بیشتر می شود. از سوی دیگر، حضور تعمیرکار ماهر در زمان توقف اکسترودر با دای گرم از زیان ضایعات و خواب تولید جلوگیری می کند. برای مدل مالی نمونه، متوسط هزینه سالانه معادل ۸ هزار دلار به ازای هر نفر با احتساب مزایا فرض شده و بودجه کل دستمزد و مزایا حدود ۱۸۴ هزار دلار است؛ این رقم تنها فرض ارزی برای سناریو است، نه حقوق رسمی یا میانگین بازار کار ایران.
مجوز تولید، الزامات محیط زیستی و مدیریت ایمنی
مسیر اجرایی معمولا با تعیین عنوان دقیق محصول و فناوری، بررسی امکان استقرار محل، ثبت درخواست جواز تاسیس از درگاه های مرتبط صنعتی و پس از احداث، پیگیری پروانه بهره برداری دنبال می شود. برای ظروف در تماس با غذا، الزامات سازمان ملی استاندارد، سازمان غذا و دارو و سایر نهادهای ذی ربط باید به طور موردی استعلام شوند؛ متناسب با نوع محصول و کاربرد، مدارک مواد اولیه، آزمون محصول و مجوزهای بهداشتی ممکن است لازم باشد. از نام یک استاندارد خارجی یا شماره استاندارد بدون کنترل نسخه ملی نمی توان نتیجه گرفت که تمام مجوزهای داخلی تامین شده اند.
در واحد منتخب، چالش محیط زیستی اصلی مدیریت ضایعات پلیمری تمیز و مواد غیرقابل بازگشت، جلوگیری از رهاسازی گردوغبار آسیاب و ساماندهی پسماندهای بسته بندی است. استفاده از پلاستیک بازیافتی پس از مصرف برای تماس با غذا باید فقط در محدوده روش ها و تاییدیه های مجاز بررسی شود. تجهیزات داغ، غلطک های گردان، قالب و پرس، تیغه های برش و محل تعویض فیلتر مذاب نقاط خطر فنی هستند؛ حفاظ، قفل ایمنی، روش توقف اضطراری، قطع و قفل انرژی، آموزش کار با مذاب و پیشگیری از حریق باید در طراحی و راه اندازی لحاظ شود.
ادعای «زیست تخریب پذیر»، «تجزیه پذیر در طبیعت» یا «قابل بازیافت در همه شرایط» بدون آزمون و مستندات قانونی معتبر، مناسب برچسب گذاری نیست. قابلیت بازیافت فنی یک ماده با وجود زیرساخت واقعی جمع آوری و بازیافت آن در بازار یکسان نیست. در ارزیابی ریسک باید مقررات احتمالی محدودکننده برخی کاربردهای یکبار مصرف و تغییر الزامات تماس غذایی کشور مقصد نیز پایش شوند.
پیش بینی وضعیت سرمایه گذاری طرح توجیهی تولید ظروف پلاستیکی
برای تبدیل شرح فنی به اعداد مالی، سناریوی واحد انتخاب شده است: یک خط PP با تولید ورق هنگام کار ۳۰۰ کیلوگرم در ساعت، اثربخشی ۸۵ درصد، ۲۸۰ روز کاری و تولید ۸۳۹٫۷ تن ظرف سالم در سال. این خط برای محصول متوسط ۱۷ گرمی تقریبا ۴۹٫۴ میلیون ظرف تولید می کند. تمامی مبالغ این بخش هزار دلار آمریکا به ارزش فرضی اکتبر ۲۰۲۶ هستند.
بودجه خرید ماشین آلات و سرمایه ثابت
اقلام مستقیم ماشین آلات و قالب که در بخش تجهیزات تشریح شدند، جمعا ۶۲۵ هزار دلار بودجه دارند. به این مبلغ ۱۰۰ هزار دلار برای حمل، بیمه، ورود، جابه جایی و نصب و راه اندازی مرتبط با تجهیزات فرض می شود. برای محوطه و آماده سازی محل ۷۵ هزار دلار، برای ساختمان ۳۰۰ هزار دلار، برای خدمات مهندسی، آموزش و مخارج پیش از بهره برداری ۶۰ هزار دلار و برای پیش بینی نشده ۱۱۶ هزار دلار در نظر گرفته می شود. بنابراین سرمایه ثابت بدون زمین حدود ۱ میلیون و ۲۷۶ هزار دلار محاسبه می شود.
چنانچه زمین ۲۴۰۰ مترمربعی با ارزش فرضی ۱۵۶ هزار دلار به بودجه افزوده شود، سرمایه ثابت با زمین حدود ۱ میلیون و ۴۳۲ هزار دلار خواهد بود. هزینه مالی دوره ساخت، مالیات های احتمالی، هزینه تامین ارز یا توسعه زیرساخت خارج از سایت می توانند این برآورد را تغییر دهند و در مطالعه واقعی باید جداگانه محاسبه شوند. سهم ماشین آلات مستقیم در سرمایه ثابت بدون زمین نزدیک ۴۹ درصد است؛ بنابراین برابر دانستن قیمت دستگاه ترموفرمینگ با سرمایه ثابت کارخانه خطای بزرگی خواهد بود.
سرمایه در گردش مبتنی بر چرخه عملیاتی
در مدل، خرید تازه مواد تقریبا ۹۰۵ تن در سال است. با قیمت فرضی ۱۲۰۰ دلار به ازای هر تن PP و افزودنی های متناظر، هزینه خرید ماده نو حدود ۱ میلیون و ۸۶ هزار دلار در سال می شود. موجودی معادل دو ماه ماده اولیه حدود ۱۸۱ هزار دلار منابع می طلبد. موجودی یک ماه بسته بندی حدود ۸ هزار دلار، موجودی کالای ساخته شده معادل حدود ۲۰ روز هزینه تولید ۱۱۶ هزار دلار و مطالبات معادل ۳۰ روز فروش ۱۵۹ هزار دلار فرض شده است. برای کالای در جریان ساخت و نقدینگی عملیاتی نیز به ترتیب حدود ۲۵ هزار و ۶۵ هزار دلار منظور می شود.
اگر اعتبار تامین کنندگان مواد معادل ۳۰ روز خرید حدود ۸۹ هزار دلار در دسترس باشد، از نیاز مالی کسر می شود و سرمایه در گردش خالص به حدود ۴۶۵ هزار دلار می رسد. این محاسبه به صورت موجودی ماده + بسته بندی + کالای ساخته شده + مطالبات + کالای در جریان ساخت + ذخیره نقدی – بدهی تجاری انجام شده و برخلاف روش «درصد ثابتی از سرمایه ثابت»، به فرض های واقعی چرخه عملیات متصل است. در صورت پیش پرداخت مواد یا طولانی شدن وصول مطالبات، نیاز نقدینگی افزایش می یابد؛ برای خریدهای وارداتی، زمان تامین، حداقل مقدار سفارش و هزینه ارزی باید به طور مستقل به مدل افزوده شود.
سرمایه گذاری اولیه و اجزای بهای تمام شده
با جمع سرمایه ثابت دارای زمین ۱٫۴۳۲ میلیون دلار و سرمایه در گردش ۰٫۴۶۵ میلیون دلار، سرمایه گذاری اولیه سناریوی مبنا حدود ۱٫۸۹۷ میلیون دلار به دست می آید. این رقم برای انتخاب فناوری و بررسی توان مالی سرمایه گذار مفید است، اما با توجه به عدم قطعیت قیمت تجهیزات، محل زمین و شرایط تامین مواد، ارائه یک بازه مطالعاتی حدود ۱٫۶ تا ۲٫۳ میلیون دلار برای ارزیابی اولیه محتاطانه تر است؛ این بازه ادعای قیمت قطعی بازار نیست.
در سناریو، قیمت فروش متوسط محصول سالم ۲۳۰۰ دلار به ازای هر تن فرض شده و فروش سالانه برای ۸۳۹٫۷ تن محصول سالم قابل تحویل حدود ۱ میلیون و ۹۳۱ هزار دلار است. این رقم قیمت قرارداد قطعی یا آمار بازار نیست. هزینه خرید خالص پلیمر و افزودنی ۱٫۰۸۶ میلیون دلار، بسته بندی حدود ۱۰۱ هزار دلار، حمل و جابه جایی مربوط به عملیات حدود ۷۰ هزار دلار، هزینه سالانه نیروی انسانی حدود ۱۸۴ هزار دلار، برآورد هزینه انرژی مصرفی در مدل مالی حدود ۸۰ هزار دلار، تعمیرات ۲۵ هزار دلار و سایر هزینه های عمومی عملیاتی ۷۵ هزار دلار فرض شده است. مجموع این مخارج نقدی تقریبا ۱٫۶۲۱ میلیون دلار و مازاد عملیاتی پیش از استهلاک، هزینه مالی و مالیات حدود ۳۱۰ هزار دلار در سال است.
این مازاد سود خالص نیست و نباید معادل جریان نقد آزاد سرمایه گذار دانسته شود. در صورت منظور کردن استهلاک، هزینه تامین مالی، مالیات، تغییر سرمایه در گردش و مخارج جایگزینی قالب، نتیجه اقتصادی متفاوت خواهد بود. در این مرحله محاسبه IRR و NPV قطعی انجام نمی شود، زیرا نرخ تنزیل معتبر برای سرمایه گذار، ساختار تامین مالی، تاریخ دقیق مخارج، مالیات واقعی، عمر اقتصادی تجهیزات و سرمایه گذاری جایگزین هنوز مشخص نیست. درج یک درصد ساختگی برای این شاخص ها دقت ظاهری ایجاد می کند، نه قابلیت دفاع.
شاخص های اصلی سناریوی واحد برای تصمیم سرمایه گذار
| شاخص | مقدار سناریوی مبنا | مبنای عدد |
|---|---|---|
| محصول و فناوری | ظروف غذایی سبک PP؛ اکستروژن ورق و ترموفرمینگ | انتخاب مطالعاتی |
| ظرفیت ورق ساز هنگام کار | ۳۰۰ کیلوگرم در ساعت | فرض فنی |
| برنامه کار | ۲۸۰ روز، ۲ شیفت ۸ ساعته | فرض اجرایی |
| اثربخشی کلی خط | ۸۵ درصد | فرض مطالعاتی |
| ورق تولیدی سالانه با چرخش داخلی | ۱٬۱۴۲ تن | محاسبه |
| محصول سالم سالانه | ۸۴۰ تن، حدود ۴۹٫۴ میلیون عدد | محاسبه با ۱۷ گرم در قطعه |
| خرید ماده تازه سالانه | ۹۰۵ تن | موازنه مواد |
| زمین و زیربنای سرپوشیده | ۲۴۰۰ و ۱۲۰۰ مترمربع | برآورد مهندسی |
| اشتغال پایدار | حدود ۲۳ نفر | فرض سازمانی |
| ماشین آلات و اقلام مستقیم | ۶۲۵ هزار دلار | بودجه نمونه |
| سرمایه ثابت بدون زمین | ۱٫۲۷۶ میلیون دلار | جمع اقلام بودجه |
| سرمایه ثابت با زمین | ۱٫۴۳۲ میلیون دلار | فرض قیمت زمین |
| سرمایه در گردش | ۴۶۵ هزار دلار | چرخه موجودی و مطالبات |
| سرمایه گذاری اولیه | ۱٫۸۹۷ میلیون دلار | سرمایه ثابت + در گردش |
| فروش سالانه در وضعیت پایدار | ۱٫۹۳۱ میلیون دلار | ۸۴۰ تن × ۲۳۰۰ دلار |
برای تصمیم مرحله بعد باید ابتدا مشخصات محصول و حداقل سفارش اقتصادی تعیین، سپس آزمون قالب و ورق با ماده واقعی انجام، از تامین کنندگان هم تراز پیش فاکتور دریافت و طرح جانمایی کارخانه در شهرک صنعتی منتخب تهیه شود. تا پیش از مشخص شدن این چهار ورودی، تغییر کوچک در وزن ظرف یا بازده برش می تواند به جابه جایی قابل توجه در مصرف ماده و سرمایه در گردش منجر شود. نتیجه مثبت برآورد نمونه، تضمین سودآوری پروژه واقعی نیست.
ریسک های کلیدی و معیار ورود به مطالعات اختصاصی
در تولید ظروف سبک، سه ریسک فنی به هم وابسته اند: وزن قطعه بیش از طراحی، چیدمان نامناسب قالب و افت سرعت پایدار ترموفرمینگ. برای مثال، اگر وزن محصول به جای ۱۷ گرم در همان تعداد سفارش به ۱۸ گرم افزایش یابد، نیاز پلیمر حدود ۵٫۹ درصد بیشتر می شود. کاهش سهم مفید ورق از ۷۵ به ۷۰ درصد نیز مستقیما ظرفیت سالم و مقدار شبکه باقیمانده را تغییر می دهد. بنابراین نمونه سازی و اندازه گیری راندمان واقعی روی قالب پیشنهادی باید پیش از تثبیت مدل هزینه انجام شود.
در سمت تامین، تغییر گرید رزین، ورود مستربچ بدون مستندات بهداشتی، محدودیت بازگشت ضایعات به محصول غذایی و نبود قطعات یدکی ماشین می توانند عملکرد فرض شده در بودجه را بر هم بزنند. برای محصول نهایی نیز تغییر ضوابط بسته بندی مواد غذایی یا مقررات برخی اقلام یکبار مصرف ممکن است ضرورت طراحی محصول جایگزین را ایجاد کند. چنانچه کارخانه قصد تولید همزمان PP و PET داشته باشد، نباید صرف عبارت «چندمنظوره» در کاتالوگ دستگاه را ملاک قرار دهد؛ خشک کردن، دای، قالب، دما و تجهیزات جانبی دو پلیمر باید مستقلا بررسی شوند.
جمع بندی فنی این است که سرمایه گذاری زمانی وارد مرحله بررسی اجرایی شود که وزن و نقشه محصول مشخص، مدارک مواد اولیه معتبر، ظرفیت سالم خط توسط سازنده قابل تضمین، موازنه جرم با ضایعات واقعی قابل دفاع، محل کارخانه قابل استقرار و بودجه تامین مواد برای دوره وصول مطالبات تامین شده باشد. مقاله حاضر برای ارزیابی اولیه است و جایگزین مطالعه بازار اختصاصی، آزمون صنعتی قالب، طراحی کارخانه، استعلام رسمی، اخذ مجوز یا مدل مالی بانکی نمی شود.