طرح توجیهی تولید روغن پیرولیز از لاستیک فرسوده به بررسی احداث واحدی برای بازیافت ترموشیمیایی تایرهای پایان عمر و تبدیل بخش آلی و کربنی آنها به محصولات قابل بازیابی می پردازد. در این فرایند، لاستیک فرسوده به جای دفن، انباشت یا دفع غیر اصولی، به عنوان یک خوراک صنعتی حاوی هیدروکربن، کربن و فولاد وارد چرخه بازیافت می شود. به همین دلیل، پیرولیز تایر را می توان یکی از مسیرهای بازیابی مواد و انرژی از لاستیک های مستعمل در چارچوب اقتصاد چرخشی دانست.
فناوری اصلی در تولید روغن پیرولیز از لاستیک فرسوده، پیرولیز یا تجزیه حرارتی کنترل شده مواد لاستیکی در غیاب اکسیژن است. برخلاف تصور رایج، انجام پیرولیز الزاما به معنی کار در شرایط خلاء نیست و نوع فشار، دما، زمان ماند، نرخ انتقال حرارت و نحوه تماس خوراک با سطح گرم به طراحی راکتور و فناوری انتخابی وابسته است. در اثر تجزیه حرارتی اجزای پلیمری تایر، بخارات هیدروکربنی، گازهای غیرقابل میعان و یک فاز جامد غنی از کربن تشکیل می شود.
پس از سردسازی و میعان بخارات، روغن پیرولیز تایر یا Tire Pyrolysis Oil (TPO) به دست می آید. این محصول دارای ارزش حرارتی قابل توجه و مجموعه متنوعی از هیدروکربن های آلی است، اما TPO خام را نباید در تمام کاربردها معادل سوخت استاندارد یا گازوئیل در نظر گرفت. مقدار گوگرد، ترکیبات آروماتیک چندحلقه ای، آب، رسوبات، نقطه اشتعال، ویسکوزیته و سایر مشخصات کیفی تعیین می کنند که روغن تولیدی مستقیما در یک مصرف صنعتی مشخص قابل استفاده است یا به مراحلی مانند جداسازی، تقطیر، گوگردزدایی یا سایر روش های ارتقای کیفیت نیاز دارد.
محصول جامد خارج شده از راکتور نیز در ابتدا یک فاز کربنی پیرولیزی یا Pyrolysis Char است. این ماده پس از جداسازی فلزات، آسیاب، کاهش ناخالصی ها، کنترل اندازه ذرات و در برخی فناوری ها انجام عملیات تکمیلی می تواند به کربن بلک بازیافتی یا Recovered Carbon Black (rCB) با مشخصات قابل عرضه تبدیل شود. کیفیت rCB تعیین کننده کاربرد نهایی آن در ترکیبات لاستیکی، مصنوعات پلیمری، محصولات صنعتی و برخی کاربردهای رنگدانه ای است و بنابراین نمی توان تمام کربن جامد تولید شده در واحدهای پیرولیز را بدون ارزیابی کیفی، معادل کربن بلک تجاری در نظر گرفت.
در کنار روغن و محصول کربنی، گازهای غیرقابل میعان پیرولیز نیز تولید می شوند. این جریان گازی دارای اجزای قابل احتراق است و در طراحی مناسب واحد می توان بخشی از آن را پس از انجام تمهیدات لازم برای تامین انرژی حرارتی فرایند مصرف کرد. استفاده داخلی از گاز پیرولیز می تواند وابستگی واحد به سوخت کمکی را کاهش دهد، اما مقدار واقعی صرفه جویی انرژی باید بر اساس موازنه جرم و انرژی، ترکیب گاز، ارزش حرارتی و راندمان سیستم احتراق محاسبه شود. فولاد موجود در تایر نیز بسته به روش آماده سازی خوراک، قبل یا بعد از مرحله پیرولیز بازیابی شده و می تواند به چرخه صنایع فولادی بازگردد.
از منظر امکان سنجی، جذابیت اقتصادی خط تولید روغن پیرولیز از لاستیک فرسوده تنها به مقدار روغن تولیدی وابسته نیست. ظرفیت واحد، نوع راکتور Batch یا Continuous، کیفیت و قیمت خوراک، راندمان واقعی تولید TPO، کیفیت rCB، بازار فروش فولاد بازیافتی، میزان مصرف داخلی گاز پیرولیز، هزینه انرژی، هزینه کنترل آلایندگی، ضریب بهره برداری و قیمت فروش محصولات از مهم ترین متغیرهایی هستند که سودآوری پروژه را تعیین می کنند.
بنابراین شاخص هایی مانند سرمایه گذاری ثابت، هزینه تولید، نقطه سر به سر، دوره بازگشت سرمایه و نرخ بازده داخلی یا IRR باید برای ظرفیت و فناوری مشخص پروژه محاسبه شوند و نمی توان یک نرخ بازده ثابت را به تمام واحدهای پیرولیز لاستیک تعمیم داد. هدف مطالعات فنی و اقتصادی چنین طرحی، انتخاب فناوری مناسب، تعیین ظرفیت اقتصادی، تدوین موازنه جرم و انرژی، بررسی بازار TPO و rCB، برآورد سرمایه گذاری و هزینه های بهره برداری و ارزیابی الزامات زیست محیطی پیش از تصمیم گیری نهایی برای احداث واحد است.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
ساختار تایر فرسوده و مبانی پیرولیز
تایر فرسوده یک پسماند پلیمری ساده نیست، بلکه ساختاری مهندسی شده و چند جزئی متشکل از لاستیک طبیعی و مصنوعی، کربن بلک، سیلیکا، گوگرد، اکسید روی، مواد افزودنی، الیاف و اجزای فولادی دارد. در فرایند ولکانیزاسیون، ایجاد پیوندهای عرضی گوگردی میان زنجیره های پلیمری موجب افزایش استحکام، مقاومت سایشی، پایداری حرارتی و دوام تایر می شود. همین شبکه سه بعدی و پایدار سبب می شود تایرهای پایان عمر به آسانی ذوب یا مانند بسیاری از ترموپلاستیک ها دوباره شکل دهی نشوند و بازیافت آنها به روش های متداول با محدودیت روبرو باشد.
انباشت طولانی مدت لاستیک های مستعمل نیز می تواند مشکلات زیست محیطی و ایمنی ایجاد کند. توده های تایر علاوه بر اشغال فضای قابل توجه، در صورت آتش سوزی قادر به ایجاد دود غلیظ، ترکیبات حاصل از احتراق ناقص و آلودگی خاک، آب های سطحی و در برخی شرایط آب های زیرزمینی هستند. به همین دلیل توسعه روش هایی که بتوانند اجزای موجود در تایر را به مواد قابل استفاده مجدد تبدیل کنند، یکی از محورهای مهم مدیریت تایرهای پایان عمر محسوب می شود.
پیرولیز لاستیک فرسوده یک فرایند ترموشیمیایی است که طی آن تایر در غیاب اکسیژن و تحت شرایط کنترل شده حرارتی تجزیه می شود. در اثر افزایش دما، پیوندهای موجود در شبکه پلیمری لاستیک شکسته شده و مولکول های بزرگ تشکیل دهنده لاستیک طبیعی، لاستیک استایرن بوتادین (SBR) و لاستیک پلی بوتادین (BR) به ترکیبات کوچکتر تبدیل می شوند. همزمان واکنش هایی مانند شکستن زنجیره، دپلیمریزاسیون، سیکلی شدن، آروماتیزاسیون و واکنش های ثانویه بخارات رخ می دهد. نوع و شدت این واکنش ها به دمای راکتور، نرخ گرمایش، اندازه خوراک، زمان ماند جامد و بخار، فشار و نوع راکتور وابسته است.
در اغلب مطالعات، تجزیه حرارتی تایر در محدوده تقریبی 400 تا ۷۰۰ درجه سانتی گراد بررسی شده است، اما برای افزایش سهم محصول مایع، بسیاری از سامانه های صنعتی و مطالعات جدید در محدوده حدود 500 تا ۶۰۰ درجه سانتی گراد مورد توجه قرار دارند. انتخاب دمای مناسب نباید صرفا بر اساس بیشینه کردن مقدار روغن انجام شود، زیرا افزایش دما و زمان ماند بخارات می تواند واکنش های ثانویه، تشکیل گاز و افزایش ترکیبات آروماتیک سنگین را تشدید کند.
محصولات اصلی پیرولیز تایر شامل بخارات قابل میعان، گازهای غیرقابل میعان و فاز جامد کربنی است و بخش فولادی تایر نیز به عنوان یک جریان فلزی قابل بازیابی باقی می ماند. بخارات خروجی از راکتور پس از عبور از تجهیزات جداسازی و کندانسورها به مایع تیره رنگی تبدیل می شوند که با عنوان روغن پیرولیز تایر، Tire Pyrolysis Oil یا TPO شناخته می شود.
روغن پیرولیز لاستیک (Tire Pyrolysis Oil) چیست؟
روغن پیرولیز تایر یا Tire Pyrolysis Oil (TPO) بخش مایع حاصل از سردسازی و میعان بخارات تولید شده در فرایند پیرولیز لاستیک فرسوده است. این محصول معمولا مایعی تیره، از قهوه ای تیره تا سیاه، با بوی مشخص و ترکیب شیمیایی بسیار پیچیده است و برخلاف فرآورده های پالایشگاهی متعارف، یک برش هیدروکربنی یکنواخت و استاندارد محسوب نمی شود.
خواص فیزیکی و شیمیایی TPO به نوع تایر، ترکیب لاستیک، دمای پیرولیز، نرخ گرمایش، زمان ماند بخارات، نوع راکتور و نحوه کندانس کردن محصولات وابسته است. در مطالعات مختلف، چگالی روغن خام پیرولیز تایر عموما در محدوده تقریبی ۰.۹۰ تا ۰.۹۸ گرم بر سانتی متر مکعب گزارش شده است. همچنین ارزش حرارتی بالای آن یکی از مهم ترین ویژگی های این محصول محسوب می شود؛ به طوری که برای نمونه های مختلف TPO مقادیری در حدود ۳۸ تا ۴۵ مگاژول بر کیلوگرم گزارش شده و محدوده حدود ۴۰ تا ۴۴ مگاژول بر کیلوگرم برای بسیاری از روغن های پیرولیز تایر متداول است. این مقدار از نظر انرژی جرمی به برخی سوخت های سنگین نفتی نزدیک است، اما به تنهایی نمی تواند معیار مناسبی برای جایگزینی مستقیم TPO با گازوئیل یا سایر سوخت های استاندارد باشد.
از نظر ترکیب شیمیایی، روغن پیرولیز تایر مخلوطی از هیدروکربن های آروماتیک، آلیفاتیک، اولفینی و حلقوی به همراه ترکیبات حاوی گوگرد، نیتروژن و اکسیژن است. مطالعات آنالیز ترکیبی نشان می دهند که در بسیاری از نمونه ها سهم ترکیبات آروماتیک قابل توجه است و موادی مانند بنزن، تولوئن، زایلن، استایرن، لیمونن و هیدروکربن های آروماتیک چند حلقه ای نیز ممکن است در آن حضور داشته باشند. نسبت این ترکیبات به شدت تحت تاثیر شرایط پیرولیز قرار دارد.
یکی از مهم ترین چالش های کیفی روغن پیرولیز لاستیک فرسوده، مقدار نسبتا بالای ترکیبات گوگرددار آن است. بخشی از این گوگرد از مواد مورد استفاده در فرایند ولکانیزاسیون تایر و سایر افزودنی های گوگرددار منشا می گیرد و در جریان تجزیه حرارتی وارد فاز مایع می شود. در منابع مختلف، مقدار گوگرد TPO خام از حدود ۰.۶ تا نزدیک ۲ درصد وزنی گزارش شده است و مقادیر حدود ۱ تا ۱.۵ درصد وزنی در بسیاری از نمونه های پیرولیز تایر مشاهده می شود. این میزان به مراتب بالاتر از بسیاری از سوخت های تجاری کم گوگرد است و یکی از دلایل اصلی نیاز به گوگردزدایی یا ارتقای کیفیت روغن پیش از برخی کاربردهای سوختی محسوب می شود.
علاوه بر گوگرد، شاخص هایی مانند ویسکوزیته سینماتیکی، نقطه اشتعال، مقدار آب و رسوبات، عدد ستان، پایداری حرارتی، محدوده تقطیر و میزان ترکیبات آروماتیک چند حلقه ای نیز در تعیین کیفیت و بازار مصرف TPO اهمیت دارند. به همین دلیل در یک طرح صنعتی، روغن پیرولیز نباید صرفا بر اساس ارزش حرارتی قیمت گذاری یا طبقه بندی شود، بلکه مجموعه مشخصات فیزیکی، شیمیایی و سوختی آن باید با استاندارد و نیاز مصرف کننده نهایی تطبیق داده شود.
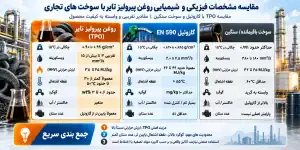
مشخصات فیزیکی و شیمیایی سوخت پیرولیز در مقایسه با سوخت های تجاری
برای ارزیابی امکان استفاده صنعتی از روغن پیرولیز تایر یا Tire Pyrolysis Oil (TPO)، مقایسه مشخصات آن با سوخت های متداول مانند گازوئیل و سوخت های سنگین باقیمانده اهمیت زیادی دارد. با این حال، TPO برخلاف گازوئیل استاندارد یک فرآورده پالایشگاهی یکنواخت نیست و مشخصات آن به نوع تایر، فناوری پیرولیز، دما، زمان ماند، طراحی سیستم کندانس و میزان فرآوری پس از تولید وابسته است.
استاندارد ASTM D8614-۲۵ نیز برای TPO به جای تعیین یک ترکیب ثابت، روش های آزمون مورد استفاده برای ارزیابی خواص محصول را معرفی می کند. بنابراین مقادیر ارائه شده برای TPO باید به عنوان دامنه های متداول گزارش شده در منابع علمی در نظر گرفته شوند و کیفیت واقعی محصول هر واحد از طریق آنالیز آزمایشگاهی تعیین شود.
| پارامتر فیزیکی و شیمیایی | روغن پیرولیز تایر خام (TPO) | گازوئیل مطابق EN 590 | سوخت باقیمانده RME 180 / RMG 380 |
|---|---|---|---|
| چگالی در ۱۵°C | حدود ۰.۹۰ تا ۰.۹۹ g/cm³ | ۰.۸۲۰ تا ۰.۸۴۵ g/cm³ | حداکثر حدود ۰.۹۹۱ g/cm³ |
| ویسکوزیته سینماتیکی | بسیار متغیر؛ تقریبا از حدود ۲ تا بیش از ۱۵ mm²/s در ۴۰°C در مطالعات مختلف | ۲.۰ تا ۴.۵ mm²/s در ۴۰°C | حداکثر ۱۸۰ یا ۳۸۰ mm²/s در ۵۰°C بسته به گرید |
| ارزش حرارتی ناخالص HHV | حدود ۳۸ تا ۴۵ MJ/kg | معمولا حدود ۴۴ تا ۴۶ MJ/kg | معمولا حدود ۴۰ تا ۴۲ MJ/kg، بسته به ترکیب |
| نقطه اشتعال | معمولا پایین؛ در بسیاری از نمونه ها کمتر از ۳۰ تا حدود ۵۰°C | بیش از ۵۵°C | حداقل ۶۰°C |
| گوگرد | معمولا حدود ۰.۶ تا ۲ wt% | حداکثر ۱۰ mg/kg یا حدود ۰.۰۰۱ wt% | وابسته به گرید؛ در ISO ۸۲۱۷:۲۰۲۴ گریدهای حداکثر ۰.۱۰ و ۰.۵۰ wt% نیز تعریف شده اند |
| خاکستر | معمولا کم، ولی وابسته به فیلتراسیون و ورود ذرات char | حداکثر ۰.۰۱ wt% | تا حدود ۰.۱۰ تا ۰.۱۵ wt% بسته به گرید |
| آب | متغیر و وابسته به سیستم کندانس و جداسازی | حداکثر ۲۰۰ mg/kg | حداکثر حدود ۰.۵ درصد حجمی |
| عدد ستان | معمولا پایین تر از گازوئیل و در برخی نمونه ها کمتر از ۳۰ تا ۳۵ | حداقل ۵۱ | پارامتر اصلی این گریدهای سنگین محسوب نمی شود |
مقایسه فوق نشان می دهد که مهم ترین مزیت TPO، ارزش حرارتی نسبتا بالا و چگالی انرژی قابل توجه آن است. در مقابل، مقدار گوگرد بالا، نقطه اشتعال پایین، دانسیته بیشتر و عدد ستان پایین تر از گازوئیل از مهم ترین محدودیت های روغن خام محسوب می شوند. مرورهای علمی نیز تاکید می کنند که این ویژگی ها استفاده مستقیم TPO را در موتورهای دیزل محدود می کند و برای رسیدن به کیفیت سوخت بهتر، فرآیندهایی مانند تقطیر، گوگردزدایی، هیدروتریتینگ یا اختلاط با سایر سوخت ها ممکن است مورد نیاز باشد.
برای نمونه، در یک مطالعه احتراقی، TPO دارای چگالی حدود ۹۲۶ kg/m³، ویسکوزیته ۴.۴۴ mm²/s، ارزش حرارتی ۴۰.۸ MJ/kg، گوگرد حدود ۸۳۴۸ mg/kg و نقطه اشتعال کمتر از ۲۴ درجه سانتی گراد گزارش شده است؛ در حالی که سوخت دیزل مرجع همان مطالعه دارای حداکثر ۱۰ mg/kg گوگرد و نقطه اشتعال بیش از ۵۵ درجه سانتی گراد بوده است. این اختلاف نشان می دهد شباهت TPO و گازوئیل در ارزش حرارتی به معنای برابری کیفیت سوختی آنها نیست.
از طرف دیگر، مقایسه TPO با سوخت های سنگین باقیمانده از نظر چگالی انرژی و برخی مشخصات احتراقی منطقی تر است، اما حتی در این حالت نیز انطباق باید بر اساس مشخصات واقعی محصول و الزامات مصرف کننده انجام شود. در استاندارد ISO ۸۲۱۷:۲۰۲۴ برای سوخت های باقیمانده، پارامترهایی مانند ویسکوزیته، چگالی، نقطه اشتعال، آب، خاکستر، گوگرد، رسوبات و فلزات کنترل می شوند.
در نتیجه، روغن پیرولیز تایر را نباید صرفا بر اساس ارزش حرارتی معادل گازوئیل یا مازوت تلقی کرد. در مطالعات امکان سنجی، قیمت و بازار مصرف TPO باید بر اساس آنالیز واقعی محصول شامل چگالی، ویسکوزیته، گوگرد، آب، رسوبات، خاکستر، نقطه اشتعال، محدوده تقطیر، عدد اسیدی و در صورت مصرف موتوری، عدد ستان تعیین شود.
تحلیل فنی مشخصات TPO
ویسکوزیته یا گرانروی: ویسکوزیته روغن پیرولیز تایر به ترکیب خوراک، شرایط پیرولیز، میزان ترکیبات سنگین و عملیات تصفیه پس از تولید وابسته است. در برخی نمونه ها ویسکوزیته TPO به محدوده گازوئیل نزدیک است و این موضوع می تواند پمپاژ و اتمیزه شدن آن در مشعل را نسبت به سوخت های بسیار سنگین آسان تر کند. با این حال، همه روغن های پیرولیز چنین رفتاری ندارند و برخی نمونه های خام دارای ویسکوزیته به مراتب بالاتری هستند. بنابراین پیش از استفاده در بویلر یا کوره صنعتی، ویسکوزیته واقعی روغن در دمای کار، کیفیت اتمیزه شدن و نیاز احتمالی به پیش گرم کردن باید بررسی شود.
ارزش حرارتی یا Energy Content: روغن پیرولیز تایر معمولا دارای ارزش حرارتی بالایی در محدوده تقریبی ۳۸ تا ۴۵ مگاژول بر کیلوگرم است و از این نظر یک حامل انرژی قابل توجه محسوب می شود. این ویژگی امکان بررسی TPO به عنوان سوخت صنعتی یا جزء یک مخلوط سوختی را فراهم می کند. با این حال، اقتصادی بودن مصرف آن تنها به ارزش حرارتی وابسته نیست و عواملی مانند قیمت خرید، گوگرد، آب و رسوبات، نقطه اشتعال، ویسکوزیته، کیفیت احتراق و هزینه کنترل آلایندگی نیز باید همزمان ارزیابی شوند.
چگالی: چگالی TPO معمولا از گازوئیل بیشتر است که این موضوع با ترکیب شیمیایی متفاوت روغن و حضور قابل توجه هیدروکربن های آروماتیک و اجزای نسبتا سنگین ارتباط دارد. چگالی بالاتر می تواند بر پمپاژ، اتمیزه شدن، دبی حجمی سوخت و تنظیمات مشعل اثر بگذارد. با این حال، چگالی بالا به تنهایی معیار قابلیت پالایش نیست. برای ارتقای کیفیت TPO می توان از فرآیندهایی مانند تقطیر برای تفکیک برش های سبک، میان تقطیر و سنگین استفاده کرد و در صورت نیاز، عملیات تکمیلی مانند گوگردزدایی و هیدروتریتینگ را برای اصلاح مشخصات سوخت به کار گرفت.
در مجموع، شباهت برخی مشخصات فیزیکی TPO به سوخت های متداول نباید به معنای جایگزینی مستقیم و بدون محدودیت تلقی شود. ارزش واقعی روغن پیرولیز زمانی مشخص می شود که مجموعه ای از پارامترهای سوختی شامل ارزش حرارتی، چگالی، ویسکوزیته، گوگرد، نقطه اشتعال، آب، رسوبات و رفتار احتراقی به صورت همزمان ارزیابی شوند.
کد آیسیک روغن پیرولیز از لاستیک مستعمل
در نظام کدگذاری محصولات صنعتی مورد استفاده در ایران، روغن پیرولیز حاصل از لاستیک مستعمل با کد محصول 3720412333 شناخته می شود. این محصول در گروه فعالیت های مرتبط با بازیافت و فرآوری ضایعات غیر فلزی قرار می گیرد و کد پایه فعالیت آن در طبقه بندی ISIC به گروه 3720 مرتبط است.
| عنوان محصول | کد محصول صنعتی |
|---|---|
| روغن پیرولیز از لاستیک مستعمل | 3720412333 |
این کد در مطالعات بازار، بررسی مجوزهای صنعتی، شناسایی واحدهای فعال و در حال احداث و تهیه بخش محصول در طرح توجیهی تولید روغن پیرولیز قابل استفاده است.
واکنش های ترموشیمیایی تجزیه الاستومرها در غیاب اکسیژن
بخش پلیمری تایر عمدتا از کائوچوی طبیعی یا Natural Rubber (NR) با ساختار پلی ایزوپرنی و لاستیک های مصنوعی نظیر استایرن بوتادین رابر (SBR) و بوتادین رابر (BR) تشکیل شده است. این پلیمرها در فرایند ولکانیزاسیون به کمک گوگرد و سایر مواد شبکه ساز، ساختاری متقاطع و مقاوم ایجاد می کنند که عامل اصلی پایداری مکانیکی و حرارتی تایر در طول دوره مصرف است.
با افزایش دمای تایر در محیط فاقد اکسیژن، تجزیه حرارتی به صورت یک واکنش منفرد و ناگهانی اتفاق نمی افتد، بلکه مجموعه ای از واکنش های همزمان و متوالی آغاز می شود. در مراحل اولیه گرم شدن، رطوبت، روغن های فرایندی، پلاستی سایزرها و برخی ترکیبات فرار آزاد می شوند. با افزایش بیشتر دما، ساختار شبکه ای لاستیک تضعیف شده و شکست پیوندهای موجود در اتصالات عرضی و زنجیره های پلیمری، زمینه تشکیل قطعات مولکولی فعال و رادیکال های آزاد را فراهم می کند.
رفتار حرارتی اجزای مختلف تایر یکسان نیست. مطالعات ترموگراویمتری نشان می دهند که تجزیه اصلی کائوچوی طبیعی معمولا در محدوده تقریبی ۳۰۰ تا ۴۳۰ درجه سانتی گراد رخ می دهد، در حالی که تخریب حرارتی لاستیک های مصنوعی مانند SBR و BR می تواند تا حدود ۴۰۰ تا ۵۲۰ درجه سانتی گراد ادامه پیدا کند. محدوده دقیق این دماها به ترکیب تایر، نرخ گرمایش، اندازه ذرات، فشار، زمان ماند و فناوری راکتور وابسته است.
مکانیزم غالب پیرولیز لاستیک بر پایه واکنش های رادیکالی آزاد است. در اثر شکسته شدن زنجیره های پلیمری، رادیکال های مختلف تشکیل می شوند و سپس از طریق واکنش هایی مانند شکست زنجیره، انتقال هیدروژن، بازآرایی، حلقوی شدن، دهیدروژناسیون، آروماتیزاسیون و بازترکیب به ترکیبات مولکولی کوچک تر تبدیل می شوند. مطالعات TG-FTIR و Py-GC/MS نیز ماهیت رادیکالی تجزیه حرارتی تایر را تایید کرده اند.
مکانیزم تجزیه در هر یک از الاستومرهای اصلی متفاوت است. در پیرولیز کائوچوی طبیعی، شکست زنجیره پلی ایزوپرن می تواند به تشکیل ایزوپرن، دیمرها و ترکیبات حلقوی از جمله لیمونن منجر شود. با افزایش دما یا زمان ماند بخارات، بخشی از این ترکیبات نیز دچار واکنش های ثانویه شده و به مولکول های سبک تر یا ترکیبات آروماتیک تبدیل می شوند. در SBR، علاوه بر ترکیبات مشتق از بوتادین، تولید ترکیبات آروماتیکی نظیر استایرن نیز اهمیت دارد. BR نیز عمدتا از طریق تشکیل رادیکال های حاصل از شکست زنجیره و واکنش های بعدی آنها به ترکیبات اولفینی و حلقوی تجزیه می شود.
در نتیجه این واکنش ها، سه جریان اصلی از راکتور پیرولیز تشکیل می شود. نخست، بخارات قابل میعان که پس از خروج از ناحیه واکنش و سردسازی در سیستم کندانسور، بخش عمده روغن پیرولیز تایر یا TPO را تشکیل می دهند. دوم، گازهای غیر قابل میعان شامل مجموعه ای از هیدروکربن های سبک و سایر ترکیبات گازی که می توانند پس از تصفیه و کنترل مناسب به عنوان سوخت فرایندی مورد استفاده قرار گیرند. سوم، فاز جامد کربنی یا Pyrolysis Char که در راکتور باقی می ماند و حاوی کربن، خاکستر معدنی و افزودنی های باقی مانده از تایر است.
فاز جامد خروجی راکتور نباید مستقیما «دوده» یا حتی «کربن بلک بازیافتی» نامید. این ماده ابتدا یک char پیرولیزی است و برای تبدیل شدن به Recovered Carbon Black یا rCB قابل عرضه، معمولا به مراحلی مانند جداسازی فولاد، آسیاب، کاهش ناخالصی ها، کنترل اندازه ذرات و ارزیابی مشخصات فیزیکی و شیمیایی نیاز دارد. استانداردهای جدید ASTM نیز میان char خام و rCB مهندسی شده تمایز مشخصی قائل شده اند.
از دیدگاه طراحی فرایند، ترکیب نهایی روغن، گاز و char فقط تابع نوع لاستیک نیست. دمای نهایی پیرولیز، نرخ گرمایش، زمان ماند بخارات، اندازه خوراک، فشار عملیاتی و نوع راکتور می توانند مسیر واکنش های اولیه و ثانویه را تغییر دهند. به همین دلیل کنترل این پارامترها یکی از مهم ترین عوامل در افزایش بازده روغن و کنترل کیفیت TPO در طراحی یک خط پیرولیز لاستیک فرسوده محسوب می شود.
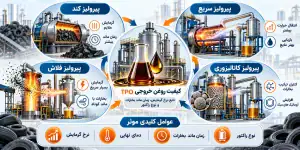
روش های متداول پیرولیز و تاثیر آن بر کیفیت روغن خروجی
نحوه انتقال حرارت به تایر، نرخ افزایش دما، دمای نهایی فرایند و زمان ماند بخارات در ناحیه گرم راکتور از مهم ترین عوامل تعیین کننده بازده و کیفیت محصولات پیرولیز هستند. تغییر هر یک از این پارامترها می تواند نسبت تولید روغن پیرولیز تایر، گازهای غیر قابل میعان و فاز جامد کربنی را تغییر دهد. با این حال، اثر نرخ گرمایش را نمی توان مستقل از نوع راکتور، اندازه خوراک و زمان ماند بخارات بررسی کرد؛ زیرا این عوامل به صورت همزمان شدت واکنش های اولیه و ثانویه را کنترل می کنند. مرورهای جدید پیرولیز تایر نیز نشان می دهند که شدت گرمایش و زمان ماند موثر بخارات دو عامل کلیدی در تعیین انتخاب پذیری محصولات هستند.
مقایسه پیرولیز کند، سریع و فلاش
از نظر شدت انتقال حرارت، فرایندهای پیرولیز معمولا در سه گروه کلی پیرولیز کند، سریع و فلاش طبقه بندی می شوند. مرز دقیق این گروه ها در منابع مختلف یکسان نیست و بنابراین نرخ های گرمایش باید به عنوان محدوده های تقریبی در نظر گرفته شوند، نه استاندارد ثابت طراحی.
در پیرولیز کند یا Slow Pyrolysis، انتقال حرارت به خوراک با شدت پایین تری انجام می شود و زمان ماند جامد و بخارات نسبتا طولانی است. در چنین شرایطی، بخارات حاصل مدت بیشتری در ناحیه گرم راکتور باقی می مانند و احتمال وقوع واکنش های ثانویه، بازترکیب مولکولی و تشکیل مواد کربنی افزایش پیدا می کند. در نتیجه، در بسیاری از سامانه ها سهم روغن کاهش یافته و سهم char و در برخی شرایط گاز افزایش می یابد. مطالعات تجربی نیز نشان داده اند که افزایش نرخ گرمایش از مقادیر بسیار پایین می تواند بازده مایع را افزایش دهد، اما شدت این اثر به طراحی راکتور و شرایط عملیاتی وابسته است.
در پیرولیز سریع یا Fast Pyrolysis، نرخ انتقال حرارت بیشتر و زمان ماند بخارات در ناحیه داغ کوتاه تر است. خروج سریع بخارات از راکتور و سردسازی سریع آنها می تواند از بخشی از واکنش های ثانویه جلوگیری کرده و شرایط مناسب تری برای بازیابی محصول مایع فراهم کند. با این حال، برخلاف برخی منابع تجاری، نمی توان بازده ۶۰ تا ۷۰ درصد وزنی روغن را به عنوان مشخصه عمومی پیرولیز سریع تایر مطرح کرد. مطالعات مختلف بسته به نوع تایر، دما، فشار، اندازه ذرات و راکتور، بازده های بسیار متفاوتی گزارش کرده اند و بازده روغن در بسیاری از سامانه های آزمایشگاهی و صنعتی در محدوده تقریبی ۳۵ تا ۵۵ درصد وزنی خوراک قرار می گیرد.
در پیرولیز فلاش یا Flash Pyrolysis، انتقال حرارت با شدت بسیار بالا و زمان ماند بخارات بسیار کوتاه انجام می شود. دستیابی به چنین شرایطی معمولا نیازمند ذرات کوچک، سطح انتقال حرارت زیاد و راکتورهایی با توانایی گرمایش بسیار سریع است. به همین دلیل کاربرد این روش در پیرولیز تایر بیشتر در مقیاس های تحقیقاتی و سامانه های تخصصی مشاهده می شود. افزایش شدید دما یا طولانی شدن حضور بخارات در ناحیه گرم می تواند شکست ثانویه ترکیبات مایع را افزایش داده و تولید گاز و هیدروکربن های سبک را تقویت کند؛ بنابراین سریع تر بودن پیرولیز الزاما به معنای تولید روغن بیشتر نیست.
از دیدگاه صنعتی، انتخاب فناوری تنها بر اساس عنوان Slow، Fast یا Flash انجام نمی شود. در واحدهای پیرولیز لاستیک فرسوده، راکتورهای دوار یا Rotary Kiln، راکتورهای مارپیچی یا Auger/Screw، بستر ثابت، بستر سیال و سامانه های همزن دار در مقیاس های مختلف توسعه یافته اند. طراحی صنعتی مناسب باید بر اساس ظرفیت خوراک، ابعاد تایر خرد شده، امکان کارکرد پیوسته، کنترل انتقال حرارت، کیفیت محصولات، مصرف انرژی، قابلیت تعمیر و نگهداری و هزینه سرمایه گذاری انتخاب شود. مطالعات جدید توسعه صنعتی نیز نشان می دهند که کنترل یکنواخت دما و انتقال حرارت در راکتورهای پیوسته همچنان از مهم ترین چالش های Scale-up پیرولیز تایر است.
فناوری پیرولیز کاتالیزوری و کنترل ترکیب روغن
در پیرولیز کاتالیزوری یا Catalytic Pyrolysis هدف صرفا افزایش مقدار روغن تولیدی نیست، بلکه کنترل مسیر واکنش های ثانویه و تغییر ترکیب شیمیایی بخارات حاصل از پیرولیز اهمیت بیشتری دارد. کاتالیزورها می توانند مستقیما با خوراک تماس داشته باشند یا بخارات خروجی از راکتور در یک مرحله جداگانه از بستر کاتالیستی عبور داده شوند. روش دوم که به عنوان Ex-situ Catalytic Upgrading شناخته می شود، امکان کنترل مستقل شرایط راکتور پیرولیز و راکتور کاتالیستی را فراهم می کند.
زئولیت های اسیدی مانند ZSM-۵، HZSM-۵، Y-Zeolite و Beta از شناخته شده ترین کاتالیزورهای مورد مطالعه برای ارتقای بخارات پیرولیز تایر هستند. سطح اسیدی و ساختار حفرات این مواد موجب تشدید واکنش هایی مانند cracking، cyclization، hydrogen transfer و aromatization می شود و می تواند سهم هیدروکربن های سبک و ترکیبات آروماتیک تک حلقه ای از جمله بنزن، تولوئن و زایلن یا BTX را افزایش دهد. در مقابل، افزایش شدت cracking ممکن است باعث کاهش بازده مایع و افزایش تولید گاز و کک روی سطح کاتالیزور شود. به همین دلیل عملکرد کاتالیزور باید بر اساس هدف نهایی محصول ارزیابی شود.
مطالعات جدید بر روی کاتالیزورهای اصلاح شده ZSM-۵ نشان داده اند که می توان انتخاب پذیری روغن را به سمت آروماتیک های تک حلقه ای و مواد شیمیایی با ارزش افزوده بالاتر هدایت کرد. برای نمونه، استفاده از Ga/ZSM-۵ در یک سامانه دو مرحله ای موجب افزایش قابل توجه سهم ترکیبات آروماتیک و کاهش برخی ترکیبات هترواتمی شده است. این نتایج نشان می دهند که کاربرد اصلی بسیاری از زئولیت ها در پیرولیز تایر، تولید خوراک شیمیایی و آروماتیک های ارزشمند است و نه الزاماً تولید مستقیم سوختی معادل گازوئیل.
علاوه بر زئولیت ها، مواد بازی مانند CaO، Ca(OH)۲ و MgO و کاتالیزورهای فلزی نیز برای کنترل ترکیبات گوگرددار مورد بررسی قرار گرفته اند. رفتار گوگرد در پیرولیز تایر پیچیده است و بخشی از آن در char باقی می ماند، در حالی که بخشی وارد روغن و گاز می شود. انتخاب نوع کاتالیزور می تواند توزیع این ترکیبات را تغییر دهد. یک مطالعه پایلوت در سال ۲۰۲۶ نشان داد که Ca(OH)۲ و MgO قادرند مقدار گوگرد روغن را در شرایط مشخص آزمایش کاهش دهند، اما عملکرد آنها به روش تماس کاتالیزور و شرایط فرایند وابسته است.
آیا پیرولیز کاتالیزوری عدد ستان TPO را افزایش می دهد؟
افزایش عدد ستان را نمی توان به عنوان نتیجه عمومی پیرولیز کاتالیزوری تایر مطرح کرد. روغن خام پیرولیز به دلیل مقدار زیاد ترکیبات آروماتیک، دانسیته نسبتا بالا، گوگرد و ترکیبات هترواتمی معمولا کیفیت احتراق تراکمی پایین تری از گازوئیل استاندارد دارد و در برخی مطالعات Cetane Index کمتر از ۳۵ گزارش شده است. حتی پس از هیدروپالایش نیز دستیابی به مشخصات کامل سوخت دیزل تجاری تضمین شده نیست.
از این رو، میان دو مفهوم باید تفاوت قائل شد: پیرولیز کاتالیزوری برای کنترل ترکیب محصولات در زمان تولید، و پالایش یا Upgrading روغن پیرولیز برای حذف گوگرد و نیتروژن، اشباع ترکیبات واکنش پذیر و تنظیم مشخصات سوخت. دستیابی به سوخت نزدیک به استانداردهای پالایشگاهی معمولا به فرایندهای تکمیلی مانند تقطیر، هیدروتریتینگ، هیدروگوگردزدایی و اختلاط با برش های نفتی نیاز دارد و صرف استفاده از ZSM-۵ یا یک اکسید فلزی در راکتور پیرولیز برای تحقق این هدف کافی نیست.
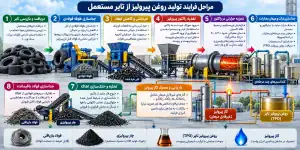
مراحل فرایند تولید روغن پیرولیز از تایر مستعمل
فرایند صنعتی تولید روغن پیرولیز از لاستیک فرسوده از چند مرحله به هم پیوسته شامل دریافت و آماده سازی خوراک، کاهش ابعاد، تغذیه راکتور، تجزیه حرارتی، جداسازی و میعان بخارات، بازیابی گاز پیرولیز، تخلیه char و بازیابی فولاد تشکیل می شود. طراحی دقیق هر مرحله به نوع راکتور، ظرفیت خط، ابعاد خوراک، کیفیت محصولات هدف و سطح اتوماسیون واحد وابسته است. مطالعات جدید توسعه صنعتی پیرولیز تایر نیز نشان می دهند که یکپارچگی میان پیش فرآوری، راکتور، سیستم کندانس، بازیافت انرژی و فرآوری char نقش تعیین کننده ای در راندمان کل واحد دارد.
آماده سازی تایر، جداسازی طوقه و خردایش
خوراک واحد می تواند شامل تایرهای پایان عمر خودروهای سواری، باری و سایر تایرهای قابل پذیرش بر اساس طراحی خط باشد. پیش از ورود خوراک به راکتور، تایرها معمولا بازرسی شده و مواد خارجی نامناسب از جریان خوراک حذف می شوند.
در بسیاری از خطوط، ابتدا بخش طوقه فولادی تایر به کمک دستگاه Tire De-beader جدا می شود. این عملیات می تواند بار وارد بر خردکن، مصرف انرژی و استهلاک تیغه ها را کاهش دهد و بخشی از فولاد موجود در تایر را پیش از پیرولیز بازیابی کند. با این حال، میزان پیش جداسازی فولاد به آرایش تجهیزات و فناوری راکتور وابسته است.
در مرحله بعد، تایرها توسط خردکن های صنعتی، معمولا از نوع Two-shaft Shredder، به قطعات کوچک تر تبدیل می شوند. در خطوطی که راکتور به خوراک ریزتر نیاز دارد، مرحله خردایش ثانویه یا Granulation نیز اضافه می شود. استفاده از جداکننده های مغناطیسی در این بخش امکان بازیابی بخشی از سیم های فولادی آزاد شده را فراهم می کند.
کاهش اندازه خوراک موجب بهبود انتقال حرارت و یکنواخت تر شدن گرم شدن ذرات لاستیک می شود، اما خردایش بیش از حد نیز مصرف برق، هزینه سرمایه گذاری و استهلاک تجهیزات را افزایش می دهد. بنابراین اندازه بهینه خوراک باید بر اساس نوع راکتور تعیین شود و نمی توان ابعاد زیر ۲۰ میلی متر را برای تمام فناوری های پیرولیز الزام عمومی دانست. نوع راکتور و اندازه ذرات از عوامل موثر بر توزیع محصولات پیرولیز محسوب می شوند.
تغذیه خوراک و راکتور پیرولیز
خوراک آماده شده وارد راکتور پیرولیز می شود. فناوری راکتور می تواند از نوع Batch، Semi-continuous یا Continuous باشد و طرح های صنعتی از راکتورهای بستر ثابت، دوار، مارپیچی، بستر سیال و سایر طرح های انتقال حرارت استفاده می کنند. انتخاب فناوری باید بر اساس ظرفیت تولید، کیفیت محصول، میزان اتوماسیون، مصرف انرژی، تعمیر و نگهداری و هزینه سرمایه گذاری انجام شود.
در سیستم های پیوسته، خوراک معمولا به وسیله فیدر مارپیچی و مجموعه ای از تجهیزات آب بندی یا Air-lock وارد راکتور می شود تا ورود هوای محیط به ناحیه پیرولیز محدود شود. کنترل نفوذ اکسیژن اهمیت اساسی دارد، زیرا فرایند باید در شرایط فاقد یا بسیار کم اکسیژن انجام شود.
در بسیاری از فناوری های صنعتی، گرما به شکل غیر مستقیم از محفظه احتراق به دیواره راکتور و سپس به تایر منتقل می شود. با افزایش دمای خوراک، ابتدا رطوبت و مواد سبک آزاد شده و سپس تجزیه اصلی شبکه پلیمری آغاز می شود. بخش عمده تبدیل حرارتی تایر در محدوده تقریبی ۴۰۰ تا ۶۰۰ درجه سانتی گراد صورت می گیرد، هرچند دمای عملیاتی بهینه به نوع راکتور، زمان ماند و محصول هدف وابسته است. مرور صنعتی سال ۲۰۲۵ محدوده حدود ۵۰۰ تا ۶۰۰ درجه سانتی گراد را برای بسیاری از سامانه های متمرکز بر تولید روغن مناسب گزارش کرده است.
در اثر شکست زنجیره های پلیمری، بخارات هیدروکربنی، گازهای سبک و فاز جامد کربنی تشکیل می شوند. بخارات تولید شده باید با حداقل زمان ماند غیر ضروری در ناحیه بسیار گرم از راکتور خارج شوند، زیرا ادامه واکنش های ثانویه می تواند بخشی از ترکیبات قابل میعان را به گاز یا محصولات آروماتیک سنگین تر تبدیل کند. پژوهش های جدید نشان می دهند که شدت انتقال حرارت و زمان ماند بخار از عوامل اصلی کنترل انتخاب پذیری محصول در پیرولیز تایر هستند.
جداسازی ذرات و میعان بخارات پیرولیز
جریان خروجی راکتور شامل بخارات هیدروکربنی، گازهای غیر قابل میعان، ذرات ریز کربنی و احتمالا قطرات یا ترکیبات سنگین است. پیش از ورود این جریان به کندانسورها، بسته به طراحی واحد می توان از تجهیزاتی مانند Knock-out Pot، Cyclone، Demister یا تجهیزات جداسازی ذرات استفاده کرد تا ورود char و ذرات معلق به سیستم کندانس کاهش یابد.
بخارات سپس وارد یک یا چند مرحله کندانس می شوند. استفاده از چند سطح دمایی امکان می دهد ترکیبات دارای دامنه جوش متفاوت به تدریج میعان شوند. تجهیز اصلی می تواند از نوع مبدل حرارتی پوسته و لوله، کندانسور سطحی یا سایر سامانه های مناسب انتقال حرارت باشد.
در مرحله نخست معمولا ترکیبات سنگین تر و دارای نقطه جوش بالاتر میعان می شوند و در مراحل خنک کاری بعدی، بخش بیشتری از ترکیبات سبک تر قابل میعان بازیابی می شود. مجموعه این میعانات، پس از جداسازی آب، ذرات و رسوبات، روغن پیرولیز تایر یا TPO را تشکیل می دهد.
تقسیم TPO به برش های سبک و سنگین را می توان با طراحی چند مرحله ای کندانس یا در مرحله مستقل تقطیر انجام داد؛ اما اصطلاح «مازوت پیرولیز» برای تمام برش سنگین مناسب نیست و بهتر است از عبارت برش سنگین روغن پیرولیز استفاده شود.
بازیابی char پیرولیزی و فولاد
پس از تکمیل واکنش، فاز جامد باقی مانده از راکتور باید در شرایط کنترل شده خنک و تخلیه شود. ورود ناگهانی هوا به char بسیار داغ می تواند موجب اکسیداسیون سریع، افزایش دما یا اشتعال شود؛ بنابراین طراحی سیستم تخلیه، خنک کاری و جلوگیری از تماس کنترل نشده با اکسیژن از الزامات ایمنی واحد است.
پس از خنک کاری، سیم های فولادی باقی مانده با جداکننده های مغناطیسی از فاز جامد تفکیک می شوند. char تخلیه شده نیز برای فروش مستقیم یا ورود به واحد پایین دستی فرآوری rCB به بخش مربوط منتقل می شود.
بازیابی و مصرف گاز پیرولیز
پس از میعان حداکثری بخارات، بخشی از جریان خروجی به صورت گازهای غیر قابل میعان پیرولیز یا Pyrolysis Gas باقی می ماند. این گاز معمولا شامل هیدروژن، متان، هیدروکربن های سبک C1 تا C4، مونوکسید کربن، دی اکسید کربن و مقادیر متغیری از ترکیبات گوگرددار، از جمله H2S، است. ترکیب دقیق آن به نوع تایر، دما، فشار، زمان ماند و شدت واکنش های ثانویه وابسته است.
اگرچه در برخی منابع برای این جریان از واژه Syngas استفاده می شود، اصطلاح گاز پیرولیز تایر دقیق تر است؛ زیرا ترکیب آن الزاما مشابه گاز سنتز متعارف حاصل از گازی سازی، که عمدتا بر پایه H2 و CO تعریف می شود، نیست.
پیش از مصرف گاز در مشعل، متناسب با میزان H2S، قطرات روغن، بخارات سنگین و سایر ناخالصی ها، می توان از تجهیزات جداسازی، اسکرابر، فیلتر یا سایر سیستم های تصفیه استفاده کرد. سپس بخش قابل احتراق گاز به مشعل یا محفظه احتراق برگشت داده می شود و بخشی از انرژی مورد نیاز فرایند را تامین می کند.
بازیافت گاز پیرولیز یکی از مهم ترین روش های کاهش مصرف سوخت خارجی در این فناوری است و حتی در برخی طراحی های صنعتی امکان دستیابی به خودکفایی حرارتی در شرایط پایدار گزارش شده است. با این حال، نمی توان به صورت عمومی ادعا کرد که پس از رسیدن راکتور به دمای مشخصی مانند ۳۰۰ درجه سانتی گراد، مصرف سوخت کمکی در تمام واحدها کاملا قطع می شود. این موضوع باید از طریق موازنه جرم و انرژی واقعی واحد، ارزش حرارتی گاز، بازده مشعل، تلفات حرارتی و شرایط راه اندازی محاسبه شود.
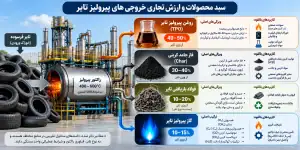
سبد محصولات و ارزش تجاری خروجی های پیرولیز تایر
پیرولیز لاستیک فرسوده یک فرآیند چند محصولی است و ارزیابی اقتصادی آن نباید تنها بر مقدار روغن پیرولیز تولیدی متمرکز شود. در یک واحد صنعتی، تایر پایان عمر به چهار جریان اصلی قابل بازیابی شامل روغن پیرولیز تایر، فاز جامد کربنی، فولاد و گازهای غیر قابل میعان تبدیل می شود. میزان و کیفیت هر یک از این جریان ها تابع ترکیب تایر، میزان جداسازی فولاد پیش از پیرولیز، نوع راکتور، دمای عملیاتی، نرخ گرمایش و زمان ماند بخارات است. به همین دلیل، بازده محصولات باید در مطالعات امکان سنجی بر اساس فناوری منتخب و موازنه جرمی واقعی همان خط تعیین شود.
در مطالعات مختلف، روغن پیرولیز تایر یا TPO معمولا مهم ترین جریان مایع فرایند است و در بسیاری از شرایط عملیاتی سهمی در حدود ۴۰ تا ۵۰ درصد وزنی خوراک دارد، هرچند مقادیر کمتر یا بیشتر نیز گزارش شده است. فاز جامد کربنی معمولا حدود ۳۰ تا ۴۰ درصد، گاز پیرولیز حدود ۱۰ تا ۱۵ درصد و فولاد موجود در تایر نیز بسته به نوع تایر حدود ۱۰ تا ۲۰ درصد از جرم تایر کامل را می تواند تشکیل دهد. این بازه ها مستقل از یکدیگر گزارش شده اند و نباید مقادیر حداقل یا حداکثر آنها مستقیما با یکدیگر جمع شوند.
| جریان قابل بازیابی | دامنه متداول تقریبی | مشخصات فنی و تجاری | مسیرهای بالقوه مصرف |
|---|---|---|---|
| روغن پیرولیز تایر (TPO) | حدود ۴۰ تا ۵۰ درصد وزنی | مایع هیدروکربنی پیچیده با ارزش حرارتی معمولا نزدیک ۴۰ تا ۴۴ مگاژول بر کیلوگرم و دارای ترکیبات آروماتیک، آلیفاتیک و گوگرددار | سوخت صنعتی در کاربردهای مجاز و منطبق با مشخصات مصرف کننده، خوراک ارتقای کیفیت، تقطیر یا پالایش و در برخی فناوری ها خوراک تولید مواد شیمیایی |
| Tire Pyrolysis Char | حدود ۳۰ تا ۴۰ درصد وزنی | فاز جامد غنی از کربن به همراه خاکستر، ترکیبات معدنی، روی، سیلیکا، گوگرد و بقایای افزودنی های تایر | خوراک تولید rCB، مواد کربنی، جاذب یا برخی کاربردهای کم حساس پس از تعیین مشخصات و فرآوری مناسب |
| فولاد بازیافتی تایر | حدود ۱۰ تا ۲۰ درصد وزن تایر کامل، بسته به نوع تایر | سیم و کورد فولادی، عمدتا فولاد پرکربن، که ممکن است به char و مواد سطحی آلوده باشد | فروش به عنوان قراضه فولادی و بازگشت به زنجیره بازیافت و فولادسازی پس از جداسازی و آماده سازی |
| گاز پیرولیز تایر | معمولا حدود ۱۰ تا ۱۵ درصد وزنی و متغیر با شرایط فرایند | مخلوطی از H2، CH4، هیدروکربن های C1 تا C4، CO، CO2 و ترکیبات گوگرددار | بازیافت انرژی و تامین بخشی از حرارت راکتور پس از جداسازی ناخالصی ها و کنترل ایمن احتراق |
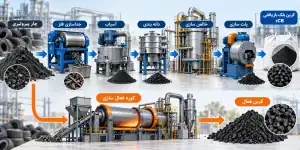
فرآوری char پیرولیزی و تولید کربن بلک بازیافتی
فاز جامد حاصل از پیرولیز تایر در مرحله نخست Tire Pyrolysis Char است و نباید مستقیما با کربن بلک نو یا گریدهای تجاری مانند N220 و N330 یکسان در نظر گرفته شود. این ماده علاوه بر کربن، حاوی اجزای معدنی باقی مانده از فرمولاسیون تایر، از جمله ترکیبات روی، سیلیکا، گوگرد و سایر مواد غیر آلی است. مقدار خاکستر آن بسته به نوع تایر و شرایط فرایند می تواند تغییر قابل توجهی داشته باشد و مقادیر حدود ۱۰ تا ۲۰ درصد برای برخی نمونه ها گزارش شده است.
برای تولید Recovered Carbon Black یا rCB، char پس از جداسازی کامل فلزات معمولا وارد مراحل فرآوری پایین دستی مانند آسیاب، کنترل دانه بندی، حذف ذرات فلزی، کاهش مواد فرار، pelletizing و در صورت نیاز کاهش مواد معدنی می شود. در کاربردهای با ارزش افزوده بالاتر ممکن است روش های شستشوی شیمیایی یا demineralization نیز برای کاهش خاکستر و ترکیبات معدنی مورد استفاده قرار گیرد، اما انتخاب این عملیات باید بر اساس مشخصات محصول هدف و هزینه تصفیه پساب انجام شود.
بنابراین آسیاب کردن char تا یک مش مشخص به تنهایی معیار تبدیل آن به rCB نیست. استاندارد ASTM D8632-۲۶، کربن بلک بازیافتی مورد استفاده در ترکیبات لاستیکی را بر اساس مشخصاتی از جمله محتوای مواد غیر آلی و ویژگی عصاره تولوئن طبقه بندی می کند. ASTM همچنین rCB را یک پرکننده عمدتا کربنی و نیمه تقویت کننده حاصل از تجزیه حرارتی محصولات لاستیکی مصرف شده تعریف می کند که باید از سیم و الیاف جدا شده باشد.
کیفیت rCB تعیین می کند که این محصول در چه نسبتی قابلیت جایگزینی با کربن بلک نو را داشته باشد. کاربردهای بالقوه آن شامل قطعات لاستیکی صنعتی، تسمه و شیلنگ، زیره کفش، محصولات قالب گیری شده، کابل، پلاستیک و برخی ترکیبات لاستیکی خودرو است. استفاده در تایرهای جدید نیز امکان پذیر است، اما مقدار جایگزینی باید بر اساس گرید rCB و آزمون های مکانیکی و دینامیکی کامپاند تعیین شود و نمی توان rCB را به طور عمومی معادل N330 یا N220 معرفی کرد. استاندارد ASTM جدید نیز دقیقا با هدف تسهیل همین طبقه بندی کیفی تدوین شده است.
امکان تولید کربن فعال از char تایر
یکی دیگر از مسیرهای ارزش افزوده برای char پیرولیزی، تبدیل بخشی از آن به کربن فعال است. در این مسیر، char تحت عملیات فعال سازی فیزیکی با بخار آب یا دی اکسید کربن یا فعال سازی شیمیایی قرار می گیرد تا ساختار متخلخل آن توسعه یافته و سطح ویژه افزایش پیدا کند.
در فعال سازی فیزیکی با بخار، معمولا از دماهای بالا در محدوده تقریبی ۸۰۰ تا ۹۵۰ درجه سانتی گراد استفاده می شود. مطالعات تولید کربن فعال از char تایر نشان داده اند که با انتخاب مناسب دما، زمان ماند و میزان burn-off می توان به سطوح ویژه بالاتر از ۵۰۰ متر مربع بر گرم دست یافت. با این حال کیفیت نهایی به ساختار اولیه char، میزان مواد معدنی و شرایط فعال سازی وابسته است.
از دیدگاه طرح توجیهی باید میان دو مسیر تولید rCB و تولید کربن فعال تفکیک قائل شد. هر دو محصول از char اولیه استفاده می کنند، اما فناوری، تجهیزات، مصرف انرژی، کنترل کیفیت و بازار آنها متفاوت است. بنابراین نمی توان تمام char تولید شده را همزمان در درآمد پروژه به عنوان rCB و کربن فعال محاسبه کرد و لازم است سهم خوراک اختصاص یافته به هر مسیر در موازنه جرم مشخص شود.
بازیافت سیم و کورد فولادی تایر
تایرهای خودرو حاوی اجزای فولادی شامل سیم طوقه و کوردهای تقویت کننده هستند. سهم این فولاد به نوع تایر وابسته است و در تایرهای باری معمولا بیشتر از تایرهای سواری است.
بخشی از فولاد می تواند پیش از پیرولیز در مرحله خردایش و جداسازی مغناطیسی و بخش دیگر پس از راکتور بازیابی شود. فولاد خارج شده از راکتور ممکن است همچنان دارای آلودگی سطحی ناشی از char یا مواد کربنی باشد و در صورت نیاز باید پاک سازی و آماده سازی شود.
این محصول پس از جداسازی مناسب قابلیت ورود به بازار قراضه آهن و فولاد و استفاده در صنایع ذوب را دارد. ارزش فروش آن تابع میزان آلودگی، یکنواختی، شکل و طول سیم، هزینه حمل و مشخصات مورد پذیرش خریدار است؛ بنابراین طبقه بندی عمومی آن به عنوان «قراضه درجه یک» بدون ارزیابی کیفیت واقعی صحیح نیست.
کاربرد و ارتقای کیفیت روغن پیرولیز تایر
روغن پیرولیز تایر یا TPO معمولا مهم ترین جریان مایع حاصل از فرایند است، اما بازار فروش آن کاملا به مشخصات فیزیکی و شیمیایی محصول وابسته است. ASTM در استاندارد D8614-۲۵ مجموعه ای از روش های آزمون را برای مشخصه یابی TPO ارائه کرده و تصریح می کند که این روغن می تواند مستقیما یا پس از فرآوری بیشتر به عنوان منبع انرژی یا خوراک صنعتی مورد استفاده قرار گیرد؛ با این حال انطباق محصول باید بر اساس مشخصات مورد توافق تولید کننده و مصرف کننده بررسی شود.
مصرف TPO به عنوان سوخت صنعتی
روغن خام پیرولیز به دلیل ارزش حرارتی نسبتا بالا می تواند در برخی سامانه های احتراق صنعتی به عنوان سوخت یا بخشی از مخلوط سوخت مورد بررسی قرار گیرد. کوره ها، بویلرها و تجهیزات حرارتی صنعتی از جمله بازارهای بالقوه این محصول هستند، اما استفاده از TPO نباید به صورت عمومی به عنوان «جایگزینی مستقیم مازوت یا گازوئیل» معرفی شود.
مقدار گوگرد، آب و رسوب، خاکستر، ویسکوزیته، نقطه اشتعال، محدوده تقطیر، مقدار PAH و سازگاری با مشعل از جمله پارامترهایی هستند که پیش از مصرف باید کنترل شوند. علاوه بر آن، مجاز بودن مصرف در یک واحد صنعتی به الزامات زیست محیطی، نوع مشعل و استانداردهای سوخت مورد پذیرش مصرف کننده بستگی دارد.
بنابراین صنایعی مانند سیمان، شیشه، سرامیک یا سایر واحدهای حرارتی را می توان بازار بالقوه TPO در نظر گرفت، نه خریدار قطعی. پذیرش محصول باید پس از آزمون مشخصات سوخت و ارزیابی آلایندگی انجام شود.
تقطیر و ارتقای کیفیت روغن پیرولیز
یکی از گزینه های توسعه واحد تولید روغن پیرولیز، احداث بخش جداسازی و ارتقای کیفیت TPO است. در این حالت روغن خام می تواند ابتدا تحت عملیات فیلتراسیون، ته نشینی و حذف آب قرار گرفته و سپس وارد واحد تقطیر اتمسفری یا در صورت نیاز تقطیر تحت خلاء شود.
وظیفه اصلی تقطیر، تفکیک ترکیبات بر اساس محدوده نقطه جوش است. معمولا می توان TPO را به برش سبک، برش میان تقطیر و برش سنگین تقسیم کرد، اما سهم وزنی هر برش ثابت نیست و به ترکیب روغن خام وابسته است. مطالعات ساختاری بر روی تقطیر TPO نیز نشان داده اند که هر یک از برش ها همچنان مخلوط پیچیده ای از ترکیبات هیدروکربنی و هترواتمی هستند.
برش سبک می تواند حاوی ترکیباتی در محدوده بنزین و حلال های هیدروکربنی باشد و برش میان تقطیر نیز می تواند محدوده جوشی مشابه بخشی از سوخت دیزل داشته باشد، اما داشتن محدوده جوش دیزل به معنی تبدیل آن به گازوئیل استاندارد نیست.
TPO و برش های آن معمولا دارای گوگرد بیشتر، محتوای آروماتیک بالا و عدد ستان پایین تر از گازوئیل متعارف هستند. مرور علمی منتشر شده در سال ۲۰۲۵ نیز تاکید می کند که استفاده از TPO در موتورهای دیزل عموما نیازمند فرآوری، اختلاط یا اصلاح مشخصات سوخت است.
بنابراین برای تولید سوختی با کیفیت بالاتر ممکن است مراحل تکمیلی مانند هیدروتریتینگ، هیدروگوگردزدایی، هیدروژناسیون و اختلاط کنترل شده با برش های پالایشگاهی مورد نیاز باشد. صرف استفاده از برج تقطیر یا خاک دیاتومه، گوگرد موجود در ترکیبات آلی روغن را به مقدار لازم برای تولید یک سوخت استاندارد حذف نمی کند.
برش سنگین و ته مانده تقطیر نیز می تواند برای کاربردهای انرژی، قیر و مواد کربنی مورد مطالعه قرار گیرد، اما استفاده از آن به عنوان افزودنی قیر باید پس از انجام آزمون های رئولوژیکی، پایداری و سازگاری تایید شود.
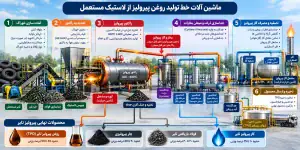
ماشین آلات خط تولید روغن پیرولیز از لاستیک مستعمل
ماشین آلات مورد نیاز برای خط تولید روغن پیرولیز از لاستیک فرسوده به ظرفیت کارخانه، نوع خوراک، فناوری راکتور، Batch یا Continuous بودن فرایند و سطح فرآوری محصولات نهایی وابسته است. بنابراین فهرست تجهیزات باید پس از انتخاب فناوری نهایی تهیه شود و نمی توان یک آرایش ثابت را برای تمام واحدهای پیرولیز تایر در نظر گرفت.
در یک خط صنعتی، تجهیزات تنها به راکتور و کندانسور محدود نمی شوند. واحد آماده سازی خوراک، سیستم تغذیه بدون ورود هوا، تامین حرارت، جداسازی ذرات، میعان چند مرحله ای، بازیافت گاز، خنک کاری char، ذخیره سازی TPO، کنترل آلایندگی و سیستم های ایمنی و کنترل فرایند نیز اجزای اصلی کارخانه محسوب می شوند.
| نام تجهیزات | نقش و عملکرد در خط تولید | وضعیت در طرح |
|---|---|---|
| دستگاه طوقه کش Tire De-beader | جداسازی سیم ضخیم طوقه تایر پیش از خردایش برای کاهش بار و استهلاک تجهیزات خردکن | وابسته به روش آماده سازی خوراک |
| خردکن اولیه Tire Shredder | کاهش ابعاد تایر و آماده سازی خوراک متناسب با الزامات راکتور | اصلی در خطوط دارای خوراک خرد شده |
| خردکن یا گرانولاتور ثانویه | کاهش بیشتر ابعاد لاستیک برای راکتورهایی که به خوراک ریزتر نیاز دارند | وابسته به نوع راکتور |
| جداکننده مغناطیسی Magnetic Separator | بازیابی سیم های فولادی آزاد شده در مراحل خردایش یا فرآوری char | اصلی در خطوط دارای جداسازی فولاد |
| سیستم انتقال و ذخیره خوراک | انتقال کنترل شده چیپس لاستیک از واحد آماده سازی به مخزن خوراک یا راکتور | اصلی |
| فیدر مارپیچی و Air-lock | ورود کنترل شده خوراک به راکتور پیوسته با حداقل نفوذ هوای محیط | اصلی در خطوط Continuous |
| راکتور پیرولیز Pyrolysis Reactor | تجزیه حرارتی لاستیک در غیاب اکسیژن و تولید بخار هیدروکربنی، گاز و char | تجهیز اصلی فرایند |
| کوره، مشعل و محفظه انتقال حرارت | تامین حرارت مورد نیاز راکتور با استفاده از سوخت راه اندازی و در ادامه گاز پیرولیز قابل بازیافت | اصلی |
| Cyclone / Knock-out / Demister | جداسازی ذرات char، قطرات سنگین و مواد همراه از جریان بخارات پیش از کندانسورها | توصیه شده و در بسیاری از خطوط ضروری |
| سیستم کندانس چند مرحله ای | سردسازی بخارات و بازیابی روغن پیرولیز تایر در یک یا چند سطح دمایی | اصلی |
| جداکننده آب و روغن | جداسازی فاز آبی و ناخالصی های ته نشین شونده از TPO | اصلی متناسب با کیفیت میعانات |
| مخازن ذخیره TPO | ذخیره ایمن روغن تولیدی و فراهم کردن امکان ته نشینی، نمونه گیری و ارسال محصول | اصلی |
| سیستم تصفیه گاز پیرولیز | حذف قطرات روغن، ذرات و در صورت نیاز کاهش H2S و سایر ناخالصی ها پیش از مصرف گاز | اصلی |
| گاز هولدر یا مخزن تعادل گاز | متعادل کردن نوسان دبی گاز پیرولیز پیش از ارسال به مشعل | وابسته به طراحی |
| مشعل گاز پیرولیز | مصرف کنترل شده گاز غیر قابل میعان برای تامین بخشی از بار حرارتی فرایند | اصلی در خطوط بازیافت انرژی |
| فلر اضطراری Flare | سوزاندن ایمن گاز مازاد یا گاز تولیدی در شرایط راه اندازی، توقف یا وضعیت اضطراری | تجهیز مهم ایمنی |
| سیستم تخلیه و خنک کاری Pyrolysis Char | تخلیه char بدون ورود کنترل نشده هوا و کاهش دمای آن پیش از انتقال و فرآوری | اصلی |
| آسیاب و طبقه بندی char | کاهش اندازه ذرات و آماده سازی char برای فرآوری بیشتر و تولید rCB | اختیاری، در صورت تولید rCB |
| خط Demineralization و فرآوری rCB | کاهش خاکستر و اصلاح مشخصات char برای تولید کربن بلک بازیافتی با ارزش افزوده بیشتر | واحد پایین دستی اختیاری |
| سیستم آب خنک کاری، Cooling Tower یا Chiller | دفع گرمای کندانسورها و گردش مجدد آب خنک کننده | اصلی |
| سیستم کنترل آلایندگی دودکش | کنترل ذرات، ترکیبات اسیدی و سایر آلاینده ها بر اساس مشخصات واقعی گاز دودکش | اصلی بر اساس طراحی زیست محیطی |
| سیستم نیتروژن و Inerting | Purge تجهیزات و کاهش احتمال تشکیل مخلوط قابل اشتعال هنگام راه اندازی، توقف و تعمیرات | مهم در طراحی ایمن |
| PLC، ابزار دقیق و سیستم Interlock | پایش و کنترل دما، فشار، جریان، مشعل و اجرای توقف اضطراری در شرایط غیر مجاز | اصلی |
| دتکتور گاز قابل اشتعال و H2S | پایش نشت گازهای قابل احتراق و ترکیبات گوگردی در نقاط حساس کارخانه | تجهیز ایمنی |
| پمپ ها، خطوط انتقال و Loading System | انتقال TPO، آب، محلول های شستشو و بارگیری محصول نهایی | تجهیزات جانبی اصلی |
نکات انتخاب تجهیزات اصلی خط
انتخاب راکتور، سیستم کندانس، تجهیزات تصفیه گاز و واحد فرآوری char باید به صورت یکپارچه و بر اساس ظرفیت واقعی خوراک، نوع تایر، کیفیت محصول هدف، سطح اتوماسیون و الزامات ایمنی انجام شود. در خطوط Continuous، پایداری سیستم تغذیه و تخلیه، کنترل انتقال حرارت و آب بندی در برابر ورود هوا از عوامل کلیدی طراحی هستند؛ در مقابل، در خطوط Batch ظرفیت هر سیکل، زمان گرم و سرد شدن و ایمنی بازگشایی راکتور اهمیت بیشتری دارد.
تجهیزات اختیاری تصفیه و ارتقای کیفیت TPO
خیر. Acid Treatment یکی از روش های بررسی شده برای کاهش برخی ناخالصی های TPO است، اما نباید به عنوان تجهیز ثابت تمام خطوط پیرولیز معرفی شود. روغن خام ممکن است بسته به بازار هدف فقط به فیلتراسیون و جداسازی نیاز داشته باشد یا برای کاربردهای با ارزش بالاتر وارد تقطیر، جذب، اکسیداسیون، گوگردزدایی یا هیدروتریتینگ شود.
مشکل مهم TPO این است که بخشی از گوگرد به صورت ترکیبات آلی گوگرددار در ساختار روغن حضور دارد و حذف آن با یک شستشوی اسیدی ساده لزوما کافی نیست. مرورهای تخصصی روش های گوگردزدایی نیز نشان می دهند انتخاب فناوری باید بر اساس سطح گوگرد اولیه و مشخصات محصول هدف انجام شود.
بنابراین در طرح پایه تولید روغن پیرولیز از لاستیک مستعمل بهتر است تجهیزات پالایش TPO به عنوان یک واحد اختیاری توسعه محصول در نظر گرفته شوند و تنها پس از تعیین بازار هدف و مشخصات مورد نیاز خریدار، فناوری تصفیه انتخاب شود.
الزامات زیست محیطی و ایمنی خط پیرولیز لاستیک
یکی از مهم ترین مراحل توسعه طرح تولید روغن پیرولیز از لاستیک فرسوده، بررسی الزامات زیست محیطی محل استقرار و فناوری منتخب است. در ایران، بر اساس ضوابط استقرار واحدهای تولیدی و صنعتی منتشر شده در سال ۱۴۰۲، فعالیت «بازیافت ضایعات حلال، پلاستیک، لاستیک و موارد مشابه به روش پیرولیز» با کد ۱۰۶۰۱۲ در رده ۶ صنایع بازیافت قرار گرفته است. بنابراین محل استقرار پروژه باید با ضوابط فاصله گذاری و نظر اداره کل حفاظت محیط زیست استان تطبیق داده شود.
مجوز صنعتی توسط مرجع صنعتی صادر می شود، در حالی که سازمان حفاظت محیط زیست وظیفه بررسی و اعلام نظر زیست محیطی و انطباق محل و فرآیند با ضوابط مربوط را دارد. بنابراین بهتر است در متن طرح از عبارت «اخذ جواز تاسیس از سازمان حفاظت محیط زیست» استفاده نشود و به جای آن از اخذ تاییدیه و استعلام زیست محیطی در فرآیند صدور جواز تاسیس نام برده شود.
کنترل آلاینده های هوا و انتشارهای فرایندی
منابع آلایندگی واحد پیرولیز را می توان به دو گروه اصلی تقسیم کرد: نخست دود حاصل از احتراق سوخت در کوره و دوم انتشارهای فرار ناشی از نشت گاز پیرولیز، TPO و گرد و غبار char.
برای کنترل ذرات جامد در نقاط انتقال و تخلیه char می توان از سیستم های بسته انتقال، هود مکش موضعی، Bag Filter یا سایر تجهیزات حذف ذرات استفاده کرد. برای کنترل گازهای اسیدی مانند SO2 و H2S نیز متناسب با ترکیب جریان می توان از اسکرابرهای قلیایی یا سایر روش های تصفیه استفاده کرد.
Wet Scrubber عمدتا برای جذب گازهای محلول و برخی ذرات مناسب است، در حالی که ESP یا Bag Filter بیشتر برای حذف ذرات مورد استفاده قرار می گیرند. از سوی دیگر، VOC و CO ناشی از گازهای نسوخته باید با جلوگیری از نشت، احتراق کامل، سیستم flare و در صورت لزوم thermal oxidation کنترل شوند. بنابراین یک پکیج ثابت شامل NaOH Scrubber و ESP را نمی توان برای تمام واحدها نسخه عمومی دانست.
تجربه مقرراتی خطوط پیرولیز تایر در سایر کشورها نیز بر استفاده از سیستم های بسته تخلیه char، کنترل گاز پیرولیز، flare اضطراری، سنسورهای گاز، کنترل فشار و دما و purge نیتروژن پیش از باز کردن راکتور تاکید دارد.
مدیریت آب و پساب
آب خنک کاری کندانسورها در طراحی مناسب می تواند در مدار بسته گردش کند و پس از دفع گرما مجددا مورد استفاده قرار گیرد. با این حال، جریان های آلوده احتمالی مانند condensate آبی، آب شستشوی تجهیزات، blowdown سیستم های خنک کاری و پساب واحدهای اسکرابر یا demineralization باید جداگانه شناسایی شوند.
در صورتی که برای کاهش خاکستر rCB از شستشوی اسیدی استفاده شود، واحد تصفیه پساب اهمیت بیشتری پیدا می کند، زیرا جریان خروجی می تواند حاوی روی، نمک های محلول، اسید یا باز و سایر مواد معدنی استخراج شده از char باشد.
بنابراین عبارت «چرخه بسته و بدون پساب» فقط زمانی در طرح قابل استفاده است که موازنه آب و طراحی واحد تصفیه پساب این موضوع را اثبات کند.
ایمنی فرایند و کنترل خطرات راکتور
پیرولیز تایر با هیدروکربن های داغ، گازهای قابل اشتعال و ذرات کربنی گرم سروکار دارد و به همین دلیل ایمنی فرایند باید بخشی از طراحی پایه واحد باشد.
سیستم مناسب باید حداقل شامل پایش پیوسته دمای راکتور، فشار، دمای گاز خروجی و وضعیت سیستم کندانس باشد. بسته به طراحی، آشکارساز گازهای قابل اشتعال و H2S، شیرهای قطع اضطراری، interlock مشعل، مسیر bypass، flare اضطراری و سیستم purge با گاز بی اثر نیز مورد نیاز خواهند بود.
در طراحی های جدید استفاده از PLC و interlock برای قطع گرمایش در صورت افزایش غیر مجاز فشار یا دما یک لایه مهم حفاظتی محسوب می شود. تجربه عملیاتی واحدهای پیرولیز تایر نیز نشان داده است که purge با نیتروژن پیش از باز کردن راکتور Batch می تواند یکی از اقدامات مهم برای جلوگیری از تماس char داغ و گازهای قابل اشتعال با اکسیژن باشد.
استفاده از فشار اندکی کمتر از اتمسفر در برخی فناوری ها می تواند انتشار گاز از درزبندی ها را کاهش دهد، اما وکیوم به تنهایی خطر نشت یا انفجار را حذف نمی کند. نفوذ هوا به سیستم داغ نیز می تواند موجب ایجاد مخلوط قابل اشتعال شود. از این رو کنترل فشار، آب بندی، purge، پایش اکسیژن در طراحی های حساس و مدیریت شرایط اضطراری باید به صورت یک مجموعه یکپارچه دیده شوند.
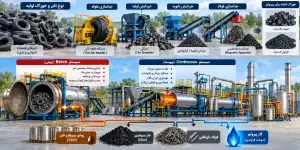
عوامل فنی موثر بر عملکرد و انتخاب فناوری پیرولیز
اقتصادی بودن یک واحد پیرولیز صرفا تابع قیمت فروش TPO نیست. ترکیب خوراک، فناوری راکتور، میزان پیش فرآوری، کیفیت محصولات، نرخ بهره برداری و بازار فروش تمام جریان های خروجی بر شاخص های اقتصادی اثر مستقیم دارند.
تاثیر نوع تایر و آماده سازی خوراک
تایرهای سواری و باری از نظر نسبت کائوچوی طبیعی و مصنوعی، فولاد، منسوجات و مواد پرکننده یکسان نیستند. داده های ترکیب تایر نشان می دهند تایرهای باری معمولا سهم فولاد بیشتری نسبت به تایرهای سواری دارند، در حالی که سهم الاستومرها نیز میان دو گروه متفاوت است. بنابراین نوع خوراک می تواند مقدار نسبی روغن، char و فولاد قابل بازیابی را تغییر دهد.
اما نمی توان به صورت عمومی ادعا کرد که «تایر سواری همیشه ۵ تا ۱۰ درصد روغن بیشتری تولید می کند». بازده نهایی علاوه بر ترکیب تایر به دما، اندازه خوراک، راکتور، زمان ماند و شرایط کندانس بستگی دارد.
کاهش اندازه تایر معمولا انتقال حرارت را تسهیل می کند، اما عددی مانند «۳۰ درصد کاهش زمان پیرولیز» برای تمام راکتورها قابل تعمیم نیست. خردایش بیشتر همچنین مصرف برق، سرمایه گذاری و هزینه تعویض تیغه ها را افزایش می دهد. در مطالعات امکان سنجی باید نقطه بهینه میان هزینه آماده سازی خوراک و بهبود عملکرد راکتور تعیین شود.
مقایسه سیستم Batch و Continuous
در سیستم Batch مقدار مشخصی خوراک وارد راکتور شده، واکنش انجام می شود و سپس راکتور وارد مراحل سرد شدن و تخلیه می گردد. زمان هر سیکل به اندازه راکتور، نوع خوراک، سیستم انتقال حرارت و روش خنک کاری وابسته است و نمی توان ۱۶ تا ۲۴ ساعت را به عنوان زمان ثابت تمام خطوط در نظر گرفت.
مهم ترین مزایای سیستم Batch عبارت اند از سرمایه گذاری اولیه کمتر، امکان پذیرش خوراک درشت تر و ساختار عملیاتی ساده تر. در مقابل، گرم و سرد شدن متوالی راکتور، توقف بین batch ها، نوسان شرایط فرایندی و دشواری بیشتر در ثابت نگه داشتن کیفیت محصول از محدودیت های آن محسوب می شوند.
در سیستم Continuous خوراک از طریق یک سیستم بسته و کنترل شده وارد راکتور شده و char نیز به صورت مداوم تخلیه می شود. پایدارتر بودن دما و زمان ماند می تواند یکنواختی محصول و بهره وری انرژی را افزایش دهد و اتوماسیون نیز معمولا بیشتر است. با این حال این خطوط به سیستم تغذیه دقیق تر، آماده سازی مناسب خوراک و کنترل فرایند پیشرفته تری نیاز دارند و سرمایه گذاری اولیه آنها معمولا بالاتر است. گزارش منتشر شده توسط NITI Aayog نیز همین تفاوت کلی میان فناوری Batch و Continuous را تایید می کند.
بنابراین انتخاب میان Batch و Continuous نباید صرفا بر مبنای قیمت ماشین آلات انجام شود. ظرفیت سالانه، دسترسی پایدار به تایر، قیمت انرژی، کیفیت هدف TPO و rCB، توان تعمیر و نگهداری، سطح اتوماسیون و الزامات زیست محیطی باید همزمان ارزیابی شوند.
اصول انتخاب فناوری پیش از خرید ماشین آلات
پیش از خرید ماشین آلات خط تولید روغن پیرولیز از لاستیک فرسوده باید ابتدا زنجیره تامین خوراک، محل استقرار، ظرفیت قابل تامین، بازار محصولات و الزامات محیط زیستی مشخص شود و سپس فناوری بر اساس این اطلاعات انتخاب گردد.
در مطالعات فنی نیز نوع راکتور، ظرفیت عملی، اندازه خوراک، مصرف انرژی، موازنه جرم و انرژی، سیستم کندانس، تصفیه گاز، کنترل آلایندگی، ذخیره سازی TPO و فرآوری char باید پیش از انتخاب تامین کننده ماشین آلات تعیین شوند.
به همین دلیل، در یک مطالعه امکان سنجی حرفه ای باید ابتدا بازار و فناوری تعریف شود و سپس ماشین آلات خریداری شود؛ نه اینکه ظرفیت طرح بر اساس ظرفیت اسمی دستگاه پیشنهادی فروشنده تعیین گردد.
تحلیل ابعاد اقتصادی و شاخص های سرمایه گذاری
اقتصادی بودن طرح تولید روغن پیرولیز از لاستیک فرسوده تنها به مقدار روغن تولیدی وابسته نیست. پیرولیز تایر یک فعالیت صنعتی چند محصولی است که درآمد آن از ترکیب فروش یا مصرف اقتصادی روغن پیرولیز تایر، محصول کربنی، فولاد بازیافتی و در برخی طراحی ها صرفه جویی حاصل از مصرف داخلی گاز پیرولیز شکل می گیرد.
از سوی دیگر، هزینه تامین تایر فرسوده، ظرفیت واقعی بهره برداری، نوع راکتور، میزان آماده سازی خوراک، مصرف انرژی، هزینه تعمیر و نگهداری، کیفیت محصولات، هزینه کنترل آلایندگی و فاصله حمل خوراک و محصول می توانند سودآوری طرح را به طور محسوسی تغییر دهند.
به همین دلیل، شاخص های مالی پروژه باید برای ظرفیت، فناوری و شرایط بازار مشخص همان طرح محاسبه شوند و استفاده از یک نرخ بازده یا دوره بازگشت ثابت برای تمام واحدهای پیرولیز تایر از نظر مطالعات امکان سنجی صحیح نیست.
شاخص های کلیدی مالی طرح
مهم ترین شاخص هایی که برای ارزیابی سرمایه گذاری در واحد پیرولیز لاستیک باید محاسبه شوند شامل سرمایه گذاری ثابت، سرمایه در گردش، هزینه عملیاتی سالانه، درآمد فروش، سود عملیاتی، نقطه سر به سر، ارزش فعلی خالص یا NPV، نرخ بازده داخلی یا IRR و دوره بازگشت سرمایه هستند.
مطالعات فنی و اقتصادی منتشر شده برای واحدهای مختلف پیرولیز تایر نتایج بسیار متفاوتی ارائه کرده اند. برای نمونه، در یک واحد ۱۰ تن در روز، IRR حدود ۲۷.۸ درصد و دوره بازگشت سرمایه حدود ۲.۹۶ سال گزارش شده است. در یک مطالعه مبتنی بر فرایند پیرولیز تایر همراه با اصلاح محصول کربنی، FIRR حدود ۱۹.۶ درصد و دوره بازگشت ۵.۸۷ سال محاسبه شده است. یک مطالعه جدیدتر در مقیاس ۲۰ تن در ساعت نیز بسته به پیکربندی واحد، IRR حدود ۳۴ درصد و دوره بازگشت نزدیک ۴.۴ سال به دست آورده است. این اختلاف نشان می دهد سودآوری پیرولیز به شدت به مفروضات فنی و اقتصادی هر پروژه وابسته است.
بازده روغن و موازنه جرم
یکی از مهم ترین متغیرهای درآمدی پروژه، بازده وزنی روغن پیرولیز یا Oil Yield است. در بسیاری از فناوری های پیرولیز تایر، سهم TPO در محدوده تقریبی ۴۰ تا ۵۰ درصد وزنی قرار می گیرد، اما این مقدار ثابت نیست و نوع تایر، دمای راکتور، نرخ گرمایش، زمان ماند بخارات و فناوری پیرولیز بر آن اثر می گذارند.
برای مثال، اگر کارخانه سالانه ۱۰ هزار تن تایر را واقعا فرآوری کند و بازده قابل فروش TPO معادل ۴۲ درصد باشد، تولید نظری روغن حدود ۴,۲۰۰ تن در سال خواهد بود. اما در مدل مالی حرفه ای باید تلفات ذخیره سازی، محصول خارج از مشخصات، توقف خط و ضریب بهره برداری واقعی نیز در نظر گرفته شود. بنابراین استفاده از ظرفیت اسمی ماشین آلات برای پیش بینی فروش سالانه می تواند درآمد پروژه را بیش برآورد کند.
ظرفیت واقعی و صرفه مقیاس
ظرفیت واحد یکی از مهم ترین عوامل تعیین کننده اقتصاد پروژه است. تجهیزات پیرولیز، سیستم کندانس، تصفیه گاز، کنترل آلایندگی، آزمایشگاه، زیرساخت و نیروی مدیریتی دارای بخشی از هزینه های ثابت هستند و با افزایش ظرفیت، هزینه سرمایه گذاری و عملیاتی به ازای هر تن خوراک می تواند کاهش یابد.
اهمیت این موضوع در یک مطالعه فنی اقتصادی به خوبی مشاهده شده است؛ در شرایط مفروض آن مطالعه، واحد ۲۰ هزار تن در سال دارای دوره بازگشت بسیار طولانی بود، اما با افزایش ظرفیت به ۵۰ هزار تن در سال، دوره بازگشت به حدود ۳.۶ سال کاهش یافت. این نتیجه نشان می دهد انتخاب ظرفیت اقتصادی باید بر اساس صرفه مقیاس و مقدار واقعی تایر قابل تامین انجام شود، نه صرفا ظرفیت اسمی پیشنهادی فروشنده تجهیزات.
قیمت و هزینه تامین تایر فرسوده
خوراک یکی از حساس ترین متغیرهای اقتصادی طرح است. بسته به ساختار بازار محلی، کارخانه ممکن است برای خرید تایر فرسوده هزینه پرداخت کند یا در برخی مدل های مدیریت پسماند، از مزایای دیگری برای دریافت و بازیافت تایر برخوردار باشد.
هزینه جمع آوری، بارگیری، حمل، انبارش و آماده سازی تایر باید به قیمت واقعی تحویل خوراک به کارخانه اضافه شود. مطالعات حساسیت اقتصادی نشان داده اند که قیمت فروش روغن و هزینه تامین تایر از مهم ترین پارامترهای موثر بر NPV و سودآوری واحد پیرولیز هستند.
این موضوع برای ایران اهمیت بیشتری دارد؛ زیرا ممکن است خرید خوراک در ظاهر ارزان باشد اما پراکندگی جغرافیایی منابع تایر و هزینه حمل، قیمت واقعی خوراک تحویل کارخانه را افزایش دهد.
کیفیت و قیمت فروش TPO
نباید درآمد پروژه صرفا از حاصل ضرب مقدار روغن در قیمت گازوئیل یا مازوت محاسبه شود. TPO خام یک محصول استاندارد معادل گازوئیل نیست و قیمت فروش آن تابع مشخصاتی مانند گوگرد، ارزش حرارتی، آب و رسوب، ویسکوزیته، نقطه اشتعال و بازار مصرف است.
اگر محصول فقط پس از فیلتراسیون به عنوان سوخت صنعتی عرضه شود، ارزش فروش آن با سناریوی تقطیر و ارتقای کیفیت متفاوت خواهد بود. از طرف دیگر، اضافه کردن واحد تقطیر، گوگردزدایی یا هیدروتریتینگ باعث افزایش CAPEX، مصرف انرژی و هزینه عملیاتی می شود. بنابراین درآمد بیشتر محصول فرآوری شده باید در برابر سرمایه گذاری اضافی آن ارزیابی شود.
ارزش اقتصادی char و rCB
محصول جامد یکی از مهم ترین عوامل تمایز میان یک واحد پیرولیز با سودآوری ضعیف و یک پروژه با ارزش افزوده بالاتر است. در ساده ترین سناریو، char خام با قیمت محدود فروخته می شود. در سناریوی پیشرفته تر، محصول با جداسازی فلزات، آسیاب، طبقه بندی، کاهش خاکستر و کنترل کیفیت به Recovered Carbon Black یا rCB ارتقا داده می شود.
اما افزایش درآمد rCB رایگان نیست. خط آسیاب، سیستم انتقال پودر، pelletizing، تجهیزات demineralization احتمالی، کنترل گرد و غبار، آزمایشگاه و انرژی مصرفی باعث افزایش CAPEX و OPEX می شوند.
بنابراین در مطالعات مالی بهتر است حداقل دو سناریوی مستقل بررسی شود:
سناریوی پایه: فروش Pyrolysis Char با حداقل فرآوری.
سناریوی توسعه یافته: فرآوری char و فروش rCB با مشخصات کنترل شده.
این دو گزینه می توانند نتایج مالی کاملا متفاوتی ایجاد کنند و نباید درآمد rCB در مدلی لحاظ شود که هزینه تجهیزات فرآوری آن در سرمایه گذاری منظور نشده است.
درآمد فولاد بازیافتی
فولاد جدا شده از تایر یک جریان درآمدی مکمل محسوب می شود. درآمد آن باید بر اساس مقدار واقعی فولاد موجود در ترکیب خوراک، درصد بازیابی، کیفیت و آلودگی فولاد و قیمت قابل تحقق قراضه محاسبه شود.
درآمد فولاد و محصول کربنی باعث افزایش درآمد عملیاتی و حاشیه سود پروژه می شود و از نظر مالی صحیح نیست گفته شود این محصولات مستقیما OPEX را کاهش می دهند.
صرفه جویی انرژی حاصل از گاز پیرولیز
گازهای غیر قابل میعان پیرولیز معمولا به جای فروش به بیرون در داخل کارخانه به عنوان سوخت فرایندی مصرف می شوند. بنابراین ارزش اقتصادی این جریان بهتر است به صورت هزینه سوخت خریداری نشده یا Avoided Fuel Cost در مدل مالی لحاظ شود.
مقدار این صرفه جویی باید بر اساس دبی واقعی گاز، ارزش حرارتی، راندمان مشعل و میزان سوخت کمکی مورد نیاز محاسبه شود و نباید بدون موازنه انرژی، خودکفایی کامل کارخانه از گاز طبیعی فرض گردد.
حساسیت اقتصادی طرح تولید روغن پیرولیز
از آنجا که چند متغیر می توانند سودآوری پروژه را به شدت تغییر دهند، ارائه یک IRR واحد بدون تحلیل حساسیت کافی نیست. مطالعات فنی اقتصادی بین المللی نیز نشان می دهند قیمت فروش روغن، هزینه خوراک و سرمایه گذاری ثابت از مهم ترین عوامل اثرگذار بر نتایج اقتصادی پیرولیز هستند.
در یک طرح توجیهی حرفه ای حداقل تغییرات زیر باید بر NPV، IRR و دوره بازگشت سرمایه بررسی شوند:
| متغیر حساس | سناریوی پیشنهادی برای تحلیل |
|---|---|
| قیمت فروش TPO | ۲۰- ، ۱۰- ، پایه، ۱۰+ و ۲۰+ درصد |
| هزینه تامین تایر | ۲۰- تا ۲۰+ درصد |
| ضریب بهره برداری کارخانه | ۶۰، ۷۰، ۸۰، ۹۰ و ۱۰۰ درصد ظرفیت عملی |
| بازده روغن | سناریوی بدبینانه، پایه و خوش بینانه بر اساس تضمین فناوری |
| قیمت char یا rCB | حداقل بازار، پایه و بازار با کیفیت بالاتر |
| CAPEX | پایه، ۱۰+ و ۲۰+ درصد |
| نرخ ارز | سناریوهای مختلف برای تجهیزات و قطعات وارداتی |
| هزینه انرژی و تعمیرات | پایه و سناریوی افزایش هزینه |
این تحلیل مشخص می کند پروژه در چه نقطه ای از تغییر قیمت خوراک یا محصول، توجیه اقتصادی خود را از دست می دهد و به همین دلیل برای تصمیم گیری سرمایه گذار ارزش بیشتری از ارائه یک نرخ بازده خوش بینانه دارد.
معیارهای تصمیم گیری برای سرمایه گذاری
برای صدور یک نتیجه اقتصادی قابل اتکا، ابتدا باید ظرفیت قابل تامین تایر فرسوده تعیین شود و سپس موازنه جرم واقعی خط بر اساس فناوری منتخب تهیه گردد. پس از مشخص شدن مقدار TPO، char یا rCB، فولاد و گاز، قیمت فروش قابل تحقق هر جریان و هزینه تولید آن در مدل مالی وارد می شود.
در نهایت شاخص هایی مانند NPV، IRR و دوره بازگشت باید بر اساس یک جریان نقدی کامل شامل سرمایه گذاری ثابت، سرمایه در گردش، هزینه جایگزینی قطعات، تعمیرات اساسی، مالیات، استهلاک و ارزش اسقاط محاسبه شوند.
بنابراین نمی توان پیش از تعیین این مفروضات اعلام کرد که دوره بازگشت طرح تولید روغن پیرولیز از لاستیک فرسوده الزاما ۲ تا ۳.۵ سال است. مطالعات منتشر شده دوره های بازگشت کمتر از ۳ سال تا بیش از ۶ سال و در پروژه های کوچک یا دارای اقتصاد نامناسب حتی بسیار بیشتر را نشان داده اند.
ارزیابی اقتصادی معتبر زمانی حاصل می شود که سودآوری پروژه در برابر تغییر قیمت TPO، هزینه خوراک، ظرفیت عملی کارخانه و کیفیت محصول همچنان قابل قبول باقی بماند؛ نه صرفا زمانی که سناریوی پایه دارای IRR بالایی باشد.
چک لیست شاخص های کلیدی سرمایه گذاری – طرح تولید روغن پیرولیز از لاستیک مستعمل
جدول زیر یک سناریوی اولیه برای واحد پیرولیز با ظرفیت اسمی ۶,۰۰۰ تن تایر فرسوده در سال را نشان می دهد. مقادیر تولید بر اساس یک موازنه جرمی مبنا ارائه شده اند و ارقام سرمایه گذاری و شاخص های مالی باید در زمان تهیه طرح توجیهی، بر اساس نوع راکتور، سطح اتوماسیون، محل اجرا، قیمت روز تجهیزات و بازار واقعی محصولات به روز شوند.
| شاخص کلیدی | مقدار مبنای پیشنهادی | توضیح |
|---|---|---|
| ظرفیت خوراک سالانه | ۶,۰۰۰ تن تایر فرسوده | ظرفیت اسمی ورودی کارخانه |
| تولید سالانه TPO | حدود ۲,۶۰۰ تن | معادل بازده فرضی ۴۳.۳ درصد |
| تولید سالانه char پیرولیزی | حدود ۱,۹۰۰ تن | معادل ۳۱.۷ درصد؛ در صورت فرآوری می تواند خوراک تولید rCB باشد |
| فولاد بازیافتی | حدود ۸۰۰ تن | معادل ۱۳.۳ درصد خوراک |
| گاز پیرولیز و سایر کسری های موازنه | حدود ۷۰۰ تن | حدود ۱۱.۷ درصد، عمدتا برای بازیافت انرژی فرایند |
| مساحت اولیه زمین | حدود ۳,۰۰۰ متر مربع | نیازمند تایید بر اساس جانمایی، ذخیره تایر، ایمنی و ضوابط استقرار |
| نیروی انسانی اولیه | حدود ۲۵ نفر | وابسته به Batch یا Continuous بودن و سطح اتوماسیون |
| سرمایه گذاری کل | نیازمند محاسبه مجدد | بر اساس CAPEX، سرمایه در گردش و نرخ روز ارز |
| هزینه ماشین آلات | نیازمند استعلام روز | باید Scope تجهیزات و Batch/Continuous بودن مشخص شود |
| زمین و محوطه سازی | وابسته به محل پروژه | تابع استان، شهرک صنعتی و مساحت نهایی |
| ساختمان و ابنیه | نیازمند طراحی سایت | شامل سالن، انبار، اداری، آزمایشگاه و ساختمان های خدماتی |
| تاسیسات و کنترل آلایندگی | نیازمند برآورد مستقل | برق، آب، خنک کاری، گاز، flare، تصفیه گاز و کنترل آلایندگی |
| سرمایه در گردش | نیازمند مدل عملیاتی | تابع موجودی تایر، TPO، char/rCB، مواد مصرفی و دوره وصول مطالبات |
| IRR | پس از تهیه جریان نقدی محاسبه شود | عدد ثابت برای صنعت پیرولیز وجود ندارد |
| دوره بازگشت سرمایه | پس از تهیه جریان نقدی محاسبه شود | وابسته به CAPEX، ظرفیت واقعی، قیمت خوراک و فروش محصولات |
| NPV | پس از تعیین نرخ تنزیل محاسبه شود | یکی از شاخص های اصلی تصمیم گیری سرمایه گذاری |
| نقطه سر به سر | پس از تفکیک هزینه ثابت و متغیر | نباید بدون ساختار هزینه اعلام شود |
| حاشیه سود خالص | پس از محاسبه درآمد و هزینه واقعی | تابع کیفیت و قیمت TPO و محصول کربنی |
موازنه جرمی مبنای ظرفیت ۶,۰۰۰ تن در سال
در سناریوی فوق، برای هر ۱,۰۰۰ کیلوگرم تایر فرسوده ورودی حدود ۴۳۳ کیلوگرم روغن پیرولیز، ۳۱۷ کیلوگرم char، ۱۳۳ کیلوگرم فولاد و حدود ۱۱۷ کیلوگرم گاز و سایر جریان های فرایندی در نظر گرفته شده است.
این موازنه از نظر حساب جرمی بسته است، اما باید به عنوان مبنای اولیه مطالعات تلقی شود. تضمین نهایی بازده باید از تامین کننده فناوری بر اساس نوع واقعی تایر، اندازه خوراک و شرایط عملیاتی راکتور دریافت شود.