کیسه پلی پروپیلن بافته شده یا PP Woven Sack یکی از متداول ترین انواع بسته بندی انعطاف پذیر برای جابه جایی، نگهداری و عرضه مواد جامد، پودری و دانه ای در صنایع مختلف است. وزن کم، استحکام مکانیکی مناسب، امکان تولید در ابعاد و ظرفیت های مختلف، قابلیت چاپ، امکان لمینیشن و قیمت رقابتی سبب شده است که تولید کیسه پلی پروپیلن در زنجیره بسته بندی محصولاتی مانند آرد، برنج، حبوبات، خوراک دام و طیور، کودهای شیمیایی، محصولات پتروشیمی، قند و شکر، مصالح ساختمانی و بسیاری از محصولات کشاورزی و صنعتی جایگاه مهمی داشته باشد.
ماده اصلی مورد استفاده در خط تولید کیسه پلی پروپیلن، پلی پروپیلن یا PP است؛ ترموپلاستیکی از خانواده پلی الفین ها که از پلیمریزاسیون مونومر پروپیلن تولید می شود. در ساختار پلی پروپیلن، برخلاف پلی اتیلن، گروه جانبی متیل (CH3) بر روی زنجیره اصلی پلیمر قرار دارد. وجود این گروه جانبی و نحوه آرایش فضایی زنجیره های پلیمر بر میزان بلورینگی، سختی، مقاومت حرارتی و خواص مکانیکی پلی پروپیلن تاثیر می گذارد. در گریدهای متداول مناسب تولید نوار یا Raffia، پلی پروپیلن علاوه بر چگالی نسبتا پایین، قابلیت مناسبی برای تبدیل شدن به نوارهای کشیده شده با استحکام بالا دارد و به همین دلیل یکی از مواد اصلی مورد استفاده در صنعت بسته بندی بافته شده محسوب می شود.
در فرایند صنعتی تولید گونی پلی پروپیلن، گرانول PP و افزودنی های مورد نیاز ابتدا وارد خط اکستروژن نوار می شوند. مذاب پلیمر پس از خروج از دای به فیلم اولیه تبدیل شده و سپس طی مراحل سرد کردن، برش و کشش به نوارهای باریک یا Flat Tape تبدیل می شود. عملیات کشش باعث جهت گیری بیشتر زنجیره های پلیمری در امتداد نوار و افزایش استحکام کششی آن می شود. نوارهای تولید شده پس از پیچش روی بوبین، در ماشین های گردباف Circular Loom در راستای تار و پود بافته شده و پارچه لوله ای پلی پروپیلن را تشکیل می دهند. این پارچه در ادامه، متناسب با نوع محصول نهایی، می تواند وارد مراحل چاپ، کوتینگ یا لمینیشن، برش، دوخت و بسته بندی شود.
ویژگی های کیسه پلی پروپیلن تنها به استحکام آن محدود نمی شود. امکان تنظیم وزن واحد سطح پارچه، تعداد نوار در واحد طول، عرض کیسه، نوع بافت، نوع چاپ، پوشش سطحی و ساختمان نهایی کیسه باعث شده است که این محصول برای طیف گسترده ای از کاربردها قابل طراحی باشد. کیسه های ساده بافته شده برای بسیاری از مواد خشک و دانه ای مناسب هستند، در حالی که برای محصولاتی که به محافظت بیشتر در برابر رطوبت، گرد و غبار یا خروج ذرات ریز نیاز دارند می توان از کیسه های کوتینگ شده، لمینت شده، دارای فیلم BOPP یا مجهز به لاینر داخلی استفاده کرد.
یکی دیگر از مزیت های مهم کیسه PP، قابلیت چاپ و ایجاد هویت بصری محصول است. متناسب با نوع کیسه و فناوری خط تولید، چاپ می تواند مستقیما بر روی پارچه یا سطح کوتینگ شده انجام شود و در محصولات با کیفیت بالاتر نیز از فیلم چاپ شده BOPP برای ایجاد ظاهر مناسب تر، وضوح گرافیکی بیشتر و بهبود ویژگی های بسته بندی استفاده شود. به همین دلیل امروزه گونی پلی پروپیلن علاوه بر نقش حفاظتی و حمل محصول، بخشی از بسته بندی تجاری و ابزار معرفی برند نیز محسوب می شود.
کیسه های پلی پروپیلن بافته شده در صنایع متعددی مصرف می شوند. صنایع آرد و غلات، برنج و حبوبات، خوراک دام و طیور، کودهای شیمیایی، مواد معدنی، صنایع پتروشیمی و شیمیایی، قند و شکر و برخی مصالح ساختمانی از مهم ترین بازارهای مصرف این محصول هستند. در بخش کشاورزی نیز متناسب با نوع محصول می توان از کیسه های بافته شده معمولی یا ساختارهای مشبک پلی پروپیلنی برای بسته بندی محصولاتی مانند سیب زمینی، پیاز و برخی محصولات مشابه استفاده کرد.
پارچه پلی پروپیلن بافته شده تنها برای تولید کیسه های معمولی مصرف نمی شود و می تواند مبنای تولید گروه های دیگری از محصولات بسته بندی نیز باشد. کیسه های لمینت شده، کیسه های چاپی BOPP، کیسه های ولو دار و بلوک باتم و همچنین ظروف انعطاف پذیر حمل مواد فله یا FIBC از جمله محصولات این خانواده هستند. با این حال، هر یک از این محصولات از نظر طراحی، وزن پارچه، تجهیزات تکمیلی، ظرفیت حمل و الزامات کنترل کیفیت دارای مشخصات فنی متفاوتی هستند و در مطالعات امکان سنجی نباید همه آنها یک محصول واحد در نظر گرفته شوند.
از دیدگاه سرمایه گذاری، اهمیت طرح تولید کیسه پلی پروپیلن بیش از هر چیز ناشی از گستردگی صنایع مصرف کننده و ارتباط مستقیم تقاضای آن با فعالیت بخش های کشاورزی، غذایی، ساختمانی، معدنی، شیمیایی و پتروشیمی است. با این حال، ارزیابی اقتصادی احداث کارخانه تولید کیسه پلی پروپیلن باید بر اساس ظرفیت واقعی بازار هدف، ترکیب محصولات، ظرفیت خط اکستروژن نوار، تعداد ماشین های گردباف، نوع تجهیزات چاپ و لمینیشن، میزان مصرف مواد اولیه، نرخ ضایعات، قیمت گرانول PP و شرایط رقابت در بازار انجام شود. بنابراین صرف وجود مصرف گسترده محصول، به تنهایی برای نتیجه گیری درباره سودآوری طرح کافی نیست و بررسی بازار، فناوری و ساختار هزینه باید به صورت یکپارچه انجام شود.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
انواع کیسه پلی پروپیلن و ساختارهای رایج
کیسه های پلی پروپیلن بافته شده با توجه به نوع محصول قابل بسته بندی، شرایط حمل و انبارداری، میزان محافظت مورد نیاز در برابر رطوبت و گرد و غبار، روش پر کردن کیسه و سطح مورد انتظار از چاپ و ظاهر بسته بندی، در ساختارهای مختلف تولید می شوند. انتخاب نوع مناسب کیسه یکی از عوامل مهم در طراحی خط تولید است، زیرا تولید برخی محصولات تنها به اکستروژن نوار، گردبافی، برش و دوخت نیاز دارد، در حالی که تولید کیسه های پیشرفته تر مستلزم تجهیز کارخانه به خطوط کوتینگ، لمینیشن، چاپ، نصب لاینر یا ماشین آلات تخصصی تبدیل و شکل دهی کیسه است.
مهم ترین انواع کیسه پلی پروپیلن عبارتند از:
- کیسه پلی پروپیلن بافته شده ساده یا Uncoated PP Woven Sack: متداول ترین نوع گونی پلی پروپیلن است که از پارچه بافته شده PP تولید و پس از برش از یک سمت دوخته می شود. این محصول برای بسته بندی بسیاری از مواد خشک، دانه ای و گرانولی از جمله غلات، حبوبات، خوراک دام، برخی محصولات کشاورزی و مواد صنعتی کاربرد دارد.
- کیسه پلی پروپیلن کوتینگ شده یا لمینت شده: در این نوع محصول، سطح پارچه بافته شده توسط یک لایه پلیمری پوشش داده می شود. این پوشش باعث کاهش نفوذ گرد و غبار و رطوبت از فضای بین نوارهای بافته شده شده و همچنین سطح مناسب تری برای چاپ ایجاد می کند. این نوع کیسه در بسته بندی کود، مواد شیمیایی، خوراک دام، برخی مواد غذایی، محصولات معدنی و مصالح ساختمانی کاربرد گسترده ای دارد.
- کیسه پلی پروپیلن دارای لاینر داخلی پلی اتیلن: در مواردی که محصول نسبت به رطوبت، آلودگی یا نشت ذرات ریز حساس باشد، یک کیسه یا فیلم داخلی از جنس پلی اتیلن در داخل کیسه PP قرار داده می شود. لاینر می تواند به صورت آزاد، متصل یا متناسب با ساختار کیسه طراحی شود. این محصول برای بسته بندی برخی مواد شیمیایی، پودرها، مواد غذایی و محصولات حساس به رطوبت مناسب است.
- کیسه پلی پروپیلن لمینت شده با فیلم BOPP: در این گروه، فیلم پلی پروپیلن دو محوره یا BOPP که امکان چاپ گرافیکی با کیفیت بالا روی آن وجود دارد، به سطح پارچه PP لمینت می شود. این ساختار علاوه بر بهبود ظاهر بسته بندی، امکان چاپ تصاویر، علائم تجاری، اطلاعات محصول و بارکد با وضوح بالا را فراهم می کند. کیسه های BOPP به ویژه در بسته بندی برنج، خوراک حیوانات خانگی، خوراک دام، غلات، بذر، آرد، شکر و سایر محصولات مصرفی کاربرد دارند.
- کیسه پلی پروپیلن ولو دار و بلوک باتم: این محصولات عمدتا برای بسته بندی صنعتی مواد پودری و گرانولی و خطوط پرکن اتوماتیک استفاده می شوند. ساختار مکعبی یا Block Bottom باعث شکل گیری منظم تر بسته پس از پر شدن، بهبود چیدمان روی پالت و استفاده بهتر از فضای انبار و حمل و نقل می شود. انواع ولو دار برای محصولاتی مانند سیمان، مصالح ساختمانی، مواد شیمیایی، کودها و برخی مواد پودری مناسب هستند. در فناوری های پیشرفته این کیسه ها می توانند از پارچه PP کوتینگ شده یا پارچه لمینت شده با فیلم BOPP تولید شوند.
- کیسه پلی پروپیلن Pinch Bottom: این نوع کیسه دارای ساختار ته بسته شده به روش Pinch Bottom است و می تواند از پارچه PP لمینت شده با فیلم BOPP تولید شود. کیفیت ظاهری مناسب، قابلیت استفاده در خطوط بسته بندی کالاهای مصرفی و امکان چاپ با کیفیت سبب شده است این ساختار در بسته بندی محصولاتی نظیر برنج، آرد، شکر، غلات، بذر، کود و خوراک حیوانات نیز مورد استفاده قرار گیرد.
- کیسه های دارای قابلیت تهویه یا Microperforated: برای برخی محصولات لازم است هوا هنگام پر کردن یا انبارداری از بسته خارج شود. در چنین کاربردهایی می توان پارچه یا ساختار کیسه را به صورت میکروپرفراژ شده طراحی کرد تا ضمن حفظ محصول، امکان خروج کنترل شده هوا فراهم شود. نوع و میزان سوراخ کاری باید متناسب با اندازه ذرات و ویژگی های ماده بسته بندی شده انتخاب شود.
نام هایی مانند کیسه آردی، کیسه شکری، کیسه برنج، کیسه خوراک دام، کیسه کود و کیسه سیمان در واقع بیشتر بیانگر کاربرد محصول هستند و لزوما یک ساختار فنی مستقل محسوب نمی شوند. برای مثال یک کیسه برنج می تواند به صورت ساده بافته شده، لمینت شده یا BOPP چاپی تولید شود و یک کیسه آرد نیز متناسب با الزامات مشتری می تواند دارای کوتینگ، لاینر داخلی یا سیستم تخلیه هوا باشد. بنابراین در طراحی محصول و مطالعات امکان سنجی، ابتدا باید ویژگی های ماده قابل بسته بندی و شرایط مصرف مشخص و سپس ساختار مناسب کیسه انتخاب شود.
پلی پروپیلن به دلیل جذب آب پایین، وزن مخصوص کم و خواص مکانیکی مناسب، ماده مناسبی برای تولید بسته بندی های بافته شده است؛ با این حال نباید جذب آب پایین خود پلیمر را با نفوذ ناپذیری کامل کیسه برابر دانست. پارچه PP بافته شده بدون پوشش دارای منافذ بسیار کوچک بین نوارهای تار و پود است و میزان مقاومت واقعی بسته بندی در برابر رطوبت، بخار آب، گرد و غبار و خروج ذرات به تراکم بافت، نوع کوتینگ، لمینیشن و استفاده یا عدم استفاده از لاینر داخلی بستگی دارد.
به همین دلیل صنعت تولید کیسه پلی پروپیلن تنها به تولید یک نوع گونی ساده محدود نیست و یک واحد صنعتی می تواند با افزودن تجهیزات تکمیلی، سبد محصول خود را از کیسه های اقتصادی ساده تا کیسه های لمینت، BOPP چاپی، لاینر دار و انواع کیسه های صنعتی پیشرفته توسعه دهد. تعیین این ترکیب محصول از مهم ترین تصمیمات مطالعات بازار و طراحی فنی طرح تولید کیسه پلی پروپیلن است، زیرا مستقیما بر نوع ماشین آلات، سرمایه گذاری ثابت، مصرف مواد اولیه، ارزش افزوده محصول و بازار هدف کارخانه تاثیر می گذارد.
معرفی کد آیسیک و کد محصول تولید کیسه پلی پروپیلن
ISIC مخفف عبارت International Standard Industrial Classification of All Economic Activities و به معنای «طبقه بندی استاندارد بین المللی کلیه فعالیت های اقتصادی» است. این نظام توسط سازمان ملل متحد تدوین شده و هدف اصلی آن ایجاد یک چارچوب استاندارد برای طبقه بندی فعالیت واحدهای اقتصادی و امکان مقایسه آمارهای صنعتی و اقتصادی میان کشورها است. بنابراین ISIC در اصل یک نظام طبقه بندی «فعالیت اقتصادی» است و نباید با کدهای تعرفه گمرکی، شناسه کالا یا کدهای محصول مورد استفاده در سامانه های صنعتی ایران یکسان در نظر گرفته شود.
در آخرین ساختار بین المللی ISIC، فعالیت تولید محصولات پلاستیکی در بخش C با عنوان Manufacturing یا فعالیت های تولیدی قرار دارد. طبقه بندی کلی این فعالیت به شرح زیر است:
| سطح طبقه بندی | کد | عنوان |
|---|---|---|
| بخش | C | Manufacturing – فعالیت های تولیدی |
| گروه اصلی | 22 | Manufacture of rubber and plastic products |
| گروه | 222 | Manufacture of plastics products |
| کلاس | 2220 | Manufacture of plastics products |
کلاس ۲۲۲۰ شامل تبدیل رزین های پلاستیکی نو یا بازیافتی به محصولات واسطه ای یا نهایی از طریق فرایندهایی مانند اکستروژن، قالب گیری، تزریق، دمش و سایر روش های شکل دهی پلاستیک است. از دیدگاه طبقه بندی بین المللی، تولید انواع محصولات بسته بندی پلاستیکی نیز در این حوزه قرار می گیرد. سازمان ملل در ISIC Rev.۴ و همچنین ساختار Rev.۵، کلاس ۲۲۲۰ را برای تولید محصولات پلاستیکی حفظ کرده است.
با این حال، در نظام اطلاعات صنعتی ایران برای صدور مجوز، ثبت ظرفیت تولید، آمار واحدهای صنعتی و شناسایی دقیق محصول از کدهای محصول تفصیلی استفاده می شود. این کدها از نظر ساختار با کد چهار رقمی بین المللی ISIC یکسان نیستند و در بسیاری از گزارش های صنعتی ایران تحت عنوان «کد آیسیک محصول» شناخته می شوند.
کدهای مرتبط با تولید کیسه پلی پروپیلن بافته شده که در اطلاعات صنعتی ایران مشاهده می شوند عبارتند از:
| کد محصول | عنوان محصول |
|---|---|
| 1721412337 | انواع کیسه پلی پروپیلن بافته شده |
| 1721512338 | کیسه پلی پروپیلن بافته شده ساده |
| 1721512339 | کیسه پلی پروپیلن بافته شده لمینیت شده |
کد ۱۷۲۱۵۱۲۳۳۸ در اطلاعات واحدهای صنعتی برای محصول «کیسه پلی پروپیلن بافته شده ساده» و کد ۱۷۲۱۵۱۲۳۳۹ برای محصول «کیسه پلی پروپیلن بافته شده لمینیت شده» مورد استفاده قرار گرفته است. داده های منتشر شده مبتنی بر اطلاعات وزارت صنعت، معدن و تجارت تا پایان سال ۱۴۰۳ نیز وجود واحدهای دارای مجوز با این دو کد محصول را تایید می کند.
نکته مهم در تهیه طرح توجیهی تولید کیسه پلی پروپیلن این است که انتخاب کد محصول باید دقیقا با سبد محصولات پیش بینی شده در طرح تطبیق داشته باشد. به عنوان مثال، اگر واحد صرفا کیسه ساده بافته شده تولید کند، کد محصول آن با واحدی که دارای خط کوتینگ و تولید کیسه لمینیت شده است متفاوت خواهد بود. در صورت پیش بینی تولید همزمان کیسه ساده، کیسه لمینیت شده، کیسه BOPP یا سایر محصولات تخصصی، لازم است کد یا کدهای محصول متناسب با ساختار واقعی خط تولید و مجوز صنعتی انتخاب شوند.
همچنین با توجه به اینکه طبقه بندی محصولات و ضوابط صدور مجوز ممکن است در سامانه های وزارت صنعت، معدن و تجارت اصلاح یا به روزرسانی شود، در زمان تهیه پرونده واقعی سرمایه گذاری و درخواست جواز تاسیس، کد نهایی محصول باید از آخرین فهرست قابل استفاده در سامانه های رسمی وزارت صمت و بهین یاب کنترل شود و صرفا به کدهای درج شده در طرح های توجیهی قدیمی استناد نشود.
کد تعرفه گمرکی و HS Code کیسه پلی پروپیلن
برای بررسی واردات و صادرات کیسه پلی پروپیلن، شناسایی صحیح کد تعرفه گمرکی یا HS Code اهمیت زیادی دارد. HS مخفف Harmonized System یا «سیستم هماهنگ شده توصیف و کدگذاری کالا» است که برای طبقه بندی کالاها در تجارت بین المللی مورد استفاده قرار می گیرد. این سیستم، برخلاف کد ISIC که فعالیت اقتصادی را طبقه بندی می کند، مستقیما برای شناسایی کالا در فرایندهای گمرکی، ثبت تجارت خارجی و تحلیل آمار واردات و صادرات به کار می رود.
ساختار اصلی HS در سطح بین المللی تا شش رقم هماهنگ است و کشورها می توانند برای نیازهای آماری و تعرفه ای خود ارقام بیشتری به آن اضافه کنند. در ایران نیز کدهای تعرفه معمولا به صورت هشت رقمی در کتاب مقررات صادرات و واردات و سامانه های گمرکی مورد استفاده قرار می گیرند.
کیسه ها و جوال های مورد استفاده برای بسته بندی کالا در فصل ۶۳ سیستم هماهنگ شده قرار می گیرند. مهم ترین ردیف های مرتبط با صنعت کیسه پلی پروپیلن به شرح زیر هستند:
| کد تعرفه | شرح کالا | ارتباط با صنعت کیسه PP |
|---|---|---|
| 63053200 | ظروف نرم واسطه برای حمل مواد فله یا Flexible Intermediate Bulk Containers | مربوط به جامبوبگ ها و FIBC ساخته شده از مواد نسجی مصنوعی |
| 63053300 | سایر کیسه ها و جوال ها، ساخته شده از نوار یا اشکال مشابه پلی اتیلن یا پلی پروپیلن | کد اصلی برای بخش عمده کیسه های پلی پروپیلن بافته شده |
| 63053900 | سایر کیسه ها و جوال های ساخته شده از مواد نسجی مصنوعی | مربوط به سایر کیسه های مواد مصنوعی که مشمول ۶۳۰۵۳۲ و ۶۳۰۵۳۳ نباشند |
در طبقه بندی بین المللی HS، زیر ردیف 6305.33 به طور مشخص شامل Sacks and bags of polyethylene or polypropylene strip or the like است. بنابراین انواع متداول گونی و کیسه پلی پروپیلن که از نوارهای PP بافته شده تولید می شوند، اصولا در این گروه قرار می گیرند. ساختار تعرفه ای مورد استفاده در ایران نیز ردیف ۶۳۰۵۳۳۰۰ را با شرح «سایر، به دست آمده از نوار یا اشکال همانند از پلی اتیلن یا پلی پروپیلن» معرفی می کند.
کد تعرفه اصلی کیسه پلی پروپیلن بافته شده: ۶۳۰۵۳۳۰۰
این ردیف می تواند طیف وسیعی از کیسه های PP Woven تولید شده از نوار پلی پروپیلن را در بر گیرد و صرف ساده یا چاپی بودن کیسه، به تنهایی باعث تغییر این کد نمی شود.
کد تعرفه کیسه پلی پروپیلن لمینت شده
در برخی منابع داخلی، کد ۶۳۰۵۳۹۰۰ به عنوان کد کیسه پلی پروپیلن لمینت شده معرفی شده است؛ با این حال این تطبیق را نمی توان به صورت عمومی و برای تمام کیسه های لمینت شده صحیح دانست.
در ساختار HS، کد ۶۳۰۵۳۹۰۰ مربوط به سایر کیسه های ساخته شده از مواد نسجی مصنوعی است که در زیر ردیف های مشخص تر ۶۳۰۵۳۲ و ۶۳۰۵۳۳ قرار نمی گیرند. بنابراین اگر محصول همچنان یک کیسه ساخته شده از پارچه حاصل از نوار پلی پروپیلن باشد، افزودن کوتینگ یا یک لایه لمینت الزاما ماهیت تعرفه ای آن را از ۶۳۰۵۳۳ تغییر نمی دهد.
برای مثال، در طبقه بندی های گمرکی بین المللی، کیسه های بافته شده پلی پروپیلن لمینت شده با فیلم BOPP نیز در موارد متعددی تحت زیر ردیف ۶۳۰۵.۳۳ طبقه بندی شده اند. بنابراین در مطالعات بازار و تحلیل تجارت خارجی، بهتر است کیسه PP ساده و لمینت شده به صورت خودکار در دو کد ۶۳۰۵۳۳۰۰ و ۶۳۰۵۳۹۰۰ تفکیک نشوند و ابتدا ساختمان واقعی محصول بررسی شود.
کد تعرفه جامبوبگ پلی پروپیلن
جامبوبگ یا Flexible Intermediate Bulk Container – FIBC با کیسه پلی پروپیلن معمولی تفاوت دارد و در طبقه بندی HS دارای زیر ردیف مستقل است:
کد تعرفه FIBC یا جامبوبگ: ۶۳۰۵۳۲۰۰
این گروه شامل ظروف انعطاف پذیر بزرگ برای حمل و بسته بندی مواد فله است که معمولا ظرفیت بسیار بیشتری نسبت به کیسه های ۱۰، ۲۵ یا ۵۰ کیلوگرمی دارند.
در نتیجه، برای مطالعات بازار طرح تولید کیسه پلی پروپیلن، کد ۶۳۰۵۳۳۰۰ مهم ترین ردیف تعرفه برای تحلیل تجارت خارجی کیسه های PP Woven محسوب می شود. با این حال، در صورت تولید محصولاتی مانند FIBC، کیسه های دارای ساختار خاص یا محصولاتی با پوشش های پلیمری ویژه، لازم است طبقه بندی تعرفه ای هر محصول به صورت جداگانه بررسی شود.
همچنین باید توجه داشت که کد تعرفه با نرخ حقوق ورودی متفاوت است. کد HS ماهیت و جایگاه کالا را مشخص می کند، در حالی که میزان حقوق گمرکی، سود بازرگانی، مالیات و سایر الزامات واردات بر اساس مقررات صادرات و واردات همان سال تعیین می شوند و ممکن است تغییر کنند. به همین دلیل در زمان تهیه طرح توجیهی نهایی یا انجام عملیات واردات و صادرات، آخرین کتاب مقررات صادرات و واردات و اطلاعات گمرک جمهوری اسلامی ایران باید مبنای تعیین نرخ های قابل اعمال قرار گیرد.
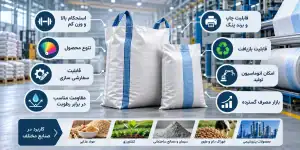
مزایای تولید کیسه پلی پروپیلن
تولید کیسه پلی پروپیلن بافته شده به دلیل ترکیب مناسب خواص مکانیکی، وزن پایین، انعطاف پذیری در طراحی محصول، تنوع بازارهای مصرف و امکان استفاده از خطوط تولید پیوسته و اتوماتیک، یکی از حوزه های مهم صنایع پایین دستی پلیمر و بسته بندی محسوب می شود. مزایای این محصول را می توان از دو دیدگاه «ویژگی های فنی کیسه» و «مزایای تولید صنعتی» مورد بررسی قرار داد.
۱. استحکام بالا در مقابل وزن کم
یکی از مهم ترین مزایای کیسه پلی پروپیلن نسبت مناسب استحکام به وزن آن است. نوارهای PP پس از فرایند کشش و جهت گیری مولکولی از استحکام کششی مناسبی برخوردار می شوند و پس از بافته شدن، پارچه ای سبک و در عین حال مقاوم ایجاد می کنند. این ویژگی امکان تولید کیسه هایی با مصرف نسبتا پایین مواد اولیه و قابلیت تحمل وزن قابل توجه محصول را فراهم می کند. در فناوری های جدید تولید PP Woven Sack نیز یکی از اهداف اصلی، کاهش وزن پارچه بدون کاهش استحکام مورد نیاز بسته بندی است.
۲. امکان تولید طیف گسترده ای از محصولات
خط تولید کیسه پلی پروپیلن قابلیت تولید محصولات مختلفی را متناسب با نیاز بازار دارد. کیسه ساده بافته شده، کیسه کوتینگ شده، کیسه لمینت، کیسه BOPP، کیسه دارای لاینر، کیسه ولو دار، Block Bottom و برخی ساختارهای تخصصی دیگر را می توان با اضافه کردن تجهیزات مناسب به مجموعه تولید کرد.
این تنوع محصول به سرمایه گذار اجازه می دهد به جای وابستگی به یک بازار مصرف، صنایع مختلف غذایی، کشاورزی، ساختمانی، معدنی، شیمیایی و پتروشیمی را هدف قرار دهد.
۳. قابلیت طراحی متناسب با نوع محصول بسته بندی شده
وزن پارچه، عرض کیسه، تراکم بافت، ابعاد نوار، نوع دوخت، نوع دهانه، میزان کوتینگ، نوع لمینیشن و نحوه چاپ را می توان متناسب با مشخصات محصول نهایی تغییر داد. به همین دلیل یک خط تولید مناسب می تواند کیسه هایی با ظرفیت ها و مشخصات مختلف برای بسته بندی برنج، آرد، شکر، حبوبات، خوراک دام، کود، مواد شیمیایی، گرانول های پلیمری و مصالح ساختمانی تولید کند.
۴. مقاومت مناسب در برابر رطوبت و امکان افزایش خواص سد کنندگی
خود پلی پروپیلن جذب آب بسیار پایینی دارد و در محیط های آبی از پایداری مناسبی برخوردار است. با این حال، پارچه PP بافته شده ساده به دلیل وجود فواصل بسیار کوچک بین نوارهای تار و پود، الزاما یک سد کامل در برابر رطوبت یا بخار آب نیست.
در مواردی که حفاظت بیشتری مورد نیاز باشد، می توان از کوتینگ پلی پروپیلن، لمینیشن یا لاینر داخلی پلی اتیلن استفاده کرد. بنابراین یکی از مزایای مهم این صنعت، امکان تنظیم سطح حفاظت بسته بندی بر اساس حساسیت محصول است.
۵. مقاومت شیمیایی مناسب
پلی پروپیلن در برابر بسیاری از محیط های آبی، اسیدهای معدنی و بازها مقاومت مناسبی دارد و به همین دلیل در بسته بندی بسیاری از محصولات شیمیایی و صنعتی قابل استفاده است. البته مقاومت شیمیایی آن مطلق نیست و باید نوع ماده، غلظت، دما و مدت تماس بررسی شود. برخی مواد اکسیدکننده قوی و بعضی محیط های آلی می توانند خواص PP را تحت تاثیر قرار دهند.
۶. کاهش ریزش و اتلاف محصول با انتخاب ساختار مناسب کیسه
میزان نشت مواد پودری از کیسه ارتباط مستقیمی با ساختار بافت، نوع دوخت، کوتینگ و شیوه بسته شدن دهانه و کف کیسه دارد. کیسه های ساده دوخته شده ممکن است از محل منافذ بافت یا سوراخ های ناشی از دوخت، امکان خروج ذرات بسیار ریز را داشته باشند.
در مقابل، استفاده از پارچه کوتینگ شده، لاینر داخلی یا فناوری های بدون دوخت و جوشی می تواند میزان نشت را به شکل قابل توجهی کاهش دهد. برای نمونه، برخی فناوری های جدید به جای دوخت از اتصال جوشی استفاده می کنند تا سوراخ های ناشی از سوزن حذف شده و بسته بندی برای مواد پودری آب بندی بهتری داشته باشد.
۷. قابلیت چاپ و برندینگ
سطح کیسه پلی پروپیلن امکان چاپ اطلاعات محصول، نام تجاری، علائم استاندارد، مشخصات تولیدکننده و سایر اطلاعات مورد نیاز را فراهم می کند. در کیسه های BOPP نیز می توان از چاپ گرافیکی با کیفیت بالاتر استفاده کرد که این موضوع به ویژه برای محصولاتی مانند برنج، آرد، خوراک حیوانات، غلات و محصولات عرضه شده در شبکه خرده فروشی اهمیت دارد.
در نتیجه کیسه PP تنها یک وسیله حمل نیست و می تواند بخشی از هویت بصری و بازاریابی محصول باشد.
۸. قابلیت استفاده در بسته بندی مواد غذایی با رعایت الزامات مربوطه
پلی پروپیلن از مواد رایج در صنعت بسته بندی مواد غذایی است، اما اطلاق عبارت «غیر سمی» به هر نوع کیسه PP از نظر فنی کافی نیست. در کاربردهای غذایی باید گرید پلیمر، مستربچ، افزودنی ها، مرکب چاپ، چسب یا لایه لمینت و سایر اجزای کیسه برای تماس مورد نظر با ماده غذایی مناسب باشند و الزامات مربوط به مهاجرت مواد رعایت شود. مقررات مواد در تماس با غذا نیز ایمنی محصول نهایی و نه صرفا پلیمر پایه را ملاک قرار می دهند.
۹. دسترسی به تولید داخلی پلی پروپیلن
یکی از مزایای مهم احداث واحد تولید کیسه پلی پروپیلن در ایران، وجود صنعت پتروشیمی و تولید داخلی انواع محصولات پلیمری است. شرکت ملی صنایع پتروشیمی در فهرست مجتمع های تولیدی کشور، واحدهایی از جمله پتروشیمی پلی پروپیلن جم و سایر مجتمع های فعال در زنجیره محصولات پلیمری را معرفی کرده است.
با این حال، در مطالعات امکان سنجی باید گرید دقیق مورد نیاز خط Tape Extrusion، کیفیت مورد نیاز محصول، شیوه عرضه، قیمت بورس کالا و نیاز احتمالی به بعضی افزودنی ها یا مواد تخصصی به صورت جداگانه بررسی شود. بنابراین تولید داخلی پلی پروپیلن یک مزیت زنجیره تامین محسوب می شود، اما به معنی حذف کامل ریسک تامین مواد اولیه نیست.
۱۰. قابلیت بازیافت ضایعات تولید
PP یک ترموپلاستیک قابل بازیافت است و بخش قابل توجهی از ضایعات تمیز حاصل از مراحل تولید کیسه را می توان پس از تفکیک و بازیافت مجددا به چرخه تولید بازگرداند.
ضایعات راه اندازی خط اکستروژن، نوارهای معیوب، باقی مانده نوار روی بوبین ها، ضایعات بافندگی و برخی ضایعات حاصل از تبدیل کیسه از جمله جریان های قابل بازیافت در کارخانه هستند. فناوری های صنعتی ویژه ای نیز برای تبدیل این ضایعات به گرانول قابل استفاده مجدد در تولید محصولات بافته شده وجود دارد.
میزان واقعی استفاده از مواد بازیافتی باید بر اساس مشخصات مکانیکی مورد انتظار، نوع کیسه و کاربرد نهایی تعیین شود و در بسته بندی های حساس، به ویژه کاربردهای غذایی، الزامات قانونی و بهداشتی مربوط نیز رعایت شود.
۱۱. کاهش هزینه حمل و انبارداری بسته بندی
وزن پایین کیسه PP در مقایسه با ظرفیت محصول قابل حمل باعث کاهش سهم وزن بسته بندی در وزن کل محموله می شود. همچنین کیسه های خالی را می توان به صورت فشرده و در تعداد زیاد بسته بندی و حمل کرد که فضای مورد نیاز برای ذخیره سازی و جابه جایی بسته بندی خالی را کاهش می دهد.
۱۲. امکان اتوماسیون و تولید در مقیاس صنعتی
فرایند تولید کیسه پلی پروپیلن قابلیت پیاده سازی به صورت پیوسته و با ظرفیت بالا را دارد. اکستروژن نوار، وایندرها، ماشین های گردباف، خطوط کوتینگ، چاپ و ماشین آلات تبدیل کیسه می توانند در قالب یک خط صنعتی یکپارچه طراحی شوند.
در خطوط پیشرفته حتی عملیات برش، شکل دهی، ایجاد ولو، بستن کف و کنترل کیسه نیز با درجات بالایی از اتوماسیون انجام می شود. این ویژگی امکان افزایش ظرفیت تولید و کاهش وابستگی ظرفیت واحد به عملیات دستی را فراهم می کند.
۱۳. تنوع گسترده صنایع مصرف کننده
بازار کیسه پلی پروپیلن تنها به یک صنعت وابسته نیست. غلات و حبوبات، برنج، آرد، شکر، خوراک دام و طیور، کودهای شیمیایی، گرانول های پلیمری، مواد معدنی، مواد شیمیایی و مصالح ساختمانی از جمله گروه های اصلی مصرف کننده این نوع بسته بندی هستند. سازندگان بین المللی تجهیزات نیز PP Woven Sack را برای طیف وسیعی از مواد خشک فله ای از آرد و برنج و شکر تا مصالح ساختمانی و گرانول های شیمیایی معرفی می کنند.
۱۴. امکان توسعه سبد محصول و افزایش ارزش افزوده
یک واحد تولیدی می تواند فعالیت خود را با تولید کیسه ساده آغاز کند و در مراحل توسعه، تجهیزات کوتینگ، چاپ، لمینیشن BOPP یا خطوط تبدیل پیشرفته را به مجموعه اضافه کند. به این ترتیب امکان حرکت از محصولات استاندارد با رقابت قیمتی بالا به سمت بسته بندی های تخصصی تر و دارای ارزش افزوده بیشتر فراهم می شود.
در مجموع، مزیت اصلی طرح تولید کیسه پلی پروپیلن را نمی توان تنها در «قیمت پایین» یا «استحکام زیاد» خلاصه کرد. ترکیب استحکام به وزن مناسب، قابلیت سفارشی سازی، دسترسی به مواد اولیه پلیمری، تنوع بازار مصرف، امکان بازیافت ضایعات و قابلیت توسعه به محصولات با ارزش افزوده بالاتر مهم ترین ویژگی هایی هستند که این صنعت را برای بررسی در مطالعات امکان سنجی فنی و اقتصادی قابل توجه می کنند. با این حال، سودآوری واقعی طرح به ظرفیت تولید، ترکیب سبد محصول، قیمت پلی پروپیلن، بهره وری ماشین آلات، ضایعات، بازار هدف و شدت رقابت وابسته است و باید در بخش اقتصادی طرح به صورت مستقل ارزیابی شود.
وضعیت واحدهای فعال تولید کیسه پلی پروپیلن
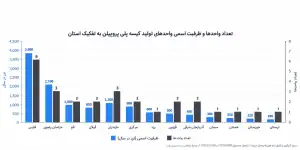
در نمودار بالا، تعداد واحدهای فعال و ظرفیت اسمی واحدهای تولیدکننده کیسه پلی پروپیلن در کشور به تفکیک استان نشان داده است.
فرآیند تولید کیسه پلی پروپیلن
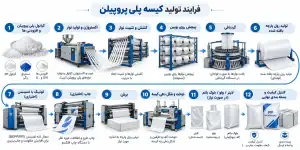
فرایند تولید کیسه پلی پروپیلن بافته شده یا PP Woven Sack یک زنجیره پیوسته از تبدیل گرانول پلی پروپیلن به نوارهای کشیده شده، بافت نوارها به پارچه و سپس تبدیل پارچه به کیسه نهایی است. نوع دقیق تجهیزات و تعداد مراحل تکمیلی به محصول مورد نظر بستگی دارد؛ به طوری که خط تولید گونی پلی پروپیلن ساده نسبت به خط تولید کیسه لمینت، کیسه BOPP یا کیسه Block Bottom تجهیزات کمتری نیاز دارد.
در یک کارخانه مدرن، مسیر اصلی تولید را می توان به صورت زیر خلاصه کرد:
گرانول PP و افزودنی ها ← اختلاط و خوراک دهی ← اکستروژن فیلم ← سرد کردن ← برش فیلم به نوار ← کشش و جهت دهی نوار ← تثبیت حرارتی ← پیچش روی بوبین ← بافندگی در Circular Loom ← کوتینگ یا لمینیشن در صورت نیاز ← چاپ ← برش و دوخت یا تبدیل کیسه ← کنترل کیفیت ← شمارش، پرس و بسته بندی
۱. آماده سازی و اختلاط مواد اولیه
ماده اصلی خط تولید، پلی پروپیلن هموپلیمر با مشخصات مناسب برای تولید Raffia Tape است. گرانول PP بر اساس فرمولاسیون محصول می تواند با مقادیر کنترل شده ای از مستربچ رنگ، پایدارکننده UV، مستربچ پرکننده، مواد فرایندی یا سایر افزودنی های مجاز مخلوط شود.
انتخاب فرمولاسیون باید با توجه به استحکام مورد نیاز نوار، وزن پارچه، سرعت خط، شرایط مصرف کیسه و الزامات مشتری انجام شود. استفاده بیش از حد از پرکننده هایی مانند کربنات کلسیم اگرچه ممکن است هزینه مواد اولیه را کاهش دهد، اما می تواند استحکام نوار، قابلیت کشش و دوام کیسه را تحت تاثیر قرار دهد؛ بنابراین درصد مصرف آن باید بر اساس آزمون محصول و مشخصات فنی تعیین شود.
در خطوط مدرن، سیستم های Gravimetric یا Dosing System امکان تغذیه دقیق رزین و افزودنی ها را فراهم می کنند و کنترل بهتر فرمولاسیون، کاهش نوسان کیفیت و کاهش ضایعات را به دنبال دارند.
۲. اکستروژن و تولید فیلم اولیه PP
مواد پس از اختلاط وارد قیف اکسترودر می شوند. گرانول پلی پروپیلن در اثر حرارت و برش مکانیکی داخل سیلندر و ماردون ذوب شده و پس از اختلاط یکنواخت از سیستم فیلتراسیون و دای تخت عبور می کند.
مذاب خروجی از دای به صورت یک فیلم پیوسته و نسبتا عریض خارج می شود. این فیلم ماده واسطه برای تولید نوارهای PP است و هنوز مشخصات مکانیکی نهایی مورد نیاز برای بافندگی را ندارد.
دمای اکستروژن نباید به صورت یک عدد ثابت مانند ۲۵۰ درجه سانتی گراد برای همه خطوط اعلام شود. پروفایل دمایی اکسترودر در چند ناحیه تنظیم می شود و مقدار واقعی آن به گرید پلی پروپیلن، MFR، طراحی ماردون، ظرفیت اکسترودر، سرعت خط و توصیه سازنده تجهیزات و تولیدکننده ماده اولیه بستگی دارد.
خطوط صنعتی جدید Tape Extrusion برای تولید نوارهای PP و HDPE طراحی می شوند. برای نمونه، Starlinger در نسل جدید starEX ۱۶۰۰ ظرفیت مذاب تا حدود ۱۰۰۰ کیلوگرم بر ساعت و سرعت تولید تا ۵۵۰ متر بر دقیقه را، بسته به ماده اولیه و پیکربندی خط، اعلام کرده است.
۳. سرد کردن فیلم
فیلم مذاب خروجی از دای باید به سرعت و به صورت کنترل شده سرد شود تا ساختار اولیه مناسب برای مراحل بعدی ایجاد شود.
در خطوط مختلف از سیستم های Water Quench یا سامانه های خنک کاری متناسب با طراحی ماشین استفاده می شود. کنترل یکنواخت دمای خنک کاری اهمیت زیادی دارد، زیرا نوسان دما می تواند باعث تغییر ضخامت، ناپایداری فیلم و در نهایت افزایش شکست نوار در مرحله کشش یا بافندگی شود.
۴. برش فیلم به نوارهای پلی پروپیلن
فیلم سرد شده توسط مجموعه ای از تیغه های دقیق در راستای طولی برش داده می شود و به تعداد زیادی نوار باریک تبدیل می گردد.
عرض اولیه نوار، ضخامت فیلم و نسبت کشش از متغیرهای اصلی تعیین کننده مشخصات نهایی Tape هستند. در این مرحله یکنواختی عرض نوار اهمیت زیادی دارد، زیرا تغییرات آن مستقیما بر Denier، استحکام، وزن پارچه و عملکرد ماشین گردباف تاثیر می گذارد.
لبه های اضافی فیلم نیز از خط جدا می شوند. در یک کارخانه مجهز، Edge Trim و ضایعات تمیز فرایندی می توانند پس از خردایش و بازیافت کنترل شده دوباره در چرخه مواد قرار گیرند.
۵. کشش و جهت دهی مولکولی نوارها
نوارهای برش خورده پس از پیش گرم شدن وارد مرحله کشش می شوند. این مرحله یکی از مهم ترین بخش های تولید کیسه پلی پروپیلن است.
در اثر کشش طولی کنترل شده، زنجیره های پلیمری در راستای طول نوار جهت گیری بیشتری پیدا می کنند و در نتیجه خواص مکانیکی نوار، به ویژه استحکام کششی آن، به طور قابل توجهی افزایش می یابد.
در فناوری های جدید ممکن است کشش در یک یا چند مرحله انجام شود. برای نمونه، Lohia در فناوری Duotec از سیستم کشش دو مرحله ای استفاده می کند که شامل پیش کشش و کشش نهایی است و با هدف بهبود پایداری فرایند و مشخصات Tape طراحی شده است.
بنابراین برخلاف متن های قدیمی که برای «کشش اول، دوم و سوم» دماهای ثابت تعیین می کنند، پارامتر اساسی در طراحی فرایند Draw Ratio، دمای نوار، سرعت رول ها و مشخصات مکانیکی مورد انتظار است و این مقادیر باید بر اساس نوع ماده و فناوری خط تنظیم شوند.
۶. تثبیت حرارتی و آنیل نوار
بعد از مرحله اصلی کشش، نوارها تحت یک مرحله تثبیت حرارتی یا Annealing قرار می گیرند. هدف این مرحله کنترل تنش های داخلی، تثبیت ابعادی و دستیابی به رفتار مناسب نوار در فرایند بافندگی است.
Starlinger نیز در تشریح تولید نوارهای مورد استفاده در PP Woven Sack به مراحل Stretching و Annealing برای دستیابی به مشخصات مورد نیاز Tape اشاره می کند.
۷. پیچش نوار روی بوبین
نوارهای تولید شده پس از کشش و تثبیت توسط Tape Winder روی بوبین پیچیده می شوند.
کیفیت پیچش در این مرحله بسیار مهم است. بسته نامنظم، تغییر کشش نوار یا پیچش غیر یکنواخت می تواند باعث توقف ماشین گردباف، افزایش پارگی تار یا پود و افت راندمان واحد بافندگی شود.
در خطوط صنعتی جدید از سیستم های Precision یا Step Precision Winding برای ایجاد بوبین های یکنواخت و مناسب کار با Circular Loom استفاده می شود.
۸. بافندگی پارچه پلی پروپیلن
بوبین های نوار PP وارد بخش بافندگی شده و روی Creel ماشین های گردباف نصب می شوند. نوارهای طولی به عنوان تار یا Warp و نوارهای عرضی به عنوان پود یا Weft در یک ساختار تاری و پودی به یکدیگر بافته می شوند.
نکته مهم این است که Circular Loom یک ماشین بافندگی تاری و پودی است، نه ماشین بافندگی حلقوی. استفاده از عبارت هایی مانند «بافندگی حلقوی پودی» برای تولید متداول PP Woven Sack از نظر مهندسی نساجی صحیح نیست.
به دلیل آرایش دایره ای تارها، پارچه معمولا به صورت Tubular Fabric یا پارچه لوله ای بدون درز جانبی تولید می شود. در برخی کاربردها نیز امکان تولید یا تبدیل آن به Flat Fabric وجود دارد.
ماشین های گردباف بر اساس تعداد شاتل، عرض کاری، محدوده GSM، سرعت بافت و نوع محصول انتخاب می شوند. برای مثال، برخی ماشین های Circular Loom جدید Starlinger به سرعت اسمی ۸۰۰ تا ۱۲۰۰ Pick در دقیقه، بسته به مدل، ساختار بافت و کیفیت Tape، دست می یابند.
پارچه خروجی روی رول جمع می شود و سپس متناسب با نوع کیسه وارد مراحل تکمیلی می گردد.
۹. کوتینگ و لمینیشن در صورت نیاز
برای تولید کیسه پلی پروپیلن ساده این مرحله الزامی نیست. اما در تولید کیسه لمینت، کیسه مقاوم تر در برابر رطوبت و گرد و غبار یا کیسه BOPP از واحد Coating & Lamination استفاده می شود.
در اکستروژن کوتینگ، لایه نازکی از پلیمر مذاب روی پارچه PP اعمال می شود. این لایه منافذ موجود میان نوارهای بافته شده را تا حد زیادی مسدود کرده و خواص سد کنندگی بسته بندی را بهبود می دهد.
در کیسه های BOPP نیز فیلم چاپ شده BOPP می تواند به پارچه بافته شده لمینت شود و علاوه بر بهبود ظاهر محصول، امکان ایجاد چاپ های گرافیکی با کیفیت بالا را فراهم کند.
خطوط مدرن Lamination بسیار سریع هستند؛ برای مثال Starlinger برای خانواده lamiTEC، بسته به مدل و کیفیت رول، سرعت خط تا حدود ۲۵۰ تا ۲۸۰ متر بر دقیقه را اعلام می کند.
۱۰. چاپ روی کیسه یا رول
چاپ می تواند متناسب با محصول پیش یا پس از برخی مراحل تبدیل انجام شود.
در کیسه های صنعتی معمولی، چاپ فلکسو روی پارچه بافته شده یا سطح کوتینگ شده یکی از روش های متداول است. ماشین های جدید چاپ PP Woven Fabric با تعداد رنگ های مختلف تولید می شوند. برای مثال Lohia ماشین های Flexographic Printing با پیکربندی ۴، ۶ و ۸ رنگ و قابلیت توسعه بیشتر را ارائه می کند.
در محصولات BOPP، طرح گرافیکی معمولا روی فیلم انجام و سپس فیلم چاپ شده به پارچه PP لمینت می شود. این روش امکان دستیابی به کیفیت تصویری بالاتر برای بسته بندی های فروشگاهی مانند کیسه برنج، آرد، خوراک حیوانات و محصولات مشابه را فراهم می کند.
۱۱. برش و تبدیل رول به کیسه
پس از آماده شدن رول پارچه، مرحله Conversion آغاز می شود.
برای تولید کیسه های ساده Open Mouth، رول پارچه لوله ای وارد دستگاه برش و دوخت می شود. دستگاه، پارچه را بر اساس طول تنظیم شده برش می دهد و سپس انتهای کیسه تا شده و دوخته می شود. در خطوط پیشرفته، برش، Bottom Folding، Sewing و Stacking در یک ماشین اتوماتیک انجام می شود.
برای نمونه، خط multiKON servo شرکت Starlinger قابلیت برش، دوخت و انباشتن کیسه را با سرعت اسمی تا ۵۵ کیسه در دقیقه برای سایز مرجع مشخص دارد. Lohia نیز برای خطوط BCS سرعت تا حدود ۴۵ کیسه در دقیقه اعلام می کند. ظرفیت واقعی به ابعاد کیسه، جنس و کیفیت پارچه، نوع دوخت و ساختمان محصول وابسته است.
در صورت تولید کیسه های دارای لاینر، تجهیزات Insert Liner نیز می تواند به خط تبدیل اضافه شود.
۱۲. تولید کیسه های ولو دار و Block Bottom
اگر محصول هدف کیسه سیمان، برخی مصالح ساختمانی، کود یا مواد پودری صنعتی باشد، می توان به جای کیسه دوخته شده ساده از ساختارهای Valve Bag یا Block Bottom استفاده کرد.
در این محصولات پس از برش پارچه کوتینگ شده، قسمت های کف و ولو شکل داده شده و از فناوری های جوش یا اتصال حرارتی برای تولید ساختار نهایی استفاده می شود.
این فناوری با خط ساده Cutting & Sewing متفاوت است و در برآورد سرمایه گذاری نباید ماشین آلات آن با دستگاه برش و دوخت کیسه معمولی یکسان در نظر گرفته شود. خطوط Block Bottom جدید حتی می توانند به سرعت های بسیار بالاتر از خطوط معمول برش و دوخت برسند.
۱۳. کنترل کیفیت کیسه تولید شده
کنترل کیفیت باید در طول فرایند انجام شود و تنها به محصول نهایی محدود نباشد.
پارامترهای مهم قابل کنترل شامل موارد زیر هستند:
- مشخصات و MFR ماده اولیه
- یکنواختی ضخامت فیلم اولیه
- عرض و Denier نوار
- استحکام و ازدیاد طول Tape
- تعداد تار و پود در واحد طول
- وزن واحد سطح یا GSM پارچه
- عرض پارچه
- مقاومت کششی پارچه
- وزن و ابعاد کیسه
- استحکام محل دوخت
- کیفیت کوتینگ و چسبندگی لمینیشن
- کیفیت چاپ
- آزمون Drop Test متناسب با کاربرد
- میزان نشتی مواد پودری
- کنترل ظاهری و ابعادی محصول
در واحدهای حرفه ای، وجود آزمایشگاه کنترل کیفیت و ثبت داده های تولید برای کنترل مستمر کیفیت و کاهش ضایعات ضروری است.
۱۴. بازیافت ضایعات فرایند
در کارخانه تولید گونی پلی پروپیلن چند جریان ضایعات تمیز ایجاد می شود که از جمله آنها می توان به Edge Trim خط اکستروژن، نوارهای معیوب، ضایعات بوبین، ضایعات گردبافی، پارچه معیوب و ضایعات برش اشاره کرد.
این مواد می توانند در یک سیستم بازیافت داخلی خرد، ذوب، فیلتر و به Regranulate تبدیل شوند. سازندگان تجهیزات نیز خطوط اختصاصی بازیافت Raffia Tape، Loom Waste، PP Woven Fabric و حتی برخی ضایعات کوتینگ یا لمینت شده را ارائه می کنند.
میزان بازگشت گرانول بازیافتی به فرایند اصلی باید کنترل شود، زیرا مصرف بیش از حد یا استفاده از مواد با کیفیت نامناسب می تواند استحکام Tape و عملکرد ماشین بافندگی را کاهش دهد.
۱۵. شمارش، پرس و بسته بندی کیسه ها
کیسه های نهایی پس از بازرسی، شمارش و دسته بندی می شوند. تعداد کیسه در هر بسته یک عدد ثابت مانند ۵۰۰ عدد برای تمام محصولات نیست و به وزن، ابعاد، ضخامت و سفارش مشتری بستگی دارد.
بسته ها می توانند توسط Bale Press فشرده شوند و سپس برای انبارش یا ارسال آماده گردند. در خطوط مدرن عملیات شمارش، Stacking و بخشی از بسته بندی می تواند به صورت اتوماتیک انجام شود.
مواد اولیه و منابع تأمین تولید کیسه پلی پروپیلن
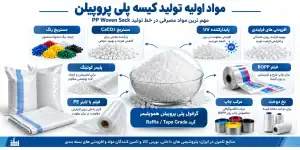
ماده اصلی این صنعت پلی پروپیلن هموپلیمر گرید مناسب Raffia یا Tape Extrusion است. علاوه بر PP، بر اساس مشخصات محصول می توان از مواد زیر استفاده کرد:
| ماده اولیه | کاربرد |
|---|---|
| گرانول پلی پروپیلن Raffia Grade | تولید نوارهای تار و پود |
| مستربچ رنگ | ایجاد رنگ مورد نظر |
| مستربچ CaCO3 | تعدیل فرمولاسیون و هزینه، با محدودیت فنی |
| UV Stabilizer | افزایش مقاومت در برابر نور خورشید در کاربردهای بیرونی |
| Process Additive | بهبود برخی ویژگی های فرایند |
| پلیمر Coating | ایجاد لایه کوتینگ |
| فیلم BOPP | تولید کیسه های لمینت و چاپی با کیفیت بالا |
| فیلم یا لاینر PE | ایجاد لایه داخلی محافظ |
| مرکب چاپ | چاپ علائم و اطلاعات بسته بندی |
| نخ دوخت | دوخت کف یا دهانه برخی انواع کیسه |
ایران به دلیل برخورداری از صنعت پتروشیمی و تولید داخلی محصولات پلیمری، از مزیت مهمی در تامین پلی پروپیلن برخوردار است. فهرست مجتمع های تولیدی شرکت ملی صنایع پتروشیمی، واحدهای متعدد فعال در زنجیره پلیمر و پلی پروپیلن از جمله پلی پروپیلن جم، نوید زر شیمی و رجال را نشان می دهد.
با این حال در یک طرح توجیهی حرفه ای نباید صرفا نوشته شود «ماده اولیه به طور مداوم قابل تهیه است». تامین گرید مناسب، قیمت خرید، شرایط عرضه، سهمیه مواد اولیه، نوسانات بازار و امکان جایگزینی گریدها باید در زمان اجرای طرح بررسی شود. همچنین هر گرید پلی پروپیلن برای Tape Extrusion مناسب نیست و انتخاب رزین باید بر اساس MFR، قابلیت Draw، استحکام Tape و توصیه سازنده خط انجام شود.
منابع تامین پلی پروپیلن در ایران
ماده اولیه اصلی در تولید کیسه پلی پروپیلن بافته شده، گرانول پلی پروپیلن هموپلیمر مناسب تولید نوار یا PP Raffia / Tape Grade است. انتخاب گرید مناسب اهمیت زیادی دارد، زیرا قابلیت کشش نوار، استحکام کششی، میزان پارگی در ماشین گردباف، سرعت تولید، وزن نهایی پارچه و کیفیت کیسه مستقیما تحت تاثیر مشخصات رزین قرار می گیرند.
ایران دارای زنجیره داخلی تولید پلی پروپیلن است و بخش مهمی از نیاز کارخانه های تولید کیسه PP، جامبوبگ، نخ و سایر محصولات نساجی پلی پروپیلنی از منابع داخلی تامین می شود. شرکت ملی صنایع پتروشیمی در فهرست مجتمع های تولیدی کشور، مجموعه هایی مانند پلی پروپیلن جم، نوید زر شیمی، رجال و مارون را در زنجیره صنعت پتروشیمی کشور معرفی کرده است.
در بازار پلیمر ایران، گریدهای مختلف پلی پروپیلن نساجی توسط تولیدکنندگان داخلی عرضه می شوند. از مهم ترین شرکت هایی که گریدهای نساجی یا گریدهای مناسب تولید Tape و Raffia در سبد محصولات آنها دیده می شود می توان به پلی پروپیلن جم، پتروشیمی مارون، پتروشیمی شازند، نوید زر شیمی، پتروشیمی رجال و پلی نار اشاره کرد. گزارش صنعت نساجی ایران نیز این مجموعه ها را در میان عرضه کنندگان اصلی پلی پروپیلن نساجی کشور معرفی کرده است.
از جمله گریدهایی که در بازار ایران در گروه پلی پروپیلن نساجی مشاهده می شوند می توان به HP550J، HP510L، C30S، Z30S، V30S، ZH550J، ZH552R و برخی گریدهای خانواده RG رجال اشاره کرد. با این حال، قرار گرفتن یک گرید در گروه «نساجی» به معنی مناسب بودن قطعی آن برای هر خط تولید کیسه نیست. برای انتخاب نهایی باید دیتاشیت فنی رزین، شاخص جریان مذاب، رفتار کششی، پایداری حرارتی و توصیه سازنده خط Tape Extrusion بررسی شود. عرضه های بازار داخلی در سال ۱۴۰۵ نیز ادامه حضور گریدهای نساجی تولیدکنندگانی مانند مارون و نوید زر شیمی را نشان می دهد.
برای تولید PP Woven Sack معمولا پلی پروپیلن هموپلیمر با قابلیت مناسب برای Film Yarn، Tape Yarn یا Raffia Extrusion انتخاب می شود. برای نمونه، گریدهایی در محدوده جریان مذاب پایین تا متوسط برای تولید Tape کاربرد دارند، زیرا نوار تولید شده باید ضمن برخورداری از فرایند پذیری مناسب، قابلیت کشش و جهت گیری مولکولی کافی برای دستیابی به استحکام مورد نیاز را داشته باشد. انتخاب MFR بیش از حد بالا یا رزین نامناسب می تواند باعث کاهش قابلیت Draw، افزایش پارگی نوار و افت خواص مکانیکی پارچه شود.
شیوه تامین پلی پروپیلن در ایران
بخش اصلی مواد پتروشیمی مورد استفاده صنایع پایین دستی از طریق بورس کالای ایران عرضه می شود. طبق توضیحات شرکت ملی صنایع پتروشیمی، فروش داخلی محصولات پتروشیمی از طریق بورس کالا و بر اساس سهمیه بهین یاب انجام می شود. بنابراین واحد تولیدی برای تامین پایدار مواد اولیه باید ظرفیت واقعی تولید، پروانه بهره برداری و سهمیه مورد نیاز خود را در ساختار تامین مواد اولیه کشور در نظر بگیرد.
در نتیجه، وجود تولیدکنندگان متعدد داخلی یک مزیت مهم برای طرح تولید کیسه پلی پروپیلن محسوب می شود، اما نباید آن را معادل «تضمین تامین بدون محدودیت» دانست. مقدار عرضه هفتگی، رقابت خریداران، سهمیه بهین یاب، توقف های تعمیراتی مجتمع ها، تغییر ترکیب گریدهای تولیدی و شرایط بازار می توانند بر دسترسی و قیمت ماده اولیه تاثیر بگذارند.
مواد اولیه مکمل خط تولید
علاوه بر گرانول PP، بسته به نوع کیسه تولیدی مواد دیگری نیز ممکن است در کارخانه مصرف شوند:
| ماده اولیه | کاربرد در خط تولید |
|---|---|
| پلی پروپیلن Raffia / Tape Grade | ماده اصلی تولید نوار تار و پود |
| مستربچ رنگ | تولید نوار و پارچه رنگی |
| مستربچ کربنات کلسیم | اصلاح فرمولاسیون و کاهش نسبی هزینه مواد |
| پایدارکننده UV | افزایش دوام کیسه در معرض نور خورشید |
| افزودنی های فرایندی | بهبود فرایند پذیری در صورت نیاز |
| پلی پروپیلن مخصوص کوتینگ | پوشش سطح پارچه |
| فیلم BOPP | تولید کیسه های چاپی BOPP Laminated |
| فیلم پلی اتیلن | ساخت لاینر داخلی |
| مرکب چاپ | چاپ فلکسو یا سایر روش های چاپ |
| نخ دوخت | دوخت کف یا دهانه کیسه |
در استفاده از Filler Masterbatch به ویژه مستربچ های حاوی کربنات کلسیم باید توجه داشت که افزایش درصد پرکننده اگرچه می تواند هزینه مواد اولیه را کاهش دهد، اما در صورت مصرف بیش از حد ممکن است استحکام کششی Tape، مقاومت ضربه ای کیسه، انعطاف پذیری و عملکرد ماشین گردباف را کاهش دهد. بنابراین درصد استفاده از پرکننده باید بر اساس مشخصات فنی محصول و آزمون های کنترل کیفیت تعیین شود و نه صرفا با هدف کاهش قیمت تمام شده.
نکات مهم در مطالعات امکان سنجی تامین مواد اولیه
در طرح توجیهی تولید کیسه پلی پروپیلن، بهتر است هزینه مواد اولیه صرفا بر اساس «قیمت روز یک گرید PP» محاسبه نشود. مدل مالی باید حداقل قیمت پلی پروپیلن پایه، سهم مستربچ و افزودنی ها، میزان ضایعات فرایند، درصد مواد بازیافتی قابل برگشت، هزینه حمل ماده اولیه و نوسانات قیمت خرید را در نظر بگیرد.
همچنین قبل از خرید خط تولید باید حداقل دو یا سه گرید داخلی قابل استفاده برای Tape Extrusion شناسایی و روی خط یا توسط سازنده ماشین آزمایش شوند. این اقدام باعث می شود کارخانه بعد از راه اندازی به یک گرید یا یک تولیدکننده پتروشیمی وابستگی کامل نداشته باشد و در زمان کاهش عرضه یک محصول، امکان استفاده از گرید جایگزین مورد تایید وجود داشته باشد.
در مجموع، دسترسی به تولید داخلی پلی پروپیلن یکی از مزیت های مهم احداث واحد تولید کیسه PP در ایران است؛ اما تامین اقتصادی و پایدار ماده اولیه نیازمند انتخاب صحیح گرید، مدیریت سهمیه، بررسی مستمر عرضه بورس کالا و تعریف گریدهای جایگزین مورد تایید خط تولید است.
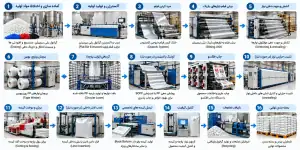
ماشین آلات خط تولید کیسه پلی پروپیلن
ماشین آلات مورد نیاز برای تولید کیسه پلی پروپیلن بافته شده باید بر اساس نوع محصول نهایی، ظرفیت سالانه، وزن و ابعاد کیسه، نوع چاپ، ساده یا لمینت بودن محصول و سطح اتوماسیون کارخانه انتخاب شوند. به همین دلیل نمی توان برای تمام طرح های تولید گونی پلی پروپیلن یک فهرست ثابت از تجهیزات ارائه کرد.
یک خط کامل تولید PP Woven Sack از چند بخش اصلی شامل آماده سازی مواد اولیه، اکستروژن نوار، پیچش نوار، گردبافی، چاپ، کوتینگ یا لمینیشن در صورت نیاز، برش و دوخت یا تبدیل کیسه، بازیافت ضایعات و بسته بندی محصول نهایی تشکیل می شود.
سازندگان تخصصی تجهیزات این صنعت نیز خطوط تولید کیسه پلی پروپیلن را بر اساس همین زنجیره فرایندی طراحی می کنند. برای نمونه، مجموعه تجهیزات تولید بسته بندی بافته شده Starlinger شامل خطوط Tape Extrusion، Winder، Circular Loom، Coating، Printing، Sack Conversion و Recycling است و Lohia نیز تجهیزات صنعت Woven Raffia را در بخش های Extrusion، Winding، Weaving، Coating، Printing، Conversion و Recycling عرضه می کند.
ماشین آلات اصلی خط تولید کیسه پلی پروپیلن
| ردیف | ماشین یا تجهیز | وظیفه اصلی | ضرورت در خط |
|---|---|---|---|
| 1 | سیستم انتقال، اختلاط و Dosing مواد | خوراک دهی PP، مستربچ و افزودنی ها | ضروری |
| 2 | خط اکستروژن نوار PP | تبدیل گرانول به فیلم و سپس Tape | ضروری |
| 3 | سیستم Quench و خنک کاری | سرد کردن فیلم خروجی اکسترودر | بخشی از خط اکستروژن |
| 4 | واحد Slitting | برش فیلم به نوارهای باریک PP | بخشی از خط اکستروژن |
| 5 | Stretching & Annealing Unit | کشش و تثبیت حرارتی Tape | بخشی از خط اکستروژن |
| 6 | Tape Winder | پیچش نوار روی بوبین | ضروری |
| 7 | Creel System | تغذیه بوبین های تار به ماشین گردباف | ضروری |
| 8 | Circular Loom | تولید پارچه PP بافته شده | ضروری |
| 9 | دستگاه چاپ فلکسو | چاپ روی رول یا کیسه | بر اساس محصول |
| 10 | خط Coating / Lamination | کوتینگ PP یا لمینیشن BOPP | برای محصول لمینت |
| 11 | دستگاه Cutting & Sewing | برش رول و دوخت کف کیسه | ضروری برای کیسه دوخته شده |
| 12 | Liner Insertion Machine | قرار دادن لاینر PE داخل کیسه | برای محصولات لاینر دار |
| 13 | Block Bottom / Valve Bag Line | تولید کیسه ولو دار و Block Bottom | محصول تخصصی |
| 14 | سیستم بازیافت ضایعات | تبدیل ضایعات PP به Regranulate | توصیه شده |
| 15 | Bale Press | پرس و عدل بندی کیسه های نهایی | ضروری یا توصیه شده |
| 16 | تجهیزات کنترل کیفیت | آزمون نوار، پارچه و کیسه | ضروری |
| 17 | تجهیزات جانبی و Utility | کمپرسور، چیلر، برج خنک کننده و برق | متناسب با طراحی خط |
۱. سیستم اختلاط و خوراک دهی مواد اولیه
اولین بخش خط تولید شامل تجهیزات انتقال گرانول، Mixer و سیستم های Dosing است. در خطوط ساده ممکن است اختلاط PP، مستربچ و افزودنی ها به صورت حجمی انجام شود، اما در خطوط پیشرفته استفاده از سیستم های Gravimetric Dosing باعث افزایش دقت فرمولاسیون و کاهش نوسانات کیفیت می شود.
این سیستم باید توانایی خوراک دهی کنترل شده پلی پروپیلن، مستربچ رنگ، Filler Masterbatch و سایر افزودنی های مورد استفاده در فرمولاسیون را داشته باشد.
۲. خط اکستروژن نوار یا Tape Extrusion Line
مهم ترین تجهیز کارخانه، خط اکستروژن تولید نوار پلی پروپیلن است. این خط در واقع مجموعه ای یکپارچه از تجهیزات زیر است:
- سیستم خوراک دهی
- Extruder
- Melt Filter
- Flat Die
- Quench System
- Slitting Unit
- Stretching Oven
- Godet Rolls
- Annealing Unit
- سیستم کنترل کشش
- Tape Winder
بنابراین عبارت «دستگاه تولید نخ گونی بافی اکسترودر» که در برخی طرح های قدیمی دیده می شود تعریف دقیقی از این تجهیزات نیست.
محصول این خط Flat Tape پلی پروپیلن است که پس از کشش و جهت گیری مولکولی، استحکام لازم برای ورود به مرحله بافندگی را پیدا می کند.
در خطوط مدرن ظرفیت اکستروژن و سرعت Tape بسیار بالا است و انتخاب ظرفیت آن باید متناسب با تعداد ماشین های گردباف انجام شود. برای مثال نسل های جدید Tape Extrusion صنعتی با ظرفیت های چند صد کیلوگرم در ساعت تا حدود یک تن مذاب در ساعت عرضه می شوند. ظرفیت واقعی قابل استفاده به نوع مواد اولیه، Denier نوار، سرعت خط و کیفیت مورد انتظار بستگی دارد.
۳. دستگاه Tape Winder
پس از تولید و کشش، نوارهای PP باید با کشش یکنواخت روی بوبین پیچیده شوند.
کیفیت Winding مستقیما بر عملکرد Circular Loom تاثیر دارد. بوبین نامنظم یا تغییرات کشش می تواند باعث افزایش پارگی Tape، توقف ماشین بافندگی و کاهش راندمان تولید شود.
در ماشین های جدید از Precision Winding یا Step Precision Winding برای تولید بوبین های یکنواخت استفاده می شود. به عنوان نمونه، Starlinger برای برخی Precision Winder های جدید خود سرعت تولید تا حدود ۵۵۰ متر بر دقیقه را اعلام کرده است که البته مقدار واقعی به جنس و کیفیت Tape بستگی دارد.
۴. ماشین گردباف یا Circular Loom
Circular Loom اصلی ترین ماشین بخش بافندگی است. Tape های طولی و عرضی در این ماشین با یکدیگر بافته شده و پارچه PP به صورت Tubular یا در برخی پیکربندی ها Flat Fabric تولید می شود.
ماشین های گردباف بر اساس عواملی مانند موارد زیر انتخاب می شوند:
- تعداد Shuttle
- عرض کاری
- سرعت بافت
- محدوده GSM پارچه
- عرض کیسه مورد نظر
- Denier Tape
- نوع محصول
- مصرف انرژی
- میزان اتوماسیون
- سرعت تعویض رول
- کیفیت کنترل تار و پود
تعداد Circular Loom ها یکی از مهم ترین متغیرهای طراحی کارخانه است و نباید به صورت تجربی تعیین شود. تعداد ماشین باید بر اساس ظرفیت Tape Extrusion، وزن پارچه، سرعت Loom، راندمان واقعی و ظرفیت محصول نهایی محاسبه شود.
۵. دستگاه چاپ کیسه پلی پروپیلن
برای چاپ نام تجاری، اطلاعات محصول، مشخصات تولیدکننده و علائم مورد نیاز از ماشین چاپ استفاده می شود.
برای کیسه های PP معمولی، Flexographic Printing Machine یکی از متداول ترین گزینه ها است. ماشین چاپ می تواند روی Tubular Fabric، Flat Fabric یا کیسه آماده چاپ انجام دهد.
تعداد رنگ ماشین بر اساس بازار هدف تعیین می شود. خطوط صنعتی جدید در مدل های ۴، ۶، ۸ رنگ و حتی بیشتر عرضه می شوند. برای مثال Lohia ماشین های فلکسو برای پارچه PP/HDPE بافته شده با پیکربندی های ۴، ۶ و ۸ رنگ و قابلیت توسعه بیشتر ارائه می کند.
بنابراین عبارت کلی «چاپ دو رنگ» نباید به عنوان مشخصه استاندارد خط در طرح توجیهی درج شود.
۶. خط کوتینگ و لمینیشن
این دستگاه در کارخانه ای که تنها کیسه PP ساده تولید می کند الزامی نیست، اما برای تولید کیسه پلی پروپیلن لمینت، کیسه BOPP و بسته بندی های دارای خواص سد کنندگی بیشتر مورد نیاز است.
در Extrusion Coating، یک لایه مذاب پلیمری روی سطح پارچه بافته شده اعمال می شود. در BOPP Lamination نیز فیلم چاپ شده BOPP به پارچه PP متصل می گردد.
خطوط جدید این بخش دارای سیستم های کنترل کشش، Auto Registration، Unwinder و Winder اتوماتیک هستند. برای نمونه، برخی مدل های Lamicoat شرکت Lohia برای کوتینگ به سرعت مکانیکی تا ۲۰۰ متر بر دقیقه و ظرفیت مذاب حدود ۳۳۰ کیلوگرم بر ساعت می رسند؛ مشخصات واقعی بر اساس مدل و کاربرد متفاوت است.
۷. دستگاه برش و دوخت اتوماتیک
برای تولید کیسه های Open Mouth معمولی، رول پارچه پس از چاپ یا لمینیشن وارد ماشین Cutting & Sewing می شود.
عملیات این دستگاه می تواند شامل موارد زیر باشد:
- باز کردن رول
- کنترل طول
- برش حرارتی
- تا کردن کف
- دوخت
- شمارش
- Stacking
در خطوط اتوماتیک جدید این عملیات به صورت پیوسته انجام می شود و نیاز به عملیات دستی کاهش می یابد.
نوع دستگاه باید بر اساس ابعاد کیسه، نوع دوخت، سرعت مورد نیاز و ساختمان پارچه انتخاب شود.
۸. چرخ دوخت صنعتی
در واحدهای نیمه اتوماتیک یا برای برخی عملیات تکمیلی ممکن است از چرخ های صنعتی مخصوص دوخت کیسه استفاده شود.
نام هایی مانند Union Special در بازار شناخته شده اند، اما نام برند نباید جای نوع ماشین را در فهرست تجهیزات طرح توجیهی بگیرد. مشخصات مهم تر شامل نوع Stitch، تعداد سوزن، سرعت دوخت، جنس نخ، ضخامت قابل دوخت و سازگاری با پارچه PP است.
۹. دستگاه نصب لاینر داخلی
برای کیسه هایی که نیاز به حفاظت بیشتر در برابر رطوبت، مواد پودری یا آلودگی دارند، ممکن است از PE Liner استفاده شود.
در ظرفیت های بالا می توان از Liner Insertion Machine برای قرار دادن خودکار لاینر داخل کیسه PP استفاده کرد.
وجود این دستگاه تنها زمانی توجیه دارد که چنین محصولی در سبد فروش کارخانه پیش بینی شده باشد.
۱۰. خط تولید کیسه Block Bottom و Valve Bag
برای تولید محصولات تخصصی مانند کیسه سیمان، برخی کودها و مواد پودری صنعتی، ممکن است خط Conversion ویژه Block Bottom یا Valve Sack مورد نیاز باشد.
این تجهیزات از نظر ساختمان و سرمایه گذاری با دستگاه ساده برش و دوخت تفاوت قابل توجهی دارند. بنابراین در مطالعات امکان سنجی باید از ابتدا مشخص شود که محصول کارخانه Sewn Sack است یا Block Bottom / Valve Sack.
۱۱. دستگاه بازیافت و گرانول سازی ضایعات
دستگاه گرانول سازی جزو تجهیزات اصلی تبدیل گرانول نو به کیسه نیست، بلکه در کارخانه PP Woven عمدتا برای بازیافت ضایعات داخلی مورد استفاده قرار می گیرد.
ضایعاتی مانند:
- Edge Trim خط اکستروژن
- Tape معیوب
- Tape باقی مانده روی بوبین
- ضایعات گردبافی
- پارچه معیوب
- ضایعات برش
- برخی کیسه های Reject
می توانند پس از تفکیک و بازیافت به گرانول ثانویه تبدیل شوند.
سازندگان تخصصی ماشین آلات PP Woven نیز Recycling را به عنوان یکی از بخش های مستقل خط معرفی می کنند و تجهیزات آن می توانند ضایعات Extrusion، Weaving و Conversion را دوباره به Pellet تبدیل کنند.
۱۲. دستگاه پرس و بسته بندی
کیسه های تولید شده پس از شمارش و کنترل کیفیت به صورت دسته بندی شده وارد Bale Press می شوند.
پرس کردن کیسه ها باعث کاهش حجم بسته، تسهیل انبارداری و کاهش فضای مورد نیاز در حمل می شود.
ظرفیت و ابعاد Bale Press باید با ابعاد کیسه و ظرفیت خط Conversion هماهنگ باشد.
۱۳. تجهیزات آزمایشگاه کنترل کیفیت
در طرح صنعتی استاندارد، آزمایشگاه کنترل کیفیت بخشی از تجهیزات ضروری کارخانه است. مهم ترین تجهیزات مورد نیاز می توانند شامل موارد زیر باشند:
- دستگاه Tensile Tester
- ترازوی دقیق
- GSM Cutter
- Thickness Gauge
- تجهیزات اندازه گیری Denier
- تجهیزات کنترل عرض Tape
- تجهیزات آزمون Seam Strength
- Drop Test Equipment
- تجهیزات کنترل کیفیت چاپ و لمینیشن
- MFI یا Melt Flow Index Tester در صورت نیاز
کنترل مستمر Tape، پارچه و کیسه نهایی نقش بسیار مهمی در کاهش ضایعات و ثبات محصول دارد.
۱۴. تجهیزات جانبی و تاسیسات خط
علاوه بر ماشین آلات تولید، کارخانه به مجموعه ای از تجهیزات Utility نیاز دارد که بسته به طراحی خط شامل موارد زیر خواهد بود:
- Air Compressor
- Chiller
- Cooling Tower
- سیستم گردش آب خنک کاری
- تابلوهای برق و MCC
- ترانسفورماتور
- سیستم تهویه سالن
- تجهیزات انتقال مواد
- لیفتراک و تجهیزات جابه جایی
- سیستم جمع آوری ضایعات
- تجهیزات اطفای حریق
توان برق و ظرفیت سیستم خنک کاری باید بر اساس جمع بار واقعی ماشین آلات انتخابی محاسبه شود.
انتخاب ماشین آلات بر اساس نوع محصول
نوع محصول مستقیما تجهیزات مورد نیاز کارخانه را تغییر می دهد:
| محصول نهایی | اکستروژن و بافندگی | چاپ | کوتینگ / لمینیشن | Conversion ویژه |
|---|---|---|---|---|
| کیسه PP ساده | ✓ | اختیاری | – | Cutting & Sewing |
| کیسه PP چاپی | ✓ | ✓ | – | Cutting & Sewing |
| کیسه PP کوتینگ شده | ✓ | ✓ | ✓ | Cutting & Sewing |
| کیسه BOPP | ✓ | روی BOPP / متناسب با خط | ✓ | Cutting & Sewing |
| کیسه Liner دار | ✓ | اختیاری | اختیاری | Liner Insertion |
| کیسه Valve | ✓ | ✓ | معمولا مورد نیاز بر اساس طراحی | Valve Conversion |
| کیسه Block Bottom | ✓ | ✓ | ✓ | Block Bottom Line |
اصول انتخاب ماشین آلات و بالانس خط تولید (Line Balancing)
در طرح توجیهی تولید کیسه پلی پروپیلن، ظرفیت کارخانه نباید صرفا بر اساس ظرفیت اسمی اکسترودر انتخاب شود. تمام قسمت های خط باید از نظر ظرفیت با یکدیگر متوازن باشند.
به طور ساده رابطه ظرفیت کارخانه باید از مسیر زیر کنترل شود:
ظرفیت بازار و تعداد کیسه مورد نیاز ← وزن متوسط هر کیسه ← ظرفیت پارچه مورد نیاز ← ظرفیت Circular Loom ها ← میزان Tape مورد نیاز ← ظرفیت Tape Extrusion Line
پس از آن ظرفیت چاپ، لمینیشن و Cutting & Sewing با تولید واقعی بخش بافندگی هماهنگ می شود.
اگر اکسترودر بزرگ تر از ظرفیت ماشین های گردباف انتخاب شود، بخشی از ظرفیت اکستروژن بدون استفاده باقی می ماند. اگر تعداد Loom ها بیش از ظرفیت Tape Extrusion باشد، ماشین های بافندگی به دلیل کمبود نوار با ظرفیت پایین کار خواهند کرد. همین موضوع برای چاپ، لمینیشن و Conversion نیز صدق می کند.
بنابراین تعداد دستگاه های گردباف، ظرفیت اکسترودر، سرعت چاپ و ظرفیت برش و دوخت باید به صورت یک مدل یکپارچه محاسبه شوند.
برند و کشور سازنده ماشین آلات
در بازار جهانی، سازندگان متعددی تجهیزات PP Woven Sack تولید می کنند و خطوط اروپایی، هندی، چینی و سایر مبداها با سطوح متفاوت فناوری و قیمت در دسترس هستند.
از شرکت های شناخته شده تخصصی این صنعت می توان به Starlinger و Lohia Corp اشاره کرد که هر دو مجموعه کاملی از ماشین آلات Tape Extrusion، Winding، Circular Weaving، Coating، Printing و Conversion ارائه می کنند.
با این حال، در مطالعات امکان سنجی توصیه نمی شود یک برند خاص بدون دریافت پیشنهاد فنی و مالی به عنوان مبنای قطعی طرح انتخاب شود. مقایسه تامین کنندگان باید بر اساس ظرفیت واقعی، مصرف انرژی، کیفیت محصول، سطح اتوماسیون، ضایعات، خدمات پس از فروش، موجودی قطعات، امکان نصب و راه اندازی در ایران و قیمت CIF یا تحویل کارخانه انجام شود.
در نهایت، ماشین آلات خط تولید گونی پلی پروپیلن باید به صورت یک Production System انتخاب شوند و نه مجموعه ای از دستگاه های مستقل. بیشترین تاثیر بر سرمایه گذاری و عملکرد اقتصادی کارخانه معمولا مربوط به Tape Extrusion Line، تعداد و فناوری Circular Loom ها، خط Coating/Lamination و سطح اتوماسیون بخش Conversion است.
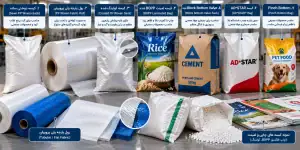
سبد محصولات قابل تولید و توسعه خط
یک واحد تولید کیسه پلی پروپیلن می تواند متناسب با ظرفیت خط اکستروژن نوار، عرض ماشین های گردباف و تجهیزات تکمیلی، مجموعه متنوعی از محصولات بسته بندی و پارچه های بافته شده PP را تولید کند. با این حال، هنگام تعریف سبد محصول باید میان محصولاتی که با خط پایه قابل تولید هستند و محصولاتی که به خطوط تخصصی تکمیلی نیاز دارند تفاوت قائل شد.
در یک خط متعارف تولید PP Woven Sack، محصولات اصلی شامل رول پارچه پلی پروپیلن، کیسه های دوختی ساده، کیسه های کوتینگ شده و در صورت نصب تجهیزات مربوطه، کیسه های BOPP، Block Bottom، Valve Sack و برخی محصولات تخصصی دیگر خواهند بود.
۱. کیسه پلی پروپیلن دوختی ساده
Sewn PP Woven Sack متداول ترین محصول یک کارخانه تولید گونی پلی پروپیلن است. در این محصول، پارچه لوله ای تولید شده توسط Circular Loom پس از چاپ یا به صورت بدون چاپ، در طول مورد نظر برش داده شده و قسمت پایین آن توسط ماشین دوخت بسته می شود.
این کیسه ها متناسب با نوع بافت، وزن پارچه، ابعاد و مشخصات فنی برای بسته بندی محصولاتی مانند:
- آرد
- برنج
- شکر
- حبوبات
- غلات
- خوراک دام و طیور
- کود
- مواد پتروشیمی
- مواد معدنی
- برخی مصالح ساختمانی
قابل استفاده هستند.
کیسه های دوختی می توانند به صورت ساده، کوتینگ شده، دارای لاینر، چاپی یا BOPP Laminated تولید شوند. بنابراین Sewn Sack را باید یک خانواده محصول دانست و نه فقط یک نوع کیسه ساده.
۲. رول پارچه پلی پروپیلن بافته شده
یکی از محصولات قابل فروش پیش از تبدیل پارچه به کیسه، PP Woven Fabric Roll است.
نوارهای پلی پروپیلن تولید شده در خط Tape Extrusion پس از پیچش روی بوبین وارد ماشین های گردباف می شوند و پارچه PP را به صورت رول تولید می کنند. این رول می تواند به صورت Tubular Fabric یا پس از برش طولی به صورت Flat Fabric عرضه شود.
پارچه PP علاوه بر تولید گونی در کاربردهای متنوعی مانند:
- تولید کیسه های صنعتی
- جامبوبگ
- بسته بندی های ویژه
- برخی منسوجات فنی
- پوشش های صنعتی
- محصولات کشاورزی و ساختمانی
مورد استفاده قرار می گیرد.
فروش رول پارچه می تواند یکی از محصولات میانی کارخانه باشد، اما از نظر اقتصادی معمولا ارزش افزوده تولید کیسه نهایی، چاپ، لمینیشن و Conversion بیشتر از فروش پارچه خام است.
۳. کیسه پلی پروپیلن کوتینگ شده
در صورت نصب خط Extrusion Coating، پارچه PP با یک لایه پلیمری پوشش داده می شود.
این پوشش باعث کاهش عبور گرد و غبار و رطوبت از فضای میان Tape ها و ایجاد سطح مناسب تر برای چاپ یا لمینیشن می شود.
کیسه های کوتینگ شده برای بسته بندی بسیاری از مواد پودری، کودها، خوراک دام، مواد شیمیایی و محصولات صنعتی مناسب هستند و می توانند به صورت دوختی یا با ساختارهای پیشرفته تر تولید شوند.
۴. کیسه BOPP لمینت شده
یکی از محصولات با ارزش افزوده بالاتر، BOPP Laminated PP Woven Bag است.
در این محصول، فیلم چاپ شده BOPP روی پارچه پلی پروپیلن بافته شده لمینت می شود. این ساختار امکان استفاده از چاپ های گرافیکی با کیفیت بالا، تصاویر محصول، رنگ بندی دقیق، بارکد و طراحی حرفه ای برند را فراهم می کند.
کیسه های BOPP در بازارهای مصرفی به ویژه برای بسته بندی:
- برنج
- غلات
- آرد
- شکر
- بذر
- خوراک دام
- غذای حیوانات خانگی
- کود
- برخی محصولات شیمیایی
کاربرد دارند.
Starlinger نیز BOPP Laminated Woven Bag را یکی از ساختارهای مهم بسته بندی کالاهای مصرفی معرفی می کند و کاربرد آن را برای محصولاتی نظیر برنج، غلات و خوراک دام مورد اشاره قرار می دهد.
۵. کیسه Block Bottom Valve
یکی از محصولات پیشرفته قابل تولید از پارچه PP کوتینگ شده، Block Bottom Valve Sack است.
این نوع کیسه پس از پر شدن دارای فرم هندسی منظم و نزدیک به مکعب مستطیل می شود و از این رو برای انبارداری، حمل و چیدمان روی پالت مناسب است.
کاربردهای مهم آن شامل:
- سیمان
- چسب های ساختمانی
- گچ و ملات خشک
- مواد معدنی
- کود
- مواد شیمیایی
- گرانول های صنعتی
است.
تولید این محصول به دستگاه Conversion تخصصی نیاز دارد و نمی توان آن را با یک خط معمولی Cutting & Sewing تولید کرد.
۶. کیسه AD*STAR
AD*STAR® نوع خاصی از Block Bottom Sack ساخته شده از پارچه پلی پروپیلن کوتینگ شده است که توسط شرکت Starlinger توسعه یافته است.
در تولید این کیسه، کف و بخش های اتصال پارچه با استفاده از هوای گرم و فشار شکل می گیرند و برای ایجاد ساختار اصلی آن از چسب استفاده نمی شود. این فناوری از مزایای استحکام پارچه PP و فرم مناسب Block Bottom استفاده می کند. Starlinger اعلام می کند AD*STAR می تواند به صورت Valve Sack یا Open Mouth Block Bottom Sack تولید شود.
این کیسه به طور گسترده برای محصولاتی مانند:
- سیمان
- مصالح ساختمانی
- کود
- مواد شیمیایی
- گرانول
- آرد
- شکر
- خوراک دام
قابل استفاده است.
نکته مهم این است که ADSTAR یک نام تجاری ثبت شده است و نباید هر کیسه Block Bottom پلی پروپیلن را ADSTAR نامید. در یک طرح توجیهی مستقل، اگر فناوری Starlinger مبنای پروژه نباشد، اصطلاح عمومی تر PP Woven Block Bottom Valve Sack دقیق تر است.
۷. کیسه Pinch Bottom پلی پروپیلن
یکی دیگر از محصولات پیشرفته بازار، کیسه های Pinch Bottom ساخته شده از PP Woven Fabric است.
این کیسه ها می توانند از پارچه لمینت شده با فیلم BOPP تولید شوند و برای بسته بندی محصولات مصرفی مانند برنج، خوراک حیوانات خانگی، آرد، شکر، غلات، بذر و کود کاربرد داشته باشند.
Starlinger در فناوری PP*STAR از پارچه بافته شده PP و فیلم BOPP چاپ شده برای تولید چنین محصولی استفاده می کند. نسل جدید این فناوری نیز از جوشکاری به جای چسب برای بستن بخش Pinch Bottom استفاده می کند.
تولید این محصول نیز نیازمند Conversion Line اختصاصی است و جزو خروجی مستقیم دستگاه دوخت معمولی محسوب نمی شود.
۸. کیسه پلی پروپیلن دارای لاینر
برای محصولاتی که نیازمند حفاظت بیشتر در برابر رطوبت، گرد و غبار یا خروج مواد پودری هستند، می توان یک لاینر داخلی پلی اتیلن به کیسه PP اضافه کرد.
این کیسه ها برای برخی محصولات غذایی، شیمیایی، معدنی و پودری مناسب هستند.
لاینر می تواند به صورت دستی یا با استفاده از Liner Insertion Machine داخل کیسه قرار گیرد. در خطوط با ظرفیت بالا، استفاده از تجهیزات اتوماتیک باعث افزایش یکنواختی محصول و کاهش نیروی انسانی می شود.
۹. جامبوبگ یا FIBC
Flexible Intermediate Bulk Container یا FIBC که در بازار ایران بیشتر با نام جامبوبگ یا بیگ بگ شناخته می شود، یک بسته بندی انعطاف پذیر برای حمل مواد فله است.
جامبوبگ معمولا از پارچه PP Woven با استحکام بالاتر تولید شده و دارای تسمه های مخصوص بلند کردن است. این محصول برای حمل مواد پودری، دانه ای و گرانولی مانند مواد پتروشیمی، کود، مواد معدنی، محصولات کشاورزی و مواد شیمیایی کاربرد دارد.
ظرفیت FIBC نباید صرفا به بازه ۵۰۰ تا ۲۰۰۰ کیلوگرم محدود تعریف شود؛ ظرفیت مجاز هر محصول بر اساس طراحی، ابعاد، پارچه، تسمه، دوخت و Safe Working Load یا SWL تعیین می شود. استاندارد فعلی ISO 21898:2024 الزامات مواد اولیه، طراحی، ساخت، آزمون و نشانه گذاری FIBC برای مواد غیر خطرناک را تعیین می کند.
در کاربردهای صنعتی، Big Bag هایی با ظرفیت حمل تا حدود ۲ تن نیز رایج هستند. Starlinger در نمونه های جدید خود به FIBC هایی اشاره می کند که با وزن بسته بندی حدود ۲ کیلوگرم قادر به حمل تا ۲ تن بار هستند.
با این حال، تولید FIBC صرفا با داشتن یک Circular Loom معمولی تکمیل نمی شود. برای این محصول تجهیزات و عملیات اضافی مانند:
- بافت پارچه عریض
- برش Panel
- تولید یا خرید Webbing
- دوخت Heavy Duty
- نصب Lifting Loop
- نصب Spout
- نصب Liner در صورت نیاز
- آزمون Top Lift
- کنترل SWL و Safety Factor
مورد نیاز است.
بنابراین در مطالعات امکان سنجی بهتر است خط تولید جامبوبگ به عنوان بخش توسعه ای مستقل یا یک خط محصول جداگانه ارزیابی شود.
۱۰. نخ بیلر
Baler Twine نخ یا ریسمان صنعتی مورد استفاده برای بستن عدل های یونجه، کاه، علوفه و محصولات مشابه کشاورزی است.
این محصول می تواند از Tape های پلی پروپیلن Fibrillated تولید شود و پس از مراحل کشش و Fibrillation، نوارها توسط Twister به ساختار نخ یا ریسمان مورد نظر تبدیل می شوند. Lohia نیز Baler Twine را یکی از کاربردهای Fibrillated PP Tape معرفی کرده و ماشین Twister مخصوص تولید Twine و Baler Twine ارائه می کند.
بنابراین امکان استفاده از بخشی از فناوری اکستروژن Raffia برای این محصول وجود دارد، اما برای تولید نهایی Baler Twine به تجهیزات Twisting و Winding تخصصی نیاز است و این محصول را نباید خروجی مستقیم خط گونی بافی تلقی کرد.
۱۱. نخ پلی پروپیلن Continuous Filament یا Multifilament
در برخی منابع قدیمی اصطلاح CF Yarn برای Continuous Filament Yarn به کار می رود. اگر منظور از CF در این طرح همین محصول باشد، این نخ از نظر فناوری تولید با Flat Tape مورد استفاده در گونی PP تفاوت اساسی دارد.
Continuous Filament Yarn از یک یا چند فیلامنت ممتد تشکیل می شود و برای تولید آن از خطوط مخصوص Melt Spinning و Spin-Draw-Wind استفاده می شود.
در صنعت پلی پروپیلن، نخ Multifilament می تواند در کاربردهایی مانند:
- نخ دوخت صنعتی
- FIBC
- تسمه و Webbing
- طناب
- Braiding
- منسوجات فنی
استفاده شود. Lohia نیز برای PP Multifilament Yarn خطوط جداگانه Spin-Draw-Wind ارائه می کند و کاربرد این نخ ها را در Sewing Thread، Woven Sack، FIBC، Sling، Rope و Technical Textile ذکر می کند.
بنابراین اگر تولید نخ CF یا Multifilament در سبد پروژه پیش بینی شود، باید سرمایه گذاری و خط تولید مستقل آن جداگانه محاسبه شود.
جمع بندی سبد محصولات قابل تولید
از دید طراحی کارخانه، محصولات را بهتر است در سه سطح طبقه بندی کرد:
| سطح توسعه | محصولات | تجهیزات اضافی نسبت به خط پایه |
|---|---|---|
| خط پایه | رول PP Woven، کیسه ساده و چاپی | Tape Line + Circular Loom + Printing + Cutting & Sewing |
| توسعه متوسط | کیسه کوتینگ، BOPP، لاینر دار | Coating/Lamination + تجهیزات چاپ و Liner |
| توسعه پیشرفته | Block Bottom، Valve، AD*STAR در صورت استفاده از فناوری مربوط | Conversion Line تخصصی |
| خط جانبی مستقل | FIBC | تجهیزات برش، Heavy Duty Sewing، Loop/Webbing و Testing |
| خط جانبی مستقل | Baler Twine | Fibrillation/Twisting/Winding |
| خط مستقل | PP Multifilament / CF Yarn | Melt Spinning + Spin-Draw-Wind |
از منظر مطالعات امکان سنجی، مناسب ترین سبد محصول برای یک کارخانه معمولی تولید کیسه پلی پروپیلن الزاما شامل تمام موارد فوق نیست. در مرحله اول بهتر است محصولاتی انتخاب شوند که بیشترین اشتراک ماشین آلات را دارند؛ برای مثال رول پارچه PP، کیسه ساده، کیسه چاپی، کیسه کوتینگ شده و BOPP Laminated می توانند یک زنجیره تولید منسجم ایجاد کنند.
محصولاتی مانند FIBC، Baler Twine و PP Multifilament بهتر است تنها در صورتی به طرح اضافه شوند که بازار مستقل آنها بررسی شده و سرمایه گذاری تجهیزات تخصصی مربوطه نیز توجیه پذیر باشد. این تفکیک باعث می شود ظرفیت، ماشین آلات و سرمایه گذاری طرح واقع بینانه تر محاسبه شود و از ایجاد یک سبد محصول ظاهرا گسترده ولی از نظر فنی نامتوازن جلوگیری شود.
پیش بینی وضعیت سرمایه گذاری طرح تولید کیسه پلی پروپیلن از رول آماده
یکی از روش های ورود با سرمایه کمتر به صنعت کیسه پلی پروپیلن، احداث واحد تبدیل رول آماده PP Woven Fabric به کیسه نهایی است. در این مدل سرمایه گذاری، برخلاف کارخانه کامل تولید گونی پلی پروپیلن، عملیات تولید نوار PP و بافندگی پارچه در داخل واحد انجام نمی شود و سرمایه گذار رول پارچه پلی پروپیلن را از تولیدکنندگان داخلی خریداری می کند.
رول خریداری شده پس از ورود به کارخانه، متناسب با نوع محصول، مراحل چاپ، برش، تا کردن کف، دوخت، شمارش، کنترل کیفیت و پرس بسته بندی را طی می کند.
این مدل به دلیل حذف Tape Extrusion Line و Circular Loom ها، به سرمایه ثابت، برق، فضای تولید و نیروی انسانی کمتری نیاز دارد و می تواند برای ورود مرحله ای به بازار تولید کیسه پلی پروپیلن گزینه قابل بررسی باشد.
ظرفیت پیشنهادی واحد
برای یک واحد متوسط تبدیل رول آماده، ظرفیت ۴ میلیون عدد کیسه در سال را می توان به عنوان یک ظرفیت پایه برای مطالعات اولیه در نظر گرفت.
اگر مبنای بهره برداری کارخانه به صورت زیر فرض شود:
- ۳۰۰ روز کاری در سال
- یک شیفت ۸ ساعته
- ظرفیت تولید سالانه ۴,۰۰۰,۰۰۰ کیسه
ظرفیت خالص مورد نیاز خط حدود ۱,۶۶۷ کیسه در ساعت یا ۲۷.۸ کیسه در دقیقه خواهد بود.
ماشین های اتوماتیک فعلی Cutting & Sewing در بازار جهانی، بسته به مدل، ابعاد کیسه و کیفیت پارچه، معمولا ظرفیت هایی در محدوده ۴۰ تا ۵۵ کیسه در دقیقه ارائه می کنند. برای مثال Lohia برای خانواده BCS سرعت تا ۴۵ کیسه در دقیقه و Starlinger برای multiKON servo سرعت اسمی تا ۵۵ کیسه در دقیقه اعلام می کند.
بنابراین یک خط اتوماتیک با ظرفیت اسمی حدود ۴۰ کیسه در دقیقه، حتی با فرض راندمان عملیاتی حدود ۷۰ درصد، قادر است تقریبا ظرفیت ۴ میلیون کیسه در سال را در یک شیفت تامین کند.
دو سناریوی متفاوت برای خرید رول
در تحلیل سرمایه گذاری باید مشخص شود منظور از «رول آماده» کدام یک از حالت های زیر است:
سناریوی اول: خرید رول چاپ شده آماده تبدیل
در این حالت کارخانه فقط عملیات برش، دوخت، شمارش و بسته بندی را انجام می دهد و سرمایه گذاری تجهیزات حداقل خواهد بود.
سناریوی دوم: خرید رول خام یا سفید
در این حالت علاوه بر برش و دوخت، چاپ نیز در کارخانه انجام می شود و باید یک دستگاه چاپ فلکسو به تجهیزات اضافه شود.
این تفاوت تاثیر قابل توجهی بر میزان سرمایه گذاری و همچنین ارزش افزوده واحد دارد.
برآورد اولیه ظرفیت و زیرساخت
| شاخص | برآورد پیشنهادی برای ظرفیت ۴ میلیون عدد در سال |
|---|---|
| ظرفیت سالانه | ۴,۰۰۰,۰۰۰ عدد کیسه |
| روز کاری | حدود ۳۰۰ روز |
| شیفت کاری پایه | ۱ شیفت ۸ ساعته |
| ظرفیت خالص مورد نیاز | حدود ۲۷.۸ کیسه در دقیقه |
| ظرفیت مناسب ماشین Conversion | حدود ۴۰ تا ۴۵ کیسه در دقیقه |
| زمین پیشنهادی | حدود ۱,۲۰۰ تا ۱,۸۰۰ متر مربع |
| زیربنای پیشنهادی | حدود ۶۵۰ تا ۹۰۰ متر مربع |
| نیروی انسانی بدون چاپ داخلی | حدود ۸ تا ۱۲ نفر |
| نیروی انسانی با چاپ داخلی | حدود ۱۰ تا ۱۴ نفر |
زمین حدود ۱,۵۰۰ متر مربع و زیربنای حدود ۷۰۰ متر مربع که در برخی طرح های قدیمی پیشنهاد شده است، برای یک واحد Conversion با این ظرفیت می تواند از نظر فضایی قابل قبول باشد؛ به شرط آنکه موجودی رول و محصول نهایی محدود و گردش انبار مناسب طراحی شود.
اگر کارخانه بخواهد موجودی چند هفته ای رول خام، مرکب چاپ و محصول نهایی نگهداری کند، افزایش مساحت انبار توصیه می شود.
ماشین آلات اصلی واحد تولید کیسه از رول آماده
در ساده ترین ساختار، تجهیزات اصلی شامل موارد زیر است:
- دستگاه بازکن رول
- دستگاه اتوماتیک برش و دوخت
- سیستم شمارش و Stacking
- دستگاه پرس و عدل بندی
- کمپرسور هوا
- تجهیزات انتقال و جابه جایی
- تجهیزات کنترل کیفیت
- چرخ دوخت پشتیبان
- تجهیزات برق و تاسیسات
در صورتی که چاپ در کارخانه انجام شود، یک دستگاه Flexographic Printing Machine نیز باید به خط اضافه شود.
برآورد قیمت ماشین آلات
قیمت ماشین آلات این حوزه به کشور سازنده، سرعت، عرض کار، سطح اتوماسیون، سیستم Servo، نوع دوخت و تجهیزات جانبی وابسته است و اختلاف قیمت قابل توجهی میان ماشین آلات اقتصادی چینی، خطوط هندی و تجهیزات اروپایی وجود دارد.
در عرضه های جاری سال ۲۰۲۶، ماشین های اتوماتیک برش و دوخت PP Woven ساخت چین در نمونه های مختلف با قیمت هایی از حدود ۹,۳۰۰ تا ۳۵,۰۰۰ دلار مشاهده می شوند. خطوطی که عملیات چاپ، برش و دوخت را در یک مجموعه ترکیب می کنند نیز در محدوده حدود ۲۳,۰۰۰ تا ۳۵,۰۰۰ دلار عرضه شده اند. این قیمت ها قیمت های پیشنهادی فروشندگان هستند و شامل هزینه حمل، بیمه، تعرفه، نصب و راه اندازی در ایران نیستند.
برای یک دستگاه چاپ فلکسو ۴ رنگ مناسب PP Woven نیز نمونه های فعلی بازار در محدوده تقریبی ۲۰,۰۰۰ تا ۳۰,۰۰۰ دلار مشاهده می شوند، هرچند ماشین های پیشرفته تر با سرعت و کیفیت چاپ بالاتر می توانند قیمت بسیار بیشتری داشته باشند.
پرس هیدرولیک مخصوص بسته بندی کیسه های PP نیز در نمونه های صنعتی فعلی حدود ۵,۰۰۰ تا ۷,۵۰۰ دلار قیمت گذاری شده است.
بر این اساس می توان برای مطالعات مقدماتی چنین دامنه ای را در نظر گرفت:
| نوع واحد | برآورد اولیه ماشین آلات اصلی |
|---|---|
| رول چاپ شده + برش و دوخت | حدود ۲۵,۰۰۰ تا ۴۵,۰۰۰ دلار |
| رول خام + چاپ + برش و دوخت | حدود ۴۵,۰۰۰ تا ۸۰,۰۰۰ دلار |
| خط با کیفیت و اتوماسیون بالاتر | نیازمند استعلام مستقیم سازنده |
این ارقام قیمت خرید تجهیزات اصلی هستند و نباید با سرمایه گذاری ثابت کل پروژه اشتباه گرفته شوند.
هزینه حمل بین المللی، بیمه، نصب، راه اندازی، قطعات یدکی، قالب ها و لوازم مصرفی اولیه، کمپرسور، برق رسانی، آزمایشگاه، تجهیزات جابه جایی و هزینه های پیش از بهره برداری باید به صورت جداگانه محاسبه شوند.
آیا رقم ۳۲ هزار دلار برای ماشین آلات قابل قبول است؟
رقم ۳۲ هزار دلار درج شده در برخی طرح های قدیمی را نمی توان به طور کامل رد کرد، زیرا برای یک خط اقتصادی آسیایی شامل برش و دوخت، پرس و تجهیزات محدود می تواند در محدوده قابل تصور باشد.
اما اگر واحد دارای چاپ فلکسو مناسب، خط اتوماتیک با کیفیت صنعتی، تجهیزات کنترل کیفیت، پرس، کمپرسور، تجهیزات جابه جایی و قطعات یدکی باشد، ۳۲ هزار دلار برآورد محافظه کارانه و احتمالا ناکافی خواهد بود.
بنابراین در مقاله بهتر است به جای یک عدد ثابت، دامنه سرمایه گذاری تجهیزات ارائه شود.
سرمایه گذاری ثابت
عدد ۱۸۰ هزار دلار به عنوان «سرمایه گذاری ثابت بدون زمین» نیز نباید به عنوان یک شاخص عمومی برای همه نقاط ایران منتشر شود.
سرمایه گذاری ثابت این واحد شامل موارد زیر است:
- ساختمان تولید
- انبار رول اولیه
- انبار محصول
- بخش اداری و خدماتی
- ماشین آلات
- تاسیسات برق
- کمپرسور
- تجهیزات جابه جایی
- تجهیزات کنترل کیفیت
- نصب و راه اندازی
- هزینه های قبل از بهره برداری
- پیش بینی هزینه های پیش بینی نشده
هزینه احداث سوله صنعتی در سال ۱۴۰۵ نیز بسته به اینکه صرفا اسکلت و پوشش محاسبه شود یا ساختمان کامل صنعتی شامل فونداسیون، کف سازی، برق، تاسیسات و بخش اداری باشد، اختلاف بسیار زیادی دارد. منابع بازار سال ۱۴۰۵ نیز دامنه های متفاوتی را برای ساخت سوله و ساختمان صنعتی گزارش می کنند.
به همین دلیل برای جلوگیری از گمراه کردن سرمایه گذار، سرمایه گذاری ثابت کل بهتر است پس از مشخص شدن استان محل اجرا، نوع ساختمان، تجهیزات انتخابی و استعلام قیمت روز محاسبه شود.
سرمایه در گردش؛ بخش مهمی که نباید نادیده گرفته شود
در طرح تولید کیسه از رول آماده، سرمایه در گردش اهمیت بسیار زیادی دارد.
برخلاف کارخانه کامل که ماده اولیه اصلی آن گرانول PP است، در این مدل کارخانه باید رول آماده را با ارزش افزوده مراحل قبلی خریداری کند. بنابراین موجودی رول خام می تواند بخش بزرگی از نقدینگی واحد را درگیر کند.
سرمایه در گردش باید حداقل شامل موارد زیر باشد:
- موجودی رول PP
- نخ دوخت
- مرکب چاپ
- مواد بسته بندی
- حقوق و دستمزد
- انرژی
- هزینه حمل
- مطالبات مشتریان
باشد.
به همین دلیل یک طرح با ماشین آلات ارزان ممکن است همچنان به سرمایه در گردش قابل توجهی نیاز داشته باشد.
نرخ بازده داخلی و سودآوری طرح
اعلام یک نرخ ثابت مانند IRR = ۲۹ درصد برای این صنعت بدون ارائه مدل مالی صحیح نیست.
نرخ بازده داخلی به طور مستقیم به متغیرهای زیر وابسته است:
- قیمت خرید هر کیلوگرم یا هر متر رول PP
- وزن متوسط هر کیسه
- درصد ضایعات برش
- قیمت فروش کیسه
- درآمد چاپ
- تعداد رنگ چاپ
- ظرفیت واقعی تولید
- درصد بهره برداری
- دستمزد
- برق
- هزینه بسته بندی
- سرمایه در گردش
- دوره وصول مطالبات
- سرمایه گذاری اولیه
برای مثال حتی اختلاف چند درصدی میان قیمت خرید رول و قیمت فروش کیسه می تواند اثر قابل توجهی بر سود خالص یک واحد Conversion داشته باشد، زیرا بخش عمده ارزش محصول نهایی از قبل در رول خریداری شده وجود دارد.
بنابراین در مقاله عمومی بهتر است به جای اعلام IRR ثابت نوشته شود:
نرخ بازده داخلی و دوره بازگشت سرمایه طرح تولید کیسه پلی پروپیلن از رول آماده باید بر اساس قیمت روز رول PP، وزن و ابعاد کیسه، قیمت فروش، ظرفیت واقعی خط، سرمایه در گردش و شرایط بازار هدف محاسبه شود و ارائه یک نرخ ثابت برای تمام پروژه ها قابل اتکا نیست.
جمع بندی سرمایه گذاری
برای ظرفیت حدود ۴ میلیون کیسه در سال، احداث یک واحد Conversion از رول آماده از نظر فنی با یک خط اتوماتیک Cutting & Sewing قابل انجام است و در صورت فعالیت یک شیفت، دستگاهی با ظرفیت اسمی حدود ۴۰ کیسه در دقیقه می تواند پاسخگوی ظرفیت مورد نظر باشد.
این مدل در مقایسه با احداث کارخانه کامل تولید کیسه پلی پروپیلن به سرمایه اولیه، مصرف برق، فضای صنعتی و نیروی انسانی کمتری نیاز دارد و می تواند مسیر مناسبی برای ورود مرحله ای به این صنعت باشد.
در مقابل، وابستگی واحد به تامین رول آماده و حاشیه سود پایین تر نسبت به تولید یکپارچه از گرانول از مهم ترین محدودیت های آن محسوب می شوند. به همین دلیل تصمیم گیری نهایی باید بر اساس مقایسه اقتصادی دو مدل «خرید رول و تبدیل به کیسه» و «تولید یکپارچه از گرانول PP تا کیسه نهایی» انجام شود.
پیش بینی وضعیت سرمایه گذاری طرح تولید کیسه پلی پروپیلن از گرانول
احداث کارخانه تولید کیسه پلی پروپیلن از گرانول، کامل ترین مدل تولید در این صنعت محسوب می شود. در این ساختار، کارخانه به جای خرید رول آماده، گرانول پلی پروپیلن را دریافت کرده و کلیه مراحل تولید نوار PP، گردبافی پارچه، چاپ، برش، دوخت و بسته بندی را در داخل مجموعه انجام می دهد.
این مدل نسبت به تولید کیسه از رول آماده به سرمایه گذاری ثابت، فضای صنعتی، مصرف برق و نیروی انسانی بیشتری نیاز دارد؛ اما در مقابل کنترل بیشتری بر کیفیت محصول، وزن پارچه، فرمولاسیون مواد اولیه و هزینه تولید ایجاد کرده و بخش بزرگ تری از ارزش افزوده زنجیره تولید در داخل کارخانه باقی می ماند.
ظرفیت پیشنهادی تولید
برای بررسی مقدماتی می توان ظرفیت اسمی زیر را مبنا قرار داد:
ظرفیت تولید سالانه: ۱,۴۰۰ تن انواع پارچه و کیسه پلی پروپیلن بافته شده
اگر کارخانه ۳۰۰ روز در سال و به صورت سه شیفت ۲۴ ساعته فعالیت کند:
- تولید روزانه مورد نیاز: حدود ۴.۶۷ تن
- تولید خالص ساعتی: حدود ۱۹۴ کیلوگرم
- ظرفیت مورد نیاز با لحاظ راندمان ۸۰ درصد: حدود ۲۴۳ کیلوگرم در ساعت
- ظرفیت مناسب خط اکستروژن برای طراحی اولیه: حدود ۲۵۰ تا ۳۰۰ کیلوگرم در ساعت
بنابراین برای این مقیاس، یک خط Tape Extrusion با ظرفیت واقعی حدود ۲۵۰ تا ۳۰۰ کیلوگرم در ساعت می تواند مبنای مناسبی برای طراحی کارخانه باشد.
وجود ظرفیت ذخیره در اکسترودر اهمیت دارد، زیرا خط تولید در تمام ساعات سال با ۱۰۰ درصد ظرفیت اسمی فعالیت نمی کند و توقف های تعمیراتی، تعویض گرید و رنگ، پارگی Tape، تنظیمات خط و توقف تجهیزات پایین دستی باید در محاسبات لحاظ شوند.
ظرفیت تولید بر حسب تعداد کیسه
در این صنعت ظرفیت وزنی معیار دقیق تری از تعداد کیسه است، زیرا وزن یک کیسه به ابعاد، GSM، تراکم بافت، کوتینگ و نوع محصول وابسته است.
برای ظرفیت ۱,۴۰۰ تن در سال، تعداد تقریبی کیسه قابل تولید با وزن های مختلف به صورت زیر خواهد بود:
| وزن متوسط هر کیسه | تعداد نظری قابل تولید در سال |
|---|---|
| ۷۰ گرم | حدود ۲۰ میلیون عدد |
| ۸۰ گرم | حدود ۱۷.۵ میلیون عدد |
| ۱۰۰ گرم | حدود ۱۴ میلیون عدد |
| ۱۲۰ گرم | حدود ۱۱.۷ میلیون عدد |
بنابراین درج همزمان ظرفیت «تن در سال» و ترکیب محصولات در طرح توجیهی اهمیت زیادی دارد. دو کارخانه با ظرفیت ۱,۴۰۰ تن ممکن است از نظر تعداد کیسه، تعداد دستگاه های Conversion و ساختار بازار فروش کاملا متفاوت باشند.
ترکیب اولیه ماشین آلات برای ظرفیت ۱,۴۰۰ تن
برای یک کارخانه تولید کیسه ساده و چاپی از گرانول PP، ساختار اولیه تجهیزات می تواند شامل موارد زیر باشد:
| بخش | تجهیزات پیشنهادی |
|---|---|
| آماده سازی مواد | Dosing و Mixing System |
| تولید Tape | یک Tape Extrusion Line حدود ۲۵۰ تا ۳۰۰ kg/h |
| Winding | مجموعه Tape Winder متناسب با اکسترودر |
| بافندگی | مجموعه Circular Loom متناسب با GSM و عرض محصول |
| چاپ | یک خط Flexographic Printing |
| Conversion | یک یا دو خط Cutting & Sewing متناسب با سبد محصول |
| بازیافت | Regrinding / Regranulation System |
| بسته بندی | Bale Press |
| کنترل کیفیت | آزمایشگاه کنترل Tape، Fabric و Sack |
| تاسیسات | کمپرسور، Chiller، Cooling System، برق و جابه جایی مواد |
تعداد دقیق Circular Loom ها را نمی توان تنها از ظرفیت ۱,۴۰۰ تن تعیین کرد. تعداد مورد نیاز به سرعت Loom، تعداد Shuttle، عرض پارچه، تعداد Pick، GSM و راندمان واقعی ماشین بستگی دارد.
به عنوان یک شاخص صنعتی، کارخانه های یکپارچه فعلی از خطوط Tape Extrusion با ظرفیت چند صد کیلوگرم در ساعت در کنار تعداد قابل توجهی Circular Loom استفاده می کنند. یک کارخانه صنعتی فعال در هند برای Tape Line های ۴۰۰ تا ۶۰۰ کیلوگرم در ساعت و Circular Loom های ۶ Shuttle سرعت هایی در محدوده ۷۰۰ تا ۱۱۰۰ PPM گزارش کرده است.
برای ظرفیت ۱,۴۰۰ تن، در طراحی مقدماتی می توان حدود ۱۲ تا ۲۰ دستگاه Circular Loom مدرن را به عنوان دامنه اولیه بررسی در نظر گرفت؛ اما تعداد نهایی باید از طریق Line Balancing و بر اساس مشخصات واقعی محصول محاسبه شود.
مساحت زمین مورد نیاز
عدد ۵,۰۰۰ متر مربع زمین برای چنین کارخانه ای می تواند به عنوان یک فرض اولیه قابل قبول باشد، به ویژه اگر فضای توسعه آینده، انبار مواد اولیه، محصول نهایی، مسیرهای تردد و تاسیسات نیز در نظر گرفته شود.
برای یک کارخانه یکپارچه، زمین باید حداقل امکان جانمایی بخش های زیر را فراهم کند:
- سالن Tape Extrusion
- بخش Winding
- سالن Circular Loom
- چاپ و Conversion
- بازیافت ضایعات
- انبار مواد اولیه
- انبار محصول نهایی
- آزمایشگاه کنترل کیفیت
- تعمیرگاه
- تاسیسات
- ساختمان اداری و خدماتی
- مسیرهای حمل و بارگیری
- فضای توسعه آینده
برای ظرفیت ۱,۴۰۰ تن در سال، زمین حدود ۴,۰۰۰ تا ۶,۰۰۰ متر مربع را می توان دامنه مناسب مطالعات اولیه در نظر گرفت.
زیربنای مورد نیاز
زیربنای ۱,۷۰۰ متر مربع اعلام شده در برخی طرح های قدیمی برای خط کامل از گرانول تا کیسه، بسته به تعداد Loom و موجودی انبار می تواند نسبتا فشرده باشد.
برای کارخانه ای با ظرفیت ۱,۴۰۰ تن در سال، پیشنهاد می شود در مطالعات اولیه حدود ۱,۸۰۰ تا ۲,۵۰۰ متر مربع زیربنای تولیدی، انبار و خدماتی بررسی شود.
اگر انبار مواد اولیه و محصول محدود باشد یا بخشی از انبار به صورت فضای مستقل طراحی شود، زیربنای کمتر نیز ممکن است قابل اجرا باشد.
نیروی انسانی مورد نیاز
عدد ۴۹ نفر برای چنین واحدی لزوما غیرمنطقی نیست، اما به سطح اتوماسیون و تعداد شیفت وابسته است.
در کارخانه ای که Tape Extrusion و Circular Loom ها به صورت سه شیفت فعالیت می کنند، نیروی انسانی معمولا در بخش های زیر توزیع می شود:
- مدیریت و سرپرستی
- اپراتور Tape Extrusion
- اپراتورهای Winder
- اپراتورهای Circular Loom
- چاپ
- برش و دوخت
- بسته بندی
- کنترل کیفیت
- تعمیرات برق و مکانیک
- انبار و لجستیک
- خدمات و امور اداری
برای خطی با اتوماسیون مناسب، حدود ۳۵ تا ۵۰ نفر می تواند دامنه اولیه قابل بررسی باشد. بنابراین عدد ۴۹ نفر در یک کارخانه سه شیفت نیمه اتوماتیک قابل تصور است، اما نباید به عنوان عدد ثابت برای تمام خطوط استفاده شود.
برآورد ارزش ماشین آلات
ارزش ماشین آلات بیشترین وابستگی را به مبدا تجهیزات دارد. اختلاف قیمت میان خط اقتصادی ساخت چین و خطوط پیشرفته هند یا اروپا بسیار قابل توجه است.
در عرضه های بازار جهانی در سال ۲۰۲۶، نمونه های اقتصادی Tape Extrusion برای PP Woven در حدود ۵۵ تا ۵۸ هزار دلار عرضه شده اند. Circular Loom های اقتصادی نیز بسته به مدل و تعداد Shuttle از حدود چند هزار دلار تا بیش از ۱۰ هزار دلار برای هر دستگاه مشاهده می شوند.
ماشین های چاپ فلکسو مناسب PP Woven در نمونه های جاری حدود ۲۰ تا ۳۰ هزار دلار و دستگاه های اتوماتیک Cutting & Sewing بسته به فناوری حدود ۱۵ تا بیش از ۴۰ هزار دلار قیمت گذاری شده اند.
بنابراین برای یک خط اقتصادی آسیایی با ظرفیت حدود ۱,۴۰۰ تن در سال، می توان برای مطالعات مقدماتی دامنه تقریبی زیر را بررسی کرد:
| بخش تجهیزات | دامنه تقریبی اولیه |
|---|---|
| Tape Extrusion و Winding | ۵۵,۰۰۰ تا ۱۰۰,۰۰۰ دلار |
| Circular Loom ها | ۹۰,۰۰۰ تا ۱۸۰,۰۰۰ دلار |
| چاپ | ۲۰,۰۰۰ تا ۳۵,۰۰۰ دلار |
| Cutting & Sewing | ۲۰,۰۰۰ تا ۵۰,۰۰۰ دلار |
| بازیافت و گرانول سازی ضایعات | ۲۰,۰۰۰ تا ۵۵,۰۰۰ دلار |
| Bale Press و تجهیزات تکمیلی | ۵,۰۰۰ تا ۱۵,۰۰۰ دلار |
| آزمایشگاه و تجهیزات جانبی | ۱۵,۰۰۰ تا ۳۰,۰۰۰ دلار |
بر این مبنا، حدود ۲۵۰ تا ۴۵۰ هزار دلار برای ماشین آلات و تجهیزات تولیدی یک خط اقتصادی تا متوسط آسیایی می تواند به عنوان دامنه اولیه مورد بررسی قرار گیرد.
بنابراین رقم قدیمی ۳۳۱ هزار دلار از نظر مرتبه بزرگی برای یک خط اقتصادی قابل تصور است، اما نمی توان آن را بدون دریافت Proforma و مشخصات فنی به عنوان قیمت روز کارخانه در نظر گرفت.
در صورت استفاده از تجهیزات پیشرفته Lohia، Starlinger یا خطوط دارای اتوماسیون و کنترل کیفیت بالاتر، سرمایه گذاری ماشین آلات می تواند به میزان قابل توجهی بیشتر باشد.
تاثیر خط لمینیشن بر سرمایه گذاری
برآورد فوق برای کارخانه تولید کیسه PP ساده و چاپی دوختی در نظر گرفته شده است.
اگر سبد محصولات شامل:
- کیسه کوتینگ شده
- کیسه BOPP
- Block Bottom
- Valve Sack
- AD*STAR یا فناوری مشابه
باشد، خط Coating/Lamination و ماشین آلات Conversion تخصصی نیز مورد نیاز خواهند بود و سرمایه گذاری ثابت به شکل قابل توجهی افزایش می یابد.
بنابراین عبارت «کارخانه تولید کیسه پلی پروپیلن» به تنهایی برای برآورد سرمایه کافی نیست و Product Mix باید از ابتدا مشخص شود.
سرمایه گذاری ثابت کل
سرمایه گذاری ثابت کارخانه از موارد زیر تشکیل می شود:
- آماده سازی زمین
- محوطه سازی
- ساختمان و سوله
- ماشین آلات تولیدی
- تاسیسات برق
- ترانس و تابلو برق
- سیستم خنک کاری
- کمپرسور
- تجهیزات جابه جایی
- آزمایشگاه
- نصب و راه اندازی
- قطعات یدکی اولیه
- مهندسی و آموزش
- هزینه های قبل از بهره برداری
- هزینه های پیش بینی نشده
بنابراین عدد ۷۳۵ هزار دلار بدون زمین تنها در صورتی قابل پذیرش است که مبانی محاسبات آن مشخص باشد.
با توجه به قیمت های فعلی ماشین آلات، این عدد هنوز می تواند برای یک خط اقتصادی و ساختمان صنعتی متناسب در محدوده قابل تصور قرار گیرد، اما برای یک کارخانه مدرن با تجهیزات با کیفیت بالا، اتوماسیون بیشتر، خط لمینیشن یا تجهیزات اروپایی ممکن است به شکل محسوسی پایین باشد.
برای مقاله عمومی توصیه می شود به جای اعلام ۷۳۵ هزار دلار به عنوان رقم قطعی، نوشته شود:
سرمایه گذاری ثابت یک کارخانه ۱,۴۰۰ تنی تولید کیسه PP از گرانول، بدون احتساب زمین و سرمایه در گردش، باید پس از انتخاب ماشین آلات و محل اجرا محاسبه شود و برای خطوط مختلف می تواند اختلاف قابل توجهی داشته باشد.
سرمایه در گردش
در این پروژه سرمایه در گردش بسیار مهم است، زیرا حجم قابل توجهی گرانول پلی پروپیلن باید به صورت مستمر خریداری شود.
برای تولید ۱,۴۰۰ تن محصول، با فرض ضایعات و افت فرایند، مقدار مواد ورودی سالانه از ظرفیت محصول نهایی بیشتر خواهد بود.
سرمایه در گردش باید حداقل شامل موارد زیر باشد:
- پلی پروپیلن
- مستربچ و افزودنی
- مرکب چاپ
- نخ دوخت
- مواد بسته بندی
- قطعات مصرفی
- دستمزد
- انرژی
- حمل
- موجودی محصول
- مطالبات مشتریان
باشد.
از آنجا که قیمت PP سهم بسیار بزرگی در بهای تمام شده کیسه دارد، نوسان قیمت مواد اولیه یکی از اصلی ترین متغیرهای مالی پروژه است.
نرخ بازده داخلی طرح
عدد ۳۴ درصد IRR درج شده در برخی مطالعات قدیمی را نمی توان بدون بازسازی مدل مالی به عنوان نرخ بازده فعلی طرح اعلام کرد.
IRR کارخانه تولید کیسه PP به متغیرهای زیر وابسته است:
- قیمت گرانول PP
- درصد Filler
- وزن هر کیسه
- ضایعات
- ظرفیت بهره برداری
- قیمت فروش
- ترکیب کیسه ساده و محصولات ارزش افزوده
- هزینه برق
- حقوق و دستمزد
- سرمایه گذاری ماشین آلات
- سرمایه در گردش
- دوره وصول مطالبات
- نرخ مالیات
- هزینه تعمیرات و قطعات
به خصوص اختلاف میان قیمت PP و قیمت فروش محصول نهایی یا Conversion Margin تاثیر تعیین کننده ای بر سودآوری کارخانه دارد.
بنابراین در مقاله تخصصی بهتر است نرخ بازده ثابت اعلام نشود و تاکید شود که IRR، NPV و دوره بازگشت سرمایه باید بر اساس قیمت های روز و مدل مالی اختصاصی هر پروژه محاسبه شوند.
جمع بندی فنی و سرمایه گذاری
برای ظرفیت حدود ۱,۴۰۰ تن در سال، طراحی یک کارخانه یکپارچه تولید کیسه پلی پروپیلن از گرانول از نظر فنی امکان پذیر است. در بهره برداری سه شیفت، یک Tape Extrusion Line حدود ۲۵۰ تا ۳۰۰ کیلوگرم در ساعت می تواند مبنای مناسبی برای طراحی باشد و تعداد Circular Loom ها باید بر اساس نوع و وزن پارچه محاسبه شود.
برای مطالعات اولیه می توان شاخص های زیر را مد نظر قرار داد:
| شاخص | دامنه پیشنهادی اولیه |
|---|---|
| ظرفیت | ۱,۴۰۰ تن در سال |
| زمین | حدود ۴,۰۰۰ تا ۶,۰۰۰ متر مربع |
| زیربنا | حدود ۱,۸۰۰ تا ۲,۵۰۰ متر مربع |
| نیروی انسانی | حدود ۳۵ تا ۵۰ نفر |
| Tape Line | حدود ۲۵۰ تا ۳۰۰ کیلوگرم در ساعت |
| Circular Loom | حدود ۱۲ تا ۲۰ دستگاه، قابل محاسبه پس از تعیین محصول |
| ماشین آلات خط اقتصادی | حدود ۲۵۰ تا ۴۵۰ هزار دلار |
| IRR | نیازمند محاسبه مالی روز |
این مقادیر برآورد مهندسی اولیه هستند و جایگزین استعلام رسمی ماشین آلات و مدل مالی پروژه نیستند. برای تصمیم سرمایه گذاری نهایی باید نوع کیسه، وزن و ابعاد محصولات، تعداد رنگ چاپ، درصد محصول لمینت، برنامه شیفت کاری و برند تجهیزات مشخص شده و سپس Line Balancing، CAPEX، OPEX و سرمایه در گردش به صورت یکپارچه محاسبه شوند.