

خط تولید فیلتر هوای خودرو مجموعه ای از تجهیزات هماهنگ برای آماده سازی مدیای فیلتر، ایجاد چین، شکل دهی، اتصال مدیا به قاب، تثبیت محصول و کنترل کیفیت است. طراحی خط فقط به انتخاب چند دستگاه محدود نمی شود. نوع فیلتر، جنس مدیا، تعداد مدل های قابل تولید، تعداد قالب ها و تیراژ هر محصول، ساختار واقعی خط را تعیین می کنند.
در یک خط صنعتی، ظرفیت تجهیزات باید با مراحل قبل و بعد هماهنگ باشد. افزایش سرعت دستگاه چین کن به تنهایی ظرفیت تولید را بالا نمی برد؛ تعداد قالب، زمان تزریق پلی یورتان، زمان پخت، تعویض مدل و کنترل کیفیت نیز می توانند گلوگاه خط باشند. بنابراین انتخاب ماشین آلات باید بر اساس سبد محصول و ظرفیت عملی انجام شود، نه فقط ظرفیت اسمی درج شده در کاتالوگ.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
ساختار خط تولید فیلتر هوای خودرو و مراحل اصلی فرآیند
ساختار خط تولید به نوع محصول، جنس مدیا، نوع قاب و روش اتصال اجزای فیلتر بستگی دارد. در بیشتر خطوط، فرایند از آماده سازی مدیای فیلتر شروع می شود و پس از برش، چین کاری، شکل دهی، اتصال مدیا به قاب و کنترل کیفیت به بسته بندی محصول نهایی می رسد. ترتیب تجهیزات باید طوری طراحی شود که مواد بدون برگشت یا توقف غیرضروری بین ایستگاه های تولید حرکت کنند.
مواد ورودی اصلی خط شامل مدیای فیلتر، پلی ال، ایزوسیانات، چسب، قاب پلاستیکی یا فلزی و قطعات تکمیلی هستند. ترکیب دقیق این مواد به مدل فیلتر بستگی دارد. در فیلترهای پلی یورتانی، مدیای چین خورده داخل قالب قرار می گیرد و قاب در مرحله تزریق شکل می گیرد. در فیلترهای دارای قاب آماده، مدیا با چسب یا روش مونتاژی به قاب متصل می شود.
فلوچارت خط تولید فیلتر هوای خودرو
در مرحله چین کاری، دستگاه چین کن کاغذ فیلتر (Pleating Machine) مدیا را با ارتفاع و فاصله مشخص شکل می دهد تا سطح موثر فیلتراسیون ایجاد شود. پس از آن، چین ها تثبیت می شوند و مدیا برای قرار گرفتن در قالب یا قاب آماده می شود. یکنواختی چین ها در این مرحله اهمیت زیادی دارد، زیرا بی نظمی در ارتفاع یا فاصله چین می تواند کیفیت محصول نهایی را کاهش دهد.
در فیلترهای پلی یورتانی، مدیای آماده شده داخل قالب قرار می گیرد و دستگاه تزریق، ترکیب پلی یورتان را در اطراف آن شکل می دهد. قطعه پس از طی زمان لازم برای پخت از قالب خارج می شود. در مدل های دارای قاب پلاستیکی یا فلزی، این مرحله با مونتاژ مدیا داخل قاب و استفاده از چسب یا اجزای نگهدارنده انجام می شود.
پس از تکمیل قاب، اضافات احتمالی از قطعه جدا می شوند و محصول وارد کنترل کیفیت می شود. در این مرحله وضعیت چین ها، اتصال مدیا به قاب، ابعاد، آب بندی و کیفیت ظاهری بررسی می شود. محصول تایید شده در پایان لیبل گذاری و بسته بندی می شود.
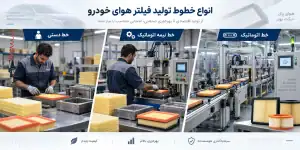
انواع خطوط تولید فیلتر هوای خودرو
نوع خط تولید فیلتر هوای خودرو بر اساس تیراژ موردنظر، تنوع مدل های قابل تولید، تعداد قالب ها، سطح اتوماسیون و میزان وابستگی فرایند به اپراتور انتخاب می شود. از نظر ساختار اجرایی، خطوط تولید را می توان در سه گروه دستی، نیمه اتوماتیک و اتوماتیک بررسی کرد. انتخاب بین این گزینه ها باید با سبد محصول و برنامه واقعی تولید هماهنگ باشد و ظرفیت اسمی دستگاه به تنهایی معیار مناسبی برای تصمیم گیری نیست.
خط تولید دستی فیلتر هوا
در خط دستی، بخش بیشتری از عملیات مانند جابه جایی مدیا، قرار دادن قطعه در قالب، مونتاژ و انتقال محصول بین مراحل توسط اپراتور انجام می شود. تجهیزات اصلی مانند دستگاه چین کن همچنان در خط حضور دارند، اما ارتباط میان ایستگاه های تولید وابستگی بیشتری به نیروی انسانی دارد.
این ساختار انعطاف بیشتری برای تولید مدل های مختلف ایجاد می کند، اما سرعت تولید و یکنواختی فرایند بیشتر تحت تاثیر مهارت اپراتور قرار می گیرند. خط دستی برای تولید محدود یا شرایطی که تنوع مدل نسبت به تیراژ اهمیت بیشتری دارد، قابل بررسی است.
خط تولید نیمه اتوماتیک فیلتر هوا
در خط نیمه اتوماتیک، عملیات اصلی مانند چین کاری، تزریق پلی یورتان یا برخی مراحل برش و مونتاژ با تجهیزات انجام می شوند، اما بارگذاری قالب، انتقال قطعه و بخشی از کنترل های فرایندی همچنان به اپراتور وابسته هستند.
این مدل امکان ایجاد تعادل میان ظرفیت تولید، انعطاف تغییر مدل و کنترل فرایند را فراهم می کند. واحد تولید می تواند با تعویض قالب یا تنظیم تجهیزات، چند گروه محصول را روی یک مجموعه ماشین آلات تولید کند، بدون اینکه تمام ایستگاه ها به سیستم اتوماتیک متصل باشند.
خط تولید اتوماتیک فیلتر هوا
در خط اتوماتیک، چند مرحله تولید با کنترل هماهنگ تجهیزات انجام می شوند و نقش اپراتور بیشتر به تنظیم خط، تامین مواد، نظارت بر فرایند و کنترل کیفیت محدود می شود. این ساختار برای تولید تکرارشونده و تیراژ بالا مزیت بیشتری دارد، زیرا دخالت مستقیم نیروی انسانی در جابه جایی و اجرای عملیات کاهش پیدا می کند.
با این حال، افزایش سطح اتوماسیون همیشه به معنای افزایش ظرفیت واقعی نیست. اگر خط تعداد زیادی مدل و قالب را پوشش دهد، توقف برای تعویض قالب، تنظیم تجهیزات و تغییر مشخصات محصول می تواند ظرفیت عملی را کاهش دهد. بنابراین سطح اتوماسیون باید با تعداد SKU و الگوی واقعی سفارش ها هماهنگ شود.
مقایسه خطوط دستی، نیمه اتوماتیک و اتوماتیک
برای انتخاب نوع خط، باید تیراژ هر مدل، تعداد قالب ها، دفعات تغییر محصول و ظرفیت واقعی ایستگاه های اصلی به صورت همزمان بررسی شوند. در بسیاری از پروژه ها، خط نیمه اتوماتیک با انعطاف مناسب می تواند نسبت به خط کاملا اتوماتیک که توقف های زیادی برای تغییر مدل دارد، عملکرد عملی مناسب تری ایجاد کند.
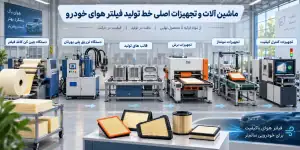
ماشین آلات و تجهیزات اصلی خط تولید فیلتر هوای خودرو
ماشین آلات خط تولید فیلتر هوای خودرو باید بر اساس نوع فیلتر، جنس مدیا، نوع قاب، ابعاد محصول و تعداد مدل های قابل تولید انتخاب شوند. یک خط کامل فقط به دستگاه چین کن و دستگاه تزریق محدود نمی شود. تجهیزات برش، قالب ها، ایستگاه های مونتاژ، تجهیزات تکمیل محصول و کنترل کیفیت نیز باید با ساختار خط هماهنگ باشند.
ظرفیت بالاتر یک دستگاه لزوما به معنی ظرفیت بیشتر کل خط نیست. اگر سرعت تجهیزات، زمان تعویض قالب یا نحوه انتقال قطعه بین ایستگاه ها با یکدیگر هماهنگ نباشند، بخشی از ظرفیت اسمی ماشین آلات قابل استفاده نخواهد بود. به همین دلیل تجهیزات باید به صورت یک مجموعه یکپارچه انتخاب شوند.
| گروه تجهیز | مرحله فرایند | کاربرد اصلی | معیار مهم انتخاب |
|---|---|---|---|
| دستگاه چین کن | آماده سازی مدیا | ایجاد چین های منظم در مدیای فیلتر | عرض کاری، ارتفاع چین، دقت و یکنواختی |
| تجهیزات برش | برش مدیا و قطعات | آماده سازی ابعاد موردنیاز محصول | دقت برش و سازگاری با ابعاد محصول |
| دستگاه تزریق پلی یورتان | شکل دهی قاب | تزریق مواد و تشکیل قاب پلی یورتانی | کنترل اختلاط، دبی و یکنواختی تزریق |
| قالب های تولید | قالب گذاری و شکل دهی | تعیین شکل و ابعاد نهایی فیلتر | دقت، دوام و سهولت تعویض قالب |
| تجهیزات مونتاژ | مونتاژ و تکمیل | اتصال مدیا، قاب و اجزای تکمیلی | انعطاف برای تولید مدل های مختلف |
| تجهیزات کنترل کیفیت | کنترل محصول نهایی | کنترل ابعاد، آب بندی و عملکرد فیلتر | تناسب با آزمون های موردنیاز محصول |
دستگاه چین کن کاغذ فیلتر
دستگاه چین کن، مدیای صاف فیلتر را به مجموعه ای از چین های منظم تبدیل می کند. این مرحله سطح موثر فیلتراسیون را افزایش می دهد و مدیا را برای قرار گرفتن داخل قاب یا قالب آماده می کند.
عرض کاری دستگاه باید با ابعاد بزرگ ترین محصول موردنظر هماهنگ باشد. ارتفاع چین، فاصله بین چین ها و یکنواختی حرکت مدیا نیز اهمیت زیادی دارند. تغییر نامناسب این پارامترها می تواند روی ابعاد محصول، سطح موثر فیلتر و کیفیت مونتاژ اثر بگذارد.
در برخی دستگاه ها، کنترل سروو، برش اتوماتیک و سیستم تزریق چسب گرم به مجموعه چین کاری اضافه می شود. استفاده از این امکانات باید با تیراژ و تنوع واقعی محصولات هماهنگ باشد و صرفا افزایش سرعت اسمی دستگاه مبنای انتخاب قرار نگیرد.
دستگاه تزریق پلی یورتان و قالب های تولید
در فیلترهای دارای قاب پلی یورتانی، دستگاه تزریق پلی ال و ایزوسیانات را با نسبت کنترل شده مخلوط می کند و مواد را داخل قالب تزریق می کند. کیفیت این مرحله روی شکل قاب، آب بندی، اتصال مدیا به قاب و ظاهر نهایی محصول اثر مستقیم دارد.
سیستم تزریق باید نسبت اختلاط، دبی مواد و شرایط عملیاتی را با ثبات کنترل کند. تغییر نامناسب این متغیرها می تواند باعث ایجاد قاب ناقص، حباب، سختی نامناسب یا اتصال ضعیف میان مدیا و قاب شود.
قالب نیز بخش اصلی این ایستگاه است. هر مدل فیلتر به هندسه و ابعاد مشخصی نیاز دارد. بنابراین تعداد قالب ها، دقت ساخت، دوام و زمان لازم برای تعویض آنها باید همزمان با انتخاب دستگاه تزریق بررسی شوند. افزایش تعداد مدل های تولیدی می تواند دفعات تعویض قالب و زمان توقف خط را بیشتر کند.
تجهیزات برش، مونتاژ و تکمیل محصول
تجهیزات برش، مدیای فیلتر را با ابعاد موردنیاز هر محصول آماده می کنند. دقت برش اهمیت زیادی دارد، زیرا اختلاف در طول یا عرض مدیا می تواند در مراحل چین کاری، قالب گذاری یا مونتاژ مشکل ایجاد کند.
در فیلترهای دارای قاب پلاستیکی یا فلزی، خط به تجهیزات یا ابزارهای مونتاژ و چسب کاری نیاز دارد. نوع این تجهیزات به طراحی محصول وابسته است و نمی توان یک آرایش ثابت را برای تمام مدل های فیلتر در نظر گرفت.
پس از تزریق یا مونتاژ، اضافات احتمالی از قطعه جدا می شوند و محصول برای کنترل نهایی آماده می شود. تجهیزات بسته بندی نیز در انتهای خط قرار می گیرند و باید با ابعاد محصول، نوع جعبه و تیراژ تولید هماهنگ باشند.
تجهیزات کنترل کیفیت خط تولید
کنترل کیفیت فیلتر فقط به ظاهر محصول محدود نمی شود. تجهیزات و ابزارهای کنترل باید امکان بررسی ابعاد، وضعیت چین ها، اتصال مدیا به قاب و کیفیت آب بندی را فراهم کنند.
برای ارزیابی عملکرد فیلتر، تجهیزات آزمایشگاهی می توانند افت فشار، راندمان جداسازی ذرات و سایر شاخص های عملکردی موردنیاز را اندازه گیری کنند. نوع تجهیزات آزمایشگاهی به مشخصات محصول، سطح کنترل کیفیت و استاندارد هدف بستگی دارد.
بهتر است نیازهای کنترل کیفیت از مرحله طراحی خط مشخص شوند. در غیر این صورت ممکن است واحد تولید توان ساخت محصول را داشته باشد، اما امکان ارزیابی منظم کیفیت و تکرارپذیری محصول را در اختیار نداشته باشد.
تجهیزات جانبی موردنیاز خط
خط تولید علاوه بر ماشین آلات اصلی به تجهیزات پشتیبان مانند میزهای مونتاژ، سیستم های انتقال، ابزارهای جابه جایی قالب، تجهیزات چسب کاری و تجهیزات بسته بندی نیاز دارد. انتخاب این تجهیزات باید با نحوه انتقال مواد و میزان دخالت اپراتور در خط هماهنگ باشد.
کمپرسور، تابلو برق، تهویه و سایر یوتیلیتی ها نیز برای کارکرد تجهیزات ضروری هستند، اما ظرفیت آنها باید بر اساس نیاز واقعی ماشین آلات محاسبه شود. مشخصات برق، هوای فشرده و سایر زیرساخت های فنی در بخش جداگانه بررسی می شوند.
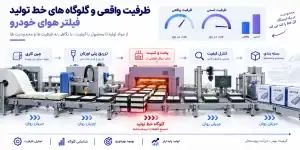
ظرفیت واقعی و گلوگاه های خط تولید فیلتر هوای خودرو
ظرفیت خط تولید فیلتر هوای خودرو را نمی توان فقط از ظرفیت اسمی یک دستگاه استخراج کرد. خروجی واقعی خط به هماهنگی تمام ایستگاه ها، تعداد مدل های تولیدی، تعداد قالب ها، زمان تعویض محصول، توقف های برنامه ریزی شده و ناخواسته، ضایعات و تعداد شیفت کاری وابسته است. در عمل، ظرفیت کل خط معمولا توسط مرحله ای محدود می شود که کمترین توان عملیاتی را در زنجیره تولید دارد.
برای برآورد ظرفیت قابل دستیابی باید جریان تولید از ورود مدیا تا محصول نهایی به صورت یک زنجیره بررسی شود. اگر یک دستگاه چین کن توان تولید بالایی داشته باشد اما ایستگاه تزریق، تعداد قالب ها یا مرحله پخت نتوانند همان حجم محصول را پردازش کنند، افزایش ظرفیت دستگاه چین کن تاثیری بر خروجی نهایی کارخانه نخواهد داشت.
تفاوت ظرفیت اسمی و ظرفیت عملی خط تولید
ظرفیت اسمی، حداکثر خروجی اعلام شده برای یک دستگاه یا ایستگاه در شرایط مشخص است. این عدد معمولا برای مقایسه تجهیزات مفید است، اما ظرفیت واقعی تولید کارخانه کمتر از مجموع ظرفیت های اسمی خواهد بود؛ زیرا بخشی از زمان کاری صرف تنظیم دستگاه، تعویض مدل، سرویس، توقف، کنترل کیفیت و جابه جایی محصول می شود.
در محاسبه ظرفیت عملی، ابتدا زمان در دسترس تولید در هر شیفت مشخص می شود و سپس توقف های قابل انتظار از آن کسر می شوند. خروجی قابل قبول نیز باید پس از در نظر گرفتن ضایعات و محصولات مردود محاسبه شود. بنابراین ظرفیت عملی بهتر است بر مبنای محصول سالم قابل بسته بندی تعریف شود، نه تعداد قطعاتی که وارد خط می شوند.
| عامل | اثر بر ظرفیت واقعی | نحوه بررسی |
|---|---|---|
| ظرفیت اسمی تجهیزات | حد بالای نظری هر ایستگاه | بررسی ظرفیت هر مرحله به صورت جداگانه |
| تعداد شیفت کاری | تعیین زمان قابل استفاده برای تولید | ساعات مفید تولید در هر روز |
| ضریب دسترسی تجهیزات | کاهش زمان واقعی در دسترس | کسر تعمیرات، خرابی و توقف های فنی |
| تعویض مدل و قالب | ایجاد توقف بین محصولات مختلف | تعداد تغییر مدل و مدت هر تعویض |
| ضایعات و محصول مردود | کاهش محصول قابل فروش | محاسبه درصد محصول قابل قبول |
| گلوگاه خط | تعیین سقف خروجی کل خط | مقایسه ظرفیت عملی تمام ایستگاه ها |
اثر تنوع محصول و تعویض قالب بر ظرفیت
در تولید فیلتر هوای خودرو، ظرفیت فقط به تعداد قطعه در ساعت وابسته نیست. هرچه تعداد مدل ها یا SKUهای تولیدی بیشتر باشد، دفعات تنظیم دستگاه، تعویض قالب و آماده سازی خط نیز افزایش پیدا می کند. به همین دلیل دو کارخانه با ماشین آلات مشابه می توانند ظرفیت عملی متفاوتی داشته باشند.
برای هر مدل باید تیراژ تولید، تعداد قالب در دسترس، زمان لازم برای تعویض قالب و مدت تنظیم مجدد تجهیزات مشخص شود. اگر سفارش ها در بچ های کوچک و با تنوع زیاد تولید شوند، سهم زمان تغییر مدل از کل زمان تولید افزایش پیدا می کند. در مقابل، تولید پیوسته یک مدل در تیراژ بالا معمولا استفاده بیشتری از ظرفیت خط ایجاد می کند.
به همین دلیل در برنامه ریزی ظرفیت باید علاوه بر تعداد قطعه، ترکیب سبد محصول نیز مشخص باشد. عبارت ظرفیت سالانه بدون تعیین تعداد مدل ها، تیراژ هر مدل و تعداد دفعات تغییر خط، تصویر دقیقی از عملکرد واقعی کارخانه ارائه نمی دهد.
گلوگاه های اصلی خط تولید فیلتر هوای خودرو
گلوگاه مرحله ای است که ظرفیت عملی آن از سایر مراحل کمتر است و در نتیجه سقف خروجی کل خط را تعیین می کند. محل گلوگاه در همه خطوط یکسان نیست و به نوع محصول، سطح اتوماسیون، تعداد قالب ها و نحوه برنامه ریزی تولید بستگی دارد.
در خطوط تولید فیلتر پلی یورتانی، دستگاه چین کن ممکن است مدیا را با سرعت بالایی آماده کند، اما ایستگاه تزریق به دلیل زمان تزریق، تعداد قالب های موجود و زمان لازم برای تثبیت یا پخت قاب نتواند همان حجم را پردازش کند. و در چنین شرایطی، افزایش سرعت چین کاری فقط باعث تجمع قطعه نیمه ساخته بین دو ایستگاه می شود.
به طورکلی، در خطوط مونتاژی نیز محدودیت می تواند در ایستگاه قرار دادن مدیا داخل قاب، چسب کاری، مونتاژ دستی یا کنترل کیفیت ایجاد شود. بنابراین محل گلوگاه باید بر اساس زمان سیکل واقعی هر مرحله شناسایی شود و نمی توان از قبل یک دستگاه مشخص را به عنوان عامل محدودکننده تمام خطوط معرفی کرد.
روش برآورد ظرفیت واقعی کل خط
برای برآورد ظرفیت واقعی، ابتدا ظرفیت عملی هر ایستگاه به صورت جداگانه محاسبه می شود. سپس خروجی قابل دستیابی مراحل با یکدیگر مقایسه می شود. ایستگاهی که کمترین ظرفیت قابل اتکا را دارد، مبنای اولیه تعیین ظرفیت کل خط خواهد بود.
در یک محاسبه دقیق تر می توان زمان برنامه ریزی شده تولید، ضریب دسترسی تجهیزات، سرعت واقعی کارکرد و نرخ محصول سالم را نیز وارد محاسبات کرد. همچنین، در خطوطی که داده عملیاتی کافی وجود دارد، شاخص OEE می تواند برای ارزیابی ترکیبی دسترسی، عملکرد و کیفیت تجهیزات استفاده شود. به طورکلی، در یک پروژه جدید که هنوز سابقه تولید ندارد، این ضرایب باید بر اساس مشخصات سازنده، آزمون راه اندازی و تجربه خطوط مشابه با احتیاط تعیین شوند.
در نهایت ظرفیت طراحی خط باید عددی باشد که تمام مراحل تولید بتوانند به صورت پایدار از آن پشتیبانی کنند. طراحی خط بر مبنای ظرفیت غیرواقعی یک دستگاه می تواند باعث ایجاد موجودی نیمه ساخته، توقف ایستگاه ها، افزایش زمان انتظار و استفاده نامتوازن از تجهیزات شود.
جانمایی و مسیر جریان مواد در خط تولید فیلتر هوا
جانمایی خط تولید فیلتر هوای خودرو باید طوری انجام شود که مواد اولیه، قطعات نیمه ساخته و محصول نهایی با کمترین جابه جایی و بدون برگشت غیرضروری بین ایستگاه ها حرکت کنند. هدف از طراحی Layout فقط قرار دادن دستگاه ها در سالن نیست؛ مسیر حرکت مواد، دسترسی اپراتورها، فضای قالب ها، کنترل کیفیت و انتقال محصول باید از ابتدا به صورت یک جریان پیوسته دیده شوند.
چیدمان نامناسب می تواند حتی در خطی با ماشین آلات مناسب باعث افزایش حمل داخلی، تجمع قطعات نیمه ساخته، تداخل اپراتورها و توقف بین مراحل شود. به همین دلیل جانمایی باید همزمان با انتخاب تجهیزات و ظرفیت عملی خط طراحی شود.
مسیر جریان مواد و ارتباط ایستگاه ها
در جانمایی خط تولید فیلتر هوا، هدف اصلی این است که مواد و قطعات نیمه ساخته با کمترین جابه جایی بین ایستگاه ها حرکت کنند. بنابراین بخش هایی که ارتباط مستقیم دارند باید تا حد امکان نزدیک یکدیگر قرار گیرند و مسیر ورود مواد اولیه، تولید، کنترل کیفیت و خروج محصول نهایی از یکدیگر قابل تشخیص باشد.
نوع محصول می تواند جانمایی این بخش ها را تغییر دهد. در فیلترهای دارای قاب پلی یورتانی، محل قالب و تزریق باید فضای کافی برای نگهداری و جابه جایی قالب ها و تهویه مناسب داشته باشد. در فیلترهای دارای قاب آماده، بخش مونتاژ جایگزین بخشی از این مسیر می شود و تمرکز بیشتری روی دسترسی اپراتور و چسب کاری وجود خواهد داشت.
اصول جانمایی ماشین آلات
فاصله تجهیزات باید به اندازه ای باشد که اپراتور بتواند مواد را بدون ایجاد تداخل جابه جا کند و دسترسی لازم برای تنظیم، تعمیر و نظافت دستگاه نیز باقی بماند. نزدیک کردن بیش از حد ماشین آلات ممکن است مساحت سالن را کاهش دهد، اما می تواند دسترسی فنی و ایمنی عملیات را محدود کند.
ایستگاه هایی که ارتباط مستقیم دارند باید تا حد امکان در مجاورت یکدیگر قرار گیرند. برای مثال، بخش چین کاری باید به محل آماده سازی مدیا نزدیک باشد و ایستگاه قالب و تزریق نیز باید به محل نگهداری قالب ها و قطعات آماده دسترسی مناسبی داشته باشد. هدف این است که قطعه نیمه ساخته مسیر کوتاه و مشخصی تا مرحله بعد طی کند.
تفکیک فضاهای کاری و انبارش
مواد اولیه، قطعات در حال ساخت، محصول مردود و محصول نهایی نباید بدون تفکیک در یک محدوده نگهداری شوند. برای مدیا و مواد مصرفی باید محل مشخصی در نظر گرفته شود و قالب های تولید نیز به دلیل وزن، تعداد و دفعات تعویض به فضای اختصاصی و دسترسی مناسب نیاز دارند.
محصولات عبور کرده از کنترل کیفیت باید از قطعات در انتظار آزمون جدا باشند. این تفکیک علاوه بر نظم تولید، احتمال اختلاط محصول تایید شده و محصول در انتظار بررسی را کاهش می دهد. محل بسته بندی و انبار محصول نهایی نیز بهتر است در انتهای مسیر تولید و نزدیک خروج کالا قرار گیرد.
جلوگیری از برگشت جریان و تجمع محصول نیمه ساخته
یکی از معیارهای مهم در طراحی خط، جلوگیری از برگشت قطعه به مراحل قبلی است. مسیر رفت و برگشتی باعث افزایش حمل داخلی و احتمال تداخل مواد می شود. در چیدمان مناسب، محصول باید تا حد امکان در یک مسیر خطی، U شکل یا ساختار مشابه و بدون تقاطع غیرضروری حرکت کند.
همچنین فضای بین ایستگاه ها نباید به انبار دائمی قطعات نیمه ساخته تبدیل شود. تجمع زیاد قطعه بین دو مرحله معمولا نشانه عدم توازن ظرفیت یا وجود گلوگاه است. بنابراین میزان فضای بافر باید کنترل شده باشد و براساس زمان سیکل و نیاز واقعی فرایند تعیین شود.
برق، هوای فشرده و زیرساخت فنی خط تولید
زیرساخت فنی خط تولید فیلتر هوای خودرو باید بر اساس مصرف واقعی ماشین آلات و شرایط فرایند طراحی شود. برق، هوای فشرده، تهویه، شرایط دمایی و سیستم های پشتیبان مستقیما بر پایداری تولید اثر دارند و کمبود ظرفیت در هر یک از این بخش ها می تواند باعث توقف دستگاه، نوسان کیفیت یا کاهش ظرفیت عملی خط شود.
ظرفیت تاسیسات نباید تنها از جمع توان نامی تجهیزات استخراج شود. نوع راه اندازی موتورها، همزمانی مصرف، کمپرسورها، تجهیزات تزریق، سیستم های حرارتی و توسعه احتمالی خط نیز باید در محاسبات لحاظ شوند. مشخصات نهایی هر یوتیلیتی باید پس از دریافت دیتاشیت ماشین آلات انتخاب شده تعیین شود.
| زیرساخت | مصرف کننده اصلی | پارامترهای طراحی | ریسک طراحی نامناسب |
|---|---|---|---|
| برق صنعتی | ماشین آلات اصلی و تجهیزات جانبی | توان نصب شده، بار همزمان، ولتاژ و حفاظت | افت ولتاژ، توقف و محدودیت توسعه |
| هوای فشرده | اکچویتورها، شیرها و تجهیزات پنوماتیکی | فشار، دبی، کیفیت هوا و ذخیره مخزن | افت فشار و عملکرد نامنظم تجهیزات |
| تهویه | سالن تولید و بخش مواد شیمیایی | تعویض هوا، تخلیه موضعی و شرایط محیطی | تجمع بخارات و ناپایداری شرایط فرایند |
| گرمایش و تثبیت | فرایندهایی که به پخت یا تثبیت نیاز دارند | دمای فرایند، زمان سیکل و یکنواختی حرارت | کاهش کیفیت یا افزایش زمان تولید |
| شرایط محیطی | مدیا، مواد PU و محصول در حال ساخت | دما، رطوبت، گردوغبار و نظافت | نوسان کیفیت و آلودگی محصول |
برق و توان مورد نیاز ماشین آلات
بخش اصلی تجهیزات خط تولید به برق صنعتی نیاز دارد و در بسیاری از خطوط، برق سه فاز مبنای تامین توان ماشین آلات است. توان نصب شده باید از روی پلاک و دیتاشیت دستگاه چین کن، تزریق، کمپرسور، تجهیزات برش، سیستم های انتقال، تجهیزات حرارتی و سایر مصرف کننده ها استخراج شود.
جمع ساده توان نامی تجهیزات برای تعیین ظرفیت برق کافی نیست. باید مشخص شود چه تعداد دستگاه به صورت همزمان کار می کنند و کدام مصرف کننده ها جریان راه اندازی بالاتری دارند. تابلو اصلی، کابل ها، تجهیزات حفاظتی و ظرفیت ورودی برق نیز باید بر اساس بار واقعی و امکان توسعه آینده خط انتخاب شوند.
در بخش هایی که کنترل الکترونیکی، PLC، سروو درایو یا تجهیزات اندازه گیری استفاده می شوند، کیفیت تغذیه برق نیز اهمیت دارد. نوسان ولتاژ یا قطع و وصل مکرر می تواند علاوه بر توقف تولید، تنظیمات و پایداری عملکرد تجهیزات کنترلی را تحت تاثیر قرار دهد.
هوای فشرده و شبکه پنوماتیک
هوای فشرده در تجهیزات پنوماتیکی، جک ها، شیرهای کنترلی، بخش هایی از مونتاژ و برخی تجهیزات جانبی استفاده می شود. بنابراین کمپرسور باید بر اساس مجموع دبی موردنیاز مصرف کننده ها و میزان همزمانی آنها انتخاب شود.
فشار شبکه باید در دورترین نقطه مصرف نیز در محدوده موردنیاز دستگاه باقی بماند. افت فشار در لوله ها، اتصالات، فیلترها و مسیرهای طولانی می تواند باعث کاهش سرعت یا عملکرد نامنظم عملگرهای پنوماتیکی شود. به همین دلیل قطر لوله و آرایش شبکه باید متناسب با دبی واقعی انتخاب شوند.
استفاده از مخزن ذخیره، فیلتر و در صورت نیاز خشک کن هوا نیز باید بررسی شود. کیفیت نامناسب هوای فشرده و وجود آب یا آلودگی می تواند عمر شیرها و اجزای پنوماتیکی را کاهش دهد. فشار و دبی دقیق شبکه باید از مشخصات فنی ماشین آلات نهایی استخراج شود و نمی توان برای تمام خطوط یک عدد ثابت اعلام کرد.
تهویه و شرایط بخش تزریق پلی یورتان
بخش تزریق پلی یورتان به دلیل استفاده از مواد شیمیایی باید از نظر تهویه و شرایط محیطی جداگانه بررسی شود. تهویه عمومی سالن به تنهایی همیشه برای این بخش کافی نیست و در محل آماده سازی، اختلاط یا تزریق مواد ممکن است تخلیه موضعی نیز موردنیاز باشد.
کنترل شرایط محیطی علاوه بر ایمنی، روی ثبات فرایند نیز اثر دارد. تغییر قابل توجه دمای مواد یا محیط می تواند رفتار اختلاط و واکنش پلی یورتان را تغییر دهد. بنابراین مواد باید طبق الزامات فنی تامین کننده نگهداری شوند و شرایط محل تزریق نیز تا حد امکان پایدار باشد.
محل نگهداری مواد شیمیایی نیز باید از مسیر عادی محصول و منابع حرارتی نامناسب جدا باشد و دسترسی کنترل شده برای شارژ تجهیزات فراهم شود. الزامات دقیق ایمنی، تهویه و نگهداری باید بر اساس برگه های اطلاعات ایمنی مواد مصرفی و مشخصات سیستم تزریق نهایی تعیین شوند.
گرمایش، پخت و تثبیت محصول
بسته به نوع محصول و فناوری انتخاب شده، بخشی از فرایند ممکن است به گرمایش، پخت یا زمان مشخصی برای تثبیت نیاز داشته باشد. این زیرساخت باید با نرخ ورود قطعه به این مرحله هماهنگ باشد تا محصول برای مدت طولانی در انتظار تکمیل فرایند باقی نماند.
در تجهیزات حرارتی، فقط رسیدن به دمای تنظیم شده کافی نیست؛ یکنواختی دما و کنترل زمان ماند قطعه نیز اهمیت دارد. اگر ظرفیت این بخش از خروجی مراحل قبل کمتر باشد، می تواند به یکی از محدودیت های عملی خط تبدیل شود.
شرایط محیطی سالن تولید
مدیای فیلتر و قطعات در حال مونتاژ باید در محیطی نگهداری شوند که از آلودگی، گردوغبار اضافی و رطوبت نامناسب محافظت شود. وجود آلودگی روی مدیا یا سطح اتصال می تواند کیفیت مونتاژ و محصول نهایی را کاهش دهد.
شرایط سالن باید امکان نظافت منظم تجهیزات و سطوح کاری را فراهم کند. همچنین جریان هوا نباید به شکلی باشد که گردوغبار را بین ایستگاه های تولید منتقل کند. در بخش هایی که مواد شیمیایی یا چسب استفاده می شوند، تهویه باید با نوع فرایند و الزامات ایمنی همان مواد هماهنگ شود.
اطلاعات لازم برای طراحی نهایی تاسیسات
پیش از نهایی کردن برق، کمپرسور و سایر تاسیسات باید Utility List تمام تجهیزات تهیه شود. این لیست مشخص می کند هر دستگاه چه میزان برق، هوای فشرده، گرمایش یا سایر خدمات فنی نیاز دارد و شرایط اتصال آن چیست.
در این مرحله وارد هزینه زمین، ساختمان یا هزینه احداث تاسیسات نمی شویم، زیرا این موارد بخشی از ارزیابی سرمایه گذاری کل پروژه هستند. در طراحی فنی خط، هدف این است که زیرساخت موردنیاز تجهیزات به درستی مشخص شود تا ماشین آلات بتوانند با ظرفیت و کیفیت مورد انتظار کار کنند.
قیمت دستگاه ها و خط تولید فیلتر هوای خودرو
قیمت ماشین آلات تولید فیلتر هوای خودرو به نوع محصول و دامنه تجهیزاتی که در خط قرار می گیرند بستگی دارد. دستگاه چین کن، سیستم تزریق پلی یورتان، تجهیزات برش، قالب ها، سیستم چسب، پخت و تجهیزات تکمیلی می توانند به صورت مستقل یا در قالب یک پکیج تولید خریداری شوند. به همین دلیل یک عدد واحد را نمی توان برای تمام خطوط تولید اعلام کرد.
برای ایجاد یک مبنای قابل استفاده، قیمت های عرضه عمومی چند سازنده و تامین کننده تجهیزات چینی در شهریور ۱۴۰۵ بررسی شده است. ارقام زیر قیمت تقریبی ماشین آلات هستند و نباید با هزینه نهایی راه اندازی کارخانه اشتباه گرفته شوند. حمل بین المللی، بیمه، حقوق و عوارض واردات، مالیات، نصب در سایت و بعضی تجهیزات جانبی ممکن است در قیمت اعلام شده وجود نداشته باشند.
قیمت تقریبی دستگاه های تولید فیلتر هوا
جدول زیر برای برآورد اولیه قیمت تجهیزات قابل استفاده است. بازه ها از قیمت های عرضه عمومی استخراج شده اند و پیش از خرید باید برای مدل، ظرفیت و Scope نهایی پروژه از سازنده استعلام رسمی دریافت شود.
| دستگاه یا تجهیز | مشخصات مبنای قیمت | کشور عرضه | قیمت تقریبی | تاریخ بررسی |
|---|---|---|---|---|
| دستگاه چین کن اتوماتیک | مدل خودرویی، عرض کاری تقریبی ۹۰ تا ۴۰۰ میلی متر، بسته به مدل و سیستم کنترل | چین | حدود ۱۰,۰۰۰ تا ۲۰,۰۰۰ دلار | شهریور ۱۴۰۵ |
| دستگاه تزریق پلی یورتان | سیستم دو جزئی برای تشکیل قاب یا گسکت فیلتر، سطح اتوماسیون و سیستم حرکت متفاوت | چین | حدود ۹,۰۰۰ تا ۳۰,۰۰۰ دلار | شهریور ۱۴۰۵ |
| تجهیزات برش مدیا | دستگاه مستقل برش کاغذ یا مدیای فیلتر؛ مدل های ساده تا اتوماتیک | چین | حدود ۱,۵۰۰ تا ۵,۰۰۰ دلار | شهریور ۱۴۰۵ |
| سیستم Hot Melt و چسب کاری | از واحدهای مستقل تا خط اتوماتیک چند نازله | چین | حدود ۲,۰۰۰ تا ۱۱,۰۰۰ دلار | شهریور ۱۴۰۵ |
| خط یا تجهیز پخت و تثبیت | سیستم حرارتی چند ایستگاهی برای تثبیت فیلترهای PU | چین | حدود ۵,۵۰۰ تا ۱۰,۰۰۰ دلار | شهریور ۱۴۰۵ |
| دستگاه پرداخت یا Trimming | تجهیز تکمیل و حذف اضافات قاب PU | چین | حدود ۱,۰۰۰ دلار | شهریور ۱۴۰۵ |
| قالب PU متداول | قالب یک مدل متداول فیلتر؛ قیمت وابسته به ابعاد و طراحی | چین | حدود ۹۰۰ تا ۱,۱۰۰ دلار برای هر قالب | شهریور ۱۴۰۵ |
| قالب های پیچیده تر خودرویی | طراحی سفارشی، ساخت پیچیده تر یا قالب های تزریقی با مشخصات بالاتر | چین | حدود ۵,۰۰۰ تا ۲۰,۰۰۰ دلار | شهریور ۱۴۰۵ |
اختلاف قیمت در برخی ردیف ها زیاد است، زیرا دستگاهی که با یک عنوان عمومی عرضه می شود می تواند از نظر ابعاد کاری، سیستم کنترل، تعداد هد، میزان اتوماسیون و تجهیزات همراه تفاوت قابل توجهی داشته باشد. بنابراین این بازه ها برای تخمین مرتبه سرمایه گذاری در ماشین آلات مناسب هستند و جایگزین پیش فاکتور رسمی سازنده نیستند.
قیمت خط تولید فیلتر هوا به چه عواملی بستگی دارد؟
دو خط تولید با محصول ظاهرا مشابه می توانند قیمت بسیار متفاوتی داشته باشند. دلیل اصلی این اختلاف، تفاوت در دامنه تجهیزات و سطح اتوماسیون است. برای مقایسه قیمت باید مشخص شود سازنده دقیقا چه مجموعه ای را برای چه سبد محصولی پیشنهاد داده است.
- ظرفیت و سطح اتوماسیون: افزایش سرعت، استفاده از Servo، کنترل PLC پیشرفته، انتقال اتوماتیک قطعات و کاهش دخالت اپراتور معمولا قیمت ماشین آلات را افزایش می دهند. در مقابل، خط نیمه اتوماتیک ممکن است سرمایه گذاری اولیه پایین تری داشته باشد، اما مقایسه باید با ظرفیت عملی و تعداد نیروی موردنیاز انجام شود.
- تعداد مدل ها و قالب ها: در تولید فیلترهای PU، تعداد SKU مستقیما روی تعداد قالب های موردنیاز اثر می گذارد. بنابراین قیمت دستگاه تزریق به تنهایی هزینه این بخش را نشان نمی دهد. خطی که قرار است ده ها مدل محصول تولید کند می تواند به سرمایه گذاری قابل توجهی برای مجموعه قالب ها نیاز داشته باشد.
- نوع دستگاه چین کن و تجهیزات تکمیلی: عرض کاری، محدوده ارتفاع چین، نوع کنترل، سیستم برش، Hot Melt و امکانات اتوماتیک روی قیمت دستگاه اثر دارند. اگر بخشی از این تجهیزات در Pleater یکپارچه شده باشد، مقایسه قیمت آن با یک دستگاه پایه بدون توجه به امکانات همراه صحیح نیست.
- مشخصات سیستم تزریق پلی یورتان: دقت کنترل نسبت مواد، ظرفیت اختلاط، تعداد هد، نوع سیستم حرکت و میزان اتوماسیون از عوامل اصلی اختلاف قیمت تجهیزات PU هستند. به همین دلیل قیمت یک دستگاه ساده نباید مستقیما با سیستم تزریق اتوماتیک چند ایستگاهی مقایسه شود.
- تجهیزات کنترل کیفیت: اگر پیشنهاد سازنده شامل تجهیزات آزمون عملکرد، افت فشار، آب بندی یا سایر سیستم های آزمایشگاهی باشد، قیمت کل پکیج افزایش پیدا می کند. در بعضی استعلام ها این تجهیزات اصلا در Scope ماشین آلات اصلی قرار ندارند.
- کشور سازنده و خدمات همراه: برند، کیفیت ساخت، قطعات کنترلی، مدت گارانتی، خدمات پس از فروش، آموزش، زمان تحویل و تامین Spare Parts نیز بر قیمت پیشنهاد اثر دارند. بنابراین پایین ترین قیمت خرید لزوما کمترین هزینه واقعی بهره برداری را ایجاد نمی کند.
قیمت پیشنهادی سازنده شامل چه مواردی است؟
قبل از مقایسه دو پیشنهاد قیمت باید دامنه تأمین هر دو سازنده یکسان شود. ممکن است یک پیشنهاد فقط ماشین اصلی را پوشش دهد، در حالی که پیشنهاد دیگر قالب، نصب، آموزش و قطعات یدکی اولیه را نیز شامل کند. مقایسه صرف عدد نهایی در این شرایط نتیجه درستی ایجاد نمی کند.
| آیتم | موضوعی که باید در پیشنهاد مشخص شود | اهمیت در مقایسه قیمت |
|---|---|---|
| ماشین آلات اصلی | مدل، تعداد، ظرفیت و مشخصات هر دستگاه | مبنای اصلی مقایسه |
| قالب ها | تعداد قالب اولیه و مدل های تحت پوشش | در خطوط چند SKU بسیار مهم |
| تجهیزات جانبی | Hot Melt، انتقال، پخت، Trimming و بسته بندی | ممکن است جداگانه قیمت گذاری شوند |
| کنترل کیفیت | تجهیزات آزمون همراه خط یا خارج از Scope | می تواند اختلاف قیمت قابل توجه ایجاد کند |
| قطعات یدکی | Spare Parts اولیه و قطعات مصرفی | برای شروع بهره برداری مهم است |
| نصب و راه اندازی | حضور تکنسین، Commissioning و Trial Production | ممکن است جداگانه محاسبه شود |
| آموزش | آموزش اپراتور، تعمیرات و تنظیم دستگاه | باید مدت و محل آن مشخص باشد |
| حمل و بسته بندی | نوع بسته بندی صادراتی، بندر تحویل و Incoterm | برای تبدیل قیمت سازنده به هزینه خرید واقعی ضروری است |
| گارانتی و خدمات | مدت گارانتی، پاسخ فنی و تامین قطعات | در ارزیابی سازنده باید لحاظ شود |
برای مقایسه واقعی پیشنهادها بهتر است از تمام سازندگان یک Technical and Commercial Offer با دامنه یکسان دریافت شود. در این حالت می توان قیمت ماشین، تعداد قالب، تجهیزات جانبی، قطعات یدکی، نصب، آموزش و شرایط تحویل را ردیف به ردیف مقایسه کرد و از انتخاب یک پیشنهاد ظاهرا ارزان اما ناقص جلوگیری کرد.
انتخاب، خرید و راه اندازی خط تولید فیلتر هوای خودرو
خرید خط تولید فیلتر هوای خودرو نباید فقط بر اساس قیمت ماشین آلات یا ظرفیت درج شده در کاتالوگ انجام شود. سازنده مناسب باید بتواند خطی متناسب با سبد محصول، تعداد مدل ها، نوع مدیا، روش ساخت قاب و سطح اتوماسیون موردنظر ارائه کند و عملکرد تجهیزات را در شرایط واقعی تولید اثبات کند.
فرایند صحیح خرید از تعریف مشخصات فنی پروژه شروع می شود و با دریافت پیشنهاد فنی و مالی، ارزیابی سازندگان، آزمایش تجهیزات، نصب، تولید آزمایشی و پذیرش نهایی ادامه پیدا می کند. اگر مشخصات موردنیاز پیش از استعلام تعریف نشده باشند، مقایسه پیشنهادهای مختلف نیز قابل اتکا نخواهد بود.
خط تولید ایرانی یا خارجی؟
برای انتخاب بین تجهیزات داخلی و خارجی نمی توان یک حکم عمومی صادر کرد. مقایسه باید دستگاه به دستگاه و بر اساس مشخصات فنی، کیفیت ساخت، سطح اتوماسیون، خدمات پس از فروش و دسترسی به قطعات انجام شود. ممکن است یک سازنده داخلی برای بخشی از خط گزینه مناسبی باشد و در بخش دیگری استفاده از تجهیز خارجی مزیت بیشتری ایجاد کند.
مزیت مهم تجهیزات داخلی معمولا دسترسی ساده تر به خدمات فنی، قطعات و اصلاحات بعدی است. در مقابل، برخی سازندگان خارجی ممکن است مدل های متنوع تر، اتوماسیون بالاتر یا تجربه بیشتری در خطوط تخصصی ارائه کنند. این مزایا تنها زمانی ارزش دارند که خدمات فنی، قطعات مصرفی و امکان پشتیبانی دستگاه پس از خرید نیز قابل تامین باشند.
| معیار مقایسه | موضوعی که باید بررسی شود | اهمیت در انتخاب |
|---|---|---|
| مشخصات فنی | تناسب دستگاه با محصولات و فرایند موردنظر | مبنای اصلی انتخاب |
| کیفیت و دقت | تکرارپذیری، دقت کنترل و کیفیت قطعات تولیدی | مستقیما بر کیفیت محصول اثر دارد |
| خدمات پس از فروش | پشتیبانی فنی، تعمیر و پاسخگویی سازنده | برای کاهش توقف خط مهم است |
| قطعات یدکی | زمان تامین و موجود بودن اجزای مصرفی و کلیدی | ریسک توقف بلندمدت را تعیین می کند |
| زمان تحویل | ساخت، حمل، نصب و آماده سازی خط | بر برنامه راه اندازی پروژه اثر دارد |
| آموزش و مستندات | Manual، نقشه ها، آموزش اپراتور و تعمیرات | برای بهره برداری مستقل ضروری است |
در برخی پروژه ها ترکیب تجهیزات داخلی و خارجی می تواند گزینه مناسب تری باشد. برای مثال ممکن است قالب ها، میزهای مونتاژ و بخشی از تجهیزات جانبی در داخل تامین شوند و تجهیزات تخصصی تر از سازنده دیگری خریداری شوند. تصمیم نهایی باید بر اساس یکپارچگی فنی خط و مسئولیت مشخص هر تامین کننده انجام شود.
قبل از خرید خط چه مواردی باید بررسی شوند؟
پیش از صدور سفارش خرید باید مشخص شود خط پیشنهادی دقیقا برای چه محصولات و چه شرایط تولیدی طراحی شده است. ظرفیت درج شده در کاتالوگ به تنهایی برای انتخاب دستگاه کافی نیست؛ زیرا دو ماشین با ظرفیت اسمی مشابه ممکن است از نظر دامنه محصول، زمان تغییر مدل، تعداد قالب قابل استفاده، کیفیت کنترل فرایند و خدمات پس از فروش تفاوت زیادی داشته باشند.
یکی از مهم ترین مراحل، تولید نمونه با مواد واقعی یا مواد نزدیک به شرایط پروژه است. در صورت امکان باید مدیا، پلی یورتان، قاب یا نمونه محصول موردنظر در اختیار سازنده قرار گیرد تا عملکرد دستگاه در شرایط واقعی بررسی شود. نتیجه این آزمون مشخص می کند که خط فقط قادر به تولید قطعه است یا می تواند محصول موردنظر را با کیفیت و تکرارپذیری مناسب تولید کند.
در بررسی فنی پیشنهاد سازنده، نام و مدل اجزای اصلی دستگاه نیز بهتر است ثبت شود. استفاده از PLC، سروو، درایو یا سنسورهایی که تامین آنها دشوار است می تواند در آینده تعمیرات خط را با مشکل مواجه کند. بنابراین فقط مشخصات کلی ماشین کافی نیست و فهرست قطعات کنترلی و مصرفی مهم نیز باید بخشی از مدارک فنی خرید باشد.
در نهایت پیشنهاد مناسب باید سه موضوع را همزمان اثبات کند: دستگاه با سبد محصول پروژه سازگار است، محصول قابل قبول را به صورت تکرارپذیر تولید می کند و پشتیبانی لازم برای بهره برداری بعد از تحویل در دسترس است. اگر یکی از این سه مورد مشخص نباشد، پایین تر بودن قیمت خرید به تنهایی دلیل کافی برای انتخاب سازنده نیست.
چه اطلاعاتی برای استعلام قیمت به سازنده بدهیم؟
برای دریافت قیمت دقیق و قابل مقایسه، باید مشخصات فنی پروژه پیش از استعلام مشخص شوند. نوع فیلتر، ابعاد محصول، تعداد SKU، تیراژ تولید، نوع قاب، سطح اتوماسیون، تعداد قالب های اولیه و تجهیزات موردنیاز باید برای همه سازندگان به صورت یکسان ارسال شوند. در غیر این صورت ممکن است یک پیشنهاد فقط شامل ماشین آلات اصلی باشد و پیشنهاد دیگر تجهیزات جانبی، قالب ها، کنترل کیفیت، نصب و آموزش را نیز پوشش دهد. در چنین شرایطی مقایسه عدد نهایی قیمت، مبنای درستی برای انتخاب سازنده نخواهد بود.
| اطلاعات موردنیاز | آنچه باید برای سازنده مشخص شود |
|---|---|
| نوع محصول | فیلتر پانلی، گرد یا سایر مدل های موردنظر |
| ابعاد محصول | حداقل و حداکثر ابعاد محصولات برنامه تولید |
| نوع مدیا | جنس، ضخامت و مشخصات مدیای مورد استفاده |
| نوع قاب | پلی یورتانی، پلاستیکی، فلزی یا روش مونتاژی موردنظر |
| سبد محصول | تعداد SKU و تیراژ تقریبی هر گروه محصول |
| ظرفیت موردنظر | خروجی مورد انتظار و برنامه شیفت کاری |
| سطح اتوماسیون | دستی، نیمه اتوماتیک یا اتوماسیون بالاتر |
| قالب های اولیه | تعداد مدل هایی که باید همراه خط تحویل شوند |
| کنترل کیفیت | آزمون ها و تجهیزات QC مورد انتظار در Scope تامین |
| شرایط سایت | برق، هوای فشرده و محدودیت های فنی محل نصب |
بهتر است همین اطلاعات برای تمام سازندگان ارسال شود و از آنها خواسته شود پیشنهاد فنی، لیست تجهیزات، مشخصات هر دستگاه، Utility Requirement، نقشه اولیه خط، فهرست قطعات یدکی و شرایط تجاری را در قالب مشخص ارائه کنند. در این حالت امکان مقایسه پیشنهادها بسیار دقیق تر خواهد بود.
نصب، راه اندازی و تولید آزمایشی
پس از تحویل ماشین آلات، راه اندازی خط از نصب مکانیکی تجهیزات شروع می شود. دستگاه ها باید طبق Layout تایید شده در محل تثبیت شوند و سپس اتصالات برق، هوای فشرده، تهویه و سایر یوتیلیتی های موردنیاز برقرار شوند. در این مرحله تطابق شرایط سایت با الزامات سازنده اهمیت زیادی دارد.
پس از تکمیل نصب، ابتدا Dry Run انجام می شود. در Dry Run عملکرد مکانیکی دستگاه ها، سنسورها، موتورها، سیستم کنترل، جک های پنوماتیک، توقف اضطراری و حرکت تجهیزات بدون تولید واقعی بررسی می شوند. هرگونه ایراد نصب یا تنظیم باید پیش از ورود مواد به خط برطرف شود.
مرحله بعد Trial Production یا تولید آزمایشی است. در این مرحله مواد واقعی وارد خط می شوند و دستگاه ها برای محصول موردنظر تنظیم می شوند. کیفیت چین، تزریق، قالب گیری، اتصال اجزا، زمان سیکل و کیفیت محصول نهایی در شرایط واقعی تولید ارزیابی می شوند.
تولید آزمایشی نباید فقط به روشن شدن دستگاه و تولید چند قطعه محدود شود. هدف این مرحله رسیدن به تنظیماتی است که محصول قابل قبول را به صورت تکرارپذیر تولید کند و اپراتور نیز بتواند تغییر مدل، تنظیمات معمول و توقف های اولیه را مدیریت کند.
تست پذیرش و تحویل خط
شرایط پذیرش ماشین آلات بهتر است پیش از عقد قرارداد تعریف شوند. در تجهیزات خارجی می توان بخشی از ارزیابی را پیش از حمل و در محل سازنده انجام داد و پس از نصب نیز عملکرد تجهیزات در سایت بررسی شود. هدف از این آزمون ها اطمینان از تطابق دستگاه تحویلی با مشخصات فنی و عملکرد توافق شده است.
در تست پذیرش باید محصول واقعی تولید شود و عملکرد خط از نظر کیفیت محصول، ثبات فرایند و عملکرد تجهیزات بررسی شود. معیارهایی مانند کیفیت چین، دقت تزریق، عملکرد قالب، کنترل های ایمنی و کیفیت محصول نهایی باید با مشخصات توافق شده مقایسه شوند.
| موضوع پذیرش | آنچه باید بررسی شود |
|---|---|
| عملکرد مکانیکی | حرکت، سنسورها، سیستم کنترل و تجهیزات ایمنی |
| محصول آزمایشی | تولید نمونه مطابق مشخصات تعریف شده |
| کیفیت فرایند | ثبات چین، تزریق، مونتاژ و تکرارپذیری تولید |
| ظرفیت قابل دستیابی | عملکرد دستگاه تحت شرایط توافق شده آزمون |
| آموزش | توانایی اپراتورها برای کار، تنظیم و توقف ایمن خط |
| مستندات | Manual، نقشه ها، لیست قطعات و مدارک فنی توافق شده |
تحویل نهایی زمانی انجام می شود که تجهیزات مطابق Scope قرارداد نصب شده باشند، ایرادات اصلی برطرف شده باشند، تولید آزمایشی قابل قبول انجام شده باشد و مستندات و آموزش های توافق شده تحویل شوند. تعریف این معیارها پیش از خرید، اختلاف میان خریدار و سازنده را در مرحله راه اندازی به میزان زیادی کاهش می دهد.
چه خط تولیدی برای کارگاه تولید فیلتر هوا مناسب است؟
انتخاب خط تولید فیلتر هوای خودرو باید با تیراژ، تعداد مدل های محصول، دفعات تغییر SKU، سطح کنترل کیفیت و برنامه توسعه واحد تولید هماهنگ باشد. یک خط اتوماتیک لزوما برای تمام پروژه ها انتخاب مناسب تری نیست؛ همان طور که تجهیزات ساده و دستی نیز در تیراژ بالا نمی توانند الزامات تولید پایدار را به خوبی پوشش دهند.
برای انتخاب اولیه می توان پروژه ها را در سه گروه تولید محدود، واحد متوسط و تولید صنعتی با تیراژ بالا بررسی کرد. این تقسیم بندی یک چارچوب فنی برای انتخاب ساختار خط است و ظرفیت نهایی هر پروژه باید بر اساس سبد واقعی محصولات و مشخصات تجهیزات تعیین شود.
شروع تولید با تیراژ محدود
در شروع تولید با تیراژ محدود، انعطاف خط معمولا اهمیت بیشتری از اتوماسیون کامل دارد. اگر واحد قرار است چند مدل فیلتر را در تعداد نسبتا محدود تولید کند، استفاده از تجهیزات مستقل و ترکیب عملیات ماشینی با مونتاژ دستی می تواند امکان تغییر محصول را ساده تر کند.
در این سناریو دستگاه چین کن، تجهیزات برش، ایستگاه تزریق یا مونتاژ و قالب های موردنیاز باید متناسب با محصولات اولیه انتخاب شوند، اما لازم نیست تمام مراحل از ابتدا به یک خط کاملا اتوماتیک متصل باشند. امکان اضافه کردن قالب، تجهیز یا ایستگاه جدید در آینده از سرعت اسمی بسیار بالای خط اهمیت بیشتری دارد.
وابستگی بیشتر به اپراتور در این مدل به معنای اهمیت بالاتر آموزش، دستورالعمل کاری و کنترل کیفیت است. اگر قرار باشد تعداد مدل ها به سرعت افزایش پیدا کند، فضای لازم برای قالب ها و امکان تغییر تنظیمات دستگاه نیز باید از ابتدای انتخاب خط دیده شود.
خط مناسب برای واحد تولیدی متوسط
برای یک واحد تولیدی متوسط، خط نیمه اتوماتیک معمولا یکی از گزینه های قابل بررسی است، زیرا می تواند بین ظرفیت، انعطاف تغییر مدل و میزان وابستگی به اپراتور تعادل ایجاد کند. در این ساختار مراحل اصلی مانند چین کاری و تزریق با تجهیزات تخصصی انجام می شوند، اما برای انتقال، مونتاژ یا بعضی عملیات تکمیلی همچنان از اپراتور استفاده می شود.
مهم ترین موضوع در این مقیاس، بالانس تجهیزات است. افزایش ظرفیت یک دستگاه زمانی ارزش دارد که تعداد قالب ها، ایستگاه تزریق، زمان تثبیت، مونتاژ و کنترل کیفیت نیز بتوانند همان حجم تولید را پشتیبانی کنند. همچنین بهتر است خط قابلیت توسعه داشته باشد تا در صورت افزایش فروش بتوان بخشی از عملیات دستی را اتوماتیک کرد یا ایستگاه جدید به خط اضافه کرد.
اگر واحد متوسط تعداد زیادی SKU تولید کند، مدیریت قالب ها و زمان تغییر محصول اهمیت ویژه ای پیدا می کند. در چنین شرایطی ممکن است یک خط با ظرفیت اسمی کمتر اما Changeover سریع تر، عملکرد عملی بهتری از دستگاهی با سرعت بسیار بالا و زمان تنظیم طولانی داشته باشد.
خط مناسب برای تولید صنعتی با تیراژ بالا
در تولید صنعتی با تیراژ بالا، تکرارپذیری فرایند، پایداری ظرفیت و کاهش عملیات دستی اهمیت بیشتری پیدا می کنند. در این شرایط استفاده از اتوماسیون بالاتر، انتقال منظم قطعات، کنترل دقیق تجهیزات و سیستماتیک شدن کنترل کیفیت می تواند عملکرد خط را بهبود دهد.
با این حال، طراحی خط صنعتی نباید فقط بر اساس بیشترین ظرفیت ماشین آلات انجام شود. اگر سبد محصول گسترده باشد، تعداد قالب کافی، برنامه تعویض مدل، ظرفیت بخش تزریق و تثبیت و زمان توقف برای تنظیمات باید از ابتدا در طراحی لحاظ شوند. هدف، دستیابی به خروجی پایدار کل خط است، نه صرفا خرید سریع ترین دستگاه هر بخش.
در این سطح تولید، مستندسازی فرایند، برنامه نگهداری تجهیزات، تامین قطعات یدکی، کنترل کیفیت منظم و آموزش نیروهای فنی نیز اهمیت بیشتری پیدا می کنند. انتخاب سازنده باید علاوه بر مشخصات ماشین، توان پشتیبانی از بهره برداری مستمر خط را نیز پوشش دهد.
مقایسه سه سناریوی انتخاب خط تولید
در نهایت خط مناسب زمانی انتخاب می شود که نوع محصولات، تیراژ هر مدل، تعداد SKU، سطح اتوماسیون، تعداد قالب ها و ظرفیت عملی ایستگاه ها در کنار یکدیگر بررسی شوند. بنابراین انتخاب بین خط دستی، نیمه اتوماتیک یا اتوماتیک باید بر اساس شرایط واقعی پروژه انجام شود، نه صرفا قیمت خرید یا ظرفیت اعلام شده در کاتالوگ. برای بررسی مشخصات پروژه، انتخاب ترکیب مناسب ماشین آلات و ارزیابی پیشنهاد سازندگان می توانید از دریافت مشاوره تخصصی آسان مشاور استفاده کنید.


دیدگاه ها ۱