راه اندازی کارخانه کارتن سازی میتواند در سه سطح انجام شود: خرید ورق آماده و تولید جعبه، تولید یکپارچه ورق و جعبه، یا ایجاد زنجیره کامل تولید کاغذ، ورق و کارتن. انتخاب هر مدل، میزان سرمایه ثابت و در گردش، تجهیزات، زمین، Utilities و پیچیدگی بهرهبرداری را تغییر میدهد.
در کارخانه یکپارچه، رولهای Linerboard و Fluting Medium در Corrugator به ورق موجدار تبدیل شده و سپس در بخش Converting با عملیات چاپ، Slotting، Die Cutting، Folding و Gluing یا Stitching به جعبه نهایی تبدیل میشوند.
در امکان سنجی، ظرفیت خط باید براساس فروش قابل دستیابی، Product Mix و مشخصات سفارش مشتری تعیین شود، نه صرفاً سرعت اسمی دستگاه. Corrugator بزرگتر زمانی توجیه دارد که بازار توان جذب ظرفیت ایجادشده را داشته باشد.
«درخواست مشاوره تخصصی برای سرمایهگذاری»
مدل های راه اندازی کارخانه کارتن سازی
| مدل سرمایهگذاری | فعالیت اصلی | سطح سرمایه | شرط اصلی توجیه |
| خرید ورق و تولید جعبه | چاپ، دایکات، تا و اتصال | پایینتر | حجم سفارش برای Corrugator مستقل کافی نباشد |
| تولید ورق + چاپ و تبدیل | Corrugator + Converting | متوسط تا بالا | فروش پایدار و مصرف مستمر ورق وجود داشته باشد |
| تولید کاغذ + ورق + جعبه | Paper Mill + Corrugator + Converting | بسیار بالا | خوراک، آب، انرژی، تصفیه پساب و بازار در مقیاس اقتصادی تأمین شوند |
مدل اول: خرید ورق آماده و تولید جعبه
در این مدل، کارخانه Corrugator ندارد و ورق سه یا پنجلایه را از تولیدکنندگان ورق خریداری میکند. سرمایهگذاری اصلی روی تجهیزاتی مانند Flexo Printer Slotter، Rotary Die Cutter، Folder Gluer و Stitcher انجام میشود.
مزیت این مدل، سرمایه اولیه و پیچیدگی عملیاتی کمتر است؛ اما کارخانه از نظر قیمت، کیفیت و زمان تأمین ورق به تولیدکنندگان بیرونی وابسته خواهد بود. این گزینه برای پروژههایی مناسبتر است که هنوز حجم فروش آنها برای احداث Corrugator مستقل تثبیت نشده است.
مدل دوم: تولید ورق و جعبه در یک کارخانه
در این مدل، رولهای Liner و Fluting وارد Corrugator شده و ورق تولیدی در همان کارخانه چاپ و به جعبه تبدیل میشود.
این ساختار کنترل بیشتری بر ترکیب کاغذ، گرماژ، فلوت، کیفیت و برنامه تولید ایجاد میکند، اما به سرمایهگذاری در Corrugator، Boiler، Starch Kitchen، انبار رول و تجهیزات جانبی نیاز دارد.
ظرفیت Corrugator و Converting باید متوازن باشد؛ در غیر این صورت بخشی از ظرفیت تجهیزات بلااستفاده میماند یا موجودی نیمهساخته افزایش پیدا میکند. بنابراین تولید داخلی ورق زمانی توجیه بیشتری دارد که کارخانه بتواند بخش قابل توجهی از ظرفیت آن را در بخش Converting مصرف کرده یا مازاد ورق را به بازار بفروشد.
مدل سوم: زنجیره کامل از ضایعات تا کارتن
در این مدل، علاوه بر Corrugator و Converting، واحد تولید Testliner و Fluting از OCC و کاغذ بازیافتی نیز احداث میشود.
در واقع پروژه ترکیبی از دو واحد صنعتی است:
Paper Mill + Corrugated Packaging Plant
بخش Paper Mill علاوه بر تجهیزات تولید کاغذ، به تأمین پایدار OCC، آب، بخار و سیستم تصفیه پساب نیاز دارد. بنابراین اضافهکردن این واحد فقط زمانی توجیه دارد که خوراک، Utilities، بازار مصرف کاغذ و مقیاس اقتصادی تولید همزمان قابل تأمین باشند.
کدام مدل برای سرمایه گذاری مناسب تر است؟
انتخاب مدل باید از بازار فروش و ساختار سفارش مشتریان شروع شود. پیش از تصمیمگیری حداقل این موارد باید مشخص باشند:
- فروش قابل دستیابی سالانه؛
- سهم ورق سهلایه و پنجلایه در Product Mix؛
- ابعاد و تیراژ سفارشها؛
- تعداد Order Change؛
- سهم RSC و Die-cut؛
- کیفیت چاپ موردنیاز؛
- مشتریان و میزان سفارشهای تکرارشونده؛
- امکان تأمین رول با Grade و عرض مناسب؛
- سرمایه در گردش قابل تأمین.
اگر فروش هنوز تثبیت نشده باشد، خرید ورق و تمرکز بر Converting معمولاً ریسک سرمایهگذاری کمتری دارد. با شکلگیری فروش پایدار، Corrugator اختصاصی قابل بررسی است و Paper Mill نیز تنها در مقیاس بزرگ و با تأمین پایدار مواد اولیه و Utilities توجیه خواهد داشت.
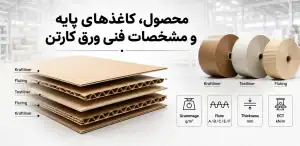
محصول، کاغذهای پایه و مشخصات فنی ورق کارتن
محصول کارخانه کارتنسازی نباید فقط با عناوینی مانند «ورق سهلایه» یا «کارتن پنجلایه» تعریف شود. عملکرد بستهبندی به نوع کاغذ، گرماژ لایهها، فلوت، مقاومت مکانیکی، رطوبت، ابعاد جعبه و شرایط حمل و انبارش وابسته است.
در Corrugator، لایههای صاف Liner با یک یا چند لایه موجدار Fluting Medium ترکیب شده و ساختار نهایی ورق را تشکیل میدهند.
انواع ورق سه، پنج و هفت لایه
| نوع محصول | ساختار | کاربرد متداول |
| Single Face | یک Liner + یک Fluting | محافظت داخلی و بستهبندی میانی |
| سهلایه / Single Wall | دو Liner + یک Fluting | جعبههای عمومی، مواد غذایی، شوینده و کالاهای سبک تا متوسط |
| پنجلایه / Double Wall | سه Liner + دو Fluting | لوازم خانگی، قطعات صنعتی و کالاهای سنگینتر |
| هفتلایه / Triple Wall | چهار Liner + سه Fluting | بستهبندیهای بسیار سنگین و کاربردهای خاص |
انتخاب تعداد لایه باید براساس وزن کالا، ابعاد جعبه، شرایط حمل، ارتفاع چیدمان و مقاومت موردنیاز انجام شود. تعداد لایه بیشتر الزاماً به معنی عملکرد بهتر نیست؛ کیفیت کاغذ و طراحی ساختار ورق نیز نقش تعیینکننده دارند.
کاغذهای اصلی مورد استفاده در Corrugator
دو گروه اصلی کاغذ در ساخت ورق عبارتاند از:
- Linerboard برای تشکیل سطوح صاف؛
- Fluting Medium برای تشکیل لایه موجدار.
Gradeهای مختلف این کاغذها براساس نوع الیاف و خواص مکانیکی انتخاب میشوند.
| نوع کاغذ | ساختار غالب الیاف | محل مصرف | ویژگی اصلی |
| Kraftliner | سهم بالاتر الیاف بکر | لایه خارجی | مقاومت و کیفیت سطح بالاتر |
| Testliner | عمدتاً بازیافتی | Liner داخلی یا خارجی | اقتصادیتر و دارای Gradeهای متنوع |
| Semi-Chemical Fluting | سهم بالاتر الیاف اولیه | لایه موجدار | خواص مکانیکی مناسب |
| Recycled Fluting | عمدتاً بازیافتی | لایه موجدار | اقتصادی و پرمصرف |
انتخاب کاغذ، فلوت و گرماژ
انتخاب ساختار ورق باید براساس مقاومت موردنیاز، کیفیت چاپ، شرایط حمل و هزینه تولید انجام شود.
Kraftliner معمولاً مقاومت و کیفیت سطح بالاتری دارد، اما استفاده از آن برای تمام محصولات اقتصادی نیست. در بسیاری از سفارشها میتوان با ترکیب مناسب Testliner و Fluting عملکرد موردنیاز را با هزینه مواد اولیه پایینتر تأمین کرد.
بنابراین مقایسه کاغذ فقط براساس قیمت یا گرماژ مناسب نیست. معیار بهتر شامل:
قیمت هر تن + راندمان مصرف + عملکرد روی Corrugator + مقاومت محصول نهایی
است. حتی دو رول با Grade و گرماژ مشابه میتوانند از نظر رطوبت، مقاومت، کیفیت سطح و رفتار روی خط تفاوت داشته باشند.
فلوت کارتن
Flute پروفیل موجدار میان لایههای Liner است و نوع آن بر ضخامت، مقاومت، مصرف کاغذ و کیفیت سطح ورق اثر میگذارد.
| فلوت | ارتفاع تقریبی | ویژگی شاخص | کاربرد متداول |
| A | حدود ۴.۸ mm | Cushioning بالاتر | بستهبندیهای محافظتی |
| B | حدود ۲.۴ mm | سطح متراکمتر | کارتنهای عمومی و صنعتی |
| C | حدود ۳.۶ mm | تعادل ضخامت و مقاومت | بستهبندی حمل |
| E | حدود ۱.۲ mm | Microflute و سطح صافتر | بستهبندی چاپی |
| F / G / N | حدود ۰.۵ تا ۰.۸ mm | ضخامت بسیار کم | Retail و بستهبندیهای خاص |
در ورق پنجلایه میتوان دو پروفیل را ترکیب کرد؛ برای مثال BC برای برخی بستهبندیهای سنگینتر و BE برای محصولاتی با ضخامت کمتر و سطح مناسبتر برای چاپ قابل بررسی است.
انتخاب گرماژ
گرماژ بیشتر بهتنهایی به معنی کیفیت یا مقاومت بالاتر نیست. هدف طراحی باید تأمین مقاومت موردنیاز با کمترین مصرف منطقی کاغذ باشد.
مسیر مناسب طراحی محصول:
وزن کالا → ابعاد جعبه → شرایط حمل و انبار → مقاومت موردنیاز → ساختار ورق → فلوت → Grade و گرماژ کاغذ
بنابراین استفاده از یک ترکیب ثابت برای تمام مشتریان مناسب نیست و ساختار ورق باید متناسب با کاربرد هر محصول تعیین شود.
Specification فنی محصول
هر محصول باید دارای Specification قابل اندازهگیری و آزمون باشد. حداقل اطلاعات پیشنهادی عبارتاند از:
- نوع ورق: Single Wall یا Double Wall؛
- نوع یا ترکیب Flute؛
- Grade و گرماژ Outer Liner، Fluting و Inner Liner؛
- گرماژ کل و ضخامت ورق؛
- Moisture؛
- ECT و FCT در کاربردهای مرتبط؛
- ابعاد ورق یا جعبه؛
- نوع و تعداد رنگ چاپ؛
- نوع اتصال؛
- الزامات اختصاصی مشتری.
برای مثال عبارت:
5-Ply BC Flute
بهتنهایی مشخصات کاملی نیست و باید ترکیب کاغذ، گرماژ لایهها و مقاومت موردنیاز نیز تعیین شود.
فروش براساس Specification به کارخانه امکان میدهد علاوه بر قیمت، بر عملکرد بستهبندی و ثبات کیفیت رقابت کند.
استانداردهای کلیدی
برای کنترل مشخصات ورق میتوان از استانداردهای مرتبط استفاده کرد:
- ISO 3034:2011 برای Thickness؛
- ISO 3037:2022 برای ECT؛
- ISO 3035:2025 برای FCT در دامنه کاربرد استاندارد؛
- ISO 3039:2010 برای Grammage اجزای ورق؛
- ISO 535:2023 برای Cobb؛
- ISO 287:2017 برای Moisture Content.
جزئیات روش آزمون و تجهیزات در بخش کنترل کیفیت بررسی میشود.
ترکیب نوع کاغذ، گرماژ، فلوت و تعداد لایه مستقیماً بر مصرف مواد، سرعت خط، قیمت تمامشده و سرمایه در گردش اثر دارد؛ بنابراین Product Mix و Specification محصولات باید پیش از انتخاب ظرفیت و پیکربندی Corrugator مشخص شوند.
مواد اولیه، بالانس مصرف و ضایعات تولید
در کارخانه کارتنسازی، هزینه مواد اولیه فقط به قیمت کاغذ وابسته نیست. مصرف واقعی کاغذ به گرماژ لایهها، نوع فلوت، Take-up Factor، Trim، Reject و Yield خط بستگی دارد.
بنابراین مبنای محاسبه باید مقدار کاغذ موردنیاز برای تولید محصول قابل فروش باشد، نه صرفاً مجموع گرماژ درجشده روی رولها.
Take-up Factor و مصرف واقعی Fluting
کاغذ Fluting هنگام عبور از Corrugating Rolls به ساختار موجدار تبدیل میشود؛ بنابراین برای تشکیل یک مترمربع ورق، بیش از یک مترمربع کاغذ Fluting مصرف میشود.
این اختلاف با Take-up Factor محاسبه میشود.
برای نمونه، اگر در C-Flute ضریب مصرف حدود 1.43 و گرماژ Fluting برابر 125 g/m² باشد:
125 × 1.43 = 179 g/m²
بنابراین مصرف واقعی Fluting در یک مترمربع ورق حدود ۱۷۹ گرم خواهد بود.
Take-up Factor برای تمام فلوتها یکسان نیست و باید براساس پروفیل واقعی Corrugating Roll تعیین شود.
نمونه بالانس ورق سهلایه
برای یک ورق C-Flute نمونه:
| جزء ورق | Specification | مصرف واقعی در ۱ m² |
| Kraftliner | 175 g/m² | 175 g |
| Recycled Fluting | 140 g/m² × 1.43 | حدود ۲۰۰ g |
| Testliner | 175 g/m² | 175 g |
| چسب | حدود ۲ × ۵ g/m² | حدود ۱۰ g |
| وزن نظری ورق | — | حدود ۵۶۰ g/m² |
اگر Yield بخش Corrugator در این سناریو ۹۷ درصد فرض شود، برای تولید یک تن محصول قابل فروش تقریباً:
1 ÷ 0.97 ≈ 1.03 ton input / ton saleable product
نیاز خواهد بود.
یعنی در این مثال، برای تولید ۱,۰۰۰ کیلوگرم ورق قابل فروش حدود ۱,۰۳۰ کیلوگرم ورودی نیاز است و حدود ۳۰ کیلوگرم به Trim و سایر تلفات Corrugator مربوط میشود.
این نسبت برای تمام محصولات ثابت نیست و با تغییر تعداد لایه، Flute Combination، گرماژ و Yield تغییر میکند.
Trim و Yield
Waste کارخانه فقط به Trim کناره Corrugator محدود نمیشود. مهمترین منابع ضایعات عبارتاند از:
- Trim کناره خط؛
- Start-up Waste؛
- Order Change؛
- ورق خارج از Specification؛
- Warp و Bonding Defect؛
- Slotting و Die Cutting؛
- Printing Reject؛
- Carton Reject.
ضایعات Corrugator و Converting بهتر است بهصورت جداگانه محاسبه شوند، زیرا Product Mix و نوع عملیات پاییندست میتوانند میزان Waste را تغییر دهند.
عرض Corrugator نیز باید با عرض رولهای قابل تأمین و ابعاد سفارشها هماهنگ باشد. خط عریضتر زمانی مزیت ایجاد میکند که بتوان از عرض مفید آن استفاده کرد؛ در غیر این صورت Trim افزایش پیدا میکند.
برای مثال، در Corrugator با عرض ۲,۲۰۰ میلیمتر اگر چیدمان سفارش تنها از ۱,۹۰۰ میلیمتر استفاده کند، بخش باقیمانده به ضایعات کناری تبدیل خواهد شد.
بنابراین عرض خط باید با این عوامل بررسی شود:
عرض Corrugator + عرض رول + ابعاد Blank + Product Mix + Slitting Plan
مدیریت اقتصادی ضایعات
Trim و Reject تمیز را میتوان جمعآوری و دوباره بهعنوان Paper for Recycling وارد زنجیره تولید کاغذ کرد؛ اما فروش ضایعات جایگزین کاهش Waste نیست. ارزش ضایعات بسیار کمتر از کاغذی است که خریداری و فرآوری شده و میتوانست به محصول قابل فروش تبدیل شود.
شاخصهای مهم مصرف مواد
در مقایسه کاغذ نیز ارزانترین Paper Grade الزاماً اقتصادیترین گزینه نیست. کیفیت پایینتر ممکن است باعث کاهش سرعت خط، افزایش Warp، Reject یا مصرف چسب شود.
بنابراین ارزیابی کاغذ باید براساس:
قیمت هر تن + راندمان مصرف + عملکرد روی خط + مقاومت محصول نهایی
انجام شود.
از مهمترین KPIهای کارخانه نیز میتوان به این شاخصها اشاره کرد:
- Paper Input / ton of Saleable Product
- Overall Yield
- Corrugator Waste %
- Converting Waste %
- Trim %
این شاخصها مستقیماً بر هزینه تولید و سرمایه در گردش اثر دارند و باید در مدل مالی کارخانه لحاظ شوند.
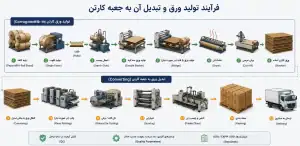
فرآیند تولید ورق و تبدیل آن به جعبه کارتن
تولید ورق در Corrugator یک فرآیند پیوسته است. رولهای Liner و Fluting پس از کنترل کشش و شرایط حرارتی وارد مراحل تشکیل Flute، چسبزنی، اتصال لایهها و برش شده و به ورق سه یا پنجلایه با ابعاد مشخص تبدیل میشوند.
از نظر عملیاتی، Corrugator به دو بخش اصلی تقسیم میشود:
- Wet End: تغذیه رول، کنترل دما و رطوبت، تشکیل Flute، چسبزنی و اتصال لایهها؛
- Dry End: حذف بخش معیوب، برش طولی، ایجاد خطوط تا، برش عرضی و انباشت ورق.
فلوچارت خط Corrugator
در خط سهلایه، یک Single Face Web تشکیل شده و سپس به Liner نهایی متصل میشود. در خط پنجلایه، دو Single Face Web تولید و در Double Facer همراه با Liner نهایی به ساختار Double Wall تبدیل میشوند.
نقاط اصلی کنترل فرآیند
عملکرد Corrugator به هماهنگی چند متغیر اصلی وابسته است:
| عامل | اثر اصلی |
| Web Tension | پایداری و یکنواختی حرکت کاغذ |
| Paper Moisture | شکلپذیری و کنترل Warp |
| Preheating | تنظیم حرارت و رطوبت |
| Corrugating Roll | شکل و ارتفاع Flute |
| Glue Application | کیفیت Bond و مصرف Starch |
| Line Speed | کیفیت اتصال و ظرفیت واقعی |
| Paper Grade | مقاومت و رفتار ورق روی خط |
برای مثال، مصرف بیش از حد چسب میتواند رطوبت ورق و احتمال Warp را افزایش دهد، در حالی که چسب کمتر از حد لازم خطر Bond ضعیف و Delamination را بالا میبرد.
نقش بخشهای اصلی Corrugator
در Single Facer، Fluting Medium میان Corrugating Rolls موجدار شده و به اولین Liner متصل میشود.
Bridge بهعنوان Buffer میان بخشهای خط عمل میکند و به کنترل Web و اختلاف سرعت بخشها کمک میکند.
در Glue Unit چسب روی قلههای Flute اعمال شده و در Double Facer اتصال نهایی لایهها همراه با Heating و Drying انجام میشود.
پس از آن ورق وارد Dry End شده و توسط تجهیزات اصلی زیر برای سفارش آماده میشود:
| تجهیز | وظیفه |
| Rotary Shear | حذف قسمت معیوب و کمک به Order Change |
| Slitter Scorer | برش طولی و ایجاد خطوط تا |
| NC Cutoff | تعیین طول Sheet |
| Stacker | شمارش و انباشت ورق |
در این بخش، برنامه Slitting و Cutoff باید با ابعاد سفارش هماهنگ باشد تا Trim و ضایعات هنگام Order Change کاهش یابد.
Warp و کیفیت ورق
یکی از عیوب مهم Corrugator، Warp یا تابیدگی ورق است که میتواند از عدم تعادل رطوبت، حرارت، کشش، چسب یا ترکیب کاغذ ایجاد شود.
Warp علاوه بر کاهش کیفیت ورق، میتواند باعث مشکل در Feeding، چاپ، Die Cutting، Folding و Folder Gluer شده و Reject بخش Converting را افزایش دهد.
بنابراین کنترل Warp باید از شرایط Paper، Preheating، Glue Application و Line Speed آغاز شود.
Order Change و ظرفیت واقعی
سفارشهای کارخانه معمولاً از نظر ابعاد، Grade، Flute، چاپ و تیراژ متفاوت هستند. بنابراین هر Order Change میتواند شامل تغییر رول، تنظیم Slitter، Cut Length یا Specification تولید باشد.
به همین دلیل:
Design Speed ≠ Average Operating Speed ≠ Saleable Output
در خطوطی با سفارشهای کوتاه و Changeover زیاد، بخش قابل توجهی از زمان تولید ممکن است صرف تنظیمات و کاهش سرعت شود. بنابراین ظرفیت واقعی باید براساس شرایط عملیاتی محاسبه شود، نه حداکثر سرعت کاتالوگی.
تبدیل ورق به جعبه
خروجی Corrugator در این مرحله Corrugated Sheet است و برای تبدیل آن به جعبه نهایی وارد بخش Converting میشود.
مسیر عمومی میتواند شامل مراحل زیر باشد:
Flexo Printing → Slotting / Creasing → Die Cutting → Folding → Gluing یا Stitching → Bundling / Palletising
نوع تجهیزات Converting باید براساس Product Mix انتخاب شود. کارخانهای که عمدتاً RSC تولید میکند به پیکربندی متفاوتی نسبت به واحدی با سهم بالای Die-cut Box و بستهبندیهای اختصاصی نیاز دارد.
توازن Corrugator و Converting
Corrugator و Converting باید بهعنوان یک سیستم تولید واحد طراحی شوند.
اگر Corrugator بیش از ظرفیت بخش چاپ و تبدیل ورق تولید کند، WIP و موجودی نیمهساخته افزایش مییابد. در حالت معکوس نیز ظرفیت تجهیزات Converting بلااستفاده میماند.
بنابراین ظرفیت اقتصادی باید برای کل زنجیره بررسی شود:
Corrugator → Printing → Slotting / Die Cutting → Folding / Gluing → Packing
ماشینآلات، ظرفیت واقعی و معیار انتخاب Corrugator
انتخاب ماشینآلات کارخانه کارتنسازی باید از Product Mix و ظرفیت فروش قابل دستیابی شروع شود. در واحدی که ورق آماده خریداری میشود، تمرکز اصلی روی تجهیزات چاپ و Converting است؛ اما در کارخانه یکپارچه، Corrugator باید همزمان با تجهیزات پاییندست، Utilities و سیستم جابهجایی مواد انتخاب شود.
مسیر مناسب تصمیمگیری بهصورت زیر است:
فروش قابل دستیابی ← Product Mix ← ابعاد سفارش ← ظرفیت موردنیاز ← عرض و سرعت خط ← پیکربندی ماشینآلات
تجهیزات اصلی Corrugator پنجلایه
یک Corrugator کامل از مجموعهای از تجهیزات هماهنگ تشکیل میشود:
| تجهیز | تعداد مبنا | وظیفه اصلی |
| Hydraulic Roll Stand | حدود ۵ | نگهداری و تغذیه رول |
| Automatic Splicer | تا ۵ | تعویض رول با حداقل توقف |
| Preheater / Preconditioner | چند واحد | کنترل دما و رطوبت |
| Single Facer | 2 | تولید Single Face برای خط پنجلایه |
| Bridge | ۱ مجموعه | Buffer و کنترل Web |
| Glue Machine | ۱ مجموعه | اعمال چسب |
| Double Facer | 1 | اتصال و خشککردن ورق |
| Rotary Shear | 1 | حذف بخش معیوب و Order Change |
| Slitter Scorer | ۱ تا ۲ | برش طولی و خط تا |
| NC Cutoff | ۱ تا ۲ | تعیین طول Sheet |
| Stacker | ۱ یا چند خروجی | شمارش و انباشت |
| Starch Kitchen | ۱ مجموعه | تهیه چسب نشاسته |
| Boiler | ۱ مجموعه | تأمین بخار |
| Air Compressor | ۱ مجموعه | تأمین هوای فشرده |
تعداد دقیق تجهیزات به پیکربندی سازنده و مشخصات خط وابسته است و این جدول صرفاً برای مقایسه اولیه استفاده میشود.
خط سهلایه یا پنجلایه؟
خط پنجلایه نسبت به خط سهلایه معمولاً به Single Facer، Roll Stand، Splicer، Preheating و Steam Capacity بیشتری نیاز دارد.
با این حال، خرید خط پنج یا هفتلایه زمانی توجیه دارد که Product Mix بازار واقعاً به حجم معناداری از Double Wall نیاز داشته باشد. اگر عمده سفارشها سهلایه باشند، بخشی از سرمایه نصبشده بدون استفاده اقتصادی باقی میماند.
عرض Corrugator چگونه انتخاب میشود؟
عرضهایی مانند ۱۸۰۰، ۲۲۰۰، ۲۵۰۰ و ۲۸۰۰ میلیمتر در خطوط صنعتی قابل بررسی هستند، اما عرض بیشتر الزاماً به معنی بهرهوری بالاتر نیست.
عرض خط باید براساس این عوامل انتخاب شود:
ابعاد Blankهای پرتکرار + عرض رولهای قابل تأمین + Product Mix + امکان ترکیب سفارشها روی Web
اگر عرض مفید خط با Order Mix هماهنگ نباشد، Trim افزایش پیدا میکند و بخشی از کاغذ خریداریشده به محصول قابل فروش تبدیل نمیشود.
ظرفیت واقعی Corrugator
یکی از خطاهای مهم در امکانسنجی، تبدیل مستقیم Design Speed به ظرفیت سالانه است.
ظرفیت واقعی باید از رابطهای مشابه زیر برآورد شود:
عرض مفید واقعی × سرعت متوسط عملیاتی × زمان مفید تولید × Availability × Yield
و عواملی مانند موارد زیر در آن لحاظ شوند:
- تعمیرات و توقفهای برنامهریزیشده؛
- Reel Change و Order Change؛
- Grade Change؛
- کاهش سرعت در محصولات سنگینتر یا Double Wall؛
- Trim و Reject؛
- محدودیت تأمین کاغذ؛
- Bottleneck بخش Converting.
بنابراین:
Design Speed ≠ Average Operating Speed ≠ Saleable Output
برای مدل مالی، Saleable Output اهمیت دارد؛ زیرا درآمد باید براساس محصول قابل فروش محاسبه شود، نه ظرفیت نظری عبور Web از دستگاه.
توازن Corrugator و Converting
ظرفیت Corrugator باید با بخش چاپ و تبدیل متوازن باشد.
اگر Corrugator بیش از ظرفیت Flexo Printer، Die Cutter یا Folder Gluer ورق تولید کند، WIP، موجودی Sheet و سرمایه خوابیده افزایش مییابد. در حالت معکوس نیز بخشی از ظرفیت Converting بلااستفاده میماند.
به همین دلیل ظرفیت کل زنجیره باید بررسی شود:
Corrugator → Printing → Slotting / Die Cutting → Folding / Gluing → Packing
ماشینآلات بخش چاپ و تبدیل
| تجهیز | کاربرد |
| Flexo Printer | چاپ مستقیم روی ورق |
| Printer Slotter | چاپ و ایجاد شیار |
| Rotary Die Cutter | تولید جعبههای دایکاتی |
| Flexo Printer Slotter Die Cutter | ترکیب چند عملیات |
| Folder Gluer | تا و چسب |
| Stitcher | اتصال با منگنه |
| Flexo Folder Gluer | چاپ، Slotting، Folding و Gluing بهصورت In-line |
| Bundler / Strapper | بستهبندی محصول |
| Waste Baler | فشردهسازی Trim و ضایعات |
انتخاب تجهیزات Converting باید براساس Product Mix انجام شود. کارخانهای با سهم بالای RSC به پیکربندی متفاوتی نسبت به واحدی با سهم بیشتر Die-cut Box یا بستهبندی اختصاصی نیاز دارد.
سناریوی اولیه برای کارخانه متوسط
برای یک پروژه متوسط با هدف تولید ورق سه و پنجلایه، سناریوی زیر میتواند مبنای اولیه امکانسنجی باشد:
| مشخصه | سناریوی اولیه |
| ساختار | 3-Ply / 5-Ply |
| عرض خط | ۱۸۰۰ تا ۲۲۰۰ mm |
| Design Speed | حدود ۱۵۰ تا ۲۰۰ m/min |
| Single Facer | ۲ واحد برای پنجلایه |
| محصول | Sheet + Carton Box |
| Converting | متناسب با RSC و سهم Die-cut |
| Automation | متناسب با Order Mix و Changeover |
این مشخصات پیشنهاد قطعی خرید نیستند. کارخانهای با سفارشهای کوتاه و متنوع ممکن است از خطی با سرعت اسمی کمتر ولی Changeover سریعتر بازده اقتصادی بهتری داشته باشد.
قبل از سفارش Corrugator چه مواردی باید مشخص شوند؟
پیش از دریافت Proforma نهایی، حداقل این اطلاعات باید تثبیت شوند:
- ظرفیت فروش سالانه به تن و مترمربع؛
- سهم سهلایه و پنجلایه؛
- Flute Profileهای موردنیاز؛
- Paper Grade و Grammage؛
- عرض رولهای قابل تأمین؛
- متوسط ابعاد و تیراژ سفارش؛
- Average Order Length؛
- تعداد Order Change در هر شیفت؛
- تعداد رنگ چاپ؛
- سهم RSC و Die-cut Box؛
- تعداد شیفت کاری؛
- ظرفیت Converting؛
- ظرفیت برق و بخار؛
- سطح Automation؛
- خدمات فنی و Spare Parts سازنده.
در نهایت، Corrugator مناسب الزاماً عریضترین یا سریعترین خط نیست؛ بلکه خطی است که با Product Mix، فروش قابل دستیابی، Paper Supply و ظرفیت Converting بیشترین محصول قابل فروش را با کمترین Waste و Downtime تولید کند.
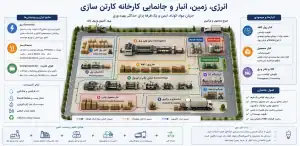
انرژی، زمین، انبار و جانمایی کارخانه کارتن سازی
مساحت کارخانه کارتنسازی را نمیتوان فقط از ابعاد Corrugator تعیین کرد. در یک واحد یکپارچه، بخش قابل توجهی از سایت به انبار رول، Roll Handling، Corrugator، WIP، ماشینآلات Converting، Utilities، انبار محصول، تعمیرات و مسیرهای تردد اختصاص دارد.
به همین دلیل پیش از خرید زمین باید یک Conceptual Layout براساس ظرفیت و جریان واقعی مواد تهیه شود.
مسیر اصلی پیشنهادی کارخانه:
مبنای مناسب جانمایی، کوتاه و یکطرفهکردن جریان مواد و کاهش تقاطع بین رول خام، ورق نیمهساخته، محصول نهایی، لیفتراک و کامیون است.
| بخش | نقش اصلی | نکته جانمایی |
| انبار رول کاغذ | ذخیره Liner و Fluting | نزدیک Wet End و مناسب Roll Clamp |
| Roll Preparation | آمادهسازی رول | بین انبار و Reel Stand |
| سالن Corrugator | تولید ورق | فضای طولی و دسترسی تعمیراتی |
| Sheet Buffer / WIP | ذخیره کوتاهمدت ورق | بین Corrugator و Converting |
| سالن Converting | چاپ و تولید جعبه | هماهنگ با Material Flow |
| انبار محصول | نگهداری سفارش آماده | نزدیک Dispatch |
| Starch Kitchen | تهیه چسب | نزدیک Corrugator |
| Boiler House | تأمین Steam | مستقل و با مسیر بخار مناسب |
| Compressor Room | تأمین هوای فشرده | قابل دسترس برای تعمیرات |
| آزمایشگاه QC | کنترل مواد و محصول | نزدیک تولید |
| تعمیرگاه و Spare Parts | نگهداری تجهیزات | دسترسی سریع به خط |
| بارگیری و ارسال | Dispatch | بدون تقاطع با تولید |
انبار رول کاغذ
انبار رول یکی از مهمترین بخشهای کارخانه است، زیرا هم بر مساحت سایت و هم بر سرمایه در گردش اثر میگذارد.
موجودی معمولاً شامل چند Grade، Grammage و عرض مختلف از Testliner، Kraftliner و Fluting است. بنابراین ظرفیت انبار بهتر است از رابطه مفهومی زیر تعیین شود:
مصرف روزانه کاغذ × روزهای پوشش موجودی × تنوع Grade و عرض رول
هرچه Product Mix متنوعتر باشد، تعداد SKU رول و فضای انبار نیز بیشتر خواهد شد.
Roll Handling و جریان داخلی
رولهای کاغذ معمولاً با Forklift مجهز به Paper Roll Clamp جابهجا میشوند. مسیر حرکت رول باید از ابتدا در Layout مشخص شود تا تقاطع با کارکنان، محصول نهایی و سایر تجهیزات حمل کاهش یابد.
جریان مناسب:
Main Roll Storage → Roll Preparation / Buffer → Reel Stand
هدف طراحی Roll Logistics کاهش Damage، زمان جابهجایی و ترافیک داخلی است.
فضای سالن Corrugator
ابعاد کاتالوگی ماشین، ابعاد واقعی سالن نیست. علاوه بر Envelope خط باید فضای کافی برای:
- تعمیرات و دسترسی اپراتور؛
- تعویض Corrugating Roll یا Cassette؛
- جابهجایی رول؛
- تابلوهای برق و Cable Tray؛
- Steam و Condensate Piping؛
- Cleaning و Safety Clearance
در نظر گرفته شود.
بنابراین سالن باید براساس:
Machine Envelope + Maintenance Space + Material Handling + Safety Clearance
طراحی شود.
ارتباط Corrugator و Converting
خروجی Corrugator بهتر است با حداقل جابهجایی اضافی وارد بخش چاپ و تبدیل شود:
Corrugator → Sheet Buffer → Printing / Die Cutting → Folding / Gluing → Bundling → Finished Goods
Sheet Buffer باید برای ذخیره کوتاهمدت استفاده شود. افزایش دائمی WIP معمولاً نشانه ضعف Line Balance یا برنامهریزی تولید است.
Utilities اصلی
سه Utility اصلی Corrugator عبارتاند از:
Electricity + Steam + Compressed Air
مقادیر نهایی باید از Vendor منتخب و براساس عرض، سرعت، تعداد Single Facer و سطح Automation دریافت شوند.
برای برق کل کارخانه نیز علاوه بر Corrugator باید بار تجهیزات زیر در نظر گرفته شود:
Converting + Compressor + Pumps + Starch Kitchen + Waste Baler + HVAC + Lighting + Material Handling
در طراحی شبکه:
Connected Load ≠ Maximum Demand
و ضریب همزمانی مصرفکنندگان باید محاسبه شود.
Steam System و Boiler
بخار در Preheater، Corrugating Rolls و فرآیند Heating/Drying مصرف میشود. در برآورد اولیه خطوط متوسط، مصرف بخار میتواند در محدوده چند تن در ساعت قرار گیرد، اما ظرفیت نهایی Boiler باید براساس:
Vendor Requirement + Heat Balance + Steam Pressure + Condensate Return + Boiler Efficiency
تعیین شود.
کیفیت شبکه بخار و Condensate Return نیز بر عملکرد Corrugator اثر دارد؛ بنابراین Boiler House باید از ابتدا در Layout دیده شود.
Starch Kitchen و هوای فشرده
Starch Kitchen باید دسترسی مناسبی به Starch Storage، آب، Mixing System و Glue Transfer داشته باشد و در فاصله منطقی از Corrugator قرار گیرد.
ظرفیت Compressed Air نیز باید مجموع مصرف Corrugator و تجهیزات Converting را پوشش دهد.
انبار محصول
ظرفیت انبار محصول صرفاً برحسب تن تعیین نمیشود، زیرا کارتن نسبت به وزن خود حجم زیادی اشغال میکند.
فضای موردنیاز به عواملی مانند:
- ابعاد جعبه؛
- Flat یا Formed بودن محصول؛
- Bundling و Palletising؛
- تعداد سفارشهای همزمان؛
- ارتفاع مجاز چیدمان؛
- زمان انتظار تا Dispatch
وابسته است. کاهش موجودی محصول نیازمند Production Planning و تحویل منظم است.
نیروی انسانی
تعداد کارکنان به ظرفیت، تعداد شیفت و سطح Automation وابسته است. در یک کارخانه یکپارچه حداقل این حوزهها باید پوشش داده شوند:
- مدیریت و برنامهریزی تولید؛
- انبار مواد اولیه؛
- Corrugator؛
- Converting؛
- کنترل کیفیت؛
- مکانیک و برق؛
- Utilities؛
- لجستیک داخلی؛
- انبار و Dispatch؛
- HSE و امور اداری.
Automation بیشتر میتواند عملیات دستی را کاهش دهد، اما نیاز به نیروی متخصص Maintenance، Electrical و Automation را افزایش میدهد.
انتخاب زمین
در کارخانه کارتنسازی، شکل و هندسه زمین میتواند بهاندازه قیمت آن مهم باشد. Corrugator ماهیت خطی دارد و زمین باریک، شکسته یا دارای محدودیت هندسی میتواند Material Flow را پیچیده کند.
پیش از انتخاب زمین باید این زنجیره روی Layout قرار گیرد:
Roll Storage → Corrugator → WIP → Converting → Finished Goods → Dispatch
و در کنار آن Utilities، تعمیرات، QC، مسیر کامیون و فضای توسعه آتی نیز دیده شوند.
مساحت نهایی زمین باید پس از مشخصشدن این عوامل تعیین شود:
ظرفیت تولید + عرض Corrugator + تعداد ماشینهای Converting + موجودی رول + انبار محصول + Utilities + مسیرهای تردد + توسعه آتی
بنابراین ترتیب مناسب مطالعه:
تثبیت ظرفیت و تجهیزات → Material Flow → Conceptual Layout → محاسبه مساحت → انتخاب زمین
است.
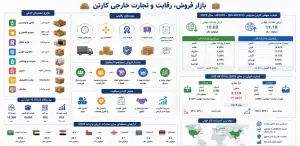
بازار فروش، رقابت و تجارت خارجی کارتن
بازار کارخانه کارتنسازی را نباید فقط با یک عدد کلی مانند «مصرف کارتن کشور» ارزیابی کرد. Corrugated Packaging براساس ابعاد، Flute، تعداد لایه، ترکیب کاغذ، مقاومت، چاپ، Die Cutting و تیراژ سفارش برای مشتری مشخص تولید میشود.
بنابراین سؤال اصلی مطالعه بازار این است:
کارخانه در شعاع اقتصادی خود، به چه مشتریانی، با چه Specification و چه حجم تکرارشوندهای میتواند محصول بفروشد؟
ظرفیت Corrugator باید از پاسخ به همین سؤال استخراج شود.
مشتریان اصلی کارخانه کارتن سازی
| گروه مشتری | محصول متداول | ویژگی مهم سفارش |
| صنایع غذایی و نوشیدنی | کارتن حمل و چاپی | تیراژ بالا و تحویل مستمر |
| میوه و محصولات کشاورزی | کارتن مقاوم و Die-cut | مقاومت در برابر رطوبت و چیدمان |
| لوازم خانگی | سه و پنجلایه | ابعاد بزرگ و مقاومت فشاری |
| قطعات صنعتی و خودرو | کارتن حمل | Specification اختصاصی |
| شوینده و بهداشتی | RSC چاپی | تیراژ بالا و چاپ |
| دارویی | Secondary Packaging | ثبات کیفیت |
| تجارت الکترونیک | Shipping Box | تنوع ابعاد و سفارش کوتاهتر |
| صادرکنندگان کالا | کارتن صادراتی | مقاومت، چاپ و کیفیت ثابت |
بنابراین Product Mix باید از صنایع هدف استخراج شود. برای مثال، مشتریان لوازم خانگی و صنعتی معمولاً سهم بیشتری از ورقهای مقاوم و پنجلایه نیاز دارند، در حالی که صنایع FMCG ممکن است سفارشهای پرتکرار RSC و چاپ Flexo بیشتری داشته باشند.
کارخانه ۱۰ هزار تنی به چه میزان فروش نیاز دارد؟
در سناریوی این مقاله، ظرفیت قابل فروش کارخانه:
10,000 ton/year
در نظر گرفته شده است.
با ۳۰۰ روز کاری، متوسط فروش موردنیاز حدود:
۳۳.۳ تن در روز کاری
و:
۸۳۳ تن در ماه خواهد بود.
اگر متوسط وزن محصول حدود ۵۰۰ تا ۶۰۰ گرم در مترمربع باشد، این مقدار تقریباً معادل:
۱۶.۷ تا ۲۰ میلیون مترمربع محصول در سال
است.
بنابراین تفاوت مهمی میان دو مفهوم وجود دارد:
Installed Capacity ≠ Saleable Capacity
اگر کارخانه برای ۱۰ هزار تن طراحی شود ولی فروش قابل دستیابی آن بسیار کمتر باشد، نتیجه Low Utilization و افزایش هزینه ثابت به ازای هر تن خواهد بود.
برآورد فروش به روش Bottom-up
پیش از انتخاب ظرفیت Corrugator، بهتر است فروش مشتریان هدف بهصورت Bottom-up برآورد شود. برای یک کارخانه با هدف فروش حدود ۱۰,۰۰۰ تن محصول در سال، یک سناریوی اولیه میتواند به شکل زیر باشد:
| گروه مشتری | تعداد مشتری هدف | فروش قابل دستیابی هر مشتری | فروش سالانه احتمالی |
| مشتریان بزرگ قراردادی | ۴ مشتری | حدود ۱,۲۰۰ تن/سال | ۴,۸۰۰ تن |
| مشتریان متوسط تکرارشونده | ۱۲ مشتری | حدود ۳۰۰ تن/سال | ۳,۶۰۰ تن |
| مشتریان کوچک و Spot | ۲۰ مشتری | حدود ۸۰ تن/سال | ۱,۶۰۰ تن |
| جمع فروش قابل دستیابی | ۳۶ مشتری | — | ۱۰,۰۰۰ تن/سال |
در این ساختار، حدود ۴۸ درصد فروش از مشتریان بزرگ قراردادی، ۳۶ درصد از مشتریان متوسط و ۱۶ درصد از سفارشهای کوچک و Spot تأمین میشود.
این ترکیب دو مزیت دارد: نخست اینکه مشتریان بزرگ بخشی از Base Load خط را تأمین میکنند و دوم اینکه کارخانه کاملاً به یک یا دو خریدار وابسته نمیشود.
برای رسیدن به فروش ۱۰ هزار تن در سال، کارخانه باید بهطور متوسط حدود ۸۳۳ تن در ماه یا حدود ۳۳.۳ تن در هر روز کاری با فرض ۳۰۰ روز فعالیت سالانه محصول بفروشد.
این اعداد باید در مرحله مطالعه بازار با اطلاعات واقعی مشتریان شامل مصرف سالانه، Specification، تأمینکننده فعلی، سهم قابل دستیابی و احتمال جذب مشتری کنترل و اصلاح شوند.
بازار کارتن تا حد زیادی منطقهای است
Corrugated Box نسبت به وزن خود حجم زیادی اشغال میکند و Freight Cost میتواند بخشی از مزیت رقابتی کارخانه را از بین ببرد.
به همین دلیل در مکانیابی پروژه باید علاوه بر قیمت زمین، حجم مصرف کارتن صنایع در شعاع اقتصادی حمل کارخانه بررسی شود.
نزدیکی به خوشه مشتریان صنعتی میتواند در بسیاری از پروژهها از زمین ارزان در فاصله زیاد از بازار ارزشمندتر باشد؛ بهویژه در سفارشهای پرتکرار و تحویلهای Just-in-Time.
تجارت جهانی کارتن موج دار در سال ۲۰۲۵
برای بررسی تجارت خارجی کارتن موجدار از HS Code 481910 با عنوان Cartons, Boxes and Cases of Corrugated Paper or Paperboard استفاده شده است.
براساس دادههای Trade Map در سال ۲۰۲۵، ارزش واردات جهانی این گروه کالایی حدود:
۱۰.۶۸ میلیارد دلار
و ارزش صادرات جهانی حدود:
۱۱.۱۹ میلیارد دلار
ثبت شده است.
تفاوت میان ارزش ثبتشده واردات و صادرات جهانی میتواند ناشی از تفاوت در روش ارزشگذاری، زمان ثبت معاملات و پوشش آماری کشورهای گزارشدهنده باشد؛ بنابراین این دو رقم نباید برای محاسبه مستقیم تراز جهانی با یکدیگر تفریق شوند.
بزرگ ترین واردکنندگان کارتن موج دار در جهان
در سال ۲۰۲۵، کشورهای زیر از بزرگترین واردکنندگان HS ۴۸۱۹۱۰ بودهاند:
| کشور | ارزش واردات ۲۰۲۵ | مقدار واردات | سهم از واردات جهانی |
| هلند | ۹۷۱.۲ میلیون دلار | ۹۵۳,۵۸۳ تن | ۹.۰۹٪ |
| مکزیک | ۷۹۳.۰ میلیون دلار | ۴۱۰,۳۷۶ تن | ۷.۴۲٪ |
| آمریکا | ۷۷۸.۷ میلیون دلار | ۳۴۹,۷۲۱ تن | ۷.۲۹٪ |
| آلمان | ۷۲۵.۱ میلیون دلار | ۴۵۷,۵۰۰ تن | ۶.۷۹٪ |
| فرانسه | ۶۴۲.۲ میلیون دلار | ۳۴۲,۵۶۰ تن | ۶.۰۱٪ |
مجموع سهم این پنج کشور بیش از ۳۶ درصد واردات جهانی این گروه کالایی است.
وجود حجم بالای واردات در اقتصادهایی مانند آمریکا، آلمان، فرانسه و هلند نشان میدهد تجارت کارتن موجدار فقط محدود به کشورهایی با ظرفیت تولید پایین نیست و جریان تجاری قابل توجهی میان بازارهای صنعتی نیز وجود دارد.
با این حال، به دلیل حجم بالای کارتن نسبت به وزن و اثر Freight Cost، بازار عملیاتی هر کارخانه همچنان تا حد زیادی ماهیت منطقهای دارد.
بزرگ ترین صادرکنندگان کارتن موج دار در جهان
در سمت صادرات، مهمترین صادرکنندگان HS ۴۸۱۹۱۰ در سال ۲۰۲۵ عبارتاند از:
| کشور | ارزش صادرات ۲۰۲۵ | مقدار صادرات | سهم از صادرات جهانی |
| چین | ۱.۷۲۵ میلیارد دلار | ۸۷۵,۶۷۳ تن | ۱۵.۴۲٪ |
| آمریکا | ۱.۳۱۱ میلیارد دلار | ۶۰۷,۷۲۷ تن | ۱۱.۷۲٪ |
| آلمان | ۱.۳۱۱ میلیارد دلار | ۷۶۹,۷۶۷ تن | ۱۱.۷۲٪ |
| لهستان | ۷۷۴.۶ میلیون دلار | ۴۵۷,۲۸۱ تن | ۶.۹۳٪ |
| ایتالیا | ۴۹۵.۵ میلیون دلار | گزارش نشده | ۴.۴۳٪ |
چین با سهم حدود ۱۵.۴ درصدی بزرگترین صادرکننده این گروه کالایی در سال ۲۰۲۵ بوده است. آمریکا و آلمان نیز هرکدام حدود ۱۱.۷ درصد از ارزش صادرات جهانی را در اختیار داشتهاند.
این دادهها نشان میدهند بازار جهانی در کنار تولیدکنندگان بزرگ، دارای جریان قابل توجه تجارت منطقهای و بینکشوری است.
جایگاه ایران در تجارت کارتن موج دار در سال ۲۰۲۵
براساس دادههای Trade Map، ایران در سال ۲۰۲۵ حدود:
۲.۶۹ میلیون دلار
کارتن موجدار HS ۴۸۱۹۱۰ وارد کرده است.
مقدار واردات برابر با: ۲,۳۵۲ تن و متوسط ارزش واحد واردات حدود: ۱,۱۴۴ دلار به ازای هر تن بوده است.
سهم ایران از ارزش واردات جهانی نیز فقط حدود: ۰.۰۲۵ درصد ثبت شده است.
در سمت صادرات، ایران در سال ۲۰۲۵ حدود:
۵۷۱ هزار دلار صادرات به مقدار: ۴۲۹ تن داشته است.
متوسط ارزش واحد صادرات ایران حدود: ۱,۳۳۱ دلار به ازای هر تن و سهم ایران از صادرات جهانی حدود: ۰.۰۰۵ درصد
بوده است.
| شاخص تجارت ایران در سال ۲۰۲۵ | مقدار |
| ارزش واردات | ۲.۶۹ میلیون دلار |
| مقدار واردات | ۲,۳۵۲ تن |
| متوسط ارزش واحد واردات | ۱,۱۴۴ دلار/تن |
| سهم از واردات جهانی | ۰.۰۲۵٪ |
| ارزش صادرات | ۵۷۱ هزار دلار |
| مقدار صادرات | ۴۲۹ تن |
| متوسط ارزش واحد صادرات | ۱,۳۳۱ دلار/تن |
| سهم از صادرات جهانی | ۰.۰۰۵٪ |
| تراز تجاری | منفی ۲.۱۱۹ میلیون دلار |
بنابراین ایران در سال ۲۰۲۵ واردکننده خالص کارتن موجدار بوده و ارزش واردات آن حدود ۴.۷ برابر ارزش صادرات ثبت شده است.
با این حال، روندهای ثبتشده در Trade Map نشان میدهند وضعیت تجارت ایران در حال تغییر بوده است.
در سمت واردات:
- رشد ارزش واردات طی دوره پنجساله: ۲۷- درصد؛
- رشد ارزش واردات طی دوره دوساله: ۵۷- درصد؛
- رشد مقدار واردات طی دوره پنجساله: ۲۴- درصد.
در سمت صادرات:
- رشد ارزش صادرات طی دوره پنجساله: ۳۸+ درصد؛
- رشد ارزش صادرات طی دوره دوساله: ۵۰+ درصد؛
- رشد مقدار صادرات طی دوره پنجساله: ۵۲+ درصد.
بنابراین دادههای ۲۰۲۵ همزمان از کاهش روند واردات و رشد نسبی صادرات ایران حکایت دارند؛ هرچند سهم کشور از تجارت جهانی همچنان بسیار محدود است.
بازارهای منطقه ای قابل بررسی برای صادرات
برای کارخانههای ایرانی، بررسی کشورهای منطقه اهمیت بیشتری از بازارهای دوردست دارد؛ زیرا هزینه حمل در محصولی مانند کارتن موجدار میتواند بخش قابل توجهی از مزیت قیمتی را از بین ببرد.
برخی از بازارهای منطقهای مهم در دادههای وارداتی سال ۲۰۲۵ عبارتاند از:
| کشور | ارزش واردات ۲۰۲۵ | مقدار واردات | رشد ارزش ۵ ساله |
| عربستان سعودی | ۹۸.۴۹ میلیون دلار | ۲۹,۸۷۵ تن | ۱۵+٪ |
| امارات متحده عربی | ۶۹.۸۵ میلیون دلار | گزارش نشده | ۱۵+٪ |
| عراق | ۵۲.۱۳ میلیون دلار | گزارش نشده | ۹-٪ |
| عمان | ۳۲.۹۴ میلیون دلار | ۱۴,۲۰۲ تن | ۲+٪ |
| گرجستان | ۹.۰۶ میلیون دلار | ۶,۲۳۹ تن | ۹+٪ |
| آذربایجان | ۴.۸۸ میلیون دلار | ۲,۸۸۹ تن | ۴-٪ |
| ارمنستان | ۴.۱۶ میلیون دلار | ۳,۴۲۶ تن | ۱۵+٪ |
از نظر اندازه واردات، عربستان سعودی، امارات، عراق و عمان بازارهای بزرگتری در منطقه محسوب میشوند.
برای مثال، واردات عربستان در سال ۲۰۲۵ حدود ۹۸.۵ میلیون دلار بوده که بیش از ۱۷۰ برابر کل صادرات ۵۷۱ هزار دلاری ایران در همین کد تعرفهای است. واردات امارات نیز نزدیک ۶۹.۹ میلیون دلار و عراق بیش از ۵۲ میلیون دلار ثبت شده است.
در بازارهای نزدیک شمال و شمالغرب ایران نیز گرجستان با حدود ۹.۱ میلیون دلار، آذربایجان با ۴.۹ میلیون دلار و ارمنستان با حدود ۴.۲ میلیون دلار واردات، ظرفیتهایی برای بررسی بیشتر دارند.
با این حال:
اندازه بازار وارداتی ≠ سهم قابل دستیابی کارخانه ایرانی
امکان ورود به هر بازار باید براساس مجموعهای از عوامل زیر ارزیابی شود:
Freight + Existing Suppliers + Import Tariff + Specification + Printing Requirement + Lead Time + Order Size + Payment Conditions
ارزش واحد تجارت خارجی چگونه تفسیر شود؟
در سال ۲۰۲۵ متوسط Unit Value واردات ایران حدود: ۱,۱۴۴ دلار/تن و متوسط Unit Value صادرات ایران حدود: ۱,۳۳۱ دلار/تن بوده است.
این ارقام را نباید مستقیماً بهعنوان قیمت فروش کارخانه در مدل مالی استفاده کرد؛ زیرا ارزش واحد تجارت خارجی میتواند تحت تأثیر:
Specification + نوع کارتن + کیفیت چاپ + ابعاد + وزن محصول + Incoterm + هزینه حمل + ترکیب سفارش
قرار گیرد.
بنابراین Trade Unit Value یک شاخص تحلیلی برای مقایسه جریانهای تجارت است، نه لیست قیمت فروش کارتن در بازار داخلی.
نتیجه تحلیل بازار خارجی
دادههای Trade Map سال ۲۰۲۵ چند نتیجه مهم برای طرح توجیهی کارخانه کارتنسازی دارند:
اول؛ بازار جهانی این محصول قابل توجه است.
ارزش واردات جهانی HS ۴۸۱۹۱۰ در سال ۲۰۲۵ حدود ۱۰.۶۸ میلیارد دلار و صادرات جهانی حدود ۱۱.۱۹ میلیارد دلار بوده است.
دوم؛ سهم ایران از تجارت جهانی بسیار محدود است.
ایران تنها حدود ۲.۶۹ میلیون دلار واردات و ۵۷۱ هزار دلار صادرات داشته و در سال ۲۰۲۵ واردکننده خالص این محصول بوده است.
سوم؛ روند تجارت ایران به نفع کاهش واردات و رشد صادرات تغییر کرده است.
کاهش ۲۷ درصدی ارزش واردات در دوره پنجساله در مقابل رشد ۳۸ درصدی ارزش صادرات میتواند نشانهای از تقویت نسبی عرضه داخلی و ظرفیت صادراتی باشد؛ هرچند برای اثبات این موضوع باید تولید داخلی و ساختار بازار نیز جداگانه بررسی شود.
چهارم؛ بازارهای منطقهای برای ایران اهمیت بیشتری دارند.
عربستان، امارات، عراق و عمان در سال ۲۰۲۵ مجموعاً بازار وارداتی قابل توجهی داشتهاند و میتوانند در مطالعات صادراتی پروژه بررسی شوند.
با این وجود، ظرفیت Corrugator نباید فقط با استناد به بزرگی بازار جهانی یا واردات کشورهای منطقه تعیین شود. مبنای تصمیم باید:
فروش داخلی قابل دستیابی + مشتریان قابل شناسایی + بازار صادراتی قابل اثبات
باشد.
مزیت رقابتی کارخانه جدید
رقابت پایدار فقط با کاهش قیمت هر کیلو کارتن ایجاد نمیشود. مهمترین مزیتهای عملی میتوانند شامل موارد زیر باشند:
| مزیت | اثر |
| Lead Time کوتاه | کاهش زمان تأمین و موجودی مشتری |
| Flexibility | پوشش سفارشها و Specificationهای متنوع |
| ثبات کیفیت | افزایش قابلیت اطمینان مشتری صنعتی |
| Packaging Engineering | کاهش هزینه بستهبندی و مصرف مواد |
توان طراحی مناسب Dimensions، Paper Combination، Flute و Board Structure میتواند به کارخانه کمک کند بهجای فروش صرف محصول، برای مشتری ارزش فنی ایجاد کند.
ساختار فروش و Sales Pipeline
برای کارخانهای با Corrugator اختصاصی بهتر است فروش فقط به یک مشتری یا یک نوع سفارش وابسته نباشد.
| بخش فروش | نقش |
| مشتریان بزرگ قراردادی | ایجاد Base Load خط |
| مشتریان متوسط تکرارشونده | تنوع بازار و Margin |
| سفارشهای کوتاه و Spot | استفاده از ظرفیت آزاد |
همزمان باید Customer Concentration Risk نیز کنترل شود؛ زیرا وابستگی زیاد به یک خریدار میتواند Utilization کارخانه را در صورت از دست رفتن قرارداد بهشدت کاهش دهد.
برای مشتریان اصلی بهتر است Sales Pipeline به شکل زیر تهیه شود:
Target Customer → Estimated Consumption → Required Specification → Current Supplier → Target Share → Probability of Acquisition
این ساختار مبنای مناسبتری برای تصمیمگیری درباره ظرفیت کارخانه است.
در نهایت، برای کارخانه ۱۰ هزار تنی سؤال اصلی این نیست که Corrugator توان تولید این ظرفیت را دارد یا خیر؛ بلکه باید مشخص شود آیا پروژه میتواند بهطور پایدار حدود ۸۳۳ تن محصول در ماه بفروشد.
بنابراین:
فروش قابل دستیابی باید ظرفیت کارخانه را تعیین کند؛ نه ظرفیت دستگاه، هدف فروش را.
ریسک ها و تصمیم نهایی سرمایه گذاری در کارخانه کارتن سازی
توجیهپذیری کارخانه کارتنسازی فقط به قیمت Corrugator یا ظرفیت اسمی تجهیزات وابسته نیست. پروژه زمانی قابل دفاع است که فروش، تأمین کاغذ، راندمان تولید، سرمایه در گردش و ظرفیت تجهیزات با یکدیگر سازگار باشند.
| ریسک | اثر اقتصادی | اقدام کنترلی |
| نوسان قیمت کاغذ | افزایش COGS و Working Capital | تنوع Supplier، کنترل موجودی و تحلیل حساسیت |
| فروش کمتر از ظرفیت | کاهش Utilization و افزایش Fixed Cost/ton | فروش Bottom-up و قراردادهای پایه |
| Trim و Reject بالا | افزایش Paper Consumption | Trim Optimization، Process Control و QC |
| کمبود سرمایه در گردش | اختلال در خرید رول و تولید | برنامهریزی Cash Cycle و Receivables |
| عدم توازن تجهیزات | WIP یا Idle Capacity | Line Balancing |
| Product Mix نامناسب | استفاده ناقص از CAPEX | انتخاب ماشینآلات براساس Market Mix |
| مکانیابی نامناسب | افزایش Freight و Material Handling | ارزیابی Customer Cluster و Layout |
نوسان قیمت کاغذ
در سناریوی ۱۰ هزار تنی مقاله، مصرف سالانه کاغذ حدود:
10,300 ton/year
است. با قیمت متوسط ۵۰۰ دلار در تن، ارزش خرید سالانه Paper به حدود:
$5.15 million میرسد.
بنابراین حتی افزایش ۱۰۰ دلار در هر تن میتواند هزینه سالانه مواد اولیه را حدود:
$1.03 million افزایش دهد.
به همین دلیل Paper Procurement باید از نظر تعداد Supplier، Lead Time، شرایط پرداخت، Gradeهای جایگزین و موجودی ایمنی مدیریت شود.
ریسک فروش و Utilization
برای کارخانه با ظرفیت فروش ۱۰,۰۰۰ تن در سال، متوسط فروش موردنیاز حدود:
۸۳۳ تن در ماه است.
اگر بازار نتواند این حجم را جذب کند، هزینه ثابت کارخانه روی مقدار کمتری محصول سرشکن شده و Payback طولانیتر میشود.
بنابراین باید میان:
Technical Capacity ≠ Marketable Capacity
تفکیک قائل شد.
Waste و Yield
Trim، Start-up Waste، Warp، Bonding Defect، Printing Reject و ضایعات Converting مستقیماً مصرف Paper را افزایش میدهند.
شاخصهای اصلی کنترل این ریسک عبارتاند از:
- Overall Yield؛
- Corrugator Waste %؛
- Converting Waste %؛
- Saleable Output / Paper Input.
Waste باید به اثر مالی تبدیل شود، نه اینکه فقط بهصورت درصد تولید گزارش شود.
سرمایه در گردش
در سناریوی مقاله، فقط موجودی 30روزه کاغذ حدود:
$515,000 سرمایه نیاز دارد.
علاوه بر آن، Ink، Starch، حقوق، انرژی، Spare Parts، موجودی محصول و Accounts Receivable نیز باید در Working Capital دیده شوند.
بنابراین تأمین منابع خرید ماشینآلات بدون تأمین سرمایه چرخه عملیات، برای راهاندازی پایدار کارخانه کافی نیست.
توازن تجهیزات و Product Mix
ظرفیت Corrugator، Printing، Die Cutting، Folding و Gluing باید بهصورت یک سیستم واحد بررسی شود:
Corrugator → Printing → Slotting / Die Cutting → Folding / Gluing → Packing
همچنین تجهیزات باید از Product Mix Forecast استخراج شوند. خرید خط پنجلایه، Die Cutter یا تجهیزات High-Speed زمانی توجیه دارد که بازار واقعاً به این قابلیتها نیاز داشته باشد.
مکان یابی پروژه
محل کارخانه باید همزمان از نظر:
Customer Cluster + Paper Supply + Road Access + Utilities + Land Geometry + Expansion
ارزیابی شود.
زمین ارزان در فاصله زیاد از مشتری یا با Layout نامناسب میتواند هزینه Freight و Material Handling را در دوره بهرهبرداری افزایش دهد.
مقایسه پیشنهاد سازندگان
پس از تثبیت مشخصات پروژه، Technical Offer سازندگان باید فراتر از قیمت خرید مقایسه شود:
| معیار | مورد بررسی |
| Working Width | تطابق با Order Mix |
| Design / Working Speed | سرعت اسمی و عملیاتی |
| Product Range | سه و پنجلایه و Fluteهای قابل تولید |
| Single Facer / Splicer | پیکربندی و Automation |
| Dry End | Slitter، Cutoff و Changeover |
| Utilities | برق، Steam و Air |
| Waste Performance | Trim و Start-up |
| Installation | Scope نصب و Commissioning |
| Spare Parts | موجودی و Availability |
| Service & Training | پشتیبانی فنی |
| Total Landed Cost | هزینه واقعی تا سایت |
ارزانترین Proforma الزاماً کم هزینهترین گزینه در طول بهره برداری نیست.
Go / Conditional Go / No-Go
Go
سرمایهگذاری قابل دفاعتر است اگر:
- بخش معناداری از فروش قابل شناسایی باشد؛
- Customer Base متنوع باشد؛
- Paper Supply پایدار باشد؛
- Product Mix مشخص باشد؛
- Corrugator و Converting متوازن باشند؛
- Working Capital تأمین شده باشد؛
- Utilities و Layout تأیید شده باشند؛
- مدل مالی در Sensitivity Analysis قابل قبول باقی بماند.
Conditional Go
پروژه میتواند ادامه پیدا کند، اما یک یا چند عامل کلیدی هنوز باید تثبیت شوند؛ مانند:
- فروش یا قراردادهای پایه؛
- قیمت و تأمین Paper؛
- ظرفیت برق و Steam؛
- Vendor نهایی؛
- Working Capital؛
- Layout.
در این شرایط بهتر است Commit کردن CAPEX اصلی تا رفع عوامل بحرانی محدود شود.
No-Go یا بازطراحی
پروژه باید بازطراحی شود اگر:
- فروش قابل اتکا بسیار کمتر از ظرفیت انتخابی باشد؛
- Paper Supply پایدار نباشد؛
- سرمایه در گردش کافی وجود نداشته باشد؛
- Freight مزیت منطقهای کارخانه را از بین ببرد؛
- Product Mix با تجهیزات همخوانی نداشته باشد؛
- یا Sensitivity Analysis نشان دهد تغییرات معمول Paper Price، Yield یا Utilization پروژه را زیانده میکند.
در چنین شرایطی، Converting-only یا Corrugator با ظرفیت پایینتر میتواند گزینه کمریسکتری باشد.
نتیجه نهایی طرح
در سناریوی عددی این مقاله:
- تجهیزات و تأسیسات پایه: حدود $503,000
- با ذخیره مقدماتی حمل و لجستیک: حدود $578,450
- با اضافهشدن موجودی 30روزه کاغذ: حدود $1.09 million
منابع اولیه نیاز خواهد بود؛ در حالی که زمین، ساختمان، عوارض واردات، Accounts Receivable و سایر هزینههای جاری هنوز در این رقم لحاظ نشدهاند.
بنابراین قیمت Corrugator بهتنهایی معیار سرمایه موردنیاز پروژه نیست.
تصمیم نهایی باید بر چهار پایه اصلی قرار گیرد:
فروش پایدار + تأمین کاغذ + راندمان تولید + سرمایه در گردش
و انتخاب ماشینآلات پس از تثبیت این عوامل انجام شود.
در نهایت، کارخانه موفق الزاماً کارخانهای با سریعترین Corrugator نیست؛ بلکه کارخانهای است که ظرفیت نصبشده را با Waste کنترلشده، Working Capital کافی و سفارشهای سودآور به Saleable Output تبدیل کند.
جمع بندی طرح توجیهی کارخانه کارتن سازی
توجیه اقتصادی کارخانه کارتنسازی بیش از ظرفیت اسمی Corrugator به بازار فروش، Product Mix، تأمین کاغذ، Yield و سرمایه در گردش وابسته است. بنابراین انتخاب ماشینآلات باید پس از مشخصشدن فروش قابل دستیابی و Specification محصولات انجام شود.
در سناریوی نمونه این مقاله، هزینه تجهیزات و تأسیسات پایه حدود ۵۰۳ هزار دلار و با ذخیره مقدماتی حمل و لجستیک حدود ۵۷۸ هزار دلار برآورد شده است. با اضافهشدن فقط موجودی 30روزه کاغذ، منابع مالی اولیه به حدود ۱.۰۹ میلیون دلار میرسد؛ در حالی که زمین، ساختمان، عوارض واردات، مطالبات مشتریان و سایر هزینههای پروژه هنوز در این رقم لحاظ نشدهاند.
این مقایسه نشان میدهد قیمت Corrugator بهتنهایی معیار مناسبی برای برآورد سرمایه پروژه نیست و Working Capital میتواند بهاندازه CAPEX تجهیزات اهمیت داشته باشد.
پیش از تصمیم نهایی باید چهار عامل اصلی تثبیت شوند:
فروش پایدار + تأمین کاغذ + راندمان تولید + سرمایه در گردش
پس از آن میتوان ظرفیت، عرض، سرعت و پیکربندی Corrugator و تجهیزات Converting را متناسب با نیاز واقعی پروژه انتخاب کرد.
در نهایت، کارخانه موفق الزاماً کارخانهای با سریعترین یا بزرگترین Corrugator نیست؛ بلکه واحدی است که بتواند ظرفیت نصبشده را با Waste کنترلشده، کیفیت پایدار و سفارشهای سودآور به Saleable Output تبدیل کند.